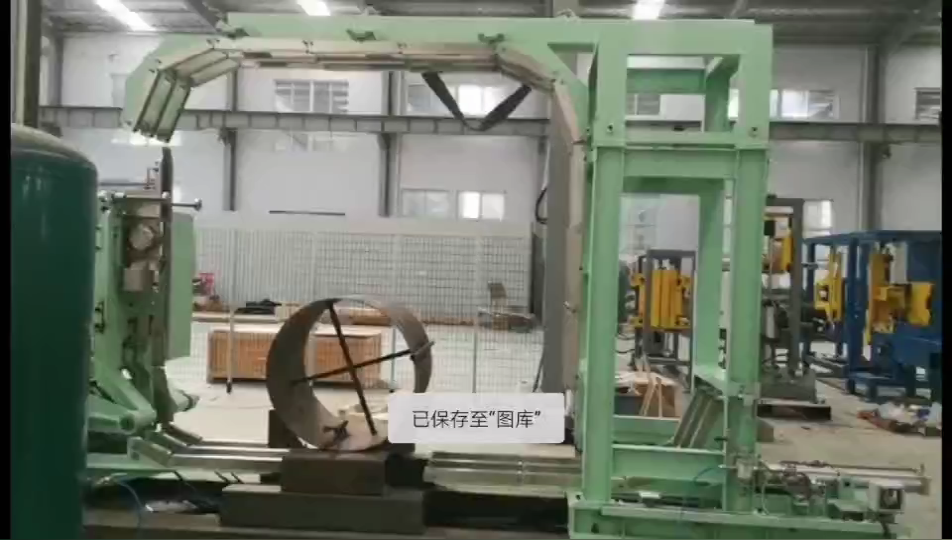
Resumen ejecutivo Este vídeo muestra una prueba de puesta en marcha a plena carga de una de nuestras líneas de empaquetado de bobinas de acero prepintadas en nuestra fábrica. Una bobina se coloca plana, se sujeta con una placa de presión, se fleja, se le coloca una cubierta lateral protectora y se envía a la línea. La producción continúa durante la noche, con bobinas terminadas apilándose detrás de la línea. A continuación, explicamos las estaciones, las comprobaciones que realizamos antes del envío de una línea y el rango de producción publicado de nuestra línea de empaquetado de bobinas cortadas: de 20 a 30 bobinas por hora.
Índice
- Lo que muestra el vídeo
- Por qué realizamos la puesta en marcha en caliente a plena carga
- Plan de pruebas de fábrica, estación por estación
- Rango de líneas publicado
- Lista de verificación para la puesta en marcha de su prueba de aceptación en fábrica (FAT)
- Controles y seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el vídeo
| Tiempo del clip | Estación | Lo que sucede |
|---|---|---|
| 0–10 s | Mesa basculante | La bobina se mantiene en posición vertical sobre rodillos amarillos, luego la mesa la tumba. |
| 10–22 s | Prensa | Un brazo superior baja una placa amarilla y sujeta la bobina. |
| 22–34 s | Fornido | La unidad de flejado superior se mueve al centro de la bobina y aplica la correa, luego levanta. |
| 34–44 s | Cubierta lateral | Un brazo lateral coloca material protector blanco alrededor de la bobina. |
| 44–50 s | Vista de línea | La bobina se desplaza; la toma general muestra la línea completa y una pila de bobinas terminadas. |
Una pequeña animación 3D en la esquina del vídeo muestra la misma disposición de la máquina. El armario de control blanco lleva una luz de señalización roja, y las barandillas amarillas rodean la línea. La luz del día disminuye durante el funcionamiento, por lo que la línea siguió funcionando bajo carga desde el día hasta la noche.
Por qué realizamos la puesta en marcha en caliente a plena carga
Una prueba en seco demuestra que cada eje se mueve. Una prueba en caliente con bobinas reales demuestra que las estaciones funcionan conjuntamente con el peso nominal:
- Cargas reales. La mesa basculante, la prensa y las cintas transportadoras manejan bobinas reales, por lo que el dimensionamiento del accionamiento y los ajustes de los frenos se prueban bajo peso.
- Productos de consumo reales. Las correas y el material de protección se alimentan desde rollos de producción, por lo que la alimentación, el corte y el sellado se prueban tal como se realizarán en la obra.
- Carreras largas. Pedalear durante horas revela fallos que un solo ciclo oculta, como un sensor que se desajusta o una correa que se desliza después de muchas articulaciones.
- Tiempo de inicio del sitio más corto. Los fallos que se corrigen en nuestra fábrica son fallos que su equipo no detecta durante la instalación.
Plan de pruebas de fábrica, estación por estación
| Estación | Lo que comprobamos bajo carga |
|---|---|
| Mesa basculante | Desplazamiento suave desde la posición vertical a la horizontal; la bobina permanece centrada en los rodillos. |
| Prensa | La placa sujeta la bobina sin dañar la superficie pintada. |
| Fornido | Posición de la correa, tensión y calidad de la unión en cada ciclo. |
| Cubierta lateral | Superposición de material y revestimiento de bordes alrededor de toda la bobina |
| De Cadena | Las posiciones de parada se repiten entre estaciones. |
| Controla | Luz de señalización, se detiene y se reinicia después de un ciclo interrumpido. |
La bobina pre-pintada requiere especial cuidado en cada punto de contacto, ya que cualquier marca en la pintura supone un rechazo. Antes de dar el visto bueno, revisamos las almohadillas de presión, las cubiertas de los rodillos y el recorrido de la correa para detectar marcas de contacto.
Rango de líneas publicado
Nuestra línea de embalaje de bobinas de acero para el corte de flejes se publica con esta gama; cada línea se construye en función de las bobinas del proyecto:
| Parámetro | Valor publicado |
|---|---|
| Peso de la bobina | 100-3000 kg |
| bobina de OD | 900 – 1400 mm |
| DIÁMETRO INTERIOR DE LA BOBINA | 508 mm |
| Ancho de la bobina | 15 – 450 mm |
| Velocidad | 20–30 bobinas por hora |
| Materiales | Film estirable, papel VCI, cinta tejida |
| Controla | PLC Siemens S7-1200 / S7-1500, HMI de 7 a 10 pulgadas |
Lista de verificación para la puesta en marcha de su prueba de aceptación en fábrica (FAT)
- Envíe muestras de bobinas, o su peso, diámetro exterior, diámetro interior y ancho, para que la producción utilice sus medidas.
- Acordar la duración del ciclo y el número de bobinas objetivo por hora.
- Suministre o apruebe la correa y el material de protección que utilizará.
- Enumere los criterios de calidad superficial para la bobina prepintada.
- Acordar las pruebas de fallos: detener, reiniciar, cambio de material.
- Decida quién presenciará la prueba, si de forma presencial o por vídeo.
- Confirme el mercado de destino para el archivo de evaluación de riesgos.
Controles y seguridad
La mesa basculante, la prensa y la unidad de flejado se mueven con la bobina en su lugar. La línea en la pinza está protegida con barandillas amarillas, y el armario de control se encuentra fuera de la zona de movimiento. El acceso durante el ciclo está bloqueado; el mantenimiento se realiza con la línea detenida y aislada.
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 establece los requisitos generales para las máquinas de envasado; la mesa basculante también está contemplada en nuestra práctica de volteo según la norma EN 415-10.
Preguntas frecuentes sobre ingeniería
P: ¿Qué es la puesta en marcha en caliente? R: Es poner en marcha la línea completa con bobinas y consumibles reales a plena carga en nuestra fábrica, antes de su envío.
P: ¿Cuántas bobinas por hora envasa este tipo de línea? R: Nuestra línea de envasado de bobinas cortadas tiene una capacidad publicada de 20 a 30 bobinas por hora.
P: ¿Qué tamaños de bobina abarca la línea publicada? R: 100–3000 kg, OD 900–1400 mm, ID 508 mm y ancho 15–450 mm; otros tamaños se fabrican según el proyecto.
P: ¿Por qué se aplana la bobina antes de flejarla? R: Al colocar la bobina plana sobre la mesa, la placa de presión la sujeta mientras se coloca la fleja por el centro.
P: ¿Puedo presenciar la prueba de forma remota? R: Sí. Realizamos la prueba según el plan acordado y la grabamos en vídeo cuando usted no pueda asistir.
P: ¿Qué PLC y HMI controlan la línea? R: La línea publicada utiliza un PLC Siemens S7-1200 o S7-1500 con una HMI de 7 a 10 pulgadas.
P: ¿Cómo evitan marcar las bobinas pre-pintadas? R: Inspeccionamos cada punto de contacto bajo carga, las almohadillas de presión, los rodillos y el recorrido de la correa, y solo damos el visto bueno cuando las bobinas de prueba no muestran marcas de contacto.
P: ¿Qué normas se aplican? R: Para los mercados CE, ISO 12100 y EN 415-10.
El próximo paso
Planificamos una línea de empaquetado de bobinas en tres pasos:
- Envíe su plano de distribución con peso de bobina, OD, ID, ancho y bobinas por hora, a info@fhopepack.com.
- Reciba una propuesta en 48 horas., con el diseño de la estación y el plan de pruebas de fábrica.
- Solicitar una visita al sitio Así que confirmamos la superficie disponible, el acceso para la grúa y la seguridad.
Lectura relacionada
- Línea de empaquetado de bobinas cortadas para centros de servicio
- Máquina flejadora automática de bobinas de acero cortadas
- Línea de embalaje de bobinas de acero con estantería basculante, estación de envoltura y prensado.
- Línea automática de flejado, embalaje y apilamiento de bobinas de acero
- Empaquetado y manipulación de máquinas de embalaje de bobinas
- Línea de empaquetado de bobinas de acero para corte de tiras
Fuentes
- Máquina en funcionamiento (imágenes de nuestra fábrica): el vídeo en YouTube
- Peso de la bobina, diámetro exterior, diámetro interior, ancho, velocidad, materiales, PLC y HMI: Línea de envasado de bobinas de acero
- Ámbito de aplicación de la norma: ISO 12100:2010; EN 415-10: 2014
- Plazos de presentación de propuestas: solicitud de aprobación de la CTA (propuesta en un plazo de 48 horas)
Última revisión: 09/10/2026