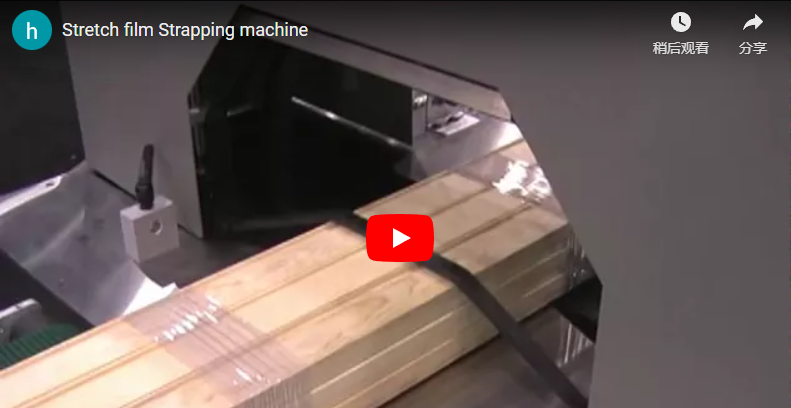
Resumen: Este estudio de caso analiza la mejora del empaquetado en línea de una planta de extrusión de tuberías de alto volumen, que sustituyó el empaquetado fuera de línea por una envolvedora orbital horizontal. Describe a un fabricante de productos lineales de hasta seis metros de longitud que buscaba solucionar el aumento de los costes laborales y las variaciones de calidad. El texto explica que el principal cuello de botella eran las velocidades de extrusión desalineadas y los flujos de trabajo de empaquetado manual, que provocaban paradas de línea y desperdicio de film.
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title=”Envolvedora de palets y máquina de envoltura automática” frameborder=”0″ allow=”accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture” web-share” allowfullscreen>
🛠️ Antecedentes del cliente
Este fabricante de tuberías y perfiles de gran volumen opera en tres turnos diarios, produciendo productos lineales de hasta seis metros de longitud para los sectores de la construcción y la logística. Ante el aumento de los costes laborales y las variaciones en la calidad, la dirección priorizó la mejora del embalaje para mantener la uniformidad de la producción y, al mismo tiempo, estabilizar la contención de los envíos salientes.
Este fabricante abastece a proyectos de infraestructura regional y distribuidores comerciales. Sus líneas de producción incluyen procesos de extrusión de PVC y laminado de tubos de acero. La planta realiza envíos de cargas mixtas de objetos largos que requieren un embalaje seguro para su transporte. Antes de este proyecto, el departamento de embalaje dependía de estaciones semiautónomas ubicadas aguas abajo del flujo de producción principal. El equipo directivo se centró en mantener la consistencia del rendimiento, al tiempo que abordaba el aumento de los costos laborales y las variaciones en el control de calidad de los envíos.
🏗️ Desafío
El principal cuello de botella se debía a la desincronización de las velocidades de extrusión y a los flujos de trabajo de empaquetado manual, lo que provocaba paradas frecuentes de la línea, un desperdicio excesivo de film y una contención de carga inconsistente. Los operarios tenían dificultades para sincronizar el procesamiento por lotes con la producción continua, lo que generaba retrasos en las colas y una disponibilidad de envío impredecible.
La configuración anterior requería que los operarios transfirieran manualmente los productos desde la cinta transportadora de producción a una envolvedora independiente. Este procesamiento por lotes generaba colas durante los turnos de mayor actividad. Los operarios tenían dificultades para ajustar la tensión de la película según el diámetro del producto, lo que provocaba que los envoltorios quedaran sueltos en los perfiles más ligeros y un consumo excesivo de película en los tubos más gruesos. La falta de sincronización impedía que la velocidad de envasado coincidiera de forma fiable con la producción de la extrusora. En consecuencia, la planta corría el riesgo de sufrir paradas de producción cuando la producción anterior superaba la capacidad de manipulación manual.
📈 Diseño de soluciones
La actualización integra una envolvedora orbital horizontal directamente en la cinta transportadora trapezoidal, lo que permite el corte automático de la película y el control de velocidad mediante PLC para un funcionamiento continuo en línea de hasta veinticinco metros por minuto. Esta configuración elimina los pasos de transferencia manual y mantiene patrones de envoltura uniformes en tuberías de diferentes diámetros.
Se seleccionó una máquina de envoltura orbital horizontal porque los objetos lineales, como las tuberías, requieren la rotación del anillo alrededor de su longitud en lugar de la rotación de la paleta. Esta configuración permite que la envolvedora permanezca estacionaria mientras el producto avanza, o que el anillo orbite a medida que la línea progresa. La principal innovación reside en la interfaz de la cinta transportadora en V, que proporciona un agarre firme para formas redondas e irregulares sin deslizamiento.
Para las instalaciones que manipulan extruidos calientes, la selección del material de la cinta transportadora es fundamental. Las cintas de caucho estándar pueden degradarse al exponerse al calor, provocando contaminación. Se recomiendan cintas de silicona resistente al calor o de poliuretano de alta temperatura para productos que salen a más de 40 °C. Esto garantiza una fiabilidad a largo plazo y previene defectos en la película o el producto.
Especificaciones del transportador de correa trapezoidal
| Parámetro | Rango/ajuste típico | Función de lenguaje sencillo |
|---|---|---|
| Velocidad de la banda | 5–25 m/min (coincide con la salida de la línea) | Traslada los productos de forma estable sin resbalar, incluso con cargas pesadas. |
| Espacio entre correas | 50 mm–200 mm (ajustable) | Se adapta a diferentes anchos de tubería y evita que ruede durante el transporte. |
| Geometría en ángulo V | 60 ° –90 ° | Sujeta firmemente los perfiles redondos para un centrado estable. |
Notas sobre el sistema de control: El PLC (Controlador Lógico Programable) actúa como el cerebro central de la máquina, almacenando recetas preestablecidas y coordinando automáticamente los movimientos del motor. La sincronización servo garantiza que el anillo de envoltura gire a una relación precisa con la velocidad de la cinta transportadora, evitando que la película se acumule o se estire durante el transporte. El control de tensión utiliza frenos mecánicos ajustables para mantener una tensión de envoltura constante sin dañar perfiles delicados; los ajustes exactos varían según el modelo y el peso del producto.
El anillo orbital utiliza un carro de película vertical accionado por servomotores. Esto permite un control preciso de los patrones de envoltura en espiral, ajustando el número de vueltas por metro según el peso del producto. Los mecanismos automáticos de corte y sellado de la película eliminan la manipulación manual al final de cada ciclo. Recomendación: Si su aplicación implica almacenamiento al aire libre o transporte marítimo, especifique el sellado con cuchilla caliente para crear un sellado hermético en el extremo de la película, mientras que la sujeción mecánica puede ser suficiente para la distribución en interiores secos.
Para requisitos especializados de manipulación de tuberías, puede consultar las especificaciones detalladas sobre integración continua en nuestras soluciones de líneas de embalaje de tuberías en línea [ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ].
🛡️ Implementación
Para una implementación exitosa, se requirió una alineación mecánica precisa de la interfaz de la cinta transportadora, la sincronización del anillo mediante servomotores y la calibración sistemática de los parámetros de tensión, solapamiento y longitud de corte de la película. Estos ajustes garantizan un rendimiento fiable en diversos anchos de producto, minimizando la intervención del operario durante los cambios de turno.
La fase de integración se centró en tres ajustes técnicos clave: acoplamiento mecánico, sincronización electrónica y validación del proceso. La cinta transportadora de correa trapezoidal se atornilló directamente al punto de descarga de la línea de producción existente. Las tolerancias de alineación suelen estar entre 1 mm y 3 mm, aunque los requisitos exactos varían según el modelo y el peso del producto para evitar desviaciones durante el transporte a alta velocidad.
Los modos de sincronización se configuraron en función de los patrones de producción. Las líneas de extrusión continua se benefician del seguimiento de la velocidad de línea, donde el anillo de envoltura gira a una velocidad constante, sincronizada con la del transportador. Las líneas intermitentes utilizan la sincronización de arranque/parada para el procesamiento por lotes. El sistema PLC almacena recetas para diferentes tipos de producto, lo que permite a los operadores modificar los parámetros mediante la interfaz hombre-máquina (HMI) sin necesidad de recalibración manual.
Sincronización del proceso de envoltura y parámetros de la película
| Parámetro | Configuración/rango típico | Función de lenguaje sencillo |
|---|---|---|
| Rotación del anillo | 0–50 rpm (ajustable) | Controla la velocidad a la que la película se enrolla alrededor del producto. |
| Tensión de la película | 30N–150N (rango típico de la industria) | Mantiene la envoltura lo suficientemente ajustada como para asegurar las cargas sin aplastar las tuberías; varía según el modelo y el peso del producto. |
| Control de superposición | 30%–70% (varía según la aplicación) | Determina cuánto se superpone la película para obtener mayor resistencia o ahorrar costes. |
| Largo del corte | Tolerancia de ±50 mm a 150 mm (típica) | Recorta el exceso de película de forma sistemática después de cada ciclo para evitar desperdicios. |
La validación en campo confirmó que el sistema de correa trapezoidal mantuvo la estabilidad del producto incluso durante las fases de aceleración. Los operarios informaron de una menor fatiga, ya que la máquina se encargó de la carga, el embalaje y la descarga de forma autónoma. Para aplicaciones con varillas de acero que requieren una sincronización de alta resistencia, se aplican protocolos de integración similares; consulte los detalles de nuestra línea automática de embalaje de varillas de acero [ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ] para obtener información sobre el manejo de cargas de mayor masa.
🔗 Ver también : [Equipos relacionados]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html)
⚙️ Datos de resultados
Las operaciones posteriores a la instalación demuestran una reducción significativa en las tareas de manipulación manual, una aplicación uniforme de la fuerza de contención en todas las alturas de carga y un procesamiento en línea estable a veinticinco metros por minuto sin roturas de película ni daños en el producto. Estos resultados solucionan directamente los cuellos de botella que existían anteriormente en el rendimiento.
La actualización transformó el flujo de trabajo de empaquetado, pasando de ser un cuello de botella que requería mucha mano de obra a una extensión optimizada de la producción. Durante el primer trimestre de operación se registraron los siguientes resultados:
-
Eficiencia laboral: Se eliminaron las tareas manuales de carga y descarga, lo que redujo la necesidad de personal de empaquetado en dos operarios por turno.
-
Consistencia en el rendimiento: La velocidad de la línea aumentó eficazmente, ya que el empaquetado dejó de condicionar el ritmo de extrusión. El sistema mantuvo una velocidad de 25 m/min sin atascos ni pérdida de tensión de la película.
-
Mejora de la calidad: La variación en la fuerza de contención se redujo significativamente. Los patrones de envoltura uniformes eliminaron las quejas de los clientes sobre cargas sueltas durante el transporte.
-
Uso de la película: La optimización automática del corte y el solapamiento controlado redujeron el desperdicio de película en aproximadamente un 10-15% en comparación con la configuración manual, aunque el ahorro real varía según la configuración de preestiramiento y las ineficiencias de base.
Estos resultados demuestran que la integración en línea ofrece mejoras cuantificables tanto en la velocidad operativa como en la garantía de calidad del producto.
🛠️ Análisis del retorno de la inversión
La rentabilidad financiera se deriva principalmente del desplazamiento de mano de obra y la optimización del consumo de película, lo que suele generar periodos de recuperación de la inversión de entre doce y dieciocho meses para las instalaciones que reemplazan a dos operarios por turno. Estas proyecciones parten de estructuras salariales estándar y tienen en cuenta la reducción de los gastos por reproceso.
El modelo financiero para esta actualización se basa en reducciones de costos cuantificables en comparación con la inversión de capital del sistema orbital horizontal. El principal factor determinante es el arbitraje laboral; la eliminación de tareas manuales repetitivas permite reasignar al personal a funciones de mayor valor o reduce las necesidades de personal a medida que se produce la rotación.
-
Ahorro en mano de obra: Basándonos en las tarifas laborales industriales típicas de referencia, que rondan los 28-32 dólares por hora de trabajo en una operación de tres turnos, la eliminación de dos puestos de empaquetado genera ahorros anuales cuantificables.
-
Reducción de costes de film: El control preciso de la tensión y el corte automático minimizan el exceso de envoltura. El ahorro típico de film oscila entre el 10 % y el 20 %, dependiendo de las ineficiencias iniciales y los ajustes de preestiramiento.
-
Prevención de retrabajos: Un embalaje uniforme reduce los envíos rechazados y las reclamaciones de los clientes, protegiendo así los márgenes de beneficio.
Supuesto de adquisición: Los cálculos de retorno de la inversión deben incluir los costos de instalación y cualquier modificación necesaria en la cinta transportadora. Verifique las estimaciones del proveedor con respecto al ahorro en película preestirada, ya que el rendimiento real depende de la calidad de la película y la geometría del producto. En entornos de alta disponibilidad, el plazo de retorno de la inversión generalmente se reduce a 12-18 meses debido a la protección sostenida del volumen de producción.
Lista de verificación para la toma de decisiones de compra
-
Geometría del producto: Confirme las dimensiones lineales; asegúrese de que la longitud quepa dentro del espacio libre del anillo de envoltura (normalmente hasta 6 m estándar).
-
Gestión térmica: Si los productos superan los 40 °C, especifique materiales de correa trapezoidal resistentes al calor para evitar su degradación.
-
Necesidades de sincronización: Determine si la producción es continua o intermitente para seleccionar el modo de sincronización PLC adecuado.
-
Método de sellado: Elija el sellado con cuchilla caliente para aplicaciones sensibles a la humedad; para el almacenamiento en seco, puede ser suficiente con una abrazadera mecánica.
-
Espacio de integración: Verifique que el espacio disponible en el piso permita la alineación directa de la cinta transportadora sin necesidad de un almacenamiento intermedio excesivo.
🛡️ Nota de conformidad : Este equipo está diseñado para cumplir con los requisitos ISO y CE. Verifique las certificaciones específicas con el fabricante antes de adquirirlo.
Preguntas Frecuentes
¿Qué diferencia a un transportador de correa trapezoidal de un transportador de rodillos en esta aplicación? Las correas trapezoidales proporcionan un agarre superior en objetos redondos como tuberías y tubos, al sujetar el producto en forma de V. Los rodillos pueden permitir que los objetos cilíndricos giren o se desplacen lateralmente, lo que requiere sistemas de guiado adicionales. Las correas trapezoidales mantienen una tracción positiva a velocidades de hasta 25 m/min sin deslizarse.
¿Puede este sistema gestionar automáticamente longitudes de producto variables? Sí. La sincronización del PLC ajusta el número de vueltas según los sensores de detección de longitud del objeto. Los objetos más cortos reciben menos vueltas por ciclo, mientras que los objetos más largos activan patrones de envoltura extendidos. El corte de la película se realiza con precisión al final de cada ciclo, independientemente de la longitud.
¿Cómo evita la envolvedora orbital los daños en tuberías de plástico blando? El sistema utiliza tensión de película ajustable y relaciones de solapamiento controladas. Los operarios pueden configurar valores de tensión más bajos para tuberías delicadas de PVC o PE. El soporte de correa trapezoidal distribuye el peso de la carga de manera uniforme, evitando la presión puntual que podría deformar los perfiles blandos durante la rotación.