Revolucionando la producción de tuberías: un análisis técnico profundo de las líneas de flejado de tuberías en línea
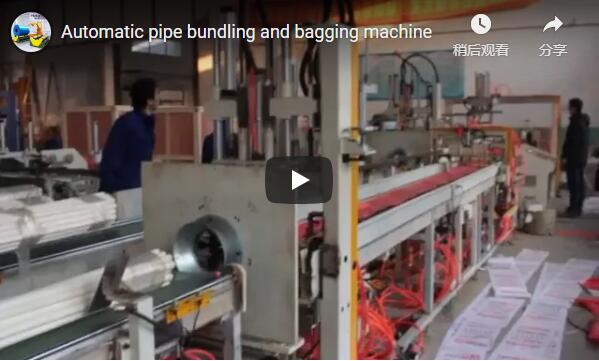
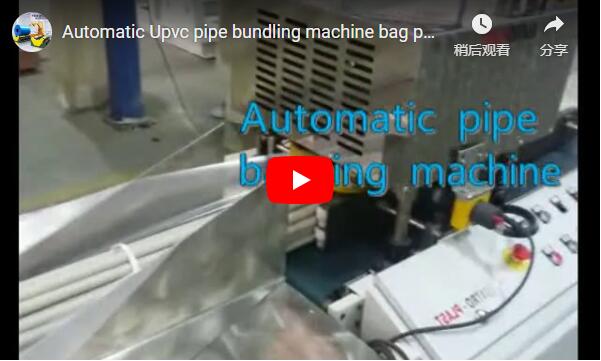
En la fabricación moderna, especialmente en los procesos de extrusión de tuberías, la eficiencia y la automatización son fundamentales. La manipulación manual posterior a la extrusora suele generar cuellos de botella, aumentar los costos laborales e introducir inconsistencias. ¿La solución? Una línea integrada de flejado de tuberías en línea , un sistema sofisticado diseñado para automatizar todo el proceso posterior a la extrusión, desde el transporte de las tuberías hasta el flejado final. Este artículo profundiza en las complejidades técnicas, las consideraciones de diseño, los beneficios operativos y la aplicación práctica de estos sistemas automatizados esenciales.
1. El desafío: superar las ineficiencias posteriores a la extrusión
Tradicionalmente, las tuberías extruidas requieren una intervención manual considerable para cortarlas, contarlas, agruparlas y flejarlas. Este proceso no solo requiere mucha mano de obra, sino que también es propenso a:
- Calidad inconsistente del paquete: El flejado manual puede provocar variaciones en la tensión y en la forma del paquete.
- Rendimiento reducido: La manipulación manual limita la velocidad general de la línea de producción.
- Posibilidad de daños al producto: La manipulación manual de secciones largas de tubería aumenta el riesgo de que se produzcan arañazos o deformaciones.
- Preocupaciones sobre seguridad en el trabajo: El levantamiento y la manipulación repetitivos plantean riesgos ergonómicos.
Una línea de flejado de tuberías en línea aborda directamente estos desafíos al integrar a la perfección la manipulación posterior con el proceso de extrusión.
2. Funcionalidad principal: Anatomía de un flujo de trabajo automatizado
Estos sistemas automatizados de embalaje de tuberías ejecutan una secuencia precisa de operaciones:
2.1. Transporte de entrada automatizado
Recibe las tuberías directamente desde la unidad de arrastre o el tanque de enfriamiento de la extrusora. Normalmente, se utilizan transportadores de banda o rodillos sincronizados, diseñados para manipular perfiles y materiales de tubería específicos (p. ej., PVC, HDPE, PP-R) sin causar daños. La sincronización de la velocidad con la extrusora es crucial.
2.2. Corte de precisión
Una vez alcanzada la longitud de tubería deseada (generalmente detectada por láser o codificador), se activa una unidad de corte integrada. Las tecnologías comunes incluyen:
- Sierras planetarias: Para cortes limpios y sin rebabas en diversos tipos de plástico.
- Cortadores de guillotina: Adecuado para materiales y perfiles específicos. El proceso de corte está automatizado y sincronizado con precisión para garantizar longitudes consistentes (con una tolerancia de +/- definida por la especificación, a menudo en milímetros).
2.3. Conteo preciso
A medida que se cortan las tuberías, sensores (normalmente ópticos o láser) cuentan meticulosamente cada pieza. Este conteo activa las operaciones de agrupamiento y flejado una vez alcanzado el número preestablecido por paquete.
2.4. Acumulación y agrupación
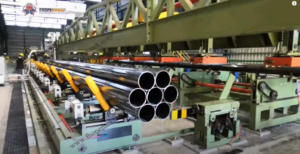
Las tuberías contadas se transfieren a una estación de acumulación o agrupamiento. Esto suele implicar mecanismos que las organizan en la configuración deseada (p. ej., cuadradas, rectangulares o hexagonales) mediante guías neumáticas o servoaccionadas.
2.5. Sujeción segura
Un cabezal de flejado automático aplica flejes (normalmente de PP o PET) alrededor del paquete formado. Los parámetros clave controlados automáticamente incluyen:
- Tensión de la correa: Asegura la integridad del conjunto sin dañar las tuberías.
- Método de sellado: Soldadura por fricción o sellado térmico para uniones de correa duraderas.
- Número de correas: Programable según la longitud del paquete y los requisitos de estabilidad.
2.6. Recogida y descarga automatizadas
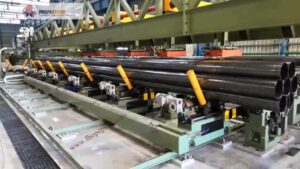
Los paquetes completos se expulsan a un sistema de recolección. Un diseño común consiste en un carro o mesa de recolección basculante que se voltea o baja para recibir el paquete, a menudo almacenándolo antes de su retirada final con una carretilla elevadora o un AGV. Esto minimiza la manipulación manual y permite un funcionamiento continuo.
3. Análisis profundo: Diseño, estructura y componentes clave
La confiabilidad y eficiencia de una línea de flejado de tuberías en línea dependen de su ingeniería y selección de componentes:
- Marco estructural: Generalmente se construyen a partir de perfiles de acero soldados de alta resistencia (por ejemplo, acero al carbono con recubrimiento en polvo o acero inoxidable para entornos específicos) para garantizar la rigidez y la amortiguación de vibraciones.
- Sistema de transporte: Deben coincidir con las características de la tubería. Los rodillos pueden estar recubiertos de goma o tener un perfil especial. Las bandas transportadoras ofrecen soporte continuo. Los variadores de velocidad (VSD) son estándar para la sincronización.
- Unidad de corte: La precisión es clave. Las cuchillas servoaccionadas o las sierras planetarias avanzadas ofrecen alta precisión y cortes limpios, minimizando la necesidad de acabados secundarios. Los sistemas de extracción de polvo suelen estar integrados.
- Sensores de conteo: Los sensores fotoeléctricos o láser de alta fiabilidad garantizan conteos precisos incluso a altas velocidades de línea. Los controladores lógicos evitan conteos erróneos durante la transferencia de tuberías.
- Cabezal de flejado: Un componente crítico. Marcas reconocidas (p. ej., Signode, Mosca, Fromm, aunque algunos integradores de máquinas utilizan cabezales diferentes) suelen ser las preferidas por su fiabilidad y bajo mantenimiento. Sus funciones incluyen alimentación, tensado, sellado y corte automáticos del fleje.
- Sistema de colección: Diseñado para ofrecer robustez. El accionamiento neumático o hidráulico es común en los mecanismos de inclinación. Los sensores confirman la presencia del paquete y su correcta expulsión.
- Sistema de control: Generalmente se gestiona mediante un controlador lógico programable (PLC) (p. ej., Siemens, Allen-Bradley, Mitsubishi) integrado con una interfaz hombre-máquina (HMI), generalmente un panel táctil. La HMI permite a los operadores configurar parámetros (longitud de la tubería, número de unidades por paquete, tensión de la correa, configuración del paquete), supervisar el estado y solucionar errores.
4. Especificaciones técnicas y datos de rendimiento
Si bien varían según el fabricante y la aplicación, los parámetros de rendimiento típicos incluyen:
- Rango de diámetro de tubería: 16 mm – 630 mm (depende del sistema)
- Rango de longitud de la tubería: 1 m – 12 m (configurable)
- Compatibilidad de velocidad de línea: Hasta 30 m/min (adaptado a la salida del extrusor)
- Tiempo del ciclo de flejado: 10 a 30 segundos por paquete (según el tamaño del paquete y la cantidad de correas)
- Configuraciones de paquete: Cuadrado, rectangular, hexagonal (a menudo programable a través de HMI)
- Compatibilidad de la correa: PP (polipropileno) o PET (poliéster), 9 mm – 19 mm de ancho
- Tolerancia de corte: +/- 1 mm a 5 mm (dependiendo de la precisión del sistema)
- Requerimientos de energía: Normalmente 380 V/415 V/480 V, trifásica, 3/50 Hz
- Controlar: PLC con HMI de pantalla táctil, diagnóstico remoto opcional
(Nota: estas son cifras representativas; las especificaciones reales dependen del modelo específico y la personalización).
5. La experiencia del usuario: integración y operación
Desde un punto de vista operativo, las líneas de flejado de tuberías en línea bien diseñadas ofrecen:
- Integración sin interrupciones: Diseñado para comunicarse de manera eficaz con los equipos de aguas arriba (extrusora, arrastre) y potencialmente de aguas abajo (paletizado, envoltura).
- Operación intuitiva: Las HMI modernas proporcionan interfaces gráficas para una fácil configuración (almacenamiento de “recetas” para diferentes tamaños/haces de tuberías), monitoreo en tiempo real y diagnóstico de alarmas.
- Cumplimiento de seguridad: Equipado con protectores de seguridad, enclavamientos, paradas de emergencia y cortinas de luz que cumplen con los estándares de seguridad internacionales (por ejemplo, CE, OSHA).
- Accesibilidad de mantenimiento: Diseñado teniendo en cuenta el acceso a componentes clave como el cabezal de flejado y la unidad de corte para mantenimiento de rutina y cambios de bobina de fleje.
6. Beneficios cuantificables: Impulsando el ROI
La implementación de una línea de flejado de tuberías en línea ofrece resultados tangibles:
- Aumento significativo del rendimiento: Elimina los cuellos de botella manuales, permitiendo que toda la línea de producción opere más cerca de su velocidad potencial máxima.
- Reducción drástica de los costos laborales: Libera al personal que antes se dedicaba al corte, conteo y flejado manual para realizar tareas de mayor valor añadido.
- Calidad y consistencia mejoradas del producto: Los procesos automatizados garantizan longitudes de tubería uniformes, formas de paquetes consistentes y una tensión óptima de la correa, lo que reduce los daños y mejora la presentación.
- Mejora de la seguridad en el lugar de trabajo: Elimina el levantamiento manual y el esfuerzo repetitivo asociados con el manejo de tuberías.
- Retorno de la inversión (ROI) más rápido: Se logró mediante ahorros de mano de obra, aumento de la producción, reducción de desperdicios/daños y mejora de la eficiencia operativa.
7. Considerando la implementación: Factores para el éxito
Al evaluar una línea de flejado de tuberías en línea, considere:
- Complejidad de integración: Compatibilidad con equipos de extrusión existentes.
- Huella espacial: Asegúrese de que haya suficiente espacio en el suelo para toda la línea.
- Características de la tubería: Material, rango de diámetro, rango de longitud, espesor de pared.
- Rendimiento requerido: Adaptar la capacidad a las necesidades de producción.
- Necesidades de personalización: Tamaños de paquetes, configuraciones o requisitos de manipulación específicos.
- Soporte de proveedores: Capacitación, disponibilidad de repuestos y servicio técnico.
8. Fabricante destacado: Soluciones a medida
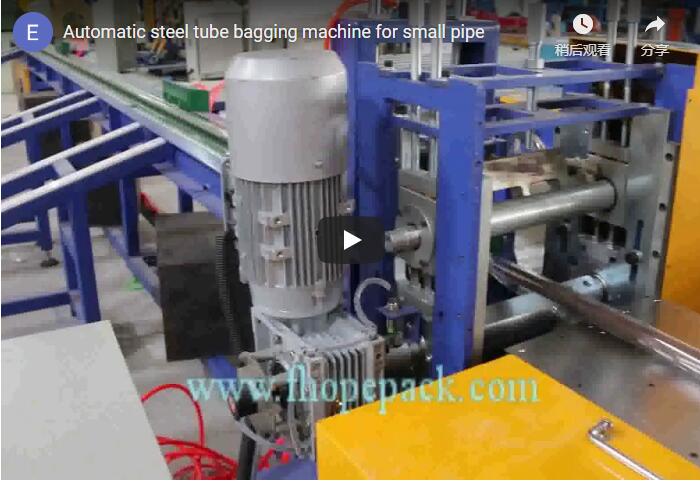
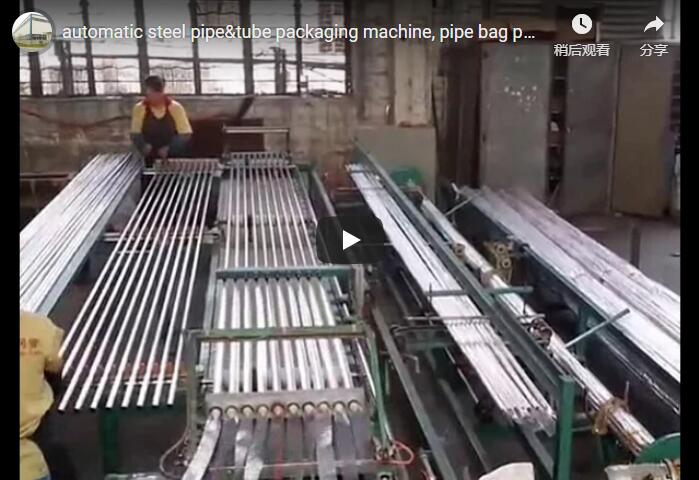
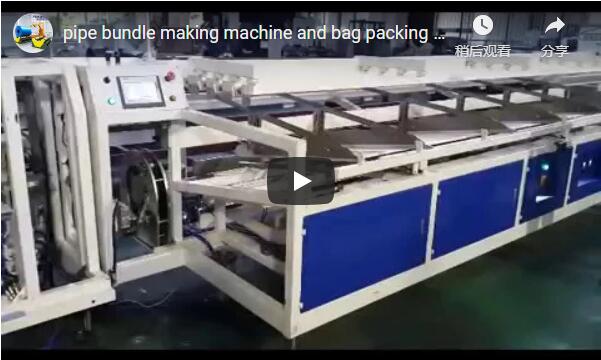
Empresas como Fhope se especializan en proporcionar estas máquinas en línea para la alimentación, corte, conteo, flejado y recolección automáticos de tuberías . Son reconocidas por ofrecer soluciones que a menudo se perciben como de una relación precio-rendimiento favorable. Entre sus principales fortalezas se incluyen:
- Facilidad de uso: Diseño de sistemas con interfaces y operación amigables para el usuario.
- Alta eficiencia: Líneas de ingeniería optimizadas para velocidad y confiabilidad.
- Personalización: Capacidad de adaptar las máquinas a los requisitos específicos del cliente, tipos de tuberías (incluidas las soluciones detalladas en sus Línea automática de embalaje de tubos de acero ofertas) y diseños de fábrica.
Elegir un fabricante con conocimientos garantiza que el sistema no solo sea funcional, sino que también esté perfectamente alineado con las demandas de producción únicas, maximizando los beneficios de la automatización.
Conclusión: Automatizar para obtener ventaja competitiva
La línea de flejado de tuberías en línea es mucho más que un simple equipo de procesamiento; representa una inversión estratégica en eficiencia, calidad y seguridad para los fabricantes de tuberías. Al automatizar los pasos críticos entre la extrusión y el embalaje final, estos sistemas eliminan los cuellos de botella, reducen los costos operativos y garantizan una calidad de producto uniforme. A medida que crece la demanda de mayor productividad y menor intervención manual, la adopción de sistemas de embalaje de tuberías automáticos , sofisticados e integrados seguirá siendo un factor diferenciador clave para los fabricantes con visión de futuro en el competitivo mercado global.