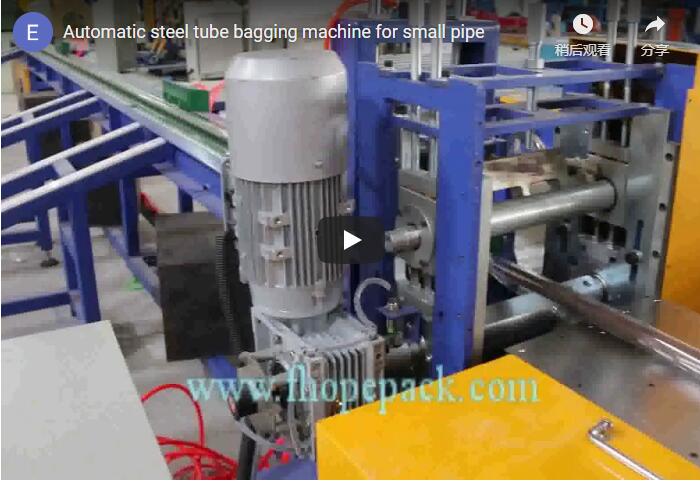
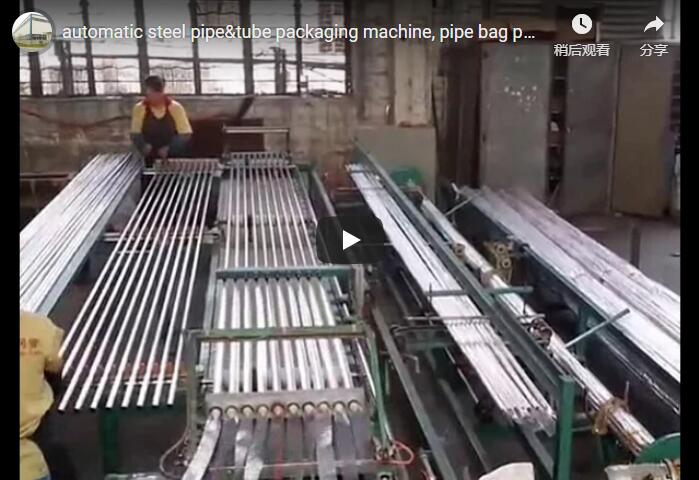
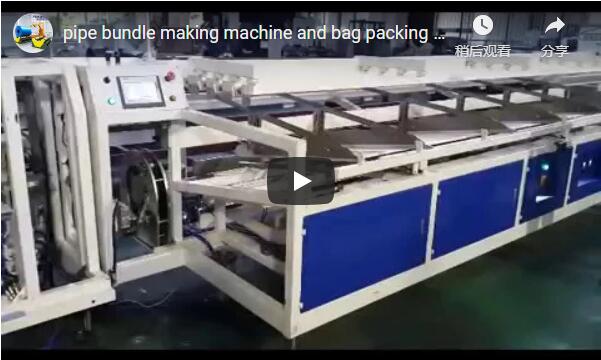
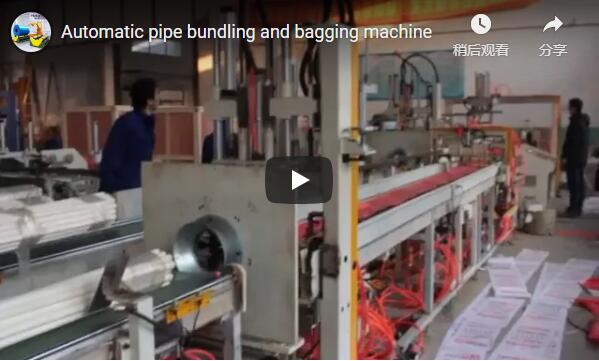
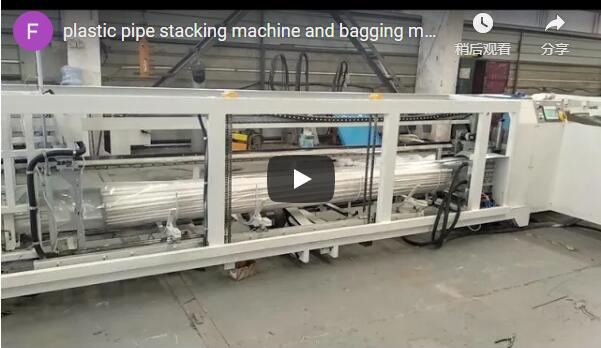
Resumen: Una línea de flejado y embolsado de tuberías de PVC fuera de línea separa el embalaje de la extrusión para maximizar la resiliencia de la producción. Este sistema de embalaje horizontal automatizado maneja diámetros de hasta 110 mm con formas de paquete programables. Los resultados incluyen una menor dependencia de la mano de obra, daños mínimos al producto y una protección constante para aplicaciones de plomería y transferencia de fluidos.
🛠️ Antecedentes del cliente
Un fabricante de extrusiones de tamaño mediano que abastece a los mercados regionales de fontanería necesitaba una solución de embalaje integral capaz de desacoplar la producción de las velocidades de embalaje para gestionar calendarios variables sin detener la extrusión previa, garantizando así una producción constante para diversos diámetros de tuberías de PVC y perfiles de pedidos complejos.
Operando en los sectores de plomería residencial, riego agrícola e infraestructura municipal, la planta gestiona un volumen de producción anonimizado de aproximadamente 30 a 50 toneladas semanales. Los cronogramas de producción fluctúan según los ciclos de construcción estacionales y los pedidos de los distribuidores regionales. La planta opera tres líneas de extrusión simultáneamente, produciendo una amplia gama de diámetros, desde pequeños tubos de drenaje hasta tuberías de conducto de mayor diámetro. Esta variedad requiere parámetros de empaque flexibles que cambian con frecuencia durante el turno. Los intentos previos de gestionar esta variabilidad con procesos manuales al final de la línea resultaron en una calidad inconsistente de los paquetes. El equipo directivo reconoció que las ineficiencias operativas limitaban su capacidad para cumplir con los pedidos grandes a tiempo, manteniendo al mismo tiempo estrictos estándares de entrega para los distribuidores regionales.
🏗️ Desafío
El principal cuello de botella operativo se deriva de la estrecha sincronización de los flujos de trabajo de extrusión y envasado, que históricamente provocaban frecuentes paradas por cambio de formato y tasas de daños en los productos típicas del sector durante los períodos de máxima producción, lo que repercutía directamente en el cumplimiento de los plazos de entrega y aumentaba los incidentes de seguridad relacionados con la manipulación en toda la planta.
Los fallos de sincronización entre la extrusión y el embalaje crearon un efecto de cuello de botella en cascada. Cuando la estación de embalaje requería un ajuste para un nuevo diámetro de tubería, las líneas anteriores debían reducir la velocidad o detenerse por completo. Esta dependencia generaba tiempos de inactividad por cambio de formato que, según los estándares de la industria, suelen representar entre el 6 % y el 10 % del tiempo total del turno. La manipulación manual introducía importantes riesgos para la seguridad y problemas de calidad. Los trabajadores sufrían con frecuencia lesiones por levantar paquetes pesados, lo que provocaba un aumento de los informes de lesiones y los costes asociados de indemnización laboral. Los índices de daños en el producto suelen alcanzar entre el 10 % y el 15 %, principalmente debido a que los paquetes que caían golpeaban superficies duras y a una tensión inadecuada del flejado causaba deformación de la tubería. Además, la geometría inconsistente de los paquetes provocaba cargas de palés inestables, lo que aumentaba el riesgo de desplazamiento de la carga durante el transporte. Los costes laborales de la manipulación manual suelen consumir entre el 20 % y el 30 % de los presupuestos de embalaje, desviando fondos de otras mejoras operativas.
🔗 Relacionado : Explora más soluciones
📈 Diseño de soluciones
La configuración recomendada utiliza una línea de empaquetado horizontal automatizada con un búfer de acumulación y un módulo de flejado independiente, capaz de procesar diámetros de 16 mm a 110 mm, funcionando de forma independiente de las alimentaciones de extrusión para mantener un flujo de trabajo continuo.
El equipo de ingeniería especificó una línea de empaquetado de tuberías horizontales totalmente automática, diseñada para operar de forma independiente de la alimentación por extrusión. Una mesa de acumulación motorizada actúa como un búfer dinámico, almacenando las tuberías hasta que el equipo de empaquetado esté listo para procesar el siguiente lote. Este desacoplamiento elimina las restricciones de sincronización y permite un flujo de extrusión continuo. El sistema cuenta con una unidad de control automatizada PLC (Controlador Lógico Programable) que organiza las tuberías en patrones hexagonales o cuadrados precisos según las recetas almacenadas. Los cabezales de flejado aplican flejes industriales de PP/PET (polipropileno o poliéster) con tensado automatizado y juntas soldadas por fricción, lo que garantiza una rigidez uniforme del paquete independientemente de la textura de la superficie de la tubería. Un módulo de embolsado posterior infla tubos continuos de película de PE y utiliza barras de termosellado para crear envases a prueba de humedad. Los operadores pueden ajustar todos los parámetros a través de un panel táctil HMI (Interfaz Hombre-Máquina), lo que minimiza el tiempo de configuración entre cambios de SKU. Para las instalaciones que procesan productos de tubería en bobina, los requisitos de manipulación difieren significativamente; estas aplicaciones a menudo requieren una máquina de bobinado horizontal optimizada para cargas en forma de anillo en lugar de perfiles lineales.
🛡️ Implementación
La implementación del sistema se centra en alinear los flujos de trabajo de empaquetado automatizados con las rutas de manipulación de materiales existentes, lo que permite transiciones de turno sin interrupciones, minimiza la intervención manual durante los ciclos de producción rutinarios y se integra sin problemas con los programas de extrusión anteriores para mantener un flujo operativo continuo.
La puesta en marcha priorizó la integración del flujo de trabajo sobre la recalibración mecánica. Los ingenieros alinearon la nueva línea con las rutas de transporte existentes para garantizar transferencias de material fluidas entre los equipos de extrusión y empaquetado. El sistema de control se configuró con perfiles de paquetes para cada diámetro de producto, lo que permitió a los operarios cambiar los parámetros de producción mediante menús de interfaz estándar sin detener las líneas anteriores. Se establecieron protocolos de seguridad en las zonas de movimiento para cumplir con las normas del lugar de trabajo y, al mismo tiempo, mantener una visibilidad clara para los supervisores de planta. Los operarios recibieron capacitación centrada en la coordinación del flujo de trabajo, los procedimientos de recarga de flejes y la resolución de problemas rutinarios para garantizar la continuidad del turno. La fase de integración también hizo hincapié en la optimización de los patrones de uso de la película para reducir el desperdicio de material y, al mismo tiempo, mantener la integridad del sellado en diferentes dimensiones de paquetes, lo que garantizó que el equipo de empaquetado pudiera mantener una producción constante sin interrumpir el ritmo de extrusión.
| Categoría de parámetro | Detalles de la especificación | Gama estándar de la industria |
|---|---|---|
| Manipulación de tuberías | Capacidad de diámetro | 16 mm – 110 mm (personalizable hasta 300 mm) |
| Manipulación de tuberías | Rango de longitud | 2m – 6m (marcos extendidos disponibles) |
| Configuración del paquete | Patrones de formas | Hexagonal, Cuadrado, Rectangular |
| Sistema de flejado | Material de la correa | Polipropileno (PP) o poliéster (PET) |
🔗 Ver también : Equipos relacionados
⚙️ Datos de resultados
Los datos de rendimiento posteriores a la instalación indican mejoras típicas, conforme a los estándares de la industria, en la eficiencia laboral y la protección de los materiales, lo que permite operaciones de extrusión continuas sin limitaciones de sincronización ni retrasos por cuellos de botella, al tiempo que se ajusta a los parámetros de recuperación operativa estándar para sistemas de envasado automatizados.
Los indicadores operativos mejoraron significativamente durante el primer mes de producción a plena capacidad. Los requisitos de mano de obra disminuyeron generalmente entre un 50 % y un 70 %, lo que permitió reasignar al personal a tareas de inspección de calidad y paletización. Las tasas de daños en los productos se estabilizaron generalmente entre un 1 % y un 3 %, eliminando los costos relacionados con el reprocesamiento de materiales y las quejas de los clientes por productos dañados. El sistema de amortiguación permitió que las líneas de extrusión mantuvieran el rendimiento máximo durante los cambios de empaque, recuperando el tiempo de turno previamente perdido en línea con los estándares de recuperación de la industria. La consistencia de los paquetes mejoró la densidad de apilamiento de palés entre un 10 % y un 20 %, reduciendo el espacio vacío en los contenedores de envío y disminuyendo los gastos logísticos por unidad. Los comentarios de los clientes destacaron una mayor protección contra factores ambientales, sin que se reportaran daños por humedad durante el transporte en un período de evaluación de seis meses.
🛠️ Análisis del retorno de la inversión
La rentabilidad financiera se debe principalmente a las mejoras acumulativas en la eficiencia laboral y a la reducción del desperdicio de materiales, con periodos de recuperación típicos que oscilan entre 14 y 24 meses, dependiendo de las estructuras salariales regionales y los volúmenes de producción diarios de instalaciones comparables.
El análisis financiero confirma una sólida rentabilidad de la inversión, impulsada por la eficiencia laboral y la reducción de residuos. Para instalaciones que procesan grandes volúmenes, superiores a 50 toneladas de tubería diarias, el ahorro anual derivado de la reducción de personal y la disminución de los costes por daños suele oscilar entre 50 000 y 100 000 dólares, según los salarios de referencia regionales. Estas cifras indican un periodo de recuperación de la inversión de entre 14 y 24 meses para configuraciones totalmente automáticas. Las operaciones con presupuestos ajustados y volúmenes de producción menores deberían considerar variantes semiautomáticas que automatizan el flejado, manteniendo la carga manual de sacos, lo que reduce la inversión de capital en aproximadamente un 25-35 %. Los costes de mantenimiento siguen siendo predecibles, con intervalos de servicio rutinarios alineados con los programas estándar de equipos industriales.
Descargo de responsabilidad: Las proyecciones financieras y las estimaciones de retorno de la inversión se basan en promedios típicos de la industria y deben validarse con las tarifas laborales específicas de cada planta, los volúmenes de producción y las condiciones del mercado local antes de la aprobación de la compra. Las instalaciones que evalúen productos en bobina deben tener en cuenta que una máquina de bobinado horizontal ofrece diferentes métricas de eficiencia, adecuadas para cargas en forma de anillo, en comparación con los sistemas de empaquetado lineal de tuberías.
🏗️ Lista de verificación para la toma de decisiones de compra
-
Capacidad de almacenamiento intermedio: Verifique que la capacidad de almacenamiento de la mesa de acumulación coincida con la variación máxima entre la producción de extrusión y los tiempos del ciclo de empaquetado para su combinación específica de SKU.
-
Control de tensión de la correa: Confirme que el módulo de flejado incluye ajustes de tensión regulables y calibrados para diferentes espesores de pared de tubería, a fin de evitar la deformación de los perfiles de PVC blando.
-
Gestión de recetas: Asegúrese de que el sistema de control permita el almacenamiento de múltiples perfiles de paquetes con cambio automático de geometría a través de la interfaz del operador para minimizar el tiempo de inactividad por cambio.
-
Integridad del sellado: Compruebe que las barras de sellado de la bolsa cuenten con un control preciso de la temperatura, compatible con el tipo de película de PE seleccionado, para mantener barreras impermeables a la humedad en diversas condiciones ambientales.
-
Cumplimiento de las normas de seguridad: Verifique que todos los enclavamientos de seguridad y las protecciones cumplan con las directivas locales para maquinaria, en particular en torno a los cabezales de flejado y los puntos de pellizco de la cinta transportadora.
-
Acceso para mantenimiento: Inspeccione la disposición del equipo para facilitar el acceso a los cambiadores de rollos de flejes y a los puntos de lubricación, de manera que se pueda realizar un mantenimiento rutinario sin tiempos de inactividad prolongados.
-
Requisitos de alimentación: Confirme que la fuente de alimentación de la instalación coincida con las especificaciones de voltaje, fase y amperaje de la máquina, incluidos los requisitos de presión neumática, si corresponde.
🛡️ Nota de cumplimiento : Este equipo está diseñado para cumplir con los requisitos ISO y ASTM. Verifique las certificaciones específicas con el fabricante antes de adquirirlo.
📈 Preguntas frecuentes
¿Este sistema puede procesar tuberías de HDPE o PP además de PVC? Sí, la línea de empaquetado horizontal admite diversos materiales termoplásticos, incluyendo HDPE y PP. El sistema de control automatizado permite ajustar la tensión de la correa para compensar las diferencias en la rigidez y la fricción superficial de las tuberías sin causar deformaciones. Verifique la compatibilidad del material de la correa con su tipo de resina específico para garantizar una sujeción óptima del paquete.
¿Cuál es la longitud máxima de tubería que puede procesar este equipo? Las configuraciones estándar admiten longitudes de hasta 6 metros, lo que cubre la mayoría de las aplicaciones de fontanería y conductos. Hay disponibles bastidores extendidos para perfiles más largos, como los que se utilizan en proyectos de infraestructura. Póngase en contacto con el proveedor para confirmar los límites dimensionales y los requisitos de longitud de la cinta transportadora para tamaños no estándar.
¿Cómo gestiona el sistema los cambios entre diferentes diámetros de tubería? El sistema de control almacena recetas individuales para cada diámetro, definiendo la geometría del haz, la cantidad de tuberías y los patrones de flejado. Los operarios seleccionan el perfil deseado en la interfaz de pantalla táctil y la máquina ajusta automáticamente los parámetros de agrupación y los intervalos de flejado. Esta automatización reduce el tiempo de cambio a tan solo unos minutos en comparación con la reconfiguración manual.