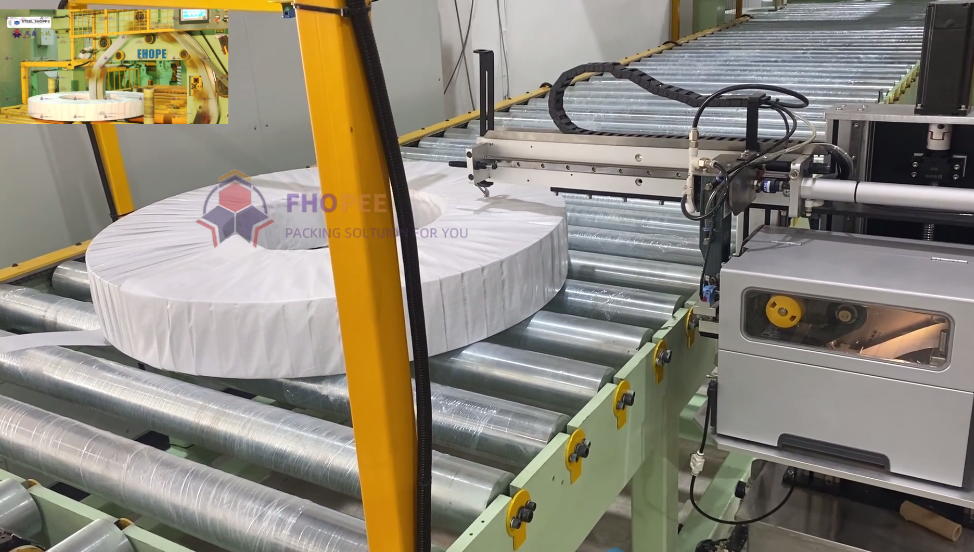
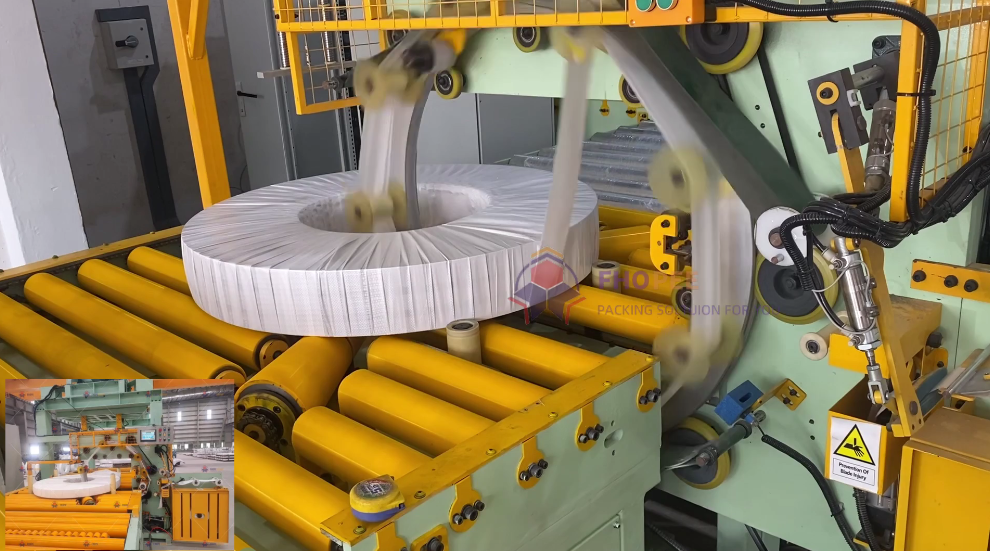
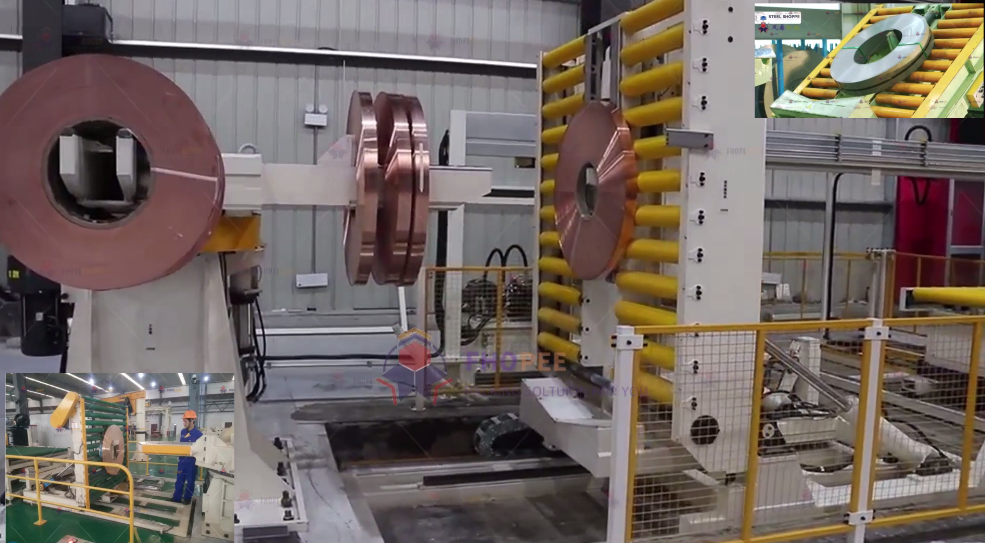
Resumen ejecutivo Este recorrido por la fábrica muestra una línea de empaquetado automático de bobinas de aluminio en proceso de ensamblaje en nuestro taller: una flejadora de acero tipo pórtico sobre una mesa de rodillos, un volteador de bobinas de 90° y más líneas en fase de ensamblaje. El ciclo de producción depende de su objetivo de producción, no de la máquina: para 30 bobinas por hora, el tiempo es de 3,600 ÷ 30 = 120 s por bobina, y verificamos cada estación dentro de ese ciclo. Cada línea se configura según el proyecto, por lo que dimensionamos las estaciones, los transportadores y las protecciones según su rango de bobinas antes del ensamblaje.
Índice
- Lo que muestra el vídeo
- Cómo construimos y probamos una línea de empaquetado de bobinas
- El volteador de bobina en la línea
- Cálculo de producción y ciclo de carga para una línea de empaquetado de bobinas
- Controles y seguridad
- Lista de verificación para la selección de una línea de empaquetado de bobinas de aluminio
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el vídeo
El recorrido comienza en una mesa de trabajo con transportador de rodillos, situada bajo un pequeño pórtico. Su cabezal elevable es una máquina flejadora de acero, que desciende sobre la bobina para flejarla. En la siguiente toma, la cámara recorre la mesa de rodillos y la unidad de flejado del pórtico simultáneamente.
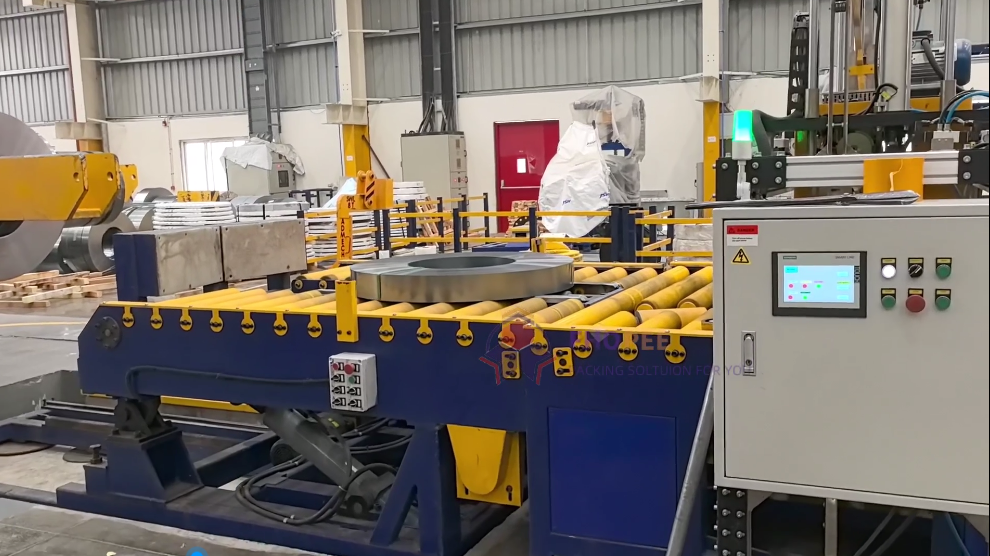
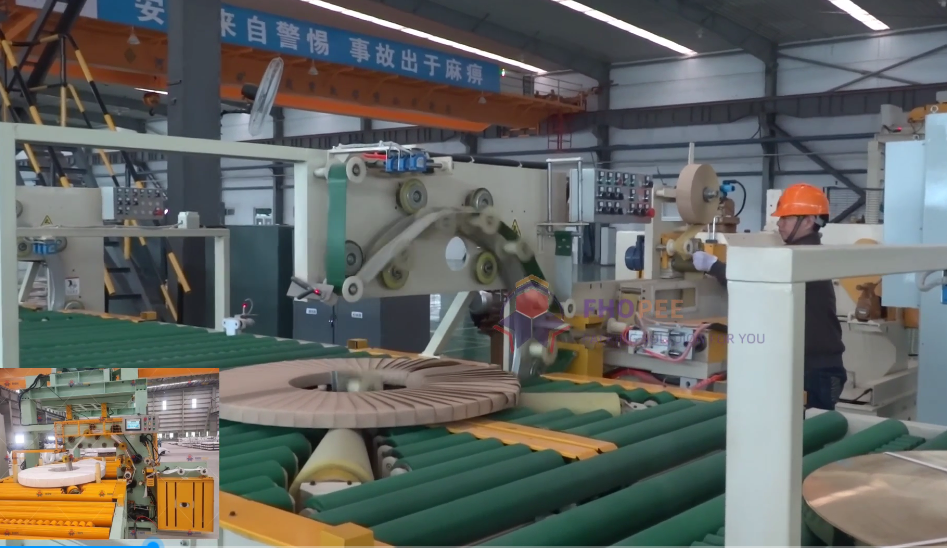
En el centro de la línea se encuentra un volteador de bobinas con una cuna arqueada negra y un brazo elevador amarillo, vacío y listo para su instalación. En funcionamiento, gira una bobina entre las posiciones horizontal y vertical. La panorámica final muestra el taller con varias líneas en diferentes etapas de montaje, con mesas de rodillos azules y secciones de protección en el suelo antes de la alineación final y la puesta en marcha.
Cómo construimos y probamos una línea de empaquetado de bobinas
Construimos una línea de esta clase mediante ensamblajes separados que luego unimos en el taller: los transportadores de rodillos, la flejadora de acero tipo pórtico, el volteador de bobinas y las protecciones y el cableado. En el video, la línea se encuentra en la fase intermedia de ensamblaje, la etapa habitual previa al alineamiento final; confirmamos los tiempos de ciclo y de estación durante la puesta en marcha.
| Verificación de aceptación de fábrica | Lo que confirmamos |
|---|---|
| Ejecución sin carga | Los índices de la cinta transportadora y el cabezal de flejado suben y bajan sin atascarse. |
| Ciclo de inversión | La cuna gira 90° en ambas direcciones, la carrera de retorno se cuenta en el takt. |
| Guardas de protección | Las protecciones laterales y el control de parada detienen el ciclo antes de que una persona llegue a la unidad en movimiento. |
| Alambrado | Una única estación de operador maneja la cinta transportadora, la máquina flejadora y el volteador. |
| Alineación | El nivel de la mesa de rodillos y las holguras de las unidades se ajustan antes del envío. |
El volteador de bobina en la línea
Un volteador de bobinas es una máquina que gira una bobina 90° entre la posición horizontal y la vertical, de modo que la siguiente estación la reciba en la orientación correcta. Se ubica donde la bobina cambia de orientación, por ejemplo, entre una cinta transportadora de rodillos y una envolvedora, o entre el envolvido y el apilamiento. Para obtener más información sobre cómo adaptar la carga de bobinas a la envolvedora, consulte nuestra guía de embalaje y manipulación de bobinas.
Los parámetros de selección que debe enviarnos son el peso de la bobina, el diámetro exterior, el ancho, el ángulo de giro (fabricamos unidades de 90° como estándar) y el presupuesto del ciclo. El retorno en vacío del soporte reduce el tiempo útil del ciclo.
Nuestra gama de volteadores hidráulicos de bobinas gira 90° en ambas direcciones (indicado como 90°x2) y tiene una capacidad de carga de 3, 5, 10, 20 o 40 t según el modelo. La forma de la cuna y el accionamiento se configuran según el proyecto.
Una línea que incluye una unidad de volteo o giro aplica la norma ISO 12100 para el método de evaluación de riesgos y la norma EN 415-10 para los requisitos generales de las máquinas de envasado. El volteador mueve la bobina automáticamente mientras la máquina está en funcionamiento.
Cálculo de producción y ciclo de carga para una línea de empaquetado de bobinas
El tiempo de línea es el presupuesto de tiempo por bobina: 3,600 s dividido por el número objetivo de bobinas por hora. Lo establece su objetivo de producción, no la máquina. Ejemplo de comprobación para 30 bobinas por hora:
| Parámetro | Valor |
|---|---|
| Resultado objetivo (ilustrativo) | 30 bobinas por hora |
| Takt, 3,600 ÷ 30 | 120 s por bobina |
| Ciclo de carga y manipulación | Dentro de 120 s |
| Ciclo de enderezamiento incl. carrera de retorno | Dentro de 120 s |
| Estado del producto | Estación más larga por debajo de 120 s |
Si una estación tarda más de lo previsto, dividimos su trabajo o añadimos una segunda unidad en lugar de forzar la línea. Confirmamos el tiempo de ciclo de cada estación durante la puesta en marcha.
Controles y seguridad
El cabezal de flejado del pórtico, las cintas transportadoras y el volteador funcionan automáticamente. Mantenga a las personas alejadas de las zonas de desplazamiento de la unidad mientras la línea esté en funcionamiento y realice la configuración y la limpieza con la línea detenida y aislada.
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 establece los requisitos generales para las máquinas de envasado.
Lista de verificación para la selección de una línea de empaquetado de bobinas de aluminio
- Rango de diámetro exterior, diámetro interior, ancho y peso de la bobina.
- Bobinas por hora que la línea debe llenar.
- La orientación de la bobina cambia (horizontal o vertical) y hacia dónde se dirige el mecanismo de elevación.
- Tipo de película o cinta y número de vueltas.
- Nivel de la cinta transportadora, superficie disponible y suministro eléctrico.
- Señales de control para la línea de producción o el sistema de almacén.
| Estación | Movimiento principal | Entradas de dimensionamiento |
|---|---|---|
| Máquina flejadora de acero tipo pórtico y transportador de rodillos | El cabezal elevable baja para sujetar la bobina; la cinta transportadora indexa la bobina. | Posiciones de las correas, espacios entre unidades, nivel de la mesa de rodillos |
| Volcador de bobina hidráulica | Gira la bobina 90° en ambas direcciones. | Carga nominal 3, 5, 10, 20 o 40 t; diámetro exterior y ancho de la bobina |
Para una línea que también incline, envuelva y prense bobinas de acero, consulte nuestra línea de embalaje de bobinas de acero con bastidor basculante.
Preguntas frecuentes sobre ingeniería
P: ¿Qué producción debo planificar? R: Planifique a partir de su objetivo: takt = 3,600 ÷ producción, por lo que 30 bobinas por hora significan 120 s por bobina y cada estación debe caber dentro de ese tiempo.
P: ¿Dónde se coloca el volteador en la línea? R: Dondequiera que la bobina deba cambiar de orientación, por ejemplo, entre la carga y el enrollado o entre el enrollado y el apilamiento, de modo que nuestro volteador de 90° presente la cara que necesita la siguiente estación.
P: ¿Qué comprobaciones se realizan antes de que se envíe una línea de empaquetado de bobinas? R: Una prueba sin carga de las cintas transportadoras y del cabezal de flejado, un ciclo de volteo de 90° en ambos sentidos, una comprobación de protección y parada, cableado de una sola estación y alineación de la mesa de rodillos.
P: ¿Por qué se grabó el vídeo en el taller? R: Ensamblamos, alineamos y cableamos la línea en nuestro taller y realizamos controles de aceptación en fábrica, como un ciclo de volteo de 90°, antes del envío, por lo que una visita durante el ensamblaje le permite inspeccionar cada unidad con antelación.
P: ¿Cómo dimensiono el volteador? R: Elija el modelo cuya carga nominal cubra su bobina más pesada; nuestra gama hidráulica tiene una capacidad nominal de 3, 5, 10, 20 o 40 t, con la cuna adaptada a su diámetro exterior y ancho.
El próximo paso
Planificamos su línea de empaquetado de bobinas en tres pasos:
- Envíe su plano de distribución con tamaños de bobina y salida a info@fhopepack.com.
- Reciba una propuesta en 48 horas., con el diseño de la estación y la verificación del ritmo.
- Solicitar una visita al sitio comprobar el nivel de la cinta transportadora, el espacio disponible y el suministro eléctrico.
Lectura relacionada
- Volcador de bobina hidráulica
- Vídeo: línea automática de volteo, alimentación y envoltura de bobinas
- Vídeo: volteadores de bobinas grandes y largos en funcionamiento real
- Vídeo: Línea de empaquetado de bobinas cortadas para centros de servicio
- Vídeo: basculante automático multiusos para bobinas con mesa deslizante
- Vídeo: Presentación de la modernización de la antigua línea de empaquetado de bobinas
Fuentes
- Especificaciones del sistema de elevación de bobinas: Página del producto Enrollador de bobinas hidráulico
- Ejemplo de Takt: nuestro ejemplo práctico, valores ilustrativos
- Máquina en acción: nuestro video en YouTube
- Alcance de las normas: ISO 12100:2010, EN 415-10: 2014
Última revisión: 04/10/2026