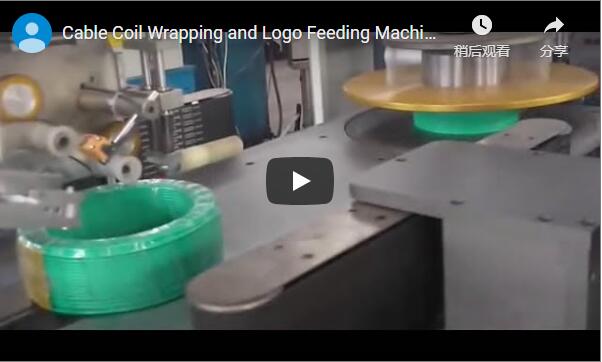
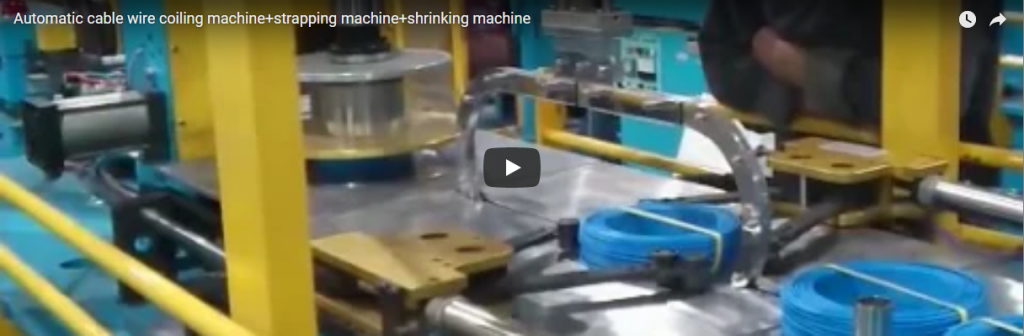
Resumen ejecutivo: El cable que se vende en bobinas debe llegar con una longitud exacta, vueltas atadas y una cubierta limpia, por lo que las plantas de cableado enrollan, flejan y envuelven con film termoencogible en una sola línea. Nuestra línea realiza las tres funciones: una bobinadora con rodillos de alimentación rojos enrolla el cable verde en un mandril, un cabezal de flejado amarillo ata la bobina y un túnel termoencogible calienta el film para que quede bien ajustado. El número de vueltas y el tamaño del film dependen de la longitud del cable y del tamaño de la bobina . Todos estos parámetros se configuran para cada proyecto.
Índice
- Lo que muestra el vídeo
- Cómo funciona la línea de enrollado, flejado y retracción
- Vueltas por bobina
- Tamaño de la película retráctil
- Controles y seguridad
- Lista de verificación para la selección de una línea de enrollado y empaquetado de cables
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el vídeo
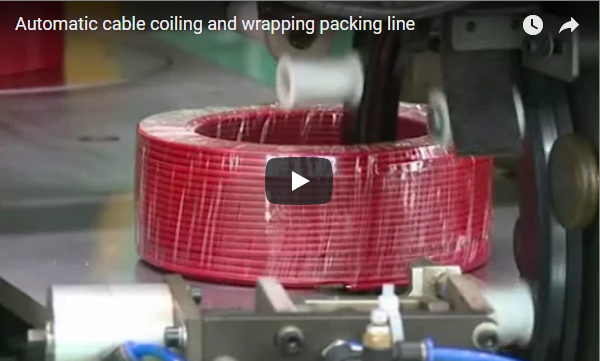
Un cable verde sale de una bobina, pasa por rodillos de alimentación rojos y entra en la bobinadora, situada junto a un armario azul y un panel de control plateado. El cable se enrolla en un mandril giratorio mientras el cabezal de bobinado se desplaza para realizar curvas cerradas.
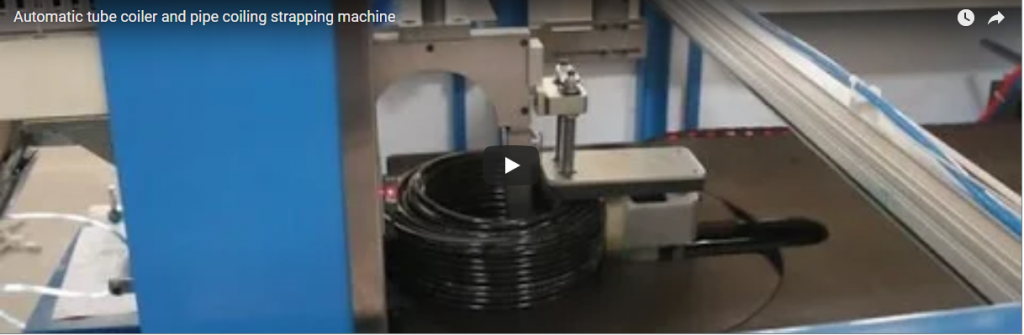
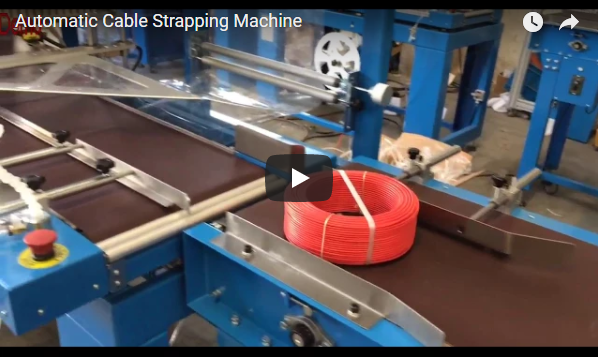
La bobina terminada se traslada a la estación de flejado amarilla, donde se le coloca una correa. A continuación, se desplaza por una cinta transportadora hasta un largo túnel de retracción, donde la película transparente que recubre la bobina se calienta hasta quedar firme, y la bobina empaquetada sale por la cinta transportadora. Una valla amarilla delimita la línea.
Cómo funciona la línea de enrollado, flejado y retracción
| Estación | ¿Qué hace? |
|---|---|
| Bobinadora | Introduce el cable a través de los rodillos y lo enrolla en el mandril. |
| Transfer | Retira la bobina del mandril. |
| Fornido | Sujeta la bobina para que las vueltas se mantengan |
| Túnel de encogimiento | Calienta la película firmemente alrededor de la bobina. |
| Salida | Transporta la bobina empaquetada hacia afuera. |
El flejado previo al retractilado mantiene las espiras, de modo que la película se contrae formando una bobina que conserva su forma. Para bobinas recubiertas con film estirable, consulte nuestra máquina de embalaje de bobinas de cable económica.
Vueltas por bobina
El número de vueltas se determina en función de la longitud del cable y del diámetro medio de la bobina. Ejemplo ilustrativo para una bobina de 100 m:
| Parámetro | Valor |
|---|---|
| Identificación de la bobina (ilustrativa) | 180 mm |
| Diámetro exterior de la bobina (ilustrativo) | 260 mm |
| Diámetro medio, (180 + 260) ÷ 2 | 220 mm |
| Longitud por vuelta, π × 0.22 m | sobre 0.69 m |
| Turnos, 100 ÷ 0.69 | sobre 145 |
La bobinadora cuenta la longitud, no las vueltas, por lo que la longitud de la bobina se mantiene exacta incluso si el diámetro varía ligeramente.
Tamaño de la película retráctil
La película debe cubrir la bobina de lado a lado con suficiente material para cerrarla. Ejemplo ilustrativo para la misma bobina de 260 mm de diámetro exterior y 100 mm de altura:
| Parámetro | Valor |
|---|---|
| bobina de OD | 260 mm |
| Altura de la bobina (ilustrativa) | 100 mm |
| Margen de cierre a cada lado (ilustrativo) | 30 mm |
| Ancho de la película: 260 + 100 + 2 × 30 | 420 mm |
Las bobinas más altas requieren una película más ancha. Ajustamos el tamaño de la película a partir de la bobina más grande.
Controles y seguridad
El mandril, el cabezal de sujeción y el túnel de contracción se encuentran dentro de la valla amarilla, y el túnel está caliente. Mantenga a la gente fuera de la valla mientras la línea esté en funcionamiento y despeje los atascos solo cuando la estación esté detenida.
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 establece los requisitos generales para las máquinas de envasado.
Lista de verificación para la selección de una línea de enrollado y empaquetado de cables
- Diámetro y tipo de cable.
- Longitud de la bobina, diámetro interior, diámetro exterior y altura.
- Bobinas por hora.
- Correas por bobina.
- Tipo y grosor de la película retráctil.
- Espacio disponible y suministro eléctrico.
Preguntas frecuentes sobre ingeniería
P: ¿Por qué se realiza el flejado antes del retractilado? R: Para que las vueltas se mantengan firmes y la película se contraiga sobre una bobina que conserve su forma.
P: ¿Cómo afecta el tamaño de la bobina al número de vueltas? R: Vueltas = longitud ÷ (π × diámetro medio). Una bobina de 100 m con un diámetro medio de 220 mm tiene aproximadamente 145 vueltas en nuestro ejemplo.
P: ¿Qué ancho debe tener la película retráctil? R: Diámetro exterior de la bobina más altura más margen de cierre. Nuestra bobina de 260 mm de diámetro exterior y 100 mm de altura necesita aproximadamente 420 mm.
P: ¿La bobinadora cuenta las vueltas o la longitud? R: La longitud, por lo que la longitud de la bobina se mantiene exacta.
P: ¿Está vigilada la línea? R: Sí. Una valla amarilla delimita la línea.
El próximo paso
Planificamos su línea de bobinado y empaquetado de cables en tres pasos:
- Envíe su plano de distribución con tamaños de cable, longitudes de bobina y salida a info@fhopepack.com.
- Reciba una propuesta en 48 horas., con el plan de bobina, correa y película.
- Solicitar una visita al sitio para comprobar la disposición de las líneas y el espacio disponible en el suelo.
Lectura relacionada
- Línea automática de embalaje de bobinas
- Vídeo: Enrolladora automática de alambre de acero para bobinado y flejado de alambre.
- Vídeo: Máquina para enrollar y flejar mangueras corrugadas de doble pared
- Vídeo: Máquina de empaquetado de bobinas de cable para bobinas de alambre de diámetro interno pequeño
Fuentes
- Contenido de la máquina: Equipo de ingeniería de FHOPE, 4 de octubre de 2026
- Ejemplos de giros y películas: nuestros ejemplos resueltos, valores ilustrativos
- Máquina en acción: nuestro video en YouTube
- Alcance de las normas: ISO 12100:2010, EN 415-10: 2014
Última revisión: 04/10/2026