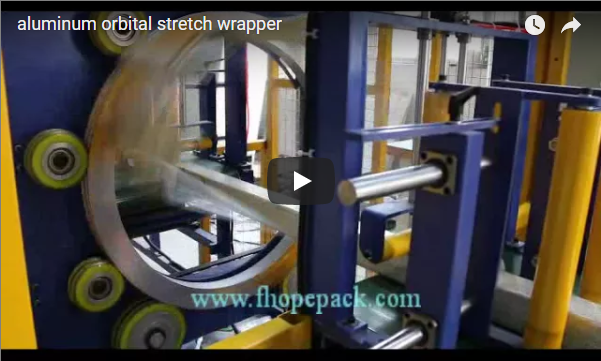
Una línea de embalaje de perfiles de aluminio industriales ofrece rentabilidad gracias a un cambio rápido de formato, una manipulación sin marcas y una envoltura uniforme, en lugar de depender de la velocidad nominal de rotación del anillo. Un sistema de envoltura orbital horizontal transporta continuamente los paquetes de extrusiones de aluminio a través de un anillo giratorio rígido de alta velocidad. A medida que la cinta transportadora motorizada desplaza el paquete a lo largo de su eje longitudinal, el carro orbital dispensa una película preestirada en una espiral ajustada y superpuesta que unifica el paquete, evita la abrasión interna y protege contra contaminantes ambientales sin dañar los acabados superficiales críticos.
Resumen Ejecutivo
- Cinemática básica: Envoltura orbital horizontal continua con traslación del haz sin rotación, lo que elimina la tensión centrífuga en haces de extrusión asimétricos, ligeros o frágiles.
- Integridad de la superficie: La película estirable de mLLDPE de alta resistencia a las perforaciones y el intercalado opcional de VCI/película de burbujas mitigan la abrasión por vibración, la oxidación y el desgaste durante el transporte.
- Sobre dimensional: Admite secciones transversales de haces de hasta 900 mm × 900 mm y longitudes de hasta 7,500 mm con control de deflexión estructural.
- Estándares de Cumplimiento: Fabricada conforme a los requisitos de seguridad específicos de la norma EN 415-6 para máquinas de envoltura orbitales horizontales, la mitigación de riesgos según la norma ISO 12100 y los enclavamientos de seguridad según la norma ISO 13849-1 (PLd).
Resumen
Los perfiles de aluminio arquitectónicos e industriales requieren un aislamiento superficial absoluto contra las vibraciones del transporte, los daños por arañazos, la humedad atmosférica y la oxidación galvánica (óxido blanco). El flejado manual tradicional o el embalaje suelto en bolsas de polietileno generan cargas puntuales localizadas, lo que provoca abolladuras, desgaste del revestimiento en superficies anodizadas o con recubrimiento en polvo y una tensión desigual del paquete.
Una línea de envoltura orbital horizontal automatizada estandariza la fuerza de contención a lo largo de todo el paquete de extrusión. Al guiar el paquete a través del anillo orbital sobre una base de rodillos lineales, este se mueve axialmente sin rotación. Esta geometría elimina las fuerzas centrífugas inherentes a las mesas giratorias verticales, lo que garantiza la estabilidad estructural para conjuntos de extrusión altos, delgados o con múltiples cavidades.
Principios del envoltorio orbital horizontal
Las envolvedoras orbitales horizontales son el estándar de la industria en las plantas de extrusión de alta capacidad debido a sus claras ventajas cinemáticas:
- Alimentación de carga axial sin rotación: El haz se desplaza linealmente a lo largo de cintas transportadoras motorizadas de entrada y salida, mientras que el carro de la película orbita alrededor de un anillo circular rígido. El haz nunca gira sobre su propio eje, lo que evita la fricción interna, la dispersión del haz y el colapso estructural.
- Control de tensión y preestiramiento en circuito cerrado: Los rodillos de preestiramiento motorizados con retroalimentación electrónica mediante celda de carga proporcionan un rendimiento uniforme de la película y una fuerza de contención superficial constante, lo que evita la deformación de los bordes en perfiles de paredes delgadas.
- Adaptación dinámica de la línea central y la altura: Si bien el diámetro exterior del anillo fundido permanece fijo, los rodillos de presión superiores y los rodillos guía laterales, accionados neumáticamente, ajustan automáticamente su recorrido vertical y horizontal para mantener la alineación del centro de carga en diferentes secciones transversales.
- Rendimiento continuo en línea: Los movimientos sincronizados de entrada, envoltura y salida se integran directamente con las plataformas de enfriamiento de extrusión y las líneas de preparación de corte a medida situadas aguas arriba.
Especificaciones técnicas
La base de ingeniería para los sistemas de embalaje de perfiles de aluminio de alta resistencia admite extrusiones arquitectónicas e industriales estándar:
| Parámetro | Valor de métrica | Valor imperial / Valor estándar |
|---|---|---|
| Longitud del paquete | 3,000 – 7,500 mm | 10 a 25 pies |
| Sección transversal del haz (ancho × alto) | 200 × 200 mm a 900 × 900 mm | 8 × 8 pulgadas a 35 × 35 pulgadas |
| Peso máximo del paquete | 200-2,500 kg | 440–5,500 libras |
| Velocidad de rotación del anillo orbital | 15–45 RPM (VFD/Controlado por servomotor) | 15–45 RPM |
| Velocidad de alimentación de la cinta transportadora | 1.0–12.0 m/min (infinitamente variable) | 3.3–39.4 pies/min |
| Relación de preestiramiento potenciado | 150% -300% | 150% -300% |
| Compatibilidad de películas | mLLDPE, película fundida coextruida, VCI | Calibre 60–120 (15–30 µm) |
| Especificaciones del rollo de película | Ancho: 200–500 mm; Diámetro interior del núcleo: 76 mm | Ancho: 8–20 pulgadas; Núcleo: 3 pulgadas |
| Suministro Neumático | 0.5–0.7 MPa (aire seco filtrado) | 72 a 101 psi |
| Configuración eléctrica | Trifásico 380V/480V, 50/60 Hz | Trifásico 380V/480V, 50/60 Hz |
Selección de películas y preestiramiento
El aluminio extruido presenta bordes de corte afilados, esquinas estrechas y acabados decorativos vulnerables (acabado de fábrica, anodizado satinado, recubrimiento de PVDF). Elegir la química correcta de la película de contención es fundamental:
- Polietileno lineal de baja densidad fundido metalocénico (mLLDPE): Se prefieren a las películas sopladas convencionales por su elongación uniforme, alta resistencia a la propagación del desgarro en esquinas de perfil afilado y adherencia constante sin transferencia de adhesivo.
- Clasificación del espesor de la película: De 15 a 20 µm (calibre 60-80) para extrusiones ligeras con esquinas redondeadas; de 23 a 30 µm (calibre 90-120) para extrusiones arquitectónicas pesadas o tubos huecos rectangulares de bordes afilados.
- Formulaciones de VCI (inhibidor volátil de corrosión): Neutraliza químicamente la humedad presente en el aire y los contaminantes industriales ácidos para prevenir la corrosión y las manchas de humedad durante el transporte marítimo.
- Mezclas microperforadas y estabilizadas contra los rayos UV: Permita que el calor atrapado se ventile durante la fase posterior al curado y mantenga la estabilidad de la cadena polimérica durante el almacenamiento en patios abiertos durante la construcción.
Mecanismos de contención y cálculo de superposición
El preestiramiento de la película entre un 200 % y un 300 % alinea mecánicamente las cadenas de polímero, multiplicando el módulo de elasticidad a la tracción y reduciendo la masa del embalaje entre un 40 % y un 50 %. El porcentaje de solapamiento lineal se mantiene mediante controles de accionamiento sincronizados:
Overlap Ratio (%) = [1 - (V_conveyor) / (Ring_RPM × Film_Width)] × 100%
Para garantizar una impermeabilización robusta y una integridad de transporte rígida, la práctica industrial estándar mantiene una relación de solapamiento de entre el 35 % y el 55 %.
Cambio y programación
Los procesos de extrusión alternan frecuentemente entre pequeños recortes especializados y grandes haces estructurales. La línea de envasado se basa en recetas de software y matrices de sensores para eliminar el tiempo de inactividad mecánica:
- Creación automática de perfiles: Las rejillas de luz de haz pasante escanean las dimensiones del haz entrante en la zona de entrada, ordenando a las abrazaderas superiores neumáticas y a las guías de centrado lateral que bajen y se acerquen a posiciones de sujeción exactas sin intervención del operario.
- Gestión de recetas de PLC: La interfaz hombre-máquina central almacena cientos de códigos de producto. Al recuperar un código de perfil, se reconfiguran instantáneamente la frecuencia de rotación del anillo (RPM), la velocidad de alimentación de la cinta transportadora y la tensión del freno del carro de la película.
- Patrones de envoltura reforzados: El código máquina permite el refuerzo programático mediante envoltura, aplicando envolturas multicapa concentradas en los extremos de los paquetes, donde la manipulación brusca con montacargas provoca la mayor exposición al desgarro.
- Diagnóstico de fallas y telemetría OEE: Los sensores ópticos de alta resolución monitorizan las roturas de película, el agotamiento de la misma y los errores de seguimiento del servomotor, informando en tiempo real sobre el número de unidades producidas y los tiempos de ciclo a las redes SCADA/MES centrales.
Integración con líneas de extrusión
Una envolvedora independiente genera cuellos de botella en el manejo de materiales. Las líneas continuas se conectan con los equipos de acabado anteriores y posteriores:
- Extrusión, toma de material y almacenamiento en búfer: Los perfiles se transfieren desde los hornos de envejecimiento y las mesas de enfriamiento a mesas de cadena motorizadas para consolidar los paquetes sin que se produzca fricción en la superficie.
- Sincronización de corte de precisión a la longitud deseada: Las sierras de corte transversal integradas en línea dimensionan las extrusiones antes de agruparlas, alineando los extremos de los paquetes para garantizar caras cuadradas uniformes.
- Flejado automático de subpaquetes: Los cabezales de flejado automáticos de PET de alta velocidad aplican bandas intermedias protectoras para preservar la geometría del paquete antes de que la envolvedora de película orbital complete la barrera exterior.
- Aplicación de intercalado en línea: Distribuye espuma protectora de PE, plástico de burbujas o papel kraft grueso entre las capas del perfil para evitar el contacto metal con metal.
- Automatización descendente: Los paquetes completamente embalados se dirigen directamente a través de unidades de etiquetado con impresión y aplicación térmica y brazos apiladores tipo pórtico de alta resistencia para la carga automática en estanterías o palés.
Características de seguridad
Los anillos de envoltura industriales de alta inercia requieren una seguridad funcional de varios niveles construida de acuerdo con las directivas de seguridad internacionales (incluidas EN 415-6, ISO 12100 y EN ISO 13849-1):
- Protección perimetral rígida entrelazada: Las carcasas de malla de alambre de acero de alta visibilidad aíslan el perímetro del anillo giratorio y están equipadas con interruptores de enclavamiento de doble canal de categoría 4 que activan el frenado dinámico instantáneo del motor al abrirse.
- Cortinas de luz de seguridad: Las cortinas de seguridad ópticas de tipo 4 protegen los portales de entrada y salida de la cinta transportadora, y están configuradas con algoritmos de silenciamiento automatizados que distinguen los grupos de perfiles del personal.
- Controles de retención neumática redundantes: Los rodillos estabilizadores superiores y laterales incorporan válvulas de retención pilotadas que bloquean mecánicamente los cilindros en su lugar en caso de una caída de aire inesperada en la fábrica.
- Infraestructura de parada de emergencia: Actuadores de parada de emergencia con cabezal tipo hongo instalados en las cuatro esquinas de la celda operativa, integrados con servomotores y bucles inversores de desconexión segura del par (STO).
- Bloqueo/etiquetado (LOTO) estandarizado por OSHA: Las válvulas de descarga de aire bloqueables de un solo punto y los interruptores de desconexión eléctrica aíslan toda la energía cinética mecánica y eléctrica durante el mantenimiento de las cuchillas y el reenhebrado de la película.
Programa de mantenimiento
El mantenimiento predictivo y programado minimiza el tiempo de inactividad no planificado y protege la calibración de posición:
- Diario (Equipo operativo):
- Elimine los restos de polímero, los residuos de cinta adhesiva y la acumulación de polvo procedente de los rodillos de preestiramiento y de la unidad de sujeción de corte automático.
- Compruebe la limpieza de la superficie de los sensores ópticos, las fotosensores y los reflectores de espejo a lo largo de la línea de entrada.
- Verifique los enclavamientos de seguridad de las puertas, la continuidad del circuito de parada de emergencia y la estabilidad del regulador de presión de aire (0.6 MPa nominal).
- Semanal (Mantenimiento de la planta):
- Inspeccione las correas de transmisión orbitales, los rodillos tensores y las ruedas de soporte anulares de poliuretano pesado para detectar puntos planos o desgaste excéntrico.
- Lubrique las cadenas de transmisión de la cinta transportadora, los soportes de los cojinetes y las columnas de guía verticales.
- Inspeccione las líneas neumáticas, los racores y las juntas de los cilindros para detectar fugas de presión.
- Mensual (Ingeniería Mecánica):
- Compruebe la relación de acoplamiento de la transmisión de preestiramiento y realice una prueba de calibración de la célula de carga de tensión dinámica.
- Verifique el equilibrio de rotación del anillo y mida el amperaje de funcionamiento del motor orbital bajo carga.
- Inspeccione el conjunto de cuchillas neumáticas de corte y sujeción para comprobar su filo y desgaste; sustituya los insertos de corte desafilados.
- Trimestral (Equipo de Electricidad y Automatización):
- Inspeccione todos los bloques de terminales del gabinete, los anillos de puesta a tierra del variador de frecuencia y los anillos colectores eléctricos (si están equipados para la alimentación del carro).
- Compruebe los niveles de aceite de la caja de cambios del motor; rellene con aceite sintético para engranajes ISO VG 220 según sea necesario.
- Realice copias de seguridad de los parámetros del PLC, las recetas operativas de la HMI y los perfiles de comunicación del bus industrial.
Guía de selección
Para diseñar la línea de empaquetado orbital óptima, es necesario adaptar los parámetros del hardware a los programas de producción por extrusión:
- Cuantificar el rango del perfil y el índice de deflexión: Defina las secciones transversales máximas del paquete (ancho × alto), el peso máximo del paquete y la rigidez mínima del perfil. Las extrusiones flexibles requieren rodillos de soporte intermedios continuos para evitar que se comben en el centro dentro de la garganta de envoltura.
- Calcular el tiempo de ciclo de la línea: Determinar la producción de las prensas de extrusión anteriores. Calcular la capacidad total requerida de la línea de envasado (paquetes por hora) para garantizar que la velocidad del ciclo de envoltura se mantenga constante sin acumular búferes.
- Especifique los niveles ambientales y de protección: Adapte las especificaciones de la película a los canales de distribución. Los envíos nacionales en camiones de plataforma requieren protección básica contra el polvo y la abrasión, mientras que el transporte marítimo en cubierta abierta exige una película gruesa con infusión de VCI y un solapamiento del 50 %.
- Auditoría del espacio en planta y la geometría de entrada: Tenga en cuenta la superficie total de la línea, incluidas las mesas de agrupación de paquetes, las camas de entrada motorizadas, el recinto de la envolvedora, las salidas de amortiguación motorizadas y los pasillos de acceso seguro para el mantenimiento.
- Contacte con los ingenieros de embalaje del fabricante de equipos originales (OEM): Envíe los planos CAD del perfil de extrusión real y las matrices del paquete de embalaje para confirmar los diámetros interiores de la holgura del anillo y las configuraciones de los rodillos correctas.
Próximos Pasos
Para seleccionar y poner en marcha una línea de envasado orbital horizontal personalizada, diseñada según las especificaciones de su extrusión de aluminio:
- Recopilar datos de la aplicación de perfil: Recopile la longitud máxima del perfil, la envolvente de sección transversal máxima, la rigidez mínima del haz, el número objetivo de haces por hora y los parámetros de suministro eléctrico/de aire de la instalación.
- Solicitar revisión técnica: Póngase en contacto directamente con nuestro equipo de ingeniería de automatización de embalaje en: info@fhopepack.com con los parámetros completos de su línea.
- Recibir propuesta de integración de ingeniería: Reciba un paquete completo del proyecto en 48 horas, que incluye planos de distribución de la planta en 2D/3D, cálculos de holgura del anillo, simulaciones de tiempo de ciclo y métricas de consumo de película.
- Optimización del diseño colaborativo: Definir los puntos de sujeción neumática, el espaciado de los rodillos de la cinta transportadora y los protocolos de interfaz de automatización aguas arriba junto con nuestros ingenieros de proyecto.
- Puesta en marcha llave en mano: Programe las pruebas de aceptación en fábrica (FAT), la entrega en obra, el montaje mecánico y la formación completa del operario con nuestros ingenieros de servicio certificados por la fábrica.