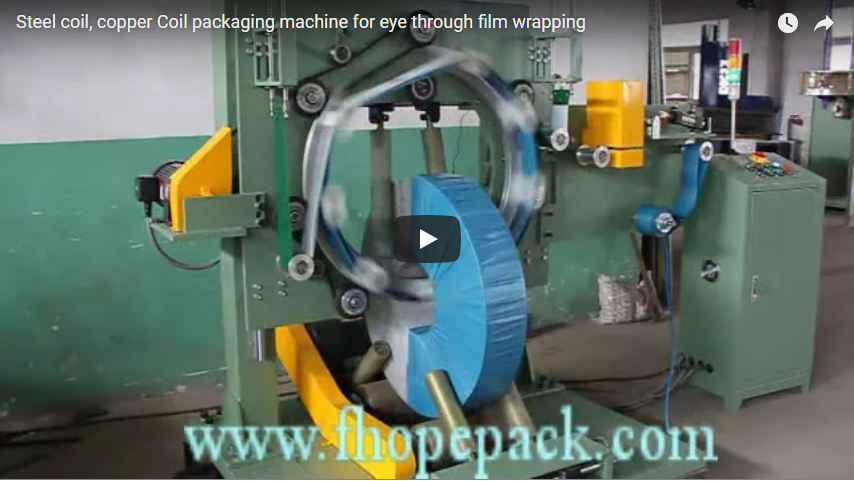
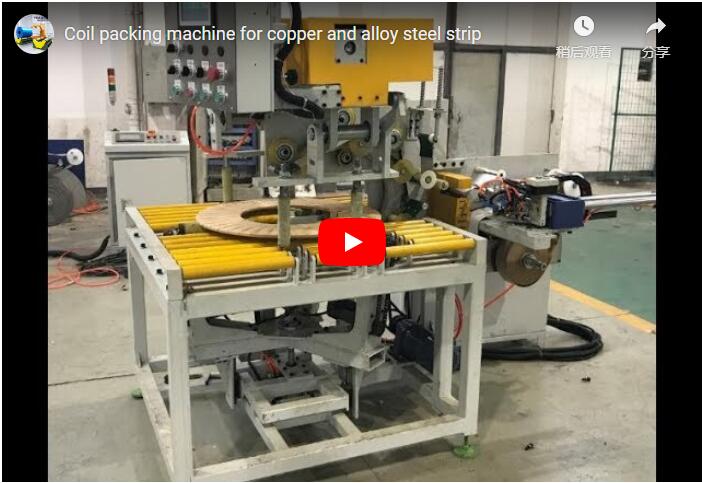
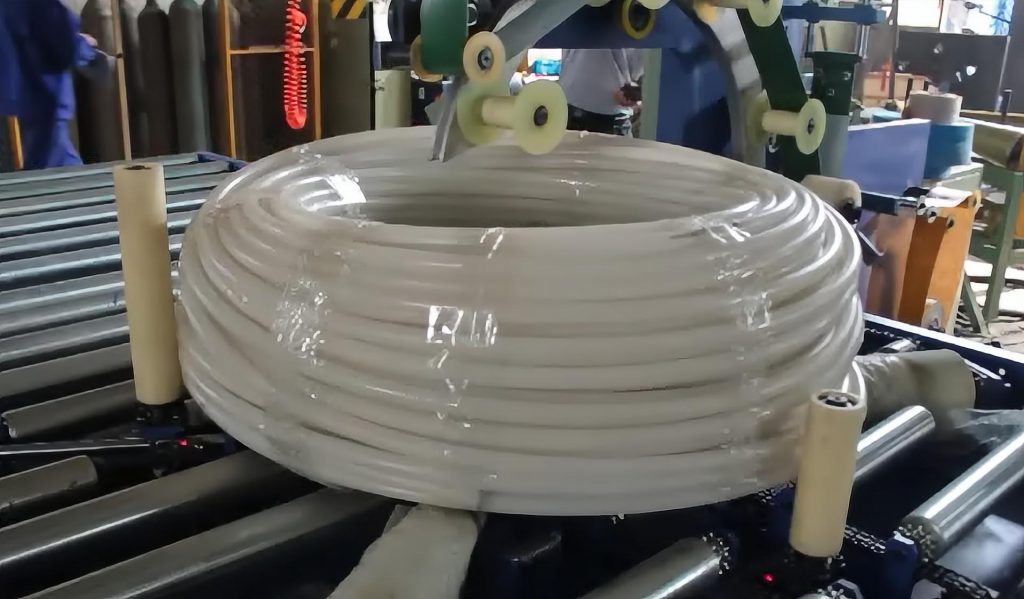
Resumen ejecutivo Este vídeo, de unos 65 segundos de duración, muestra el recorrido de las bobinas por una de nuestras líneas de embalaje azules y amarillas: bobinas estrechas envueltas en film en una estación superior, una bobina enrollada por su orificio mediante un anillo giratorio y una apiladora que coloca la bobina envuelta sobre guías de madera. El aluminio se marca con facilidad, por lo que en una línea como esta, cada transferencia supone un posible defecto superficial. A continuación, explicamos las estaciones que aparecen en el vídeo, mostramos dónde la bobina entra en contacto con la máquina y enumeramos las correcciones necesarias antes de la construcción de la línea.
Índice
- Lo que muestra el vídeo
- Donde una bobina de aluminio toca la línea
- Sujeción: sujetar las vendas sin marcarlas.
- Envoltura transparente
- Tamaños de bobina que nuestros enrolladores de bobina ranurados toman
- Apilamiento sobre listones de madera
- Lista de verificación para la selección de una línea de bobinas de aluminio
- Controles y seguridad
- Preguntas frecuentes sobre ingeniería
- El próximo paso
- Lectura relacionada
- Fuentes
Lo que muestra el vídeo
| Tiempo del clip | ¿Qué se ve en la pantalla? |
|---|---|
| 0–6 s | Un operario junto a pilas de bobinas estrechas, envueltas en film blanco, que yacen planas sobre rodillos bajo un marco azul. |
| aproximadamente 16–24 s | Una bobina envuelta en verde yace plana sobre rodillos amarillos debajo de una estación aérea con un armario de control al lado. |
| aproximadamente 28–40 s | Un anillo amarillo transporta la película azul a través del ojo de la bobina y alrededor de la sección mientras los rodillos hacen girar la bobina. |
| aproximadamente 44–52 s | Un marco azul baja una almohadilla superior sobre la bobina envuelta mientras dos empleados observan. |
| aproximadamente 56–64 s | Un apilador superior con brazos de sujeción baja una bobina envuelta en azul sobre rieles de madera en la cinta transportadora. |
Los tiempos se obtienen a partir de fotogramas tomados cada 2 segundos. Las ventanas de imagen dentro de imagen muestran el panel de control y otras estaciones de la misma línea.
Donde una bobina de aluminio toca la línea
El aluminio es más blando que el acero, y su superficie acabada muestra cualquier rasguño. La mayoría de los daños en el embalaje ocurren cuando se mueve la bobina, no cuando se envuelve. En la línea del clip, la bobina se encuentra con la máquina en cinco puntos:
| Punto de contacto | Supervisión | Lo que comprobamos en el diseño |
|---|---|---|
| rodillos transportadores | Marcas de deslizamiento en la cara inferior | Centrado antes de que la bobina se mueva; igualación de velocidad entre las secciones de rodillos. |
| Cabeza robusta | El borde de la correa corta las envolturas exteriores. | Ajuste de tensión por tipo de bobina en el PLC |
| Anillo de envoltura | La película quedó demasiado tensa en los bordes. | La tensión y el solapamiento del envoltorio se ajustan según el programa. |
| Presione el panel | Carga puntual en la cara superior | Tamaño de la almohadilla contra la cara de la bobina |
| Abrazaderas apiladoras | Presión sobre el diámetro exterior | La abrazadera debe colocarse sobre la bobina enrollada, no sobre el metal desnudo. |
La regla que seguimos es la siguiente: primero envolver la película y luego dejar que las pinzas y las almohadillas toquen solo la película.
Sujeción: sujetar las vendas sin marcarlas.
Las bobinas de ranura estrecha, como las pilas al inicio del clip, tienden a soltarse o a expandirse si no se sujetan. Nuestras líneas de empaquetado de bobinas se sujetan con flejes de PET o acero.
- Correa de PET: No se oxida, por lo que no deja marcas de óxido en una superficie de aluminio brillante.
- Correa de acero: Mayor resistencia, para bobinas pesadas y transporte a larga distancia.
El PLC y la HMI almacenan un programa preestablecido para cada tipo de bobina, por lo que el centrado y la posición de la correa se repiten de una bobina a otra.
Envoltura transparente
En el centro del clip, la bobina permanece plana mientras un anillo guía la película a través del ojo y alrededor de la sección. Los rodillos hacen girar la bobina, de modo que cada pasada se superpone a la anterior.
Tres ajustes determinan la calidad del envoltorio:
- Centrado, para que el anillo no roce el diámetro interior.
- Tensión de envoltura, lo suficientemente alto para sellar, lo suficientemente bajo para no aplastar los bordes.
- Tasa de superposición, que establece cuántas capas cubren cada punto.
En nuestra línea de empaquetado automático de bobinas, el PLC y la HMI ajustan los tres parámetros mediante programas preestablecidos. El envoltorio puede ser de film, papel o tejido; en el caso del aluminio, la elección suele depender del tiempo de almacenamiento de la bobina y del nivel de humedad del trayecto.
Tamaños de bobina que nuestros enrolladores de bobina ranurados toman
Dos modelos de bobinas cortadas con alimentación por cinta transportadora de nuestra gama de máquinas de bobinado:
| Modelo | DIÁMETRO INTERIOR DE LA BOBINA | bobina de OD | Ancho de la bobina | peso máximo |
|---|---|---|---|---|
| FPCA-1000 | 508 / 610 mm | 700 – 1600 mm | 20 – 400 mm | 2000 kg |
| FPCA-1200 | 508 – 610 mm | 800 – 1400 mm | 20 – 500 mm | 2500 kg |
Cada máquina se construye en función del rango de bobinas del proyecto, por lo que estas cifras pueden variar.
Apilamiento sobre listones de madera
Al final del proceso, la apiladora coloca la bobina envuelta sobre rieles de madera. Estos rieles mantienen la bobina alejada del suelo y dejan un espacio para las horquillas de la carretilla elevadora, evitando que la bobina roce al mover la pila.
Nuestra línea automática de empaquetado de bobinas apila hasta 6 bobinas por pila, ya sea con el ojo hacia arriba o hacia la pared. La bobina en la pinza se apila con el ojo hacia arriba; para un empaquetado con el ojo hacia la pared, se necesita un inclinador de bobinas en la disposición para girar la bobina entre la posición horizontal y vertical. Para el aluminio, acordamos con usted la altura de la pila en función del peso de la bobina y la forma en que se levantará la pila.
Lista de verificación para la selección de una línea de bobinas de aluminio
- Rango de diámetro interior, diámetro exterior, ancho y peso de la bobina, incluyendo la bobina de ranura más estrecha.
- Acabado superficial: laminado, recubierto o pintado.
- Material y diseño de la correa.
- Material de envoltura y número de capas.
- Altura de apilamiento, orientación y disposición de los soportes.
- Etiquetado y vinculación de datos con su sistema ERP o MES.
Controles y seguridad
Las normas aplicables dependen del mercado de destino. Para los mercados CE, la norma ISO 12100 establece el método de evaluación de riesgos y la norma EN 415-10 abarca los requisitos generales para las máquinas de envasado, que establecen las protecciones y el sistema de parada de emergencia.
El anillo de envoltura, la almohadilla de presión y el apilador se mueven por encima o alrededor de la bobina. La protección y el acceso a cada estación se establecen en la evaluación de riesgos para cada configuración.
Preguntas frecuentes sobre ingeniería
P: ¿Puede la misma línea empaquetar bobinas de aluminio y acero? R: Sí. Nuestra línea automática de empaquetado de bobinas procesa bobinas de aluminio, cobre, acero inoxidable, laminadas en frío y galvanizadas, con un programa preestablecido para cada tipo.
P: ¿Qué tipo de fleje es el más adecuado para bobinas de aluminio terminadas? R: El fleje de PET, ya que no se oxida ni deja marcas de óxido. El fleje de acero se reserva para bobinas pesadas y transportes de larga distancia.
P: ¿Qué determina la calidad del envoltorio? R: El centrado, la tensión del envoltorio y la tasa de solapamiento, todos ajustados por el PLC y la HMI a partir de programas preestablecidos.
P: ¿Qué tan estrecha puede ser la bobina ranurada? R: Nuestros modelos FPCA-1000 y FPCA-1200 admiten bobinas con un ancho mínimo de 20 mm.
P: ¿Cómo evita la apiladora las marcas de las pinzas en el metal desnudo? R: La bobina se envuelve antes de llegar a la apiladora, por lo que las pinzas sujetan la capa de película, no el aluminio desnudo.
P: ¿A qué altura se pueden apilar las bobinas? R: Hasta 6 bobinas por pila, apuntando hacia el cielo o hacia la pared.
P: ¿Cómo llegan los datos de la bobina a la etiqueta? R: La estación de etiquetado se puede conectar a su sistema ERP o MES, de modo que cada etiqueta contiene los datos de su bobina.
El próximo paso
Tenemos previsto construir una línea de empaquetado de bobinas de aluminio en tres etapas:
- Envíe su plano de distribución con rango de bobina, acabado de superficie y patrón de apilamiento, para info@fhopepack.com.
- Reciba una propuesta en 48 horas., con estaciones de flejado, envoltura y apilamiento y la disposición de la cinta transportadora.
- Solicitar una visita al sitio Así que confirmamos el espacio disponible, el almacenamiento de las guías y las rutas de las carretillas elevadoras.
Lectura relacionada
- Línea de empaquetado de bobinas de tiras de cobre: Envoltura, envoltura transparente y apilamiento sin daños en la superficie.
- Línea de empaquetado de bobinas de cobre en dos etapas: Envoltura con visión directa y posterior apilamiento sobre listones de madera.
- Línea de envoltura y apilamiento de bobinas ranuradas: Anillo pasante al apilador de pórtico
- Línea automática de embalaje de bobinas
Fuentes
- Máquina en acción: el vídeo en YouTube (aproximadamente 65 s)
- Tipos de bobinas incl. aluminio, programas preestablecidos PLC/HMI para centrado, tensión y solapamiento, fleje de PET o acero, envoltura de película/papel/tejido, hasta 6 bobinas por pila, ojo a cielo/ojo a pared, etiquetado con ERP/MES: Línea automática de embalaje de bobinas
- Rangos de bobinas FPCA-1000 y FPCA-1200: Envolvedora de bobinas de acero
- Inclinación entre horizontal y vertical: Volcador de bobinas
- Ámbito de aplicación de la norma: ISO 12100:2010; EN 415-10: 2014
- Plazos de presentación de propuestas: solicitud de aprobación de la CTA (propuesta en un plazo de 48 horas)
Última revisión: 06/10/2026