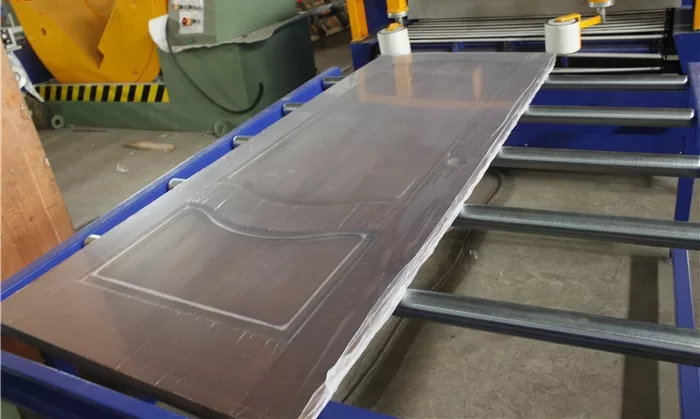
Resumen: Esta guía aborda tres fallos críticos en el proceso automatizado de aplicación de film para el embalaje de láminas y paneles: daños en la superficie por tensión inadecuada, residuos de adhesivo por desajuste térmico y cuellos de botella en el rendimiento. Detalla parámetros técnicos, configuraciones de máquinas como selladoras superpuestas o laterales y criterios de selección para optimizar los sistemas de embalaje de protección, reduciendo los costes de material hasta en un 30 %.
[ESPACIO DE VIDEO]
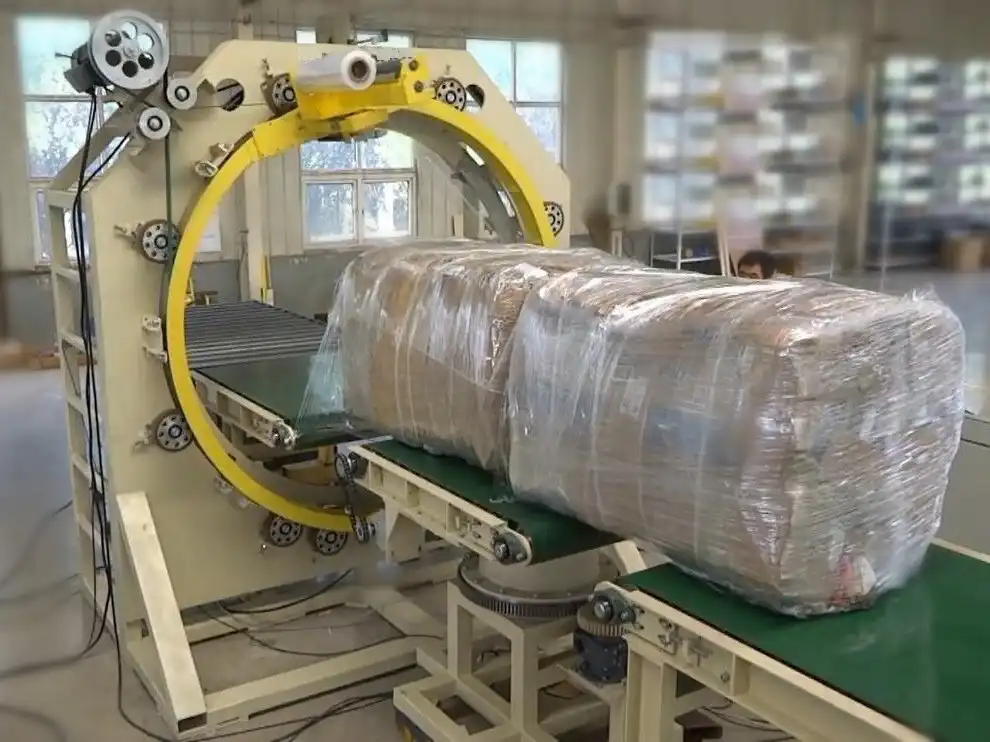
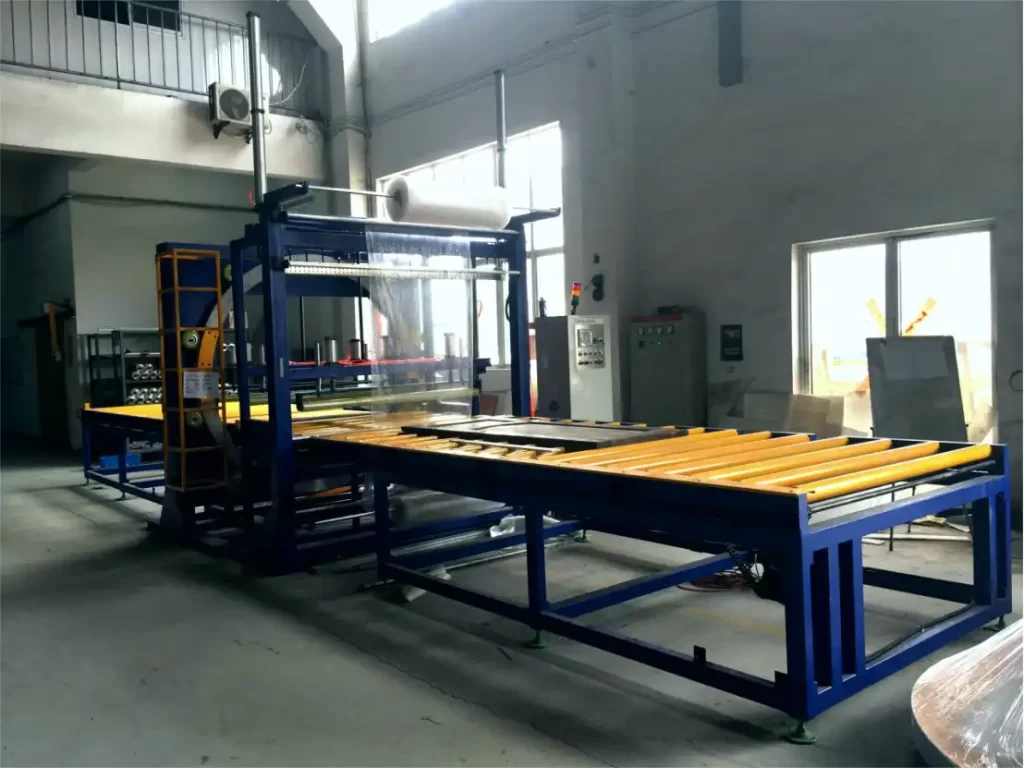
Una máquina de encolado de películas para láminas y paneles aplica una película protectora mediante control automático de tensión, fijación por vacío y enrollado de precisión para evitar daños en la superficie durante el transporte; la selección de la configuración correcta en función del ancho del sustrato, el calibre de la película y la velocidad de la línea garantiza un embalaje sin defectos y optimiza la eficiencia operativa.
🛠️ Problema 1: Defectos superficiales y fallos de adhesión en la aplicación automatizada de películas
Los defectos superficiales, como burbujas de aire o residuos de adhesivo, son consecuencia de una tensión inconsistente de la película, una fijación al vacío desigual o una diferencia térmica inadecuada; las máquinas automatizadas evitan estos fallos mediante el uso de ejes de desenrollado accionados por servomotores para una retroalimentación dinámica de la tensión y un control de presión por zonas que garantiza una fuerza de apriete uniforme en diferentes geometrías de sustrato.
Los daños en el sustrato comprometen la percepción de la marca en revestimientos arquitectónicos, fabricación de electrodomésticos y aplicaciones de plásticos ópticos. La aplicación manual suele provocar arañazos, abrasiones o contaminación. Los sistemas automatizados de laminación de películas protectoras eliminan estos riesgos al mantener parámetros de contacto precisos durante todo el proceso.
Mecanismos fundamentales para la integridad de la superficie
La fijación del sustrato se basa en la presión negativa para asegurar los paneles durante la laminación. Las mesas de vacío generan succión mediante sopladores o bombas de vacío. Los modelos avanzados incorporan control de vacío por zonas, lo que permite a los operarios ajustar las zonas de succión según el tamaño y la flexibilidad de la pieza. La zonificación evita el movimiento del sustrato en láminas grandes y reduce la tensión en materiales delicados como el acero inoxidable de alto brillo o los laminados decorativos.
La dispensación de film requiere un control estricto de la tensión. Los sistemas utilizan rodillos tensores o bucles de retroalimentación electrónica conectados a ejes de desenrollado accionados por servomotores. Estos componentes mantienen una tensión baja y constante antes del contacto con el film, evitando que se estire o se arrugue. Las innovaciones del sector suelen priorizar los mecanismos de control de tensión adaptables a diferentes elasticidades del film. Una regulación precisa de la tensión minimiza directamente el desperdicio de material y previene arañazos en la superficie, reduciendo así los índices de defectos y los costes operativos.
La activación térmica mejora la adaptabilidad de polímeros específicos. En el caso del PVC o las poliolefinas, las unidades de calentamiento integradas calientan la película justo antes de su aplicación. Las lámparas infrarrojas (IR) o el aire caliente controlado proporcionan fuentes de calor específicas. Los parámetros térmicos deben coincidir con la temperatura de transición vítrea del polímero, el punto de reblandecimiento donde un material pasa de rígido a flexible. Los operarios verifican estos ajustes para garantizar una adhesión adecuada sin degradar la energía superficial del sustrato.
Los rodillos de laminación aplican la fuerza de unión final. Los rodillos de caucho de silicona o EPDM con durómetros específicos (una escala estandarizada para medir la dureza del caucho) garantizan una distribución uniforme de la presión. La presión de contacto se controla neumáticamente o mediante servomotores, lo que permite un ajuste preciso según el tipo de película y las características del sustrato. Algunos diseños incorporan rodillos oscilantes para expulsar el aire atrapado durante la aplicación.
Punto clave: Los sellos industriales estándar, como las juntas tóricas de FKM, están diseñados para un uso continuo bajo condiciones verificadas por el proveedor; verifique que la dureza del durómetro del rodillo coincida con el rango de presión de contacto requerido para el calibre de película específico, a fin de evitar un desgaste prematuro o una unión irregular.
Los mecanismos de corte automatizados completan el ciclo de laminación. Los sistemas de alto rendimiento incluyen cuchillas rotativas en línea o cortadoras de cizalla. Estas herramientas cortan la película a longitudes precisas del sustrato, y algunas configuraciones ofrecen cortes de mayor tamaño para el recubrimiento de bordes. La capacidad de recubrimiento de bordes pliega la película sobre los perímetros del panel para una protección total contra daños durante el transporte.
| Mecanismo | Especificaciones Técnicas | Condiciones de funcionamiento e impacto en el negocio |
|---|---|---|
| Tabla de vacío | Control de presión negativa por zonas | La fijación segura reduce el movimiento del sustrato y los defectos de manipulación. |
| Eje de desenrollado | Accionamiento servo con retroalimentación del bailarín | Mantiene la tensión normalmente dentro de ±3–5% para evitar el desperdicio de película. |
| Unidad Calefacción | lámparas infrarrojas o aire caliente controlado | Activa la unión térmica para películas de PVC/poliolefina sin degradación de la superficie. |
| Rodillo de laminación | Silicona/EPDM, dureza variable | El ajuste neumático/servo de la presión de la boquilla garantiza una calidad de adhesión constante. |
🏗️ Problema 2: Consumo excesivo de película e ineficiencia en los costos de los materiales
El consumo de film supera los niveles óptimos cuando las máquinas carecen de un control preciso de la longitud o no pueden procesar films retráctiles de calibre fino, lo que eleva los costes unitarios; seleccionar un sistema compatible con calibres más finos y verificar la rentabilidad de la selladora de solapas puede reducir el consumo de film entre un 10 % y un 30 % por producto, aunque las selladoras de solapas requieren herramientas específicas para cada ancho de film.
El desperdicio de material impacta directamente en la rentabilidad de las operaciones de empaque. La maquinaria que no puede procesar film retráctil de menor espesor genera mayores costos de producción. Los equipos compatibles permiten un ahorro significativo en costos de material mediante la optimización del uso del film. Los equipos de compras deben evaluar las configuraciones de sellado en función de los requisitos de volumen y la frecuencia de cambio.
Economía de la configuración de la selladora
Los sistemas de sellado por solapamiento ofrecen una eficiencia sustancial en el uso del material. Estos sistemas reducen los costos de la película entre un 10 % y un 30 % por producto envuelto, en comparación con ciertas alternativas de sellado lateral. Su diseño minimiza el desperdicio durante el proceso de sellado. Los selladores por solapamiento requieren película retráctil de una sola capa y exigen anchos de película específicos para cada juego de herramientas.
La ventaja económica de las selladoras de solapa implica ciertas contrapartidas. Cada configuración específica del producto requiere una inversión adicional en la máquina formadora de película. Los plazos de entrega de las herramientas son más largos que los de los componentes estándar, y los requisitos de inventario aumentan, ya que los operarios deben almacenar varias máquinas para diferentes lotes de producción. Las fábricas con referencias estables y de alto volumen son las que más se benefician de esta estructura de costes debido al ahorro predecible de materiales.
Las máquinas de sellado lateral priorizan la flexibilidad sobre el ahorro de materia prima. Optimizan la producción para cambios de producto rápidos y sencillos. Estas máquinas reducen el tiempo de inactividad al cambiar entre tipos o anchos de película. La ausencia de herramientas complejas reduce los costos de configuración inicial, aunque el sellado lateral puede consumir más película por unidad según el diseño de superposición.
La compatibilidad de la película determina los límites de selección de la máquina. El equipo cuenta con límites de calibre máximo y mínimo específicos para cada máquina. La compatibilidad con películas retráctiles de menor calibre varía según el modelo. Los operarios deben verificar que el sistema de embalaje seleccionado pueda manejar la película más delgada económicamente viable. Procesar películas de menor calibre reduce el costo del material, pero requiere un control preciso de la tensión para evitar roturas o arrugas, lo que vincula directamente la capacidad del equipo con la rentabilidad por unidad.
Punto clave: Las herramientas para el sellado de solapas requieren arados formadores de película específicos; calcule el costo total de propiedad comparando el ahorro de material del 10 % al 30 % con el gasto de capital adicional y la complejidad del inventario para múltiples juegos de arados antes de comprometerse con producciones de alto volumen.
Compatibilidad de tipos de películas
Los sistemas de embalaje automatizados admiten diversos materiales de protección. Entre las películas compatibles se incluyen PE, PET, PVC, PP, sustratos a base de papel y variantes coextruidas. Cada tipo de película presenta propiedades mecánicas distintas que afectan a la configuración de la máquina. La película estirable se basa en barreras adhesivas, mientras que la película termorretráctil requiere activación térmica para su contracción.
La verificación de la rentabilidad del espesor de la película es fundamental para la planificación presupuestaria. La maquinaria incapaz de procesar espesores menores obliga a utilizar películas más gruesas, lo que aumenta el desperdicio. Los equipos compatibles permiten a los equipos de compras especificar los espesores mínimos viables. Esta capacidad alinea la tecnología de envasado con los objetivos de sostenibilidad y las metas de reducción de costos.
| Tipo de sellador | Ahorro de materiales | Requerimientos de herramientas | Velocidad de cambio y ajuste operativo |
|---|---|---|---|
| Selladora de solapas | Reducción del 10% al 30% | Arado formador de película específico por ancho | Mayor tiempo de configuración; ideal para referencias estables y de alto volumen. |
| Sellador lateral | Consumo estándar | Cambios mínimos en las herramientas | Ajuste rápido; óptimo para cambios frecuentes en la combinación de productos. |
🔗 Relacionado : Explora más soluciones
📈 Problema 3: Cuellos de botella en la producción debido a la limitada versatilidad del sustrato
Los cuellos de botella en la producción surgen cuando los equipos de envasado no pueden adaptarse a una amplia gama de sustratos o perfiles gruesos, lo que obliga a la intervención manual; las máquinas automáticas de laminado de películas suelen admitir anchos de hasta 2,000-2,500 mm y espesores superiores a 100 mm, con velocidades de laminación que generalmente oscilan entre 10 y 30 metros por minuto, según la configuración.
La geometría ineficiente de las máquinas limita la flexibilidad operativa. Las líneas de embalaje que manipulan puertas y ventanas, materiales de construcción o componentes industriales requieren equipos adaptables. Las máquinas con limitaciones de ancho obligan al uso de cinta adhesiva manual u operaciones secundarias. Estas intervenciones aumentan los costos laborales y reducen la velocidad de la línea. Seleccionar una solución de embalaje con amplia compatibilidad de sustratos elimina estas limitaciones.
Rangos de parámetros del sustrato
Las dimensiones máximas del sustrato determinan el ámbito de aplicación de la máquina. Las máquinas horizontales de aplicación de película suelen admitir anchos desde 600 mm hasta rangos verificados por el proveedor que superan los 2,500 mm. Este rango abarca paneles de chapa metálica estándar, tableros de madera y sustratos de vidrio. Los operarios verifican los límites de ancho con respecto al producto de mayor tamaño para garantizar una cobertura completa sin necesidad de asistencia manual.
La capacidad de manejo de espesores influye en el diseño del espacio libre de la máquina. Los sistemas automatizados manejan sustratos de hasta 100 mm o más de espesor. Esta especificación garantiza la compatibilidad con perfiles de alta resistencia, paneles aislantes y ensamblajes multicapa. Un espacio libre suficiente evita interferencias mecánicas durante la aplicación de la película y permite el embalaje de productos terminados ensamblados en paletas o marcos.
La velocidad de producción influye en la eficacia general del equipo. Las velocidades de laminación suelen oscilar entre 5 y 30 metros por minuto, según la configuración de la máquina y la verificación del proveedor. El control de velocidad variable permite a los operarios ajustar la producción de la línea a los procesos de fabricación previos. El mantenimiento de una velocidad constante evita fluctuaciones en la tensión de la película durante las fases de aceleración o desaceleración, protegiendo así la calidad del producto y los tiempos de ciclo.
Integración y optimización del flujo de trabajo
La tecnología de envasado automatizado se integra a la perfección en los flujos de trabajo de producción. Las máquinas de aplicación de film funcionan como unidades independientes o como componentes de un sistema de envasado completo. Pueden operar después de las etapas de formado, llenado o sellado en FFS (Form-Fill-Seal, un proceso de envasado automatizado que da forma, llena y sella los envases en una línea continua). Su alcance se extiende a la preparación para paletización, protegiendo las unidades individuales antes de su manipulación a granel.
Los requisitos de las instalaciones deben ser compatibles con las especificaciones de la máquina. La capacidad de carga soporta el peso de sustratos y equipos pesados. Las especificaciones del sistema de climatización (HVAC) gestionan las condiciones ambientales que afectan la adhesión de la película y el control de la estática. Los sistemas de control de polvo evitan la contaminación por partículas en superficies delicadas como plásticos ópticos o acabados de alto brillo, lo que reduce directamente los costos de retrabajo y las reclamaciones de garantía.
| Parámetro del sustrato | Rango típico | Nota sobre el impacto operativo y la verificación |
|---|---|---|
| Anchura máximo | De 600 mm a más de 2,500 mm | Determina la capacidad de cobertura del panel; verifique con el SKU más grande. |
| Espesor máximo | Hasta 100+ mm | Garantiza el espacio libre necesario para perfiles pesados y conjuntos paletizados. |
| Velocidad de laminación | De 5 a 30 m / min | Afecta al rendimiento; confirme los rangos verificados por el proveedor para su tipo de película. |
🛡️ Lista de verificación para la decisión de compra
Utilice esta lista de verificación para validar la selección de equipos en función de los requisitos técnicos y económicos.
-
Compatibilidad del sustrato: Verifique que el ancho máximo supere el de su SKU más grande en al menos un 10 %. Confirme que el espacio libre de espesor admita el panel más grueso en producción.
-
Sistema de control de tensión: Requiere ejes de desenrollado accionados por servomotores con retroalimentación de rodillos tensores. Asegúrese de que la tolerancia de tensión se mantenga normalmente dentro de ±3–5% para evitar arrugas o estiramientos.
-
Análisis de configuración de selladoras: Calcule el ahorro de material para las selladoras de solape en comparación con los costos de las herramientas. Seleccione selladoras laterales si la frecuencia de cambio supera los turnos diarios.
-
Soporte para el calibre de la película: Confirme que la máquina procesa el calibre mínimo requerido. Solicite datos de prueba sobre el rendimiento con películas delgadas para validar las afirmaciones del proveedor.
-
Características de protección de bordes: Verifique que los mecanismos de corte en línea incluyan cuchillas giratorias o cortadoras de cizalla. Asegúrese de que la capacidad de envoltura de bordes pliegue la película de forma segura sobre los perímetros del panel.
-
Integración de las instalaciones: Evaluar los requisitos de capacidad de carga para sustratos pesados. Planificar el control del polvo y los ajustes de climatización para tipos de películas sensibles como PVC o PET.
-
Acceso para mantenimiento: Compruebe la disponibilidad del durómetro de rodillos y los intervalos de servicio de la bomba de vacío. Confirme que el inventario de repuestos incluya sellos industriales estándar aptos para uso continuo.
🔗 Ver también : Equipos relacionados
🛡️ Nota de cumplimiento : Este equipo está diseñado para cumplir con los requisitos ISO y ASTM. Verifique las certificaciones específicas con el fabricante antes de adquirirlo.
⚙️ Preguntas frecuentes
La sección de preguntas frecuentes aborda las consultas técnicas más comunes sobre la selección de máquinas de sellado de películas, incluyendo la economía de las selladoras superpuestas frente a las laterales, los límites de compatibilidad del sustrato y el mantenimiento del sistema de vacío; estas respuestas ayudan a los equipos de compras a evaluar el coste total de propiedad y la idoneidad operativa antes de finalizar las especificaciones del equipo de envasado.
¿Qué configuración de sellado ofrece el mayor ahorro de material para la producción en grandes volúmenes?
Las selladoras de solapa ofrecen una reducción del 10 % al 30 % en los costos de material de film por producto envuelto. Esta configuración utiliza un diseño sin desperdicio con film retráctil de una sola pasada. Sin embargo, las selladoras de solapa requieren herramientas específicas para cada ancho de film. Los equipos de compras deben sopesar estos ahorros frente a los gastos de capital adicionales y la complejidad del inventario que implican los múltiples juegos de arado. Las selladoras laterales ofrecen menores costos de herramientas, pero pueden consumir más material por unidad.
¿Qué tipos de película son compatibles con las máquinas automáticas de aplicación de película?
Las máquinas suelen ser compatibles con películas de PE, PET, PVC, PP, papel y variantes coextruidas. La película estirable se basa en barreras adhesivas, mientras que la película termorretráctil requiere activación térmica. La compatibilidad de la película depende de los límites de calibre específicos de la máquina. La compatibilidad con películas termorretráctiles de menor calibre varía según el modelo; verifique las capacidades de calibre mínimo con el proveedor para garantizar una selección de material rentable.
¿Cómo gestiona el sistema la protección de los bordes en paneles sensibles?
Los mecanismos de corte automatizados incluyen cuchillas rotativas en línea o cizallas. Estas herramientas cortan la película a longitudes precisas para el sustrato o a dimensiones sobredimensionadas para el sellado de bordes. La función de sellado de bordes pliega la película sobre los perímetros del panel para sellar completamente los bordes. Esta característica protege los acabados de alto brillo y las superficies delicadas de la abrasión durante el transporte. Verifique que la precisión del corte cumpla con los requisitos de tolerancia para su línea de productos específica.