Optimización de su línea de empaquetado de bobinas: Problemas comunes y soluciones efectivas
En las operaciones industriales modernas, una línea de empaquetado automático y eficiente es fundamental para preservar la calidad de materiales enrollados como alambre, cable, acero y aluminio. Un empaquetado eficaz protege estos productos durante el transporte y el almacenamiento, minimiza el desperdicio de material, mejora la eficiencia operativa y mantiene la satisfacción del cliente. Si bien la automatización ha mejorado significativamente los procesos de empaquetado de bobinas, pueden surgir diversos problemas persistentes que podrían ocasionar daños al producto, mayores costos e interrupciones en el flujo de trabajo. Comprender estos problemas comunes en las líneas de empaquetado de bobinas e implementar medidas preventivas es clave para maximizar la productividad y garantizar una calidad de empaquetado uniforme.
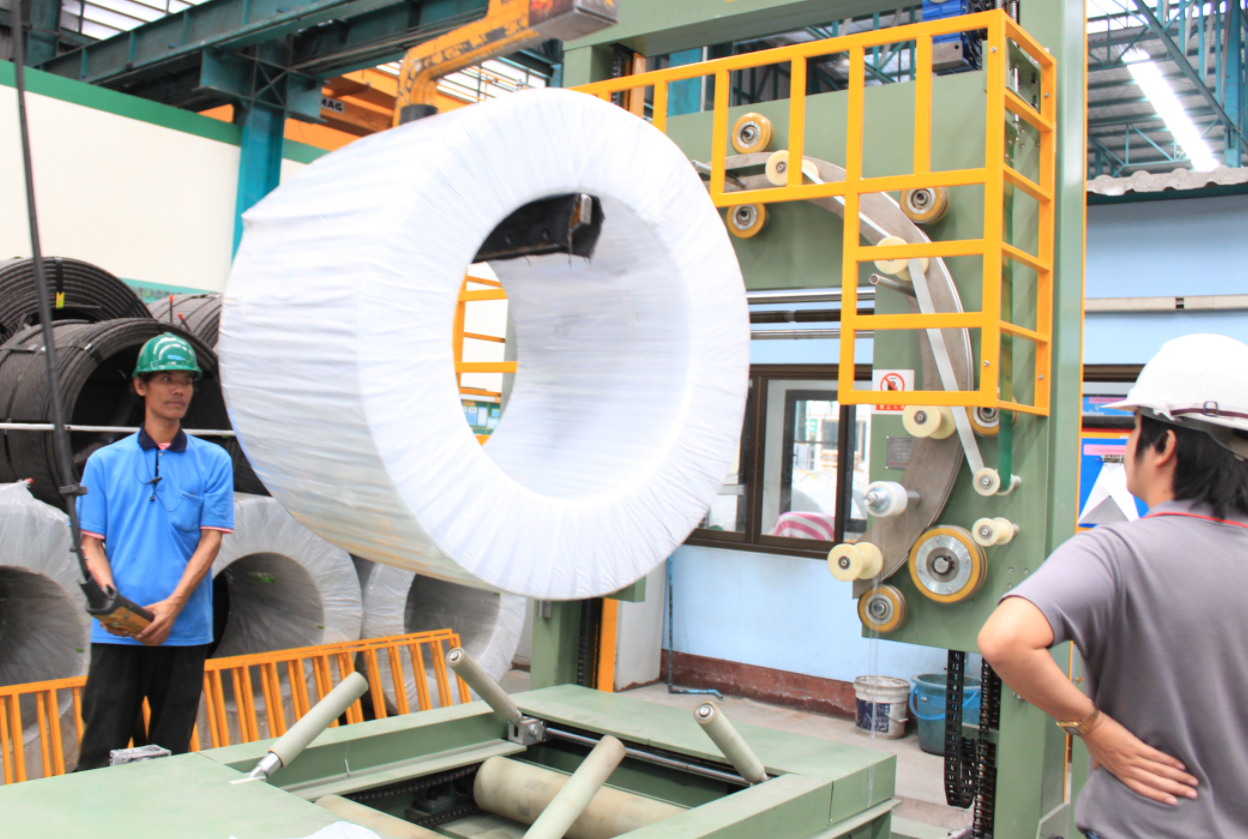
Esta guía analiza en profundidad los problemas frecuentes que se presentan en las líneas de empaquetado de bobinas, explorando sus causas y ofreciendo soluciones prácticas y viables. Al abordar estos desafíos de forma proactiva, los fabricantes pueden mejorar significativamente la integridad del empaquetado, optimizar las operaciones y mantener altos estándares de producción.
1. Desalineación de la bobina y superposiciones dañinas
1.1 Descripción del problema
Durante el proceso de empaquetado, las bobinas pueden quedar mal posicionadas (desalineadas) o superponerse físicamente. Esto suele ocurrir debido a factores como el movimiento inconsistente del transportador, el control impreciso del brazo robótico o la separación inadecuada durante la manipulación de las bobinas. Estos problemas pueden causar problemas importantes, como:
- Daños en la superficie: El aumento de fricción entre bobinas desalineadas o superpuestas puede rayar, desgastar o abollar la superficie del producto, comprometiendo la calidad.
- Residuos materiales: Un posicionamiento inadecuado a menudo conduce a una aplicación ineficiente de los materiales de envoltura, lo que aumenta el consumo y los costos.
- Inestabilidad del transporte: Las bobinas mal alineadas dan lugar a cargas inestables, lo que aumenta el riesgo de desplazamiento, colapso o daños durante el envío y la manipulación.
1.2 Causas comunes
La desalineación generalmente se debe a:
- Fluctuaciones en la velocidad de la cinta transportadora o vibraciones.
- Calibración o programación incorrecta de equipos de manipulación automatizados (robots, elevadores).
- Colocación inicial o centrado incorrecto de la bobina al introducirla en la línea de envasado.
- Falta de mecanismos de guiado adecuados a lo largo del recorrido del transportador.
1.3 Soluciones preventivas
Para mitigar la desalineación y superposición de las bobinas:
- Estabilizar el transporte: Asegúrese de que los sistemas transportadores funcionen a una velocidad constante y optimizada. Realice un mantenimiento regular para reparar las correas o rodillos desgastados que causan vibraciones.
- Calibrar la automatización: Calibre periódicamente los brazos robóticos, los sensores y los sistemas de posicionamiento para garantizar su precisión. Implemente programas de mantenimiento preventivo para todos los componentes automatizados.
- Mejorar la entrada: Implementar mecanismos precisos de centrado y guiado en el punto de entrada de la línea para garantizar que las bobinas inicien su recorrido correctamente alineadas.
- Utilice sensores: Instalar sistemas de visión o sensores de proximidad para detectar desalineaciones de forma temprana y activar acciones correctivas o alertas.
2. Tensión de envoltura insuficiente o inconsistente
2.1 Descripción del problema
Aplicar la tensión correcta durante el proceso de envoltura (p. ej., con film estirable) es fundamental para asegurar la bobina. Una tensión insuficiente produce un embalaje suelto, lo que ofrece poca protección contra las agresiones ambientales y las tensiones de manipulación. Los envoltorios sueltos permiten que las bobinas se desplacen dentro del paquete, lo que puede provocar que se desenrollen, se enreden o se dañen por impacto. Por el contrario, una tensión excesiva puede deformar las bobinas más blandas o dañar los materiales sensibles.
2.2 Causas comunes
Los problemas con la tensión del envoltorio suelen surgir por:
- Mal funcionamiento o desgaste en los mecanismos de control de tensión (por ejemplo, rodillos, frenos, motores) de la máquina envolvedora.
- Configuraciones de tensión incorrectas programadas en la maquinaria de envoltura, sin tener en cuenta el tipo, tamaño o peso de la bobina.
- Variaciones en las dimensiones de la bobina (diámetro, ancho) que el sistema no ajusta automáticamente.
- Calidad o propiedades inconsistentes del propio material de envoltura.
2.3 Soluciones preventivas
Para lograr y mantener una tensión de envoltura óptima:
- Mantenimiento regular: Realice inspecciones, limpieza y calibración frecuentes de los sistemas de control de tensión según las recomendaciones del fabricante. Reemplace las piezas desgastadas de forma proactiva.
- Configuraciones adaptables: Utilice máquinas envolvedoras con ajustes programables que se ajusten fácilmente a diferentes especificaciones de bobina. Considere sistemas con ajuste automático de tensión según el diámetro de la bobina.
- Sistemas de retroalimentación: Implementar celdas de carga o sensores de tensión que proporcionen retroalimentación en tiempo real al sistema de control, lo que permite realizar ajustes dinámicos de tensión durante el ciclo de envoltura.
- Control de calidad de materiales: Garantice una calidad constante de los materiales de embalaje (film estirable, flejes) comprándolos de proveedores confiables y realizando controles de calidad entrantes.
3. Protección inadecuada del borde de la bobina
3.1 Descripción del problema
Los bordes (diámetro interior y exterior) de las bobinas son particularmente susceptibles a sufrir daños durante la manipulación, el apilado y el transporte. Las muescas, abolladuras, arañazos o deformaciones en los bordes pueden inutilizar partes de la bobina, lo que genera costosas desperfectos o quejas de los clientes. La protección inadecuada de los bordes es un descuido común que afecta significativamente la integridad del producto.
3.2 Causas comunes
Los daños en los bordes suelen deberse a:
- Utilizar materiales de protección de bordes insuficientes o inadecuados (por ejemplo, cartón, plástico, espuma demasiado fina o no lo suficientemente duradera).
- Colocación incorrecta o inconsistente de protectores de bordes por parte de operadores manuales o aplicadores automatizados.
- Falta de procedimientos estandarizados para aplicar protección de bordes en diferentes tipos o tamaños de bobinas.
- Manipulación brusca durante la carga, descarga o movimiento dentro de la planta.
3.3 Soluciones preventivas
Para mejorar la protección del borde de la bobina:
- Seleccione los materiales apropiados: Utilice materiales de protección de bordes robustos y especializados, diseñados para el tipo de bobina, el peso y el entorno de manipulación específicos. Considere opciones de VCI (inhibidor de corrosión por vapor) si existe riesgo de corrosión.
- Estandarizar Procedimientos: Desarrolle procedimientos operativos estándar (POE) claros y documentados para la aplicación de protectores de cantos. Asegúrese de que los operadores estén completamente capacitados en estos procedimientos.
- Automatizar la aplicación: Siempre que sea posible, implemente sistemas automatizados para la colocación uniforme y precisa de protectores de bordes.
- Controles de calidad: Incorpore comprobaciones visuales o basadas en sensores para verificar la correcta colocación y la idoneidad de la protección de los bordes antes de las etapas finales de envoltura o flejado. Consulte recursos como Instituto de Fabricantes de Maquinaria de Embalaje (PMMI) para conocer las mejores prácticas en embalaje protector.
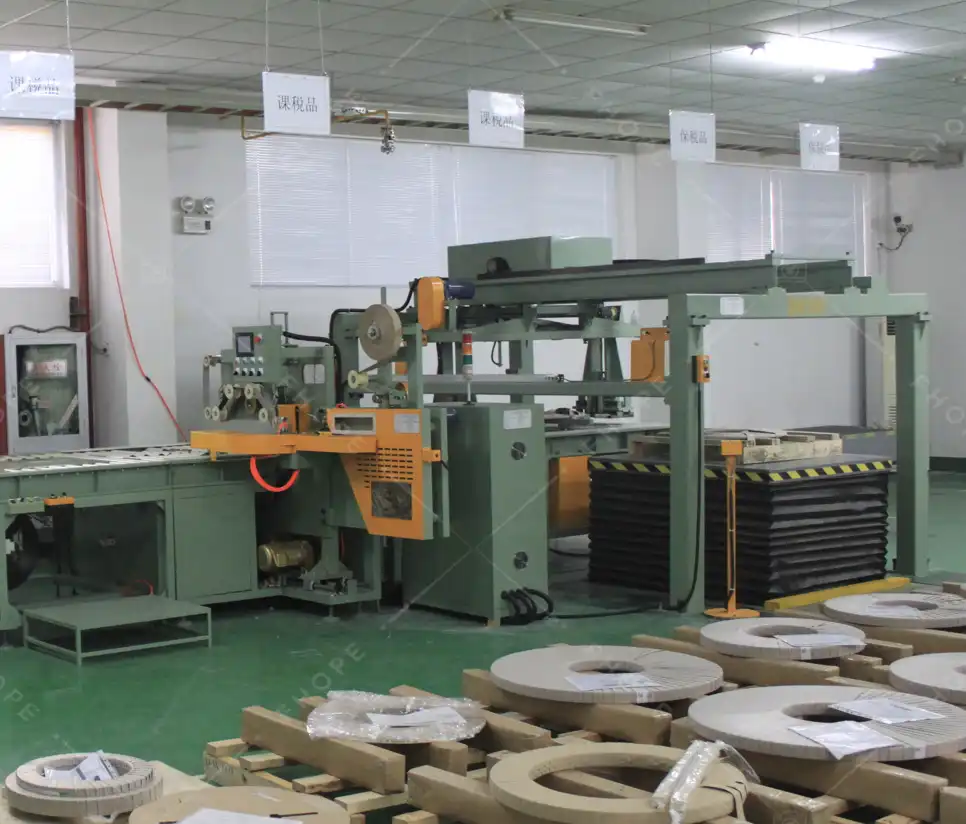
línea de embalaje de bobinas de acero (1)
4. Consumo excesivo de material de embalaje
4.1 Descripción del problema
Usar más material de embalaje (film estirable, flejes, protectores de cantos) del necesario aumenta los costes operativos y genera residuos evitables, lo que contradice los objetivos de sostenibilidad. Esta ineficiencia suele ocurrir cuando las líneas de envasado no están optimizadas para adaptar el uso del material a las necesidades específicas de cada bobina.
4.2 Causas comunes
El uso excesivo de materiales generalmente se debe a:
- Falta de sistemas precisos para medir automáticamente las dimensiones de las bobinas (diámetro, ancho, peso).
- Parámetros de embalaje fijos o inflexibles que aplican una cantidad de material "única para todos", independientemente del tamaño de la bobina.
- Software de automatización obsoleto o mal configurado que no optimiza los patrones de envoltura ni la colocación de las correas.
- Un enfoque de "más vale prevenir que curar" sin optimización basada en datos.
4.3 Soluciones preventivas
Para optimizar el uso del material y reducir el desperdicio:
- Medición automatizada: Integrar sensores (láser, ultrasónicos, sistemas de visión) para medir con precisión las dimensiones de cada bobina entrante.
- Ajuste dinámico de recetas: Utilice un PLC avanzado o un software de control que ajusta automáticamente la cantidad de película, el número de vueltas, las posiciones de la correa y la tensión en función de las dimensiones de la bobina medidas y las recetas de embalaje predefinidas.
- Optimización de software: Revise y actualice periódicamente los patrones de envoltura y las configuraciones de flejado dentro del software de la máquina para garantizar un equilibrio óptimo entre la seguridad y la eficiencia del material.
- Mejoras Continuas: Establezca indicadores clave de rendimiento (KPI) para el consumo de material por bobina o por tonelada. Analice periódicamente estos datos para identificar tendencias y oportunidades de reducción.
5. Etiquetado y marcado inconsistentes o inexactos
5.1 Descripción del problema
Las etiquetas precisas, legibles y colocadas de forma uniforme son vitales para la identificación de productos, la trazabilidad, la gestión de inventario y la logística de envío. Errores como información incorrecta, mala calidad de impresión, etiquetas faltantes o una colocación incorrecta pueden ocasionar problemas importantes en el futuro, como:
- Envíos perdidos o retrasados.
- Discrepancias de inventario.
- Dificultades en el seguimiento de productos con fines de control de calidad o retirada del mercado.
- Problemas de cumplimiento con los requisitos del cliente o reglamentarios (por ejemplo, Estándares ISO relacionado con el etiquetado).
5.2 Causas comunes
Las inconsistencias en el etiquetado y marcado a menudo resultan de:
- Mal funcionamiento en el equipo de impresión (por ejemplo, cabezales de impresión obstruidos, poca tinta/cinta).
- Errores en los datos enviados a la impresora (códigos de producto, números de lote, fechas incorrectos).
- Errores en la entrada manual de datos.
- Etiquetas que se despegaron o dañaron debido a la mala calidad del adhesivo o contaminación de la superficie (aceite, polvo).
- Fallo de los aplicadores automáticos de etiquetas al colocar las etiquetas correctamente.
- Falta de pasos de verificación para garantizar la precisión y legibilidad de la etiqueta.
5.3 Soluciones preventivas
Para garantizar un etiquetado consistente y preciso:
- Mantener el equipo: Implementar un programa de mantenimiento riguroso para impresoras y aplicadores de etiquetas, que incluya la limpieza regular y el reemplazo de consumibles.
- Automatizar la transferencia de datos: Minimice la entrada manual de datos integrando el sistema de etiquetado directamente con los sistemas de gestión de producción o ERP para obtener información precisa del producto.
- Verificación de implementación: Utilice lectores de códigos de barras o sistemas de visión inmediatamente después de la aplicación de la etiqueta para verificar la legibilidad y la precisión de los datos respecto a la orden de producción.
- Controles de control de calidad: Incorpore controles de calidad periódicos en los que los operadores inspeccionen visualmente la colocación de la etiqueta, la adhesión y la calidad de impresión.
- Etiquetas duraderas: Seleccione materiales de etiquetas y adhesivos adecuados para la superficie de la bobina y las condiciones ambientales encontradas durante el almacenamiento y el tránsito.
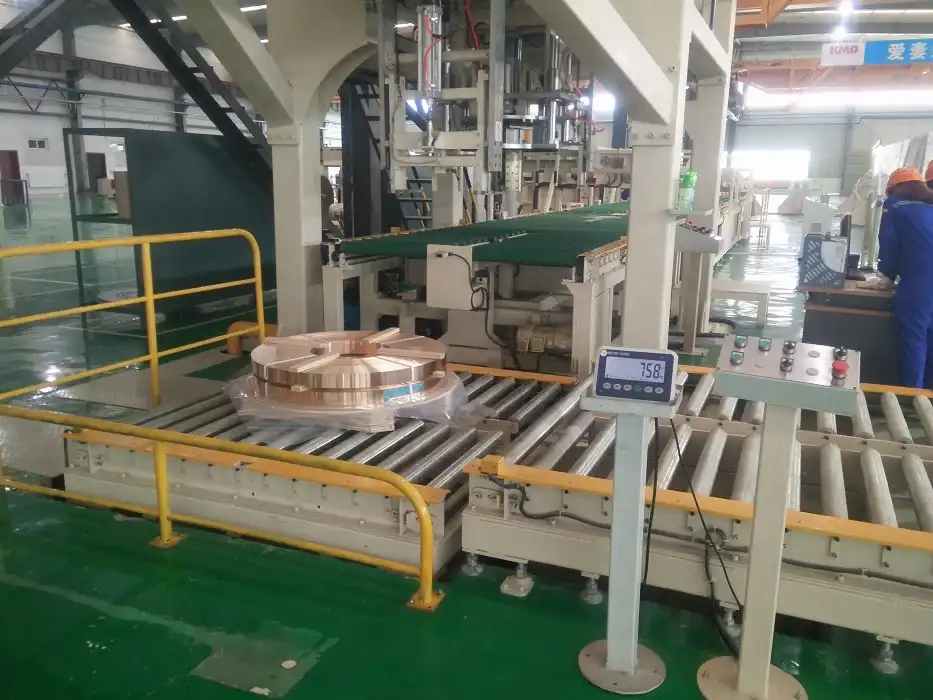
Conclusión: Cómo lograr un rendimiento óptimo del empaquetado de bobinas
Abordar los desafíos comunes en las líneas de empaquetado de bobinas (desalineación, tensión incorrecta, protección insuficiente de los bordes, desperdicio de material y errores de etiquetado) es esencial para proteger el valor del producto, controlar los costos y mejorar la eficiencia general de la línea de empaquetado. Al comprender las causas raíz e implementar soluciones específicas que incluyan mantenimiento regular, automatización precisa, un sólido control de calidad, procedimientos estandarizados y mejora continua, los fabricantes pueden mitigar significativamente estos riesgos. Una línea de empaquetado de bobinas optimizada no solo garantiza que los productos lleguen a los clientes en perfectas condiciones, sino que también mejora el rendimiento operativo, reduce el desperdicio y fortalece la reputación de la empresa en cuanto a calidad y confiabilidad en un mercado competitivo.