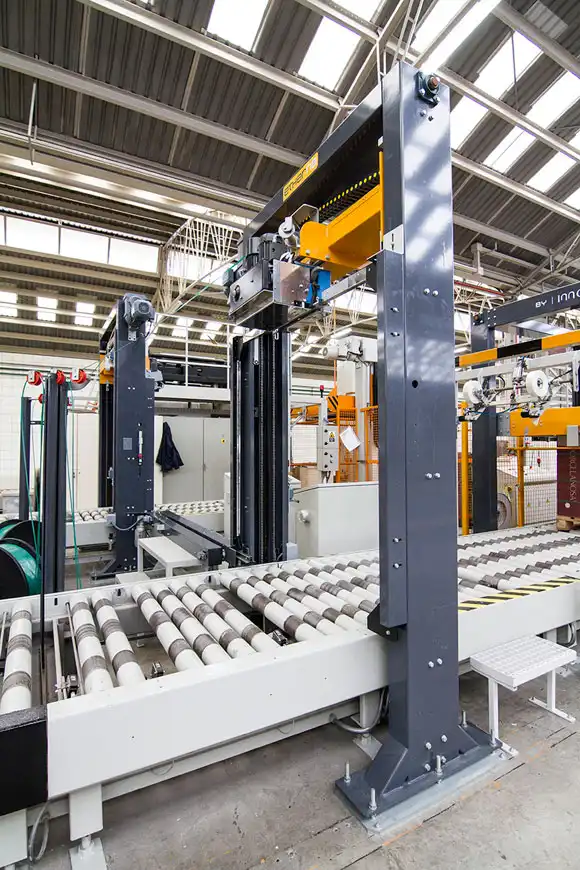
En los acelerados entornos de fabricación y logística actuales, la automatización desempeña un papel crucial para mejorar la eficiencia operativa general y reducir los costos laborales. Una de las áreas de mayor impacto para la automatización es la etapa de empaquetado, específicamente en los sistemas de flejado que garantizan que los productos se empaqueten de forma segura para su envío o almacenamiento. Al diseñar o seleccionar una flejadora moderna, entran en juego diversos parámetros y consideraciones técnicas, como el diseño neumático, la presión y el caudal de aire requeridos (uso de CFM), la comunicación entre diferentes PLC (controladores lógicos programables) y el cumplimiento de diversas normas de certificación. Este artículo ofrece un análisis detallado de la tecnología de las flejadoras, examinando cada componente y parámetro para brindar información que ayudará a ingenieros, gerentes de operaciones y responsables de la toma de decisiones a tomar decisiones informadas.

1. Comprensión del diseño neumático
Las máquinas flejadoras, especialmente aquellas diseñadas para aplicaciones industriales a gran escala, suelen depender de sistemas neumáticos para un movimiento fiable y repetible. Los elementos neumáticos controlan acciones como el tensado, el sellado, el corte e incluso el posicionamiento de los paquetes antes y después del flejado. Estas acciones deben ser precisas y constantes para garantizar un envoltorio seguro sin dañar el producto.
Entradas neumáticas clave:
-
Rango de presión: Aproximadamente de 0.4 a 0.6 Mbar (a veces se describe en bares o equivalentes en psi).
-
Consumo de aire: Aproximadamente 100 ml por minuto
A primera vista, estas cifras pueden parecer pequeñas, pero el consumo real de caudal volumétrico o pies cúbicos por minuto (CFM) puede ser mucho mayor, dependiendo de la frecuencia de flejado y del tamaño de los cilindros del sistema. Cada carrera neumática, ya sea para impulsar el avance del fleje, activar la tensión o sellar, utiliza el suministro de aire comprimido. Si su línea de producción es continua y requiere flejados frecuentes (por ejemplo, cada pocos segundos), el requerimiento acumulado de CFM puede ser considerable.
¿Por qué neumática?
-
Fiabilidad y sencillez: Los componentes neumáticos suelen ser fáciles de mantener y las piezas de repuesto están ampliamente disponibles.
-
Funcionamiento limpio: El aire comprimido se considera generalmente "limpio" en comparación con los fluidos hidráulicos, que pueden tener fugas o contaminar el área de trabajo.
-
Tiempos de respuesta rápidos: Los cilindros neumáticos proporcionan una activación rápida, fundamental para las líneas de envasado de alto rendimiento.
Antes de integrar una flejadora neumática en su línea de producción, es fundamental realizar un análisis exhaustivo de su capacidad de aire comprimido. Esto incluye comprender la presión de aire disponible en el sistema de aire de la instalación, el tamaño del/de los tanque(s) de aire y la presencia de cualquier equipo neumático adicional que pueda generar fluctuaciones de presión. Instalar un tanque de reserva de aire de tamaño adecuado y filtros o reguladores puede ayudar a mitigar las caídas repentinas de presión y a mantener la estabilidad necesaria para operaciones de flejado precisas.
2. Análisis detallado del uso de CFM
Si bien se podría indicar una cifra nominal de 100 ml/min como tasa de consumo, el caudal operativo real puede variar significativamente según el ciclo de trabajo. Considere los siguientes factores:
-
Tiempo de ciclo: Si su sistema realiza el amarre cada 10 segundos, el consumo total de aire por minuto será mucho mayor que si el amarre se realiza una vez por minuto.
-
Dimensiones del cilindro: Los cilindros de mayor tamaño requieren un mayor volumen por carrera. El cilindro tensor, el cilindro de sellado y los actuadores neumáticos adicionales (para bloques de sujeción o transportadores) contribuyen al consumo total.
-
Presión de funcionamiento: Operar cerca del límite superior de 0.6 Mbar generalmente consumirá más aire por accionamiento que operar a 0.4 Mbar, aunque esto debe equilibrarse con la garantía de una potencia suficiente para el tensado y el sellado.
Las empresas suelen encontrar beneficioso el seguimiento del consumo de aire en tiempo real para evitar paradas imprevistas. Un plan de mantenimiento preventivo bien estructurado, que incluya revisiones periódicas de las mangueras de aire, los sellos y los reguladores, puede minimizar las fugas de aire. Incluso las fugas menores que pasan desapercibidas pueden afectar significativamente el ciclo de trabajo del compresor y el coste energético a largo plazo.

3. Comunicación PLC: dos enfoques para la integración
Uno de los pasos críticos para automatizar una estación de flejado es garantizar una comunicación fluida entre el PLC de la flejadora y el transportador u otros controladores de equipos anteriores o posteriores. Esta coordinación controla cuándo entran los paquetes en la zona de flejado, cuándo comienza el ciclo de flejado y cuándo se descarga el producto embalado. Se emplean dos métodos principales de comunicación:
-
Solución 1: Un sistema transportador autónomo proporcionado por el proveedor de la máquina flejadora
En este caso, el proveedor de la flejadora proporciona toda la línea transportadora. Los sensores y controladores integrados permiten que la máquina detecte la presencia de un paquete y lo posicione automáticamente para el flejado sin necesidad de una integración exhaustiva con un PLC externo. Normalmente, solo se necesitan dos sensores —uno al final de la cinta transportadora de entrada y otro al principio de la cinta transportadora de recepción— para detectar el flujo de paquetes. Dado que la flejadora controla ambas cintas transportadoras, todo el proceso se optimiza con un intercambio mínimo de señales entre sistemas externos. -
Solución 2: Transportador independiente propiedad del cliente
Cuando el cliente ya cuenta con un sistema de transporte o prefiere un diseño de transportador específico, la integración se basa en el intercambio de señales de E/S (a menudo, entradas y salidas digitales) entre el PLC de la flejadora y el PLC del cliente. Una secuencia común podría ser la siguiente:-
El PLC externo envía una señal “A” a la flejadora cuando un paquete está en la posición correcta.
-
Al recibir la señal "A", el mecanismo de bloqueo de la flejadora se activa, asegurando el paquete en su lugar. La máquina entonces ejecuta el ciclo de flejado.
-
Una vez finalizado el flejado, la flejadora envía una señal “B” al PLC externo para alejar el paquete.
-
El PLC externo avanza el paquete fuera de la estación de flejado y finalmente devuelve la señal “A” cuando el siguiente paquete está en posición.
-
Esta interacción basada en señales puede repetirse para múltiples operaciones de flejado si el producto requiere múltiples flejes. Con una lógica bien definida y señales sincronizadas con precisión, todo el proceso puede automatizarse en gran medida, minimizando el tiempo de inactividad y maximizando el rendimiento.
4. Nivel de automatización: Equilibrio entre operaciones manuales y automáticas
Una pregunta frecuente para los compradores potenciales es si cada fleje requiere intervención manual o si todo el proceso puede automatizarse por completo. Las flejadoras modernas son capaces de realizar operaciones altamente automatizadas, minimizando la intervención manual. Las principales responsabilidades del operador suelen incluir:
-
Recarga de protectores de esquinas: Por ejemplo, si se colocan cuatro correas por paquete, los cartuchos de protectores de esquinas podrían necesitar recargarse cada 25 paquetes, lo que equivale aproximadamente a una vez por hora. En soluciones más personalizadas, el tiempo de recarga puede extenderse a 1.5-2 horas, dependiendo de la capacidad de la máquina y el tamaño de los soportes de los protectores.
-
Recarga de flejes de PET u otros materiales de flejado: El carrete de flejado puede contener material suficiente para 120 paquetes antes de necesitar una recarga.
Aparte de estas tareas ocasionales, el proceso de flejado en sí no requiere que los operadores estén de pie frente a la máquina y activen manualmente cada ciclo. Toda la secuencia (entrada de paquetes, alineación, tensado del fleje, sellado, corte y salida) puede programarse y automatizarse. Este alto nivel de automatización reduce los costos de mano de obra, mejora la consistencia y permite a los operadores concentrarse en otras tareas del área de empaque.

5. Consideraciones de certificación: CE vs. UL
Al desplegar equipos a nivel global, las normas de certificación se convierten en una prioridad absoluta. Los mercados europeos suelen exigir la certificación CE , que confirma que la máquina cumple con los requisitos de salud, seguridad y protección ambiental dentro del Espacio Económico Europeo. En Norteamérica, la certificación UL suele ser el referente para garantizar que los equipos cumplan con las normas de seguridad contra incendios y eléctricas.
Desafíos de la certificación UL:
-
Alto coste y proceso prolongado: Obtener la certificación UL puede resultar caro y llevar mucho tiempo para los fabricantes, sobre todo cuando se trata de maquinaria personalizada o especializada.
-
Enfoque práctico: Muchos proveedores fabrican sus máquinas según las normas UL, pero no solicitan directamente la certificación UL en el país de fabricación. En su lugar, envían las máquinas a Estados Unidos o Canadá, donde laboratorios de ensayo locales finalizan el proceso de certificación para el cliente final. Este enfoque puede resultar más rentable, especialmente para empresas que no prevén exportaciones de maquinaria a gran escala.
Para los usuarios finales en Norteamérica, sigue siendo recomendable trabajar con proveedores que comprendan las directrices de UL y puedan entregar máquinas que superen fácilmente las inspecciones de UL. Al garantizar el cumplimiento durante la fase de diseño, se puede reducir drásticamente el tiempo total para obtener el etiquetado UL final en planta.
6. Conclusión: Hacia una línea de flejado más eficiente y preparada para el mercado global
El diseño y la integración de una flejadora neumática implican una cuidadosa consideración de los requisitos de suministro de aire, la comunicación con PLC externos o internos, el nivel de automatización deseado y las posibles vías de certificación. Al centrarse en estos elementos técnicos desde el principio, las empresas pueden evitar problemas comunes como presión de aire insuficiente, sincronización de señales incorrecta o problemas de cumplimiento normativo.
Además, como parte de una iniciativa más amplia de Industria 4.0 o fábrica inteligente, las flejadoras pueden integrarse en plataformas MES (Sistemas de Ejecución de Manufactura) o ERP (Planificación de Recursos Empresariales) más amplias. Esto permite el seguimiento en tiempo real de la frecuencia de flejado, el uso de material y el estado de la máquina, lo que a su vez facilita el mantenimiento predictivo y la optimización de la programación de la producción.
En resumen, una solución de flejado bien elegida no se limita a flejar productos de forma segura, sino a crear una operación fluida, eficiente y basada en datos. Al considerar los detalles del diseño neumático, los matices de la comunicación PLC, las capacidades de automatización y los estándares de certificación globales, las empresas pueden implementar un sistema que satisfaga las necesidades actuales y se adapte al crecimiento futuro.
Para quienes buscan mantenerse a la vanguardia de la tecnología de embalaje industrial, seleccionar una flejadora neumática robusta que cumpla con las normas UL (o los requisitos CE en Europa) es una decisión estratégica clave. Ya sean totalmente automatizadas o semiautomatizadas, estas soluciones pueden reducir significativamente la demanda de mano de obra, a la vez que mejoran la consistencia y el rendimiento del embalaje. Si está evaluando opciones o planificando la instalación de una nueva línea de embalaje, considere consultar con un proveedor de flejadoras con experiencia tanto en sistemas neumáticos como en procesos de certificación global. Esto no solo garantiza una puesta en marcha fluida, sino que también posiciona su operación para un éxito sostenido en mercados cada vez más competitivos.