🛠️ Ιστορικό Πελάτη
Οι βιομηχανικές εγκαταστάσεις διανομής συχνά αντιμετωπίζουν φορτία υψηλού κέντρου βάρους που υπερβαίνουν τα μηχανικά όρια των παραδοσιακών συστημάτων περιστρεφόμενων πλακών, γεγονός που καθιστά αναγκαία μια στρατηγική στροφή προς αρχιτεκτονικές περιτύλιξης στατικών παλετών που δίνουν προτεραιότητα στην ασφάλεια του χειριστή, τη δομική σταθερότητα και την συνεπή εφαρμογή μεμβράνης σε όλες τις λωρίδες αποστολής μεικτών SKU. Τα σύγχρονα περιβάλλοντα logistics επεξεργάζονται τακτικά μικτά ύψη παλετών που κυμαίνονται από 49 έως 72 ίντσες, με ένα σημαντικό μέρος να περιλαμβάνει διαμορφώσεις με βαρύ φορτίο από πάνω ή προεξέχοντα χαρτοκιβώτια. Οι παραδοσιακές συσκευές περιτύλιξης περιστρεφόμενων πλακών αναγκάζουν ολόκληρη την παλέτα να περιστρέφεται, γεγονός που εισάγει φυγοκεντρική αστάθεια και απαιτεί χειροκίνητη παρέμβαση για την εξασφάλιση ακανόνιστων σχημάτων. Υιοθετώντας έναν σχεδιασμό περιστρεφόμενου βραχίονα, οι εγκαταστάσεις εξαλείφουν την ανάγκη περιστροφής της ίδιας της παλέτας, μειώνοντας άμεσα τη χειρωνακτική εργασία και βελτιώνοντας την ασφάλεια στον χώρο εργασίας. Αυτή η αρχιτεκτονική μετατόπιση προσαρμόζεται σε τυπικές διαστάσεις παλέτας έως 1,200 mm x 1,200 mm, διατηρώντας παράλληλα την απρόσκοπτη ενσωμάτωση με την υπάρχουσα υποδομή μεταφορικών ταινιών. Η λειτουργική προτεραιότητα μετατοπίζεται από την περιστροφή μηχανικού φορτίου στην συνεπή εφαρμογή μεμβράνης, διασφαλίζοντας ότι οι λωρίδες αποστολής μεγάλου όγκου διατηρούν την απόδοση χωρίς να διακυβεύεται η ακεραιότητα του φορτίου.
🏗️ Πρόκληση
Οι φυγοκεντρικές δυνάμεις που παράγονται από τις περιστρεφόμενες πλατφόρμες αποσταθεροποιούν τα βαριά ή ακανόνιστα φορτία μονάδων, ενώ οι ανεπαρκείς δυνατότητες προ-τάνυσης αναγκάζουν τους χειριστές να χρησιμοποιούν υπερβολικά το φιλμ, διογκώνοντας άμεσα το κόστος των αναλώσιμων, αυξάνοντας τα ποσοστά ζημιάς στο προϊόν και περιορίζοντας σοβαρά την λειτουργική απόδοση σε δίκτυα διανομής μεγάλου όγκου. Όταν τα συστήματα περιστρεφόμενων πλακών περιστρέφουν φορτία που υπερβαίνουν τα 2,000 λίβρες, οι προκύπτουσες πλευρικές δυνάμεις προκαλούν συχνά μετατόπιση, κλίση ή πλήρη κατάρρευση, ιδιαίτερα σε μη ομοιόμορφες αποστολές. Οι χειριστές αναγκάζονται να προσαρμόζουν χειροκίνητα τα μοτίβα περιτύλιξης κάθε λίγους κύκλους, γεγονός που μειώνει τη μέση απόδοση σε περίπου 22 παλέτες ανά ώρα. Επιπλέον, οι περιορισμένες δυνατότητες προ-τάνυσης αναγκάζουν τις εγκαταστάσεις να βασίζονται σε φιλμ βαρύτερου πάχους για να αντισταθμίσουν την κακή συγκράτηση, προσθέτοντας περιττό βάρος και κόστος χωρίς να επιλύουν το πρόβλημα της σταθερότητας των ριζών. Τα κριτήρια αξιολόγησης του κλάδου δείχνουν ότι η σπατάλη φιλμ μπορεί να υπερβεί το 30% όταν οι λόγοι προ-τάνυσης παραμένουν κάτω από τα βέλτιστα όρια. Αυτοί οι μηχανικοί περιορισμοί μεταφράζονται άμεσα σε υψηλότερες απαιτήσεις μεταφοράς, αυξημένες ώρες επανεπεξεργασίας και περιορισμένη παραγωγική ικανότητα, καθιστώντας τη μετάβαση σε μια πιο ακριβή μεθοδολογία περιτύλιξης κρίσιμη λειτουργική αναγκαιότητα.
🔗 Σχετικά : Εξερευνήστε περισσότερες λύσεις
📈 Σχεδιασμός Λύσεων
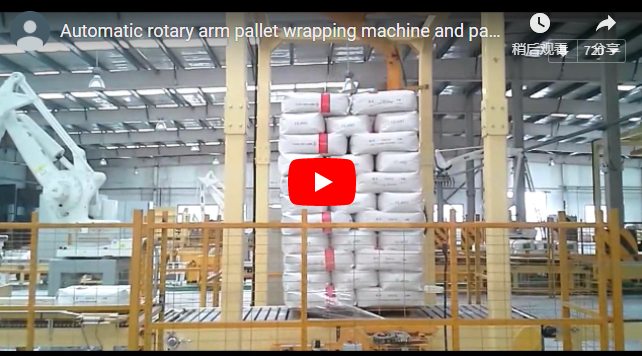
Τα μηχανήματα περιτύλιξης παλετών με περιστροφικό βραχίονα αναπτύσσουν ένα μηχανοκίνητο φορείο που περιστρέφεται γύρω από ένα σταθερό φορτίο, χρησιμοποιώντας προγραμματιζόμενους λογικούς ελεγκτές για την εκτέλεση ακριβών αναλογιών προ-τάνυσης και τροχιακών μοτίβων περιτύλιξης που εγγυώνται ομοιόμορφη δύναμη συγκράτησης χωρίς να υποβάλλουν το φορτίο σε αποσταθεροποιητική μηχανική περιστροφή. Ο μηχανισμός πυρήνα διαθέτει έναν περιστρεφόμενο βραχίονα που εφαρμόζει ελαστική μεμβράνη γύρω από μια σταθερή παλέτα, επιτρέποντας ταχύτητες περιτύλιξης έως και 30 σ.α.λ. διατηρώντας παράλληλα αυστηρή σταθερότητα φορτίου. Τα προηγμένα μοντέλα ενσωματώνουν αναλογίες προ-τάνυσης που κυμαίνονται από 150% έως 250%, γεγονός που μειώνει σημαντικά την κατανάλωση υλικού, ενώ παράλληλα ενισχύει την ελαστικότητα της μεμβράνης και τη δύναμη συγκράτησης. Οι ταχύτητες μεταφοράς μεμβράνης είναι ρυθμιζόμενες από 0 έως 76 μέτρα ανά λεπτό, επιτρέποντας στους χειριστές να ρυθμίζουν με ακρίβεια τους ρυθμούς εφαρμογής με βάση το βάρος και το σχήμα του φορτίου. Οι αυτόματες ή ημιαυτόματες λειτουργίες βελτιστοποιούν τη ροή εργασίας, ενώ τα προγραμματιζόμενα μοτίβα περιτύλιξης (σπειροειδή, τροχιακά ή προσαρμοσμένα) εξασφαλίζουν βέλτιστη κάλυψη για ακανόνιστες αποστολές. Κορυφαίοι κατασκευαστές όπως η Robopac και η Fox Packaging έχουν τυποποιήσει αυτά τα χαρακτηριστικά, ευθυγραμμιζόμενες με τα πρωτόκολλα διαχείρισης ποιότητας ISO 9001 και τις απαιτήσεις σήμανσης ασφαλείας CE για να διασφαλίζουν συνεπή, επαναλήψιμη απόδοση σε βιομηχανικά περιβάλλοντα.
🛡️ Υλοποίηση
Η ενσωμάτωση στις εγκαταστάσεις απαιτεί ακριβή συγχρονισμό των μεταφορικών ταινιών και επικύρωση πρωτοκόλλου ασφαλείας, με δοκιμές αποδοχής από το εργοστάσιο που διασφαλίζουν ότι η δυναμική ισορροπία, η συνέπεια της τάσης της μεμβράνης και οι αντιδράσεις διακοπής έκτακτης ανάγκης πληρούν τα καθιερωμένα όρια συμμόρφωσης στη βιομηχανία πριν ξεκινήσει η πλήρης ανάπτυξη της παραγωγής. Η επιτυχής ανάπτυξη ξεκινά με μηχανική ευθυγράμμιση, όπου η σταθερή πλάκα βάσης αγκυρώνεται και συγχρονίζεται με τις υπάρχουσες γραμμές μεταφορικών ταινιών μέσω τυποποιημένων σημάτων χειραψίας. Η συμμόρφωση με την ασφάλεια ιεραρχείται μέσω εγκαταστάσεων φωτεινής κουρτίνας και κυκλωμάτων διακοπής έκτακτης ανάγκης που σταματούν τον περιστρεφόμενο βραχίονα εντός χιλιοστών του δευτερολέπτου από την ανίχνευση ενός εμποδίου, ικανοποιώντας τα κανονιστικά πρότυπα CE. Οι Δοκιμές Αποδοχής Εργοστασίου (FAT) διεξάγονται χρησιμοποιώντας πραγματικά μείγματα παλετών εγκατάστασης για να επαληθευτεί ότι η δυναμική ισορροπία, η απόκλιση της τάσης της μεμβράνης και η συνέπεια πριν από την τάνυση πληρούν τις προδιαγραφές του κατασκευαστή. Οι χειριστές λαμβάνουν δομημένη εκπαίδευση στη διεπαφή της οθόνης αφής, μαθαίνοντας να επιλέγουν προφίλ φορτίου και να ξεκινούν αυτοματοποιημένους κύκλους χωρίς χειροκίνητες προσαρμογές μοτίβων. Αυτή η σταδιακή εφαρμογή ελαχιστοποιεί τον χρόνο διακοπής της παραγωγής, διασφαλίζει τη συμμόρφωση με τους κανονισμούς και δημιουργεί μια αξιόπιστη βάση για μακροπρόθεσμη λειτουργική απόδοση.
🔗 Δείτε επίσης : Σχετικός εξοπλισμός
⚙️ Δεδομένα Αποτελεσμάτων
Η μετάβαση στην αρχιτεκτονική περιστροφικού βραχίονα μειώνει σταθερά την κατανάλωση φιλμ κατά 20-30 τοις εκατό, ενώ παράλληλα σταθεροποιεί τα ακανόνιστα φορτία, επιτυγχάνοντας μετρήσιμες βελτιώσεις στην ωριαία απόδοση και εξαλείφοντας τις δομικές βλάβες που προηγουμένως προκαλούσαν δαπανηρές αξιώσεις μεταφοράς και εκτεταμένους κύκλους επανακατασκευής σε όλα τα δίκτυα διανομής. Τα βιομηχανικά benchmarks και τα ενδεικτικά δεδομένα εγκαταστάσεων καταδεικνύουν ότι τα συστήματα περιστροφικού βραχίονα ξεπερνούν σταθερά τις παραδοσιακές περιστρεφόμενες πλατφόρμες σε βασικούς δείκτες απόδοσης. Η δυνατότητα διατήρησης μιας σταθερής παλέτας εξαλείφει την φυγοκεντρική αστάθεια, μειώνοντας τα ποσοστά ζημιάς από το φορτίο από τους μέσους όρους του κλάδου 10-12% σε κάτω από 0.5%. Οι δυνατότητες προ-τάνυσης που λειτουργούν με 245-258% μειώνουν σημαντικά τη χρήση φιλμ ανά παλέτα, ενώ οι ρυθμιζόμενες ταχύτητες μεταφοράς και η αυτοματοποιημένη επιλογή μοτίβου αυξάνουν την απόδοση σε 40-48 παλέτες ανά ώρα. Οι παρεμβάσεις του χειριστή μειώνονται δραματικά καθώς οι προγραμματιζόμενοι λογικοί ελεγκτές (PLC) διαχειρίζονται τις ακολουθίες περιτύλιξης χωρίς χειροκίνητη εισαγωγή. Αυτές οι βελτιώσεις επικυρώνονται σύμφωνα με τα πρότυπα δοκιμών stretch film ASTM D5738, τα οποία επιβεβαιώνουν ότι οι βελτιστοποιημένες αναλογίες προ-τάνυσης ενισχύουν τη δύναμη συγκράτησης χωρίς να διακυβεύουν την ακεραιότητα του υλικού. Η προκύπτουσα λειτουργική αποδοτικότητα μεταφράζεται άμεσα σε μειωμένες ώρες επανακατασκευής, λιγότερες αξιώσεις μεταφοράς και υψηλότερη χωρητικότητα γραμμής.
| Μετρικός | Πικάπ (Βασική γραμμή Βιομηχανίας) | Περιστροφικός βραχίονας (Μετά την εφαρμογή) |
|---|---|---|
| Παραγωγή (παλέτες/ώρα) | 20-25 | 40-48 |
| Ρυθμός ζημιάς φορτίου | 10-12% | |
| Χρησιμοποιούμενη μεμβράνη ανά παλέτα | 1.2–1.4 λίβρες | 0.9–1.1 λίβρες |
| Αναλογία προ-τέντωσης | 150-180% | 245-258% |
| Παρεμβάσεις χειριστή/ώρα | 6-8 | 0-1 |
| Εβδομαδιαίες ώρες επαναδιεκπεραίωσης | 10-12 | <1 |
🛠️ Ανάλυση απόδοσης επένδυσης (ROI)
Οι υπολογισμοί του συνολικού κόστους ιδιοκτησίας πρέπει να λαμβάνουν υπόψη τις αρχικές κεφαλαιουχικές δαπάνες, τη βελτιστοποίηση αναλώσιμων και την ανακατανομή της εργασίας, με τα συστήματα περιστροφικού βραχίονα μεσαίας κατηγορίας να επιτυγχάνουν συνήθως πλήρη ανάκτηση κεφαλαίου εντός δώδεκα έως δεκαοκτώ μηνών μέσω άμεσης λειτουργικής εξοικονόμησης και σημαντικής μείωσης της σπατάλης υλικών. Η οικονομική μοντελοποίηση για μηχανήματα περιτύλιξης παλετών με περιστροφικό βραχίονα πρέπει να ενσωματώνει το αρχικό κόστος κτήσης, το οποίο κυμαίνεται από περίπου 25,000 $ για ημιαυτόματα μοντέλα εισαγωγικού επιπέδου έως 35,000 $–60,000 $ για διαμορφώσεις μεσαίας κατηγορίας, με πλήρως αυτόματα συστήματα υψηλής χωρητικότητας να υπερβαίνουν τα 100,000 $. Η ανάλυση του Συνολικού Κόστους Ιδιοκτησίας (TCO) αποκαλύπτει ότι η εξοικονόμηση φιλμ από μόνη της συνήθως δημιουργεί ετήσιες μειώσεις 6,000–9,000 $, ενώ η ανακατανομή εργασίας και η πρόληψη ζημιών συνεισφέρουν επιπλέον 12,000–15,000 $ σε ετήσια εξοικονόμηση. Τα έξοδα συντήρησης παραμένουν προβλέψιμα, με τους τυπικούς κυλίνδρους μεταφοράς και τους αισθητήρες τάσης να απαιτούν αντικατάσταση σύμφωνα με τις οδηγίες του κατασκευαστή και όχι με σταθερά μηνιαία διαστήματα. Λαμβάνοντας υπόψη τις μειωμένες απαιτήσεις μεταφοράς, τις χαμηλότερες ώρες επανεπεξεργασίας και την αυξημένη χωρητικότητα της γραμμής, οι περισσότερες εγκαταστάσεις επιτυγχάνουν πλήρη ανάκτηση κεφαλαίου εντός 12–18 μηνών. Αυτές οι εκτιμήσεις βασίζονται σε σημεία αναφοράς του κλάδου και θα πρέπει να επικυρώνονται σε σχέση με τον συγκεκριμένο όγκο εγκαταστάσεων και τα τοπικά εργατικά κόστη.
🏗️ Λίστα ελέγχου απόφασης αγοράς
Οι ομάδες προμηθειών πρέπει να επικυρώνουν το μηχανικό διάκενο, την τεκμηρίωση προ-τάνυσης, τους χρόνους απόκρισης της αλληλοσύνδεσης ασφαλείας και τα πρωτόκολλα αποδοχής από το εργοστάσιο, για να διασφαλίσουν ότι η επιλεγμένη αρχιτεκτονική περιτύλιξης ευθυγραμμίζεται με τα πραγματικά προφίλ φορτίου, τα κανονιστικά πρότυπα και τις μακροπρόθεσμες λειτουργικές απαιτήσεις σε όλες τις ζώνες εγκαταστάσεων. Η αξιολόγηση των περιτυλίξεων παλετών με περιστροφικό βραχίονα απαιτεί μια συστηματική προσέγγιση που δίνει προτεραιότητα στη λειτουργική συμβατότητα και στις μετρήσιμες εγγυήσεις απόδοσης. Πρώτον, αξιολογήστε το προφίλ φορτίου σας: εάν περισσότερο από το 20% των αποστολών είναι βαριές ή ακανόνιστες, ένας περιστροφικός βραχίονας ή ένας τροχιακός περιτύλιγμα είναι δομικά ανώτερος από μια περιστρεφόμενη πλατφόρμα. Δεύτερον, επαληθεύστε το διάκενο από πάνω, καθώς ο περιστρεφόμενος βραχίονας απαιτεί 40-50 ίντσες ανεμπόδιστου χώρου πάνω από την υψηλότερη παλέτα. Τρίτον, απαιτήστε τεκμηριωμένους λόγους προ-τάνυσης τουλάχιστον 200% και ζητήστε εγγύηση εξοικονόμησης φιλμ κατά τη διάρκεια των δοκιμών αποδοχής στο εργοστάσιο. Τέταρτον, επιβεβαιώστε ότι οι αλληλοσυνδέσεις ασφαλείας και οι ελαφριές κουρτίνες πληρούν τα πρότυπα CE με χρόνους απόκρισης κάτω από 0.5 δευτερόλεπτα. Τέλος, υπολογίστε το TCO μοντελοποιώντας την κατανάλωση φιλμ, τις ώρες εργασίας και την πρόληψη ζημιών αντί να εστιάζετε αποκλειστικά στην αρχική τιμολόγηση. Η διασταύρωση αυτών των κριτηρίων με τους καθιερωμένους κατασκευαστές διασφαλίζει μια απόφαση προμήθειας που ευθυγραμμίζεται με τους μακροπρόθεσμους στόχους παραγωγής.
📈 Συχνές ερωτήσεις
Τα τεχνικά ερωτήματα σχετικά με την ικανότητα φόρτωσης, τη συμβατότητα του μετρητή μεμβράνης και τα διαστήματα συντήρησης θα πρέπει να αντιμετωπίζονται μέσω των προδιαγραφών του κατασκευαστή και των τυποποιημένων πρωτοκόλλων δοκιμών, διασφαλίζοντας ότι οι λειτουργικές παράμετροι παραμένουν εντός ασφαλών, συμβατών και οικονομικά βιώσιμων ορίων για συνεχή περιβάλλοντα παραγωγής. Οι βιομηχανικοί αγοραστές αντιμετωπίζουν συχνά ερωτήσεις σχετικά με τα όρια φορτίου, την επιλογή μεμβράνης και τις απαιτήσεις συντήρησης. Τα συστήματα περιστροφικών βραχιόνων έχουν σχεδιαστεί για να χειρίζονται βαριά φορτία μονάδας, με τα περισσότερα βιομηχανικά μοντέλα να έχουν ονομαστική χωρητικότητα 3,000-4,000 lb, η οποία περιορίζεται κυρίως από τις ονομαστικές τιμές του μεταφορικού ιμάντα και τη ροπή του κινητήρα και όχι από τα έδρανα της πλατφόρμας. Η επιλογή του μετρητή μεμβράνης θα πρέπει να ευθυγραμμίζεται με τις δυνατότητες προ-τάνυσης. Οι μεμβράνες gauge 60-80 συνήθως αποδίδουν βέλτιστα σε 200-250% προ-τάνυση, ενώ οι λεπτότεροι ή παχύτεροι μετρητές ενδέχεται να θέσουν σε κίνδυνο τη συνοχή της τάσης ή τα απόβλητα. Τα διαστήματα συντήρησης για τους κυλίνδρους προ-τάνυσης και τα εξαρτήματα του φορείου θα πρέπει να ακολουθούν την τεκμηρίωση του κατασκευαστή, κυμαινόμενα γενικά από 12-18 μήνες ανάλογα με την ποιότητα της μεμβράνης και τη συχνότητα βάρδιας. Η εκπαίδευση των χειριστών συνήθως απαιτεί 1-2 ώρες για να καλύψει την επιλογή συνταγής PLC, το σπείρωμα της μεμβράνης και τις διαδικασίες επαναφοράς ασφαλείας, χωρίς να απαιτείται επίσημη πιστοποίηση. Όλες οι προδιαγραφές θα πρέπει να επαληθεύονται σύμφωνα με τα πρότυπα δοκιμών ASTM D5738 και την τεκμηρίωση συμμόρφωσης CE πριν από την ανάπτυξη.