Σύνοψη Αυτή η πλήρως αυτόματη γραμμή περιτύλιξης παλετών σε σειρά μεταφέρει παλετοποιημένα φορτία μέσω ενός μηχανοκίνητου κυλινδρικού μεταφορέα, ασφαλίζει εμπορεύματα μεγάλου κύβου ή ασταθή με ενσωματωμένη πνευματική άνω πλάκα, τυλίγει την περίμετρο σε μια περιστρεφόμενη πλατφόρμα με αλυσίδα και κόβει, σφίγγει και σκουπίζει αυτόματα την ουρά της μεμβράνης χωρίς την παρουσία χειριστή. Σχεδιασμένη για ενσωμάτωση σε γραμμή, παρέχει επαληθευμένη απόδοση τουλάχιστον 24 φορτώσεων ανά ώρα (συνολικός προϋπολογισμός κύκλου 150 s) για φορτία μονάδας έως 1,800 kg . Με κατακόρυφη ταχύτητα κίνησης του φορείου πριν από την τάνυση 2.9 m/min , ο χρόνος κύκλου διέπεται από το ύψος φορτίου, τον αριθμό των ανέμων ενίσχυσης και την ευρετηρίαση του μεταφορέα. Τα τακτικά καθήκοντα του χειριστή περιορίζονται αυστηρά στις αλλαγές ρολών μεμβράνης και στην περιοδική συντήρηση.
Πίνακας περιεχομένων
- Πώς λειτουργεί ο κύκλος μη επανδρωμένης περιτύλιξης
- Προδιαγραφές μηχανημάτων
- Ανάλυση κινηματικού κύκλου χρόνου κατά ύψος φορτίου
- Φόρτωση φακέλου, προεξοχής και γεωμετρίας περιστρεφόμενης πλάκας
- Κατανάλωση φιλμ και συχνότητα αλλαγής ρολού ανά βάρδια
- Ενσωμάτωση ανοδικής σύνδεσης και διανομής άνω φύλλου
- Έλεγχοι, Πεπιεσμένος Αέρας και Συμμόρφωση με τους Κανονισμούς Ασφάλειας
- Λίστα ελέγχου επιλογής μηχανικής γραμμής
- Συχνές ερωτήσεις μηχανικής
- Επόμενα βήματα Μηχανικής Εφαρμογών & Έρευνας
- Σχετική ανάγνωση
- Πρότυπα και Πηγές Μηχανικής
Πώς λειτουργεί ο κύκλος μη επανδρωμένης περιτύλιξης
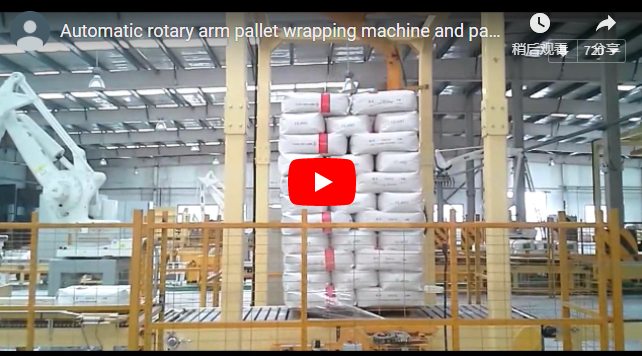
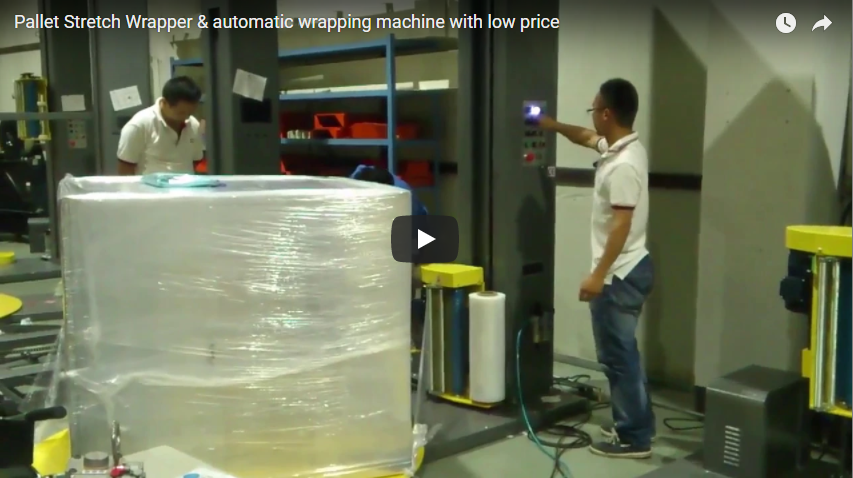
Το σύστημα εν σειρά συσκευασίας εξαλείφει τον χειροκίνητο χειρισμό παλετών και την παρέμβαση του ακίνητου χειριστή. Όπως αποδείχθηκε στην παραπάνω διαδικασία παραγωγής, ψηλά, ασταθή φορτία χαρτοκιβωτίων μεταφέρονται κατά μήκος της γραμμής τροφοδοσίας, συγκρατούνται σταθερά υπό πνευματική πίεση σύσφιξης κατά την περιστροφή, τυλίγονται με βαθμονομημένη δύναμη συγκράτησης προέντασης, κόβονται καθαρά και εκφορτώνονται κατάντη.
[Infeed Conveyor] ──> [Photocell Height Scan] ──> [Top Platen Clamp] ──> [Turntable Wrap] ──> [Cut & Wipe Tail] ──> [Outfeed Line]Κάθε αυτοματοποιημένος κύκλος εκτελείται μέσω πέντε διακριτών ηλεκτρομηχανικών φάσεων:
- Τροφοδοσία & Ευρετηρίαση: Μια παλέτα φορτώνεται στον ηλεκτροκίνητο κυλινδρικό μεταφορέα τροφοδοσίας με περονοφόρο ανυψωτικό ή παλετοποιητή ανάντη. Το σύστημα κατευθύνει την παλέτα στο κατάστρωμα του περιστρεφόμενου μεταφορέα και σταματά μέσω ράμπας καθόδου με μεταβλητή συχνότητα (VFD) και μηχανικών τερματικών στοπ.
- Δυναμική ανίχνευση ύψους: Ένα ενσωματωμένο φωτοκύτταρο με οπισθανακλαστική σαρώνει την άνω άκρη του φορτίου κατά την αρχική μεταφορά, καθορίζοντας άμεσα το όριο κατακόρυφης διαδρομής του φορείου για μείγματα προϊόντων τυχαίου ύψους.
- Πνευματική Σταθεροποίηση & Περιστροφή Πλακέτας: Μια άκαμπτη πνευματική πλάκα πίεσης πάνω από το κεφάλι κατεβαίνει στην άνω επιφάνεια του φορτίου, αποτρέποντας την απόσπαση ή τη μετατόπιση του φυγοκεντρικού χαρτοκιβωτίου. Η περιστρεφόμενη πλατφόρμα με αλυσίδα επιταχύνει ομαλά στις 12 σ.α.λ. ενώ το σύστημα προέντασης με κινητήρα διασχίζει τον δομικό ιστό.
- Μηχανική σύσφιξη, κοπή και σκούπισμα: Με την ολοκλήρωση του κύκλου, ένας αυτόματος πνευματικός σφιγκτήρας ψαλιδιού συλλαμβάνει τον ιστό της μεμβράνης, ένα παλμικό θερμό σύρμα κόβει την μεμβράνη καθαρά και μια αρθρωτή πνευματική βούρτσα σκουπίζει την πίσω άκρη να εφάπτεται στο σώμα της παλέτας.
- Ανάσυρση πλάκας και αυτόματη τροφοδοσία: Η άνω πλάκα επιστρέφει στο άνω νεκρό σημείο, ο διακόπτης κατεύθυνσης της περιστρεφόμενης πλατφόρμας ευθυγραμμίζει τους κυλίνδρους καταστρώματος με ακρίβεια με την κλίνη του μεταφορικού ιμάντα του δαπέδου του συνεργείου και η τυλιγμένη μονάδα εκφορτώνει στη ζώνη εξόδου.
Προδιαγραφές μηχανημάτων
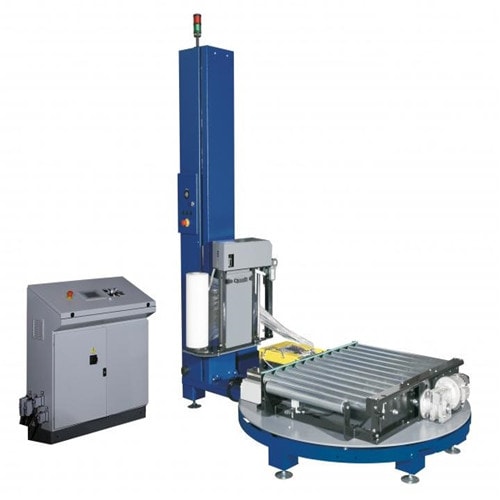
Το σύστημα συσκευασίας σε παλέτες σε σειρά έχει σχεδιαστεί για βαριές βιομηχανικές παραμέτρους:
| Παράμετρος | Προδιαγραφές Βαθμολογία | Σημείωση Μηχανικής |
|---|---|---|
| Ονομαστική Έξοδος | ελάχ. 24 φορτώσεις / ώρα | Μέγιστο επιτρεπόμενο χρονικό παράθυρο κύκλου 150 s |
| Μέγιστο βάρος φορτίου | 1,800 kg | Συγκρότημα ρουλεμάν πικάπ με ονομαστική αντοχή σε δυναμικό φορτίο 2,000 kg |
| Πικάπ | Διάμετρος 2,200 mm | Ενσωματωμένοι κινούμενοι κύλινδροι· ύψος γραμμής εργασίας περίπου 400–500 mm |
| Ταχύτητα πικάπ | 0–12 σ.α.λ. (ρυθμιζόμενες) | Καμπύλη επιτάχυνσης VFD ομαλής εκκίνησης / ομαλής διακοπής για την αποφυγή ολίσθησης φορτίου |
| Ταχύτητα κάθετης μεταφοράς | 2.9 m / λεπτό | Ανεξάρτητο σύστημα κίνησης βαρέως τύπου αλυσίδας ανύψωσης |
| Υλικό Stretch Film | LLDPE μηχανικής ποιότητας | Πλάτος 500 mm, εσωτερικός πυρήνας 76 mm, χωρητικότητα ρολού 500–1,500 m |
| Αναλογία προ-τέντωσης με τροφοδοσία | 250% τυπικό (100–300% προαιρετικό) | Σύστημα μετάδοσης κίνησης διαφορικού με διπλό κύλινδρο (η μεμβράνη 1 m τεντώνεται στα 3.5 m) |
| Προγραμματιζόμενες Ζώνες Ανέμου | Κάτω, Μέση, Επάνω: άνεμοι 0–99 | Διαμορφώθηκε μέσω Siemens/Mitsubishi touch HMI |
| Σταθεροποίηση πάνω από το κεφάλι | Πνευματική άνω πλάκα | Απαραίτητο για ασταθή, ψηλά (> 1.8 m) ή ελαφριά εμπορεύματα σε κιβώτια |
Ανάλυση κινηματικού κύκλου χρόνου κατά ύψος φορτίου
Η απόδοση του κύκλου καθορίζεται από την κατακόρυφη κίνηση του ιστού και τον νεκρό χρόνο μετάβασης του συστήματος, και όχι μόνο από την περιστροφή της περιστρεφόμενης πλατφόρμας. Με την άνοδο και την κάθοδο του φορείου φιλμ σταθερή στο 2.9 m/min, ο προϋπολογισμός κύκλου 150 δευτερολέπτων (24 LPH) αναλύεται ως εξής για ένα τυπικό 2.0 m ψηλή παλέτα:
Total Time Budget (150 s) = Carriage Travel (83 s) + Auxiliary Machine Motions (67 s)- Απόσταση διαδρομής ενεργού φορείου: A
2.0 mΤο φορτίο απαιτεί πλήρη διαδρομή ιστού μετ' επιστροφής:Travel = 2.0 m × 2 = 4.0 m - Διάρκεια Μεταφοράς Μεταφοράς:
Time = 4.0 m ÷ 2.9 m/min = 1.38 min ≈ 83 s - Παράθυρο περιστροφών πικάπ σε κίνηση: At
12 RPM(0.2 rev/s), το πικάπ εκτελεί:12 RPM × (83 s ÷ 60) ≈ 16.6 revolutionsΜε500 mmπλάτος φιλμ, αυτή η κατανομή αποδίδει μια επικάλυψη περίπου260 mm(~52%), εξασφαλίζοντας πλήρη περιορισμό. - Προϋπολογισμός Βοηθητικής Ακολουθίας (67 δευτερόλεπτα):
- Ευρετηρίαση μεταφορικού ιμάντα, επιτάχυνση ομαλής εκκίνησης και οπτική διακοπή:
18 s - Πνευματική κάθοδος άνω πλάκας, σταθεροποίηση πίεσης και άνω ανάσυρση:
8 s - Προγραμματισμένη κάτω ενίσχυση (3 περιτυλίξεις) και άνω ενίσχυση (3 περιτυλίξεις):
18 s - Ακριβής ευθυγράμμιση περιστρεφόμενης πλάκας, πνευματική ενεργοποίηση με σφιγκτήρα-κοπή-σκούπισμα:
15 s - Λειτουργική ασφάλεια και ρυθμιστής καθαριότητας γραμμής:
8 s - Συνολικό παράθυρο κίνησης χωρίς περιτύλιξη:
18 + 8 + 18 + 15 + 8 = 67 s
- Ευρετηρίαση μεταφορικού ιμάντα, επιτάχυνση ομαλής εκκίνησης και οπτική διακοπή:
Συμπέρασμα: Ο συνολικός χρόνος ακολουθίας ισούται ακριβώς με 83 s + 67 s = 150 s (24 loads/h). Ψηλότερα φορτία (π.χ. 2.4 m) απαιτούν προσαρμογή της ταχύτητας του πικάπ ή της κάθετης επικάλυψης για τη διατήρηση των ρυθμών γραμμής.
Φόρτωση φακέλου, προεξοχής και γεωμετρίας περιστρεφόμενης πλάκας
Η ενεργός διαγώνιος του φορτίου της μονάδας πρέπει να είναι ελεύθερη από τον ιστό του μηχανήματος, το φορείο προέντασης και τον μηχανισμό κοπής καθ' όλη τη διάρκεια μιας πλήρους περιστροφής 360°.
D_required = √(Length² + Width²) + 2 × Clearance- Ονομαστική Γεωμετρία: Για ένα πρότυπο
1,200 × 1,000 mmπαλέτας, η ονομαστική γεωμετρική διαγώνιος είναι:Diagonal = √(1200² + 1000²) ≈ 1,562 mmΑυτό καθαρίζει άνετα το2,200 mmόριο διαμέτρου περιστρεφόμενης πλάκας. - Λογιστική για την υπερχείλιση φορτίου: Εάν τα χαρτοκιβώτια χύμα προεξέχουν από τις άκρες της παλέτας κατά
50 mmσε κάθε πλευρά, το περίβλημα φορτίου επεκτείνεται σε1,300 × 1,100 mm:Effective Diagonal = √(1300² + 1100²) ≈ 1,703 mm - Δυναμική Ζώνη Εκκαθάρισης: Σε αυτόματα ενσωματωμένα περιτυλίγματα, ένα ελάχιστο ακτινικό buffer
200–250 mmμεταξύ του περιβλήματος φορτίου και του πλησιέστερου δομικού μέλους (επιφάνεια ιστού, κύλινδροι μεταφοράς μεμβράνης και διαδρομή βραχίονα σφιγκτήρα) πρέπει να διατηρείται. A1,703 mmη διαγώνιος απαιτεί μια καθαρή περιστροφική περιβάλλουσα τουλάχιστον2,103 mm. - Υψόμετρο Μεταφορικού Ταινιοδρόμου: Το ύψος του πάνω μέρους του κυλίνδρου της περιστρεφόμενης πλάκας (TOR) βρίσκεται στο
400–500 mmΟι κυλινδρικοί μεταφορείς εισόδου και εξόδου πρέπει να διατηρούν αντίστοιχα υψόμετρα με συγχρονισμένες ταχύτητες κίνησης.
Κατανάλωση φιλμ και συχνότητα αλλαγής ρολού ανά βάρδια
Οι μη επανδρωμένες γραμμές συσκευασίας μετατρέπουν τη χειρωνακτική εργασία σε συνήθη διαχείριση αναλώσιμων. Το ισοζύγιο μάζας φιλμ και τα διαστήματα αλλαγής υπολογίζονται με βάση τις τυπικές παραμέτρους φορτίου μονάδας:
- Περίμετρος παλέτας: Για ένα
1,200 × 1,000 mmαχυρόστρωμα:Perimeter = 2 × (1.2 m + 1.0 m) = 4.4 m - Τεντωμένη μεμβράνη ανά φορτίο: 16 συνεχόμενες περιστροφές του πικάπ καταναλώνουν:
16 × 4.4 m = 70.4 m of stretched film - Αναλογία διαστολής πριν από την τάνυση: At
250%τροφοδοτούμενη προ-τάνυση,1.0 mτης ακατέργαστης ταινίας εκτείνεται σε3.5 m(συντελεστής τάνυσης1 + 2.5 = 3.5):Raw Film Used = 70.4 m ÷ 3.5 ≈ 20.1 m per pallet - Παλέτες που υποβάλλονται σε επεξεργασία ανά ρολό:
1,500 mκύριο ρολό υψηλής απόδοσης:1500 m ÷ 20.1 m ≈ 74–75 pallets500 mσυμβατικό ρολό:500 m ÷ 20.1 m ≈ 24–25 pallets
- Κατανάλωση βάρδιας: Πάνω από μια τυπική 8ωρη βάρδια που λειτουργεί με πλήρη δυναμικότητα (
24 loads/h × 8 h = 192 pallets):Total Raw Film = 192 × 20.1 m = 3,859 mΗ γραμμή καταναλώνει 2.6 τυπικά ρολά 1,500 m ανά βάρδια, που σημαίνει ότι ένας χειριστής χρειάζεται να παρεμβαίνει για τη συγκόλληση με ρολό μόνο κάθε 3 ώρες περίπου.
Ενσωμάτωση ανοδικής σύνδεσης και διανομής άνω φύλλου
Για την επίτευξη συσκευασίας μεταφοράς στεγανής στη σκόνη, ανθεκτικής στη βροχή και δομικά άκαμπτης, οι αυτόματες μηχανές περιτύλιξης συχνά συνδέονται με μονάδες ανάντη ταινίας και επικάλυψης άνω φύλλου:
[Automatic Strapping Unit] ──> [Powered Transfer Deck] ──> [Top Sheet Dispenser] ──> [Inline Stretch Wrapper]- Συντονισμός Ακολουθίας Δέσιμου: Οι στοίβες υψηλής πυκνότητας δένονται κάθετα ή οριζόντια πριν εισέλθουν στη ζώνη περιτύλιξης. Η δέσιμο κλειδώνει τη διάταξη των μονάδων. Η ελαστική μεμβράνη παρέχει συγκράτηση φορτίου, συγκράτηση πλευρικής τάσης και προστασία από την υγρασία.
- Κατεύθυνση Κάτω Πλακέτας έναντι Μεταφορικών Κυλίνδρων: Οι παλέτες πρέπει να εισέρχονται στη γραμμή με τους κάτω δρομείς στήριξης κάθετους στους κυλίνδρους του μεταφορέα για να αποφεύγεται η βύθιση και το μπλοκάρισμα των κυλίνδρων. Εάν οι δρομείς κινούνται παράλληλα με τη ροή του προϊόντος, πρέπει να τοποθετηθεί ένα τραπέζι μεταφοράς με αλυσίδα 90° ή ένας σταθμός διασταυρούμενης μεταφοράς με περιστρεφόμενη πλατφόρμα μεταξύ του μηχανισμού περιτύλιξης και του μηχανισμού περιτύλιξης.
- Ενσωμάτωση στεγανοποίησης: Για φορτία που απαιτούν στεγανοποίηση υγρασίας πέντε πλευρών, ένας αυτόματος διανομέας άνω φύλλου τοποθετείται πριν από το περιτύλιγμα για να καλύψει ένα φύλλο πολυαιθυλενίου πάνω από την κορυφή του φορτίου πριν από τον τελικό κύκλο περιστροφικής περιστροφής.
Έλεγχοι, Πεπιεσμένος Αέρας και Συμμόρφωση με τους Κανονισμούς Ασφάλειας
Ο αξιόπιστος ενσωματωμένος αυτοματισμός εξαρτάται από την καθαρή πνευματική παροχή, τη συγχρονισμένη επικοινωνία fieldbus και την αυστηρή τήρηση των διεθνών εντολών ασφαλείας.
| Βοηθητικό πρόγραμμα / Σύστημα | Λειτουργικές απαιτήσεις | Προδιαγραφές Μηχανικής |
|---|---|---|
| Κύρια παροχή ηλεκτρικού ρεύματος | AC 380–415 V, 3 φάσεις, 50/60 Hz | Ουδέτερο + Προστατευτική Γείωση (γείωση TN-S) |
| Συνδεδεμένη ισχύς μονάδας δίσκου | Πικάπ: 0.75 kW Κύλινδροι: 0.75 kW |
Ανυψωτικό καροτσιού: 0.37 kW Κινητήρας προέντασης: 0.37 kW |
| Πνευματικός ανεφοδιασμός | 0.6–0.8 MPa (6–8 bar / 87–116 PSI) | Καθαρός, ξηρός αέρας (ISO 8573-1:2010 Κλάση 4.4.4) |
| Ρυθμός κατανάλωσης αέρα | ~18–25 NL ανά κύκλο | Τροφοδοτεί την άνω πλάκα, το ψαλίδι σύσφιξης και τον κύλινδρο σκουπίσματος |
| Υλικό PLC & HMI | Βιομηχανική πλατφόρμα μικρο-PLC | Διαχείριση συνταγών, χρονοδιακόπτης κύκλου, προεπιλογές μέτρησης περιτύλιξης |
Αρχιτεκτονική ασφάλειας μηχανημάτων
- Πλαίσιο Εκτίμησης Κινδύνου: Σχεδιασμένο σε αυστηρή συμμόρφωση με ISO 12100: 2010 (Ασφάλεια Μηχανημάτων — Γενικές αρχές σχεδιασμού, αξιολόγησης και μείωσης κινδύνου).
- Αποκλειστικά Μηχανήματα Συσκευασίας Πρότυπο: Πλήρης συμμόρφωση με EN 415-6: 2013 (Ασφάλεια μηχανών συσκευασίας — Μέρος 6: Μηχανές περιτύλιξης παλετών), υπαγόρευση περιμετρικής φυσικής περίφραξης ασφαλείας, κουρτίνες σίγασης φωτός στα ανοίγματα εισόδου/εξόδου, πύλες πρόσβασης με αλληλομανδάλωση κατηγορίας 4 / PL e και διακόπτες αποσύνδεσης κλειδώματος/σήμανσης (LOTO) συμβατοί με την OSHA.
Λίστα ελέγχου επιλογής μηχανικής γραμμής
Επαληθεύστε τις ακόλουθες παραμέτρους παραγωγής πριν από την τελική έγκριση της διάταξης συσκευασίας:
- Διαστάσεις φορτίου: Ελάχιστο και μέγιστο αποτύπωμα παλέτας (
L × W × H), συμπεριλαμβανομένης της απόλυτης διαγωνίου με προεξοχή φορτίου. - Μεικτό βάρος: Μέγιστο βάρος μονάδας φορτίου (πρέπει να παραμένει εντός
1,800 kgβαθμολογία μεταφορικού ιμάντα). - Ταχύτητα γραμμής και λειτουργία βάρδιας: Απαιτούμενα φορτία ανά ώρα (LPH) και ωράρια βάρδιας εργασίας.
- Ροή και Υψόμετρο Μεταφορικού Ταινιοδρόμου: Ύψος γραμμής διέλευσης μεταφορικού ιμάντα, βήμα κυλίνδρου, διάμετρος κυλίνδρου και κατεύθυνση μεταφοράς.
- Δομική διαμόρφωση παλέτας: Κατεύθυνση κάτω πλάκας 2 κατευθύνσεων, 4 κατευθύνσεων ή Europallet σε σχέση με τους κυλίνδρους του μεταφορέα.
- Απαίτηση σύσφιξης από πάνω: Παρουσία ασταθών, χαλαρών ή ελαφρών άνω στρωμάτων που απαιτεί την πνευματική άνω πλάκα.
- Προφίλ ταινίας: Υφιστάμενες προδιαγραφές για το πάχος της μεμβράνης stretch film μηχανικής ποιότητας (µm) και τον πυρήνα ρολού.
Συχνές ερωτήσεις μηχανικής
Ε: Απαιτείται αυτή η γραμμή μηχανήματος πλήρους απασχόλησης; Α: Όχι. Η ευρετηρίαση του μεταφορικού ιμάντα, η σάρωση ύψους, η σταθεροποίηση της πλάκας, η περιτύλιξη, η κοπή και το σκούπισμα της ουράς εκτελούνται αυτόματα. Η παρουσία του χειριστή περιορίζεται στις αλλαγές ρολού φιλμ και στην τακτική προληπτική συντήρηση.
Ε: Μπορεί ο χρόνος κύκλου να επιταχυνθεί πέραν των 24 φορτώσεων ανά ώρα; Α: Ναι. Η απόδοση μπορεί να αυξηθεί έως και 30–35 LPH βελτιστοποιώντας τον ρυθμό ανόδου/καθόδου του κάθετου φορείου, επικαλύπτοντας τον αριθμό άνω ανέμου με την ανάσυρση της πλάκας και εφαρμόζοντας μεταφορές με κυλινδρικό μεταφορέα υψηλής ταχύτητας.
Ε: Γιατί είναι απαραίτητη η πνευματική άνω πλάκα κεφαλής; Α: Για ελαφριά, ψηλά ή κιβώτια με στοίβες, η περιστροφική αδράνεια της περιστρεφόμενης πλάκας και η αρχική δύναμη έλξης της μεμβράνης μπορούν να προκαλέσουν διάτμηση ή ολίσθηση των άνω επιπέδων χαρτοκιβωτίων από την παλέτα. Η άνω πλάκα ασκεί θετική πίεση σύσφιξης για να διασφαλίσει τη σταθερότητα του φορτίου καθ' όλη τη διάρκεια της περιστροφής.
Ε: Ποιο είναι το μέγιστο επιτρεπόμενο μέγεθος παλέτας σε αυτό το σύστημα;
Α: Οποιοδήποτε φορτίο μονάδας του οποίου το δυναμικό περιστροφικό περίβλημα (συμπεριλαμβανομένης της διόγκωσης και της προεξοχής του χαρτοκιβωτίου) παραμένει κάτω από 2,100 mm σε διάμετρο. Ένα πρότυπο 1,200 × 1,000 mm η παλέτα καθαρίζει το πρότυπο 2,200 mm πικάπ εύκολα.
Ε: Μπορεί αυτό το μηχάνημα να τυλίξει φορτία που έχουν ήδη δεθεί με ταινία; Α: Ναι. Η δεσίματα χειρίζεται την εσωτερική δομική σταθερότητα του πυρήνα, ενώ το ελαστικό περιτύλιγμα εφαρμόζει στεγανοποίηση έναντι καιρικών συνθηκών και πλευρική συγκράτηση της μονάδας.
Επόμενα βήματα Μηχανικής Εφαρμογών & Έρευνας
Ενσωματώστε την αυτόματη περιτύλιξη σε περιστρεφόμενη πλατφόρμα στην υπάρχουσα γραμμή συσκευασίας σας σε τρεις δομημένες φάσεις:
- Υποβολή δεδομένων γραμμής: Στείλτε τον πίνακα διαστασιολόγησης παλέτας, τον φάκελο μέγιστου ύψους/βάρους, τα σχέδια διάταξης εργοστασίου και την στοχευόμενη απόδοση (LPH) στη διεύθυνση info@fhopepack.com.
- Παράδοση Πρότασης Μηχανικής: Λάβετε μια επίσημη πρόταση διάταξης εντός 48 ώρες, συμπεριλαμβανομένων των υπολογισμών του κινηματικού χρόνου κύκλου, των λεπτομερειών υψομέτρου του μεταφορικού ιμάντα και των διαστατικών αποτυπωμάτων του συστήματος.
- Τεχνική Ανασκόπηση Ιστοτόπου: Συντονιστείτε με την ομάδα αυτοματισμού μας για έναν επιτόπιο έλεγχο ή μια εικονική ανασκόπηση του εργοστασίου, ώστε να οριστικοποιήσετε τις μεταβάσεις γραμμών, τα σημεία ηλεκτρικής διακοπής και τις διατάξεις ζωνών ασφαλείας.
Σχετική ανάγνωση
- Αυτόματη μηχανή περιτύλιξης παλετών σειράς B100
- Ολοκληρωμένα συστήματα βιομηχανικών μηχανημάτων περιτύλιξης με τέντωμα
- Επίδειξη βίντεο: Γραμμή περιτύλιξης βαρέως τύπου με μεταφορική ταινία
- Επίδειξη βίντεο: Ενσωμάτωση περιτυλίγματος παλέτας με περιστροφικό βραχίονα υψηλής ταχύτητας
- Επίδειξη βίντεο: Γραμμή αυτόματης περιτύλιξης σε σειρά
Πρότυπα και Πηγές Μηχανικής
- Τεχνικές Προδιαγραφές & Συστήματα Σύσφιξης Φιλμ: Ελαστικό περιτύλιγμα παλέτας σειράς B300 και Συστήματα πικάπ σειράς B100
- Βίντεο τεκμηρίωσης: [Γραμμή συσκευασίας παλετών Fhopepack στο YouTube]()
- Πρότυπα ασφαλείας: ISO 12100:2010 Αξιολόγηση Κινδύνου Μηχανημάτων, EN 415-6:2013 Ασφάλεια μηχανημάτων συσκευασίας — Μηχανές περιτύλιξης παλετών
Οριστικοποίηση μηχανικής αξιολόγησης: 24-10-2026