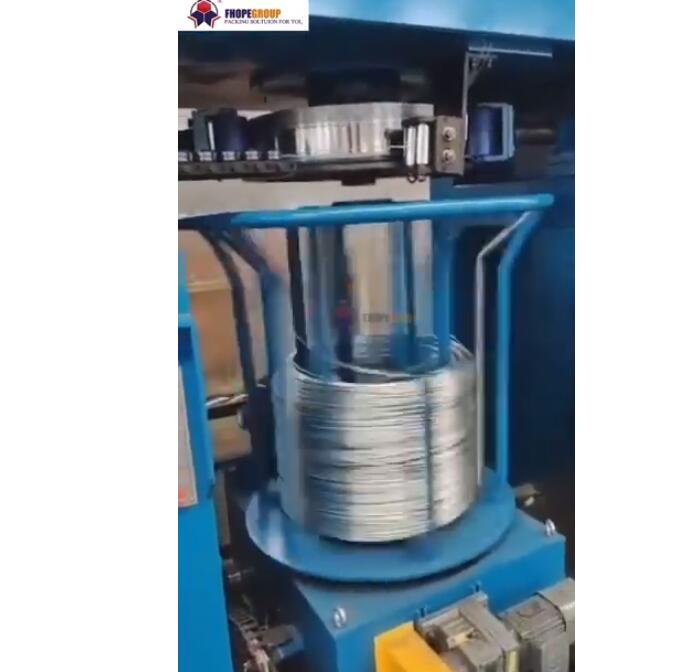
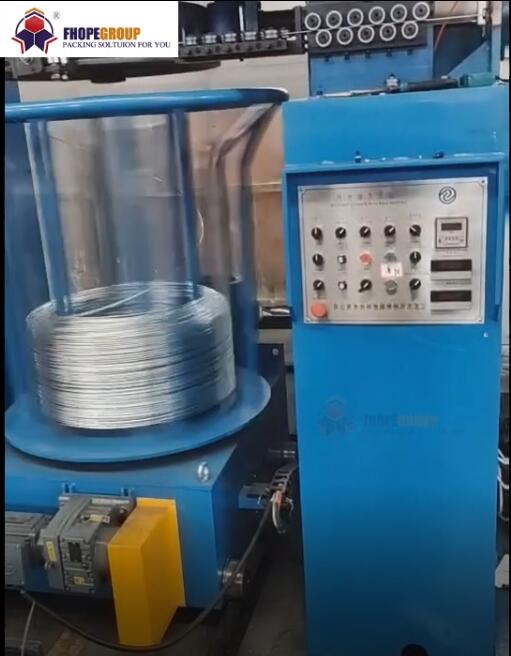
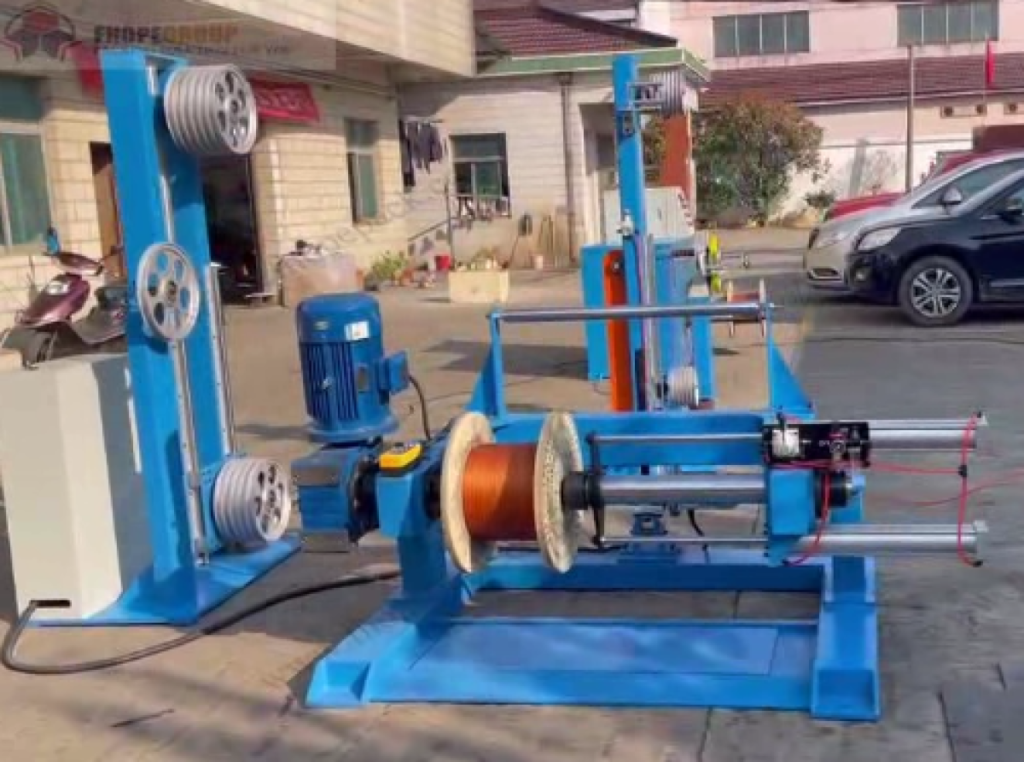
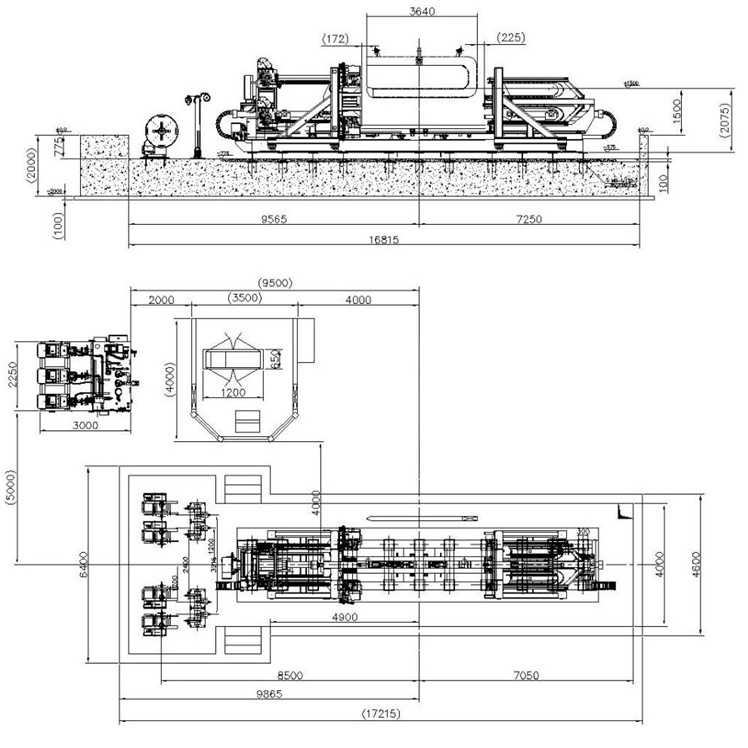
Σύνοψη Μια αυτοματοποιημένη μηχανή περιέλιξης και δέσιμου χαλύβδινου σύρματος περιελίσσεται σε χαλύβδινο σύρμα υψηλής ή χαμηλής περιεκτικότητας σε άνθρακα σε ένα προκαθορισμένο μήκος, εκτελεί κοπή ακριβείας με διάτμηση και ασφαλίζει την τελική δέσμη με αυτοματοποιημένη δέσιμο μέσω του ματιού. Το ενσωματωμένο κελί εργασίας συγχρονίζει μια πτυσσόμενη κεφαλή περιέλιξης αστεριού με μια μονάδα μεταφοράς πηνίου με σερβοκινητήρα και μια αυτόματη κεφαλή δέσιμου με συγκόλληση τριβής. Λειτουργώντας με δέσιμο PP 8 έως 10 mm (2 έως 4 τοποθετήσεις ιμάντων ανά δέσμη), το σύστημα επιτυγχάνει σταθερή ακτινική συμπίεση, προστατεύει την ακεραιότητα της επιφάνειας του σύρματος και εξαλείφει τους κινδύνους χειροκίνητου χειρισμού σε συνεχείς ταχύτητες γραμμής.
Πίνακας περιεχομένων
- Λειτουργική Ακολουθία και Ανάλυση Διαδικασίας
- Ανάλυση χρόνου κύκλου
- Αρχιτεκτονική Συστήματος και Κινηματική Ροή Εργασίας
- Τεχνικές προδιαγραφές περιτύλιξης σύρματος
- Συγχρονισμός Γραμμής Takt
- Λίστα ελέγχου επιλογής μηχανικών
- Αρχιτεκτονική Ελέγχου και Συμμόρφωση με την Ασφάλεια
- Συχνές ερωτήσεις μηχανικής
- Συμβουλευτική Μηχανικών & Επόμενα Βήματα
- Σχετικά συστήματα συσκευασίας καλωδίων
- Τεχνικές αναφορές
Λειτουργική Ακολουθία και Ανάλυση Διαδικασίας
Το αυτοματοποιημένο κελί είναι κατασκευασμένο μέσα σε ένα περιμετρικό περίβλημα ασφαλείας με μια αλληλοσυνδεόμενη πύλη εισόδου, που στεγάζει μια αυτοματοποιημένη κεφαλή περιέλιξης που κινείται από έναν κινητήρα με γρανάζια, δυναμικούς βραχίονες οδήγησης, έναν σερβοχειριστή μεταφοράς πηνίου δύο αξόνων και μια ξεχωριστή μονάδα σύνδεσης μέσω του ματιού που ελέγχεται από έναν κεντρικό πίνακα PLC.
+---------------------------------------------------------------------------------+
|                             Continuous Drawing Line                             |
+---------------------------------------------------------------------------------+
                                         |
                                         v
+---------------------------------------------------------------------------------+
|                    Dual-Roller Length Counter & Wire Clamp                      |
+---------------------------------------------------------------------------------+
                                         |
                                         v
+---------------------------------------------------------------------------------+
|         Collapsible Star Capstan (Winding, Layer Traverse & Flying Shear)        |
+---------------------------------------------------------------------------------+
                                         |
                                         v
+---------------------------------------------------------------------------------+
|               Servo Coil Transfer Manipulator (Lift, Index, Place)              |
+---------------------------------------------------------------------------------+
                                         |
                                         v
+---------------------------------------------------------------------------------+
|                Through-the-Eye Friction-Welding Strapping Station               |
+---------------------------------------------------------------------------------+
                                         |
                                         v
+---------------------------------------------------------------------------------+
|                     Discharge Chute / Unloading Turntable                       |
+---------------------------------------------------------------------------------+- Αρχική αναμονή και επαλήθευση (0 έως ~18 δευτ.): Η σπειροειδής δέσμη ακουμπά με ασφάλεια στον συμπτυγμένο εργάτη, ενώ οι κατάντη ασφάλειες επαληθεύουν την κατάσταση ετοιμότητας της μονάδας σύνδεσης.
- Εξαγωγή με χειριστή μεταφοράς (24 έως ~42 s): Η σερβολαβή πάνω από το πάνω μέρος χαμηλώνει στο τελειωμένο πηνίο, δημιουργεί ακτινική σύσφιξη, εξάγει τη δέσμη από τα συμπτυχμένα τμήματα του πυρήνα και μετακινείται στον σταθμό δευτερογενούς συσκευασίας.
- Σίτιση και καθοδήγηση από το πρώτο άκρο (48 έως ~54 δευτερόλεπτα): Το σύρμα κατευθύνεται μέσω κυλίνδρων ακριβείας στον επεκταμένο σφιγκτήρα εργάτη και οι βοηθητικοί βραχίονες οδηγοί κλείνουν για να ασφαλίσουν την πρώτη ενεργή στροφή.
- Ελεγχόμενη Επιτάχυνση & Κοπή Πτήσης (60 έως ~78 s): Η κεφαλή περιέλιξης επιταχύνει ομαλά για να ρυθμίσει την ταχύτητα περιέλιξης. Μόλις επιτευχθεί η επιθυμητή μέτρηση, η ενσωματωμένη υδραυλική/πνευματική ψαλίδα κόβει το σύρμα καθαρά, ενώ η ουρά τυλίγεται στο ίδιο επίπεδο.
- Απόσταση από τον σταθμό (περίπου 84 δευτερόλεπτα): Το ολοκληρωμένο πηνίο ολοκληρώνει τη μεταφορά δείκτη στον σταθμό εκφόρτωσης, αφήνοντας την κεφαλή περιέλιξης ελεύθερη για τον επόμενο συνεχή κύκλο.
- Παραμονή σε σταθμό και ενδιάμεση ευρετηρίαση (90 έως ~102 s): Ο ενδιάμεσος βραχίονας μεταφοράς διατηρεί τη θέση του, εξασφαλίζοντας μηχανική σταθεροποίηση και ευθυγράμμιση χωρίς οπισθοδρόμηση πριν από τη λαβή.
- Συνεχής περιέλιξη υψηλής ταχύτητας (108 έως ~174 s): Ο εργάτης εκτελεί ένα εκτεταμένο προφίλ περιέλιξης με συγχρονισμένο βήμα εγκάρσιας κίνησης, κατασκευάζοντας κανονικά στρώματα πηνίου από την εσωτερική διάμετρο έως την τελική εξωτερική διάμετρο.
- Αυτοματοποιημένη εξαγωγή δεσμίδων (180 έως ~198 s): Η λαβή μεταφοράς επανασυνδέεται, συστέλλει τις ακτινικές σιαγόνες για να συσφίξει το τελειωμένο μάτι του πηνίου και το ανυψώνει ομαλά από τον άξονα.
Ανάλυση χρόνου κύκλου
| Φάση διαδικασίας | Παράθυρο χρονοδιάγραμμα | Διάρκεια που πέρασε | Κίνηση & Μηχανική Λειτουργία |
|---|---|---|---|
| Εξαγωγή και μεταφορά πηνίου | 24 έως ~42 δευτερόλεπτα | ~18 δευτ. | Το σερβοφορείο ξεφορτώνει τον πυρήνα· μετακινείται προς τον σταθμό δεσίματος |
| Τροφοδοσία και σφιγκτήρας σύρματος μολύβδου | 48 έως ~54 δευτερόλεπτα | ~6 δευτ. | Οι οδηγοί βραχίονες ασφαλίζουν. Το μπροστινό άκρο ασφαλίζει στον σφιγκτήρα του εργάτη |
| Τύλιγμα & Κοπή (Πηνίο 1) | 60 έως ~78 δευτερόλεπτα | ~18 δευτ. | Δοκιμή βραχέος κύκλου/δειγματοληπτική ανοδική τάση, συνεχής διάτμηση, ουρά |
| Κύκλος περιέλιξης (Πηνίο 2) | 108 έως ~174 δευτερόλεπτα | ~66 δευτ. | Προφίλ περιέλιξης παραγωγής υπό έλεγχο τάσης κλειστού βρόχου |
| Άνοδος και εκφόρτωση δεμάτων | 180 έως ~198 δευτερόλεπτα | ~18 δευτ. | Ο εργάτης συμπτύσσεται ακτινικά. Ο σφιγκτήρας μεταφοράς ασφαλίζει το πηνίο |
Σημείωση: Τα δεδομένα αντικατοπτρίζουν την τυπική αλληλουχία γραμμών που παρατηρείται σε όλα τα διαστήματα βίντεο. Οι χρόνοι κύκλου λειτουργίας κλιμακώνονται άμεσα με την ταχύτητα της εισερχόμενης γραμμής (m/min), το πάχος του σύρματος και την προγραμματισμένη μάζα δέσμης.
Πώς λειτουργεί η μηχανή περιέλιξης και δεσίματος
Wire Infeed ---> [ Encoder Wheel ] ---> [ Wire Clamp ] ---> [ Collapsible Capstan ]
                        |                                            |
                  (PLC Counter)                                (Servo Wind)
                        |                                            |
                        +------------> [ Flying Shear ] <------------+
                                             |
                                    [ Transfer Gripper ]
                                             |
                                             v
                             [ Through-the-Eye Strapping Head ]
Το καλώδιο εισέρχεται μέσω ενός ακριβούς μετρητή μέτρησης διπλού κυλίνδρου. Η ανατροφοδότηση του κωδικοποιητή μετρά την γραμμική απόσταση της γραμμής με ακρίβεια χιλιοστού, μεταδίδοντας τις μετρήσεις παλμών απευθείας στο PLC για να ενεργοποιήσει την περιέλιξη με ράμπα προς τα κάτω και τις ακολουθίες κοπής. Τα ενσωματωμένα ρουλεμάν κατά της ανάστροφης κίνησης αποτρέπουν την απώλεια τάσης επαναφοράς κατά τη διάρκεια των παύσεων.
Ο πτυσσόμενος κύλινδρος περιέλιξης κινείται μέσω προγραμματισμένων διαδρομών διαστολής και συστολής: διαστέλλεται για να ορίσει την εσωτερική διάμετρο (ID) του πηνίου κατά την περιέλιξη και συμπτύσσεται ακτινικά για να εξασφαλίσει απελευθέρωση της δέσμης χωρίς τριβή. Ένας σερβοκινητήρας AC ρυθμίζει την ταχύτητα περιστροφής και την πορεία της περιέλιξης για να παράγει ομοιόμορφα στρώματα. Μόλις επαληθευτεί το μήκος του στόχου, ο κόφτης εκτελεί μια κοπή διάτμησης.
Ένα σερβοκίνητο φορείο μεταφοράς εξοπλισμένο με επεκτεινόμενες σιαγόνες εσωτερικού ματιού εξάγει στη συνέχεια το πηνίο και το μετακινεί στον αυτοματοποιημένο σταθμό δεσίματος. Σε αυτό το σημείο, μια παλινδρομική τροχιά τροφοδοτεί τον ιμάντα PP μέσω του κέντρου του πηνίου (μάτι), εφαρμόζοντας ρυθμιζόμενη τάση και συγκολλώντας με τριβή την ένωση σε 2 έως 4 ακτινικές θέσεις.
| Υποσύστημα | Κύρια Μηχανική Λειτουργία | Τεχνικός Μηχανισμός |
|---|---|---|
| Μετρητής ακριβείας | Μετράει την γραμμική τροφοδοσία σύρματος με ακρίβεια κλειστού βρόχου | Κύλινδροι κωδικοποιητή διπλής σκληρότητας από κράμα + ρουλεμάν αντιολίσθησης |
| Πτυσσόμενη κεφαλή περιέλιξης | Ρυθμίζει την εσωτερική διάμετρο, σφίγγει το καλώδιο και συμπτύσσεται για απελευθέρωση | Πνευματικά/υδραυλικά επεκτεινόμενα τμήματα αστεριών |
| Υψηλής ταχύτητας ιπτάμενη ψαλίδα | Κόβει καθαρά σύρμα υψηλής εφελκυσμού στον αριθμό στόχου | Λεπίδα από σκληρυμένο κράμα χάλυβα εργαλείων με πνευματικό/υδραυλικό ενεργοποιητή |
| Σερβομεταφοράς λαβίδα | Εξάγει το πηνίο από τον εργάτη και τα ευρετήρια στο δέσιμο | Πλαίσιο τοποθέτησης σερβοκινητήρα δύο αξόνων με σφιγκτήρες ταυτότητας πηνίου πολλαπλών σημείων |
| Κεφαλή με ταινία που τεντώνεται μέσα από το μάτι | Ασφαλίζει τα πηνία ακτινικά μέσω του εσωτερικού πυρήνα | Αυτόματο ξίφος τροφοδοσίας, τροχιά τάνυσης και κεφαλή συγκόλλησης τριβής |
| Αποτυλίκτης & Συσσωρευτής Ιμάντων PP | Τροφοδοτεί το υλικό δέσιμο ομαλά χωρίς να σκαλώνει | Δυναμικός ηλεκτροκινούμενος συσσωρευτής και φρένο τάσης με βραχίονα χορευτή |
Τεχνικές προδιαγραφές περιτύλιξης σύρματος
| Παράμετρος | Χαρακτηριστικά | Σημειώσεις / Εύρος λειτουργίας |
|---|---|---|
| Συμβατό υλικό λουριού | Πολυπροπυλένιο (PP) / Πολυεστέρας (PET προαιρετικό) | Βιομηχανικός ιμάντας συσκευασίας με ανάγλυφη επιφάνεια |
| Πλάτος ιμάντα | 8.0 mm έως 10.0 mm | Τυπική διαμόρφωση εργαλείου |
| Πάχος λωρίδας | 0.8 mm (ονομαστικό) | Ανοχή ±0.05 mm |
| Μέθοδος Σφράγισης | Συγκόλληση τριβής υψηλής συχνότητας | Χωρίς μεταλλικές σφραγίδες. Καθαρή θερμοκολλημένη σύνδεση |
| Απόδοση εφελκυσμού αρμών | 75% έως 80% της αντοχής θραύσης του ιμάντα του γονέα | Πλήρως ψυγμένο και ρυθμισμένο υπό μηχανική πίεση |
| Τοποθετήσεις ιμάντων | 2, 3 ή 4 ακτινωτοί ιμάντες ανά πηνίο | Επιλέγεται μέσω συνταγής HMI (ευρετηρίαση 90° ή 180°) |
| Εύρος τάσης ιμάντα | 200 Β έως 2,500 Β | Ψηφιακά ρυθμιζόμενο μέσω σερβοκινητήρα / συμπλέκτη |
| Πλατφόρμα Ελέγχου Συστήματος | Βιομηχανικό PLC (συμβατό με Siemens / Mitsubishi) | Κεντρική οθόνη αφής HMI με μνήμη συνταγών και οθόνη αφής HMI με δυνατότητα αποθήκευσης συνταγών. |
Μέσω του HMI χειριστή, οι τεχνικοί διαμορφώνουν ράμπες επιτάχυνσης, γραμμικούς στόχους κοπής σύρματος, ακολουθίες τοποθέτησης ιμάντων και όρια διαγνωστικών προειδοποιήσεων. Τα προφίλ συνταγών επιτρέπουν γρήγορες αλλαγές μεταξύ διαμέτρων σύρματος, βαρών δεσμίδων και προδιαγραφών συσκευασίας κατά τη διάρκεια προγραμματισμένων μεταβάσεων προϊόντων.
Συγχρονισμός Γραμμής Takt
Σε μια εγκατάσταση έλξης και επεξεργασίας συρμάτων, ο χρόνος κύκλου συσκευασίας κατάντη πρέπει να είναι ίσος ή να υπερβαίνει τη συνεχή ανάντη έξοδο για να αποφευχθεί η υπερχείλιση του συσσωρευτή:
Continuous Drawing Line Takt: T_line = Target Cycle Time per Coil (e.g., 120 s)

Total Packaging Cycle Time:
T_total = T_wind + T_shear + T_transfer + T_strap

Downstream Interlock Condition:
T_strap ≤ T_wind (when running parallel buffer stations)
Όταν το κελί συσκευασίας λειτουργεί με ανεξάρτητους σταθμούς περιέλιξης και δεσίματος, ο χειριστής μεταφοράς αποσυνδέει το περιελίκτη από τον κύκλο δεσίματος. Ενώ το πηνίο N δεθεί (2 έως 4 κύκλοι, που απαιτούν περίπου 8 έως 12 δευτερόλεπτα ανά τοποθέτηση ιμάντα συμπεριλαμβανομένης της περιστροφής), το πηνίο N+1 τυλίγεται ενεργά στον άξονα. Όσο ο συνολικός χρόνος δεσίματος και εκφόρτωσης παραμένει κάτω από τη διάρκεια περιέλιξης, η συσκευασία δεν θα μπλοκάρει τις γραμμές σχεδίασης ανάντη.
Λίστα ελέγχου επιλογής μηχανικών
- Σύρμα Gauge & Μεταλλουργία: Ακριβής διάμετρος σύρματος (mm), ποιότητα υλικού (χαμηλής/υψηλής περιεκτικότητας σε άνθρακα, γαλβανισμένο, ανοξείδωτο) και εύρος αντοχής σε εφελκυσμό (MPa).
- Διαστάσεις & βάρος πηνίου: Εσωτερική διάμετρος πηνίου-στόχου (ID), μέγιστη εξωτερική διάμετρος (OD), πλάτος/ύψος πηνίου και μάζα δέσμης (kg).
- Ταχύτητα γραμμής προς τα πάνω: Συνεχής γραμμική ταχύτητα από τον πάγκο σχεδίασης ή το μπλοκ έλξης (m/min ή m/s).
- Απαίτηση δεσίματος: Αριθμός ακτινικών ιμάντων ανά πηνίο (2, 3 ή 4 ιμάντες) και προτίμηση υλικού (PP έναντι PET).
- Διεπαφή Κατάντη Εφοδιαστικής: Προορισμός εκφόρτωσης—αγωγός εκφόρτωσης με βαρύτητα, μεταφορικός ιμάντας με κινούμενη δοκό, ανυψωτικός γερανός με γάντζο C ή αυτοματοποιημένο κελί παλετοποίησης.
Αρχιτεκτονική Ελέγχου και Συμμόρφωση με την Ασφάλεια
Το κελί περιέλιξης και σύνδεσης περιλαμβάνει υψηλή περιστροφική αδράνεια, αιχμηρά καλώδια, λεπίδες διάτμησης υψηλής δύναμης και αυτοματοποιημένους άξονες μεταφοράς. Η ασφάλεια του χειριστή έχει σχεδιαστεί απευθείας στο υλικό ελέγχου:
- Φυσική φύλαξη και αλληλοσύνδεση: Η βιομηχανική περίφραξη από συρματόπλεγμα περιμετρικά περικλείει πλήρως τους κινούμενους άξονες. Οι πόρτες πρόσβασης είναι εξοπλισμένες με διακόπτες κλειδώματος διπλού καναλιού τύπου γλώσσας ή διακόπτες ασφαλείας RFID που συμμορφώνονται με ISO 12100 και EL-415 10.
- Συμμόρφωση με το Lockout/Tagout (LOTO): Παρέχονται ειδικές, κλειδώσιμες βαλβίδες απομόνωσης για πνευματική τροφοδοσία και αποσυνδέσεις κύριου διακόπτη κυκλώματος για συντήρηση, επανασπειρώματα και αναπλήρωση καρουλιού ιμάντα.
- Αρχιτεκτονική ελέγχου ασφαλούς λειτουργίας: Τα κυκλώματα διακοπής έκτακτης ανάγκης δρομολογούνται μέσω πιστοποιημένων ρελέ ασφαλείας (Κατηγορία 3 / Κατηγορία 4, Επίπεδο απόδοσης d/e ανά ISO-13849 1), η διακοπή της ισχύος του ενεργοποιητή και η πτώση της ισχύος του κινητήρα κάνουλας φρενάρουν ακαριαία σε περίπτωση ενεργοποίησης.
Συχνές ερωτήσεις μηχανικής
Ε: Πώς διατηρεί ο μηχανισμός αποκοπής τα ακριβή μήκη των πηνίων; Α: Ένας περιστροφικός κωδικοποιητής διπλού τροχού υψηλής ανάλυσης κινείται απευθείας στο καλώδιο τροφοδοσίας, στέλνοντας παλμούς σε μια μονάδα μετρητή PLC υψηλής ταχύτητας. Μόλις επιτευχθεί το μήκος-στόχος, το σύστημα ρυθμίζει την ταχύτητα περιέλιξης, διατηρεί την τάση και ενεργοποιεί την ιπτάμενη διάτμηση υψηλής ταχύτητας, εξασφαλίζοντας επαναληψιμότητα εντός ±0.1% έως ±0.3% του συνολικού μήκους.
Ε: Μπορεί το μηχάνημα να χειριστεί διαφορετικές εσωτερικές διαμέτρους (ID) πηνίου στην ίδια κεφαλή; Α: Τα τμήματα της κεφαλής περιέλιξης έχουν σχεδιαστεί για ένα τυπικό εύρος διαστολής (π.χ., τυπική διαδρομή από 30 mm έως 50 mm για την απελευθέρωση του πηνίου). Η προσαρμογή σε ριζικά διαφορετικές διαμέτρους πυρήνα πηνίου απαιτεί την αλλαγή των τμηματοποιημένων πλακών αστεροειδούς εργάτη, οι οποίες είναι αρθρωτές και αποσπώμενες γρήγορα.
Ε: Ποια είναι η εφελκυστική ακεραιότητα της ένωσης ιμάντα με συγκόλληση τριβής; Α: Η επικάλυψη με συγκόλληση τριβής διατηρεί περίπου το 75% έως 80% της ονομαστικής αντοχής σε θραύση της βιομηχανικής ταινίας PP 8-10 mm. Η διαδικασία παρέχει αξιόπιστη συγκράτηση της δέσμης χωρίς το κόστος, τους κινδύνους γρατσουνιών ή την ευαισθησία στη σκουριά των χαλύβδινων σφραγίδων πτύχωσης.
Συμβουλευτική Μηχανικών & Επόμενα Βήματα
Για να αξιολογήσετε μια αυτοματοποιημένη μονάδα περιέλιξης και δεσίματος για τη γραμμή σχεδίασης ή φινιρίσματος:
- Υποβολή παραμέτρων γραμμής: Στείλτε τις διαμέτρους των καλωδίων σας, τα ελάχιστα/μέγιστα βάρη των πηνίων, τις ταχύτητες της γραμμής παραγωγής και τη διάταξη του εργοστασίου σας στο info@fhopepack.com.
- Τεχνική πρόταση 48 ωρών: Η ομάδα μηχανικού σχεδιασμού μας παρέχει μια ολοκληρωμένη πρόταση γραμμής, συμπεριλαμβανομένων σχεδίων γενικής συναρμολόγησης (GA), υπολογισμών χρόνου κύκλου και σχεδίων διαμόρφωσης ιμάντα.
- Αναθεώρηση και Ενσωμάτωση Μηχανικής Ιστοσελίδας: Συνεργαστείτε με τους μηχανικούς του έργου μας για να επαληθεύσετε τις συνδέσεις των ηλεκτρικών διαύλων, τα όρια ασφαλείας και την ενσωμάτωση μεταφοράς πηνίων κατάντη.
Σχετικά συστήματα συσκευασίας καλωδίων
- Οριζόντια μηχανή περιέλιξης και δεσίματος χαλύβδινου σύρματος
- Αυτόματα συστήματα περιέλιξης και περιέλιξης καλωδίων
- Αυτόματες λύσεις συμπίεσης και δεσίματος συρμάτινων πηνίων
Τεχνικές αναφορές
- Τεχνικά δεδομένα και προδιαγραφές μηχανήματος: Γραμμή Παραγωγής Τύλιξης και Δέσιμου Χαλύβδινου Σύρματος FHOPE
- Επίδειξη βίντεο: Μηχανή περιέλιξης και δεσίματος χαλύβδινου σύρματος σε λειτουργία (YouTube)
- Πρότυπα Ασφάλειας & Μηχανημάτων: ISO 12100:2010 (Ασφάλεια Μηχανημάτων — Γενικές Αρχές Σχεδιασμού), EN 415-10:2014 (Ασφάλεια μηχανών συσκευασίας — Μέρος 10: Γενικές απαιτήσεις)
Τελευταία αξιολόγηση: 05-10-2026
Τελευταία ενημέρωση: 2026-10-29