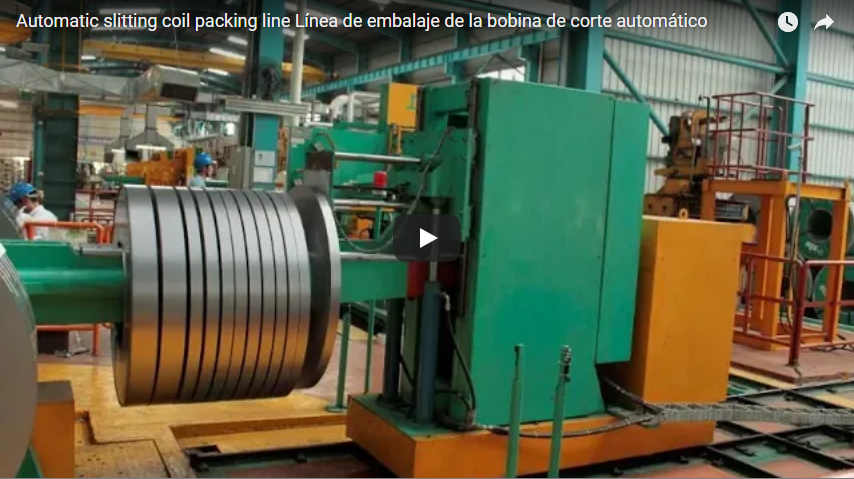
Σύνοψη Το χαλαρό σύρμα από μεγάλα master rolers καταλαμβάνει υπερβολικό χώρο αποθήκης και δημιουργεί κινδύνους μετατόπισης κατά τη μεταφορά. Τα εργοστάσια επεξεργασίας σύρματος μετατρέπουν αυτά τα master rolers σε διαχειρίσιμα, υψηλής πυκνότητας ρολά συνδυάζοντας την ακριβή επανατύλιξη, την κάθετη συμπύκνωση και την άκαμπτη ταινία τύλιξης μέσω του ματιού. Αυτή η ολοκληρωμένη γραμμή παραγωγής συγχρονίζει τρεις κύριους σταθμούς: μια μονάδα ακριβούς επανατύλιξης, μια πρέσα κάθετης συμπύκνωσης και έναν σταθμό ακτινικής ταινίας, παρέχοντας ολοκληρωμένα, πυκνά ρολά έτοιμα για αυτοματοποιημένη αφαίρεση. Η κατανάλωση ιμάντων διέπεται από το ύψος του συμπιεσμένου ρολού , το πάχος του ακτινικού τοιχώματος και τον καθορισμένο αριθμό ταινιών ταινίας τύλιξης, σχεδιασμένες να διατηρούν πλήρη συμπίεση έναντι της ακτινικής επαναφοράς.
Πίνακας περιεχομένων
- Σταθμοί Γραμμής και Διάταξη Εξοπλισμού
- Πώς λειτουργεί η γραμμή
- Χρήση ιμάντα ανά πηνίο
- Γιατί να κάνετε επανατύλιξη και συμπίεση
- Έλεγχοι και Ασφάλεια
- Λίστα ελέγχου επιλογής για γραμμή επανατύλιξης και συμπίεσης συρμάτινου πηνίου
- Συχνές ερωτήσεις μηχανικής
- Επόμενο Βήμα
- Σχετική ανάγνωση
- Πηγές
Σταθμοί Γραμμής και Διάταξη Εξοπλισμού
Η αυτοματοποιημένη γραμμή παραγωγής επεξεργάζεται το βαρύ χαλύβδινο σύρμα μέσω ενός συνεχούς μηχανικού κύκλου τριών σταδίων, σχεδιασμένου για την εξάλειψη των κινδύνων χειροκίνητης μεταφοράς σπειρών και τη διατήρηση της ακεραιότητας της μεταλλουργικής επιφάνειας:
- Σταθμός συνεχούς επανατύλιξης: Τραβάει σύρμα χάλυβα βαρέως τύπου από ένα καρούλι τροφοδοσίας υψηλής χωρητικότητας και το τυλίγει πάνω από ένα επεκτάσιμο, περιστρεφόμενο άξονα για να παράγει ένα σφιχτά τυλιχτό, ομοιόμορφο δευτερεύον πηνίο. Ο μηχανισμός εκτόνωσης ενσωματώνει τροχούς οδήγησης από κράμα αλουμινίου με κεραμική επεξεργασία σκλήρυνσης ψεκασμού στον άνω οδηγό και μηχανική επίστρωση από καουτσούκ στον κάτω οδηγό για την αποφυγή μηχανικής τριβής της επιφάνειας του σύρματος. Ένα μονόδρομο ρουλεμάν συμπλέκτη αποτρέπει την αντίστροφη ανάκρουση κατά την επιβράδυνση, ενώ τα εργαλεία εγκάρσιας κίνησης με σερβοέλεγχο εγγυώνται ομοιόμορφη γεωμετρία περιέλιξης [βαθμολογία κατασκευαστή].
- Κάθετη Πρέσα ΣυμπύκνωσηςΠαραλαμβάνει το περιελιγμένο πηνίο απευθείας μέσω ενός αυτοματοποιημένου βραχίονα μεταφοράς, εφαρμόζοντας υδραυλική κάθετη δύναμη κατά μήκος της αξονικής επιφάνειας για να συνθλίψει τα εσωτερικά κενά αέρα και να ισοπεδώσει τις ακραίες επιφάνειες σε έναν πυκνό, συμπαγή κύλινδρο.
- Κεφαλή ακτινικής στερέωσης μέσω του ματιού: Διευθετεί τις ταινίες πρόσδεσης ακτινικά μέσω του ματιού του πηνίου, ενώ η υδραυλική πρέσα διατηρεί τη μέγιστη χωρητικότητα συμπίεσης, ασφαλίζοντας τη δέσμη πριν οι εσωτερικές ελαστικές δυνάμεις προκαλέσουν αξονική διαστολή.
- Σταθμός εκκένωσηςΜετακινεί το σταθεροποιημένο πηνίο σε μια βάση εκφόρτωσης ή σε έναν ηλεκτροκίνητο κυλινδρικό μεταφορέα για άμεση μεταφορά της εφοδιαστικής αλυσίδας και της αποθήκευσης.
Πώς λειτουργεί η γραμμή
Η συγχρονισμένη ακολουθία λειτουργίας εκτελείται μέσω πέντε διαδοχικών σταθμών:
| Βάση Λουκέτων | Λειτουργική Λειτουργία | Τεχνικός Στόχος |
|---|---|---|
| Rewinder | Τραβάει σύρμα από το καρούλι τροφοδοσίας και τυλίγει ένα μικρότερο πηνίο σε ένα επεκτάσιμο άξονα | Προσδιορίζει το ακριβές βάρος της μπομπίνας, την εσωτερική διάμετρο (ID) και το ομοιόμορφο βήμα της στρώσης |
| Μεταφορά | Αυτόματη καταγραφή του ξετυλιγμένου πηνίου από τον άξονα στην πλατφόρμα πρέσας | Ελαχιστοποιεί την καθυστέρηση του κύκλου και διατηρεί την ευθυγράμμιση του πηνίου χωρίς χειροκίνητο χειρισμό |
| Συμπυκνωτική Πρέσα | Εφαρμόζει αξονική συμπίεση μέχρι το προκαθορισμένο ύψος στόχου | Εξαλείφει τα αξονικά κενά, εξισορροπεί την ανομοιομορφία των στροφών και μεγιστοποιεί την πυκνότητα μεταφοράς |
| Γεροδεμένος | Κατευθύνει τις ταινίες δεσίματος μέσα από το μάτι ενώ το πηνίο παραμένει στερεωμένο υπό πλήρη χωρητικότητα | Ασφαλίζει τη μηχανική πυκνότητα. Η στεγανοποίηση τριβής-κραδασμών εξασφαλίζει υψηλή απόδοση σύνδεσης [βαθμολογία κατασκευαστή] |
| Ξεφορτώνω | Αποφορτώνει τον δεμένο, συμπαγή κύλινδρο σε ένα εξερχόμενο buffer σταδιοποίησης | Καθαρίζει τη ζώνη πίεσης για τον επόμενο κύκλο εισερχόμενου πηνίου |
Η στερέωση του πηνίου ενώ η υδραυλική πρέσα το συγκρατεί κάτω από την ονομαστική χωρητικότητα είναι απαραίτητη μηχανική προϋπόθεση. Το χαλύβδινο σύρμα διατηρεί σημαντική αποθηκευμένη ελαστική ενέργεια. Εάν η πίεση συμπύκνωσης εξαερωθεί πριν από τη σφράγιση του ιμάντα, το πηνίο αναπηδά αξονικά προς τα πίσω, με αποτέλεσμα χαλαρές ταινίες στερέωσης, μετατόπιση των περιτυλίξεων και πλήρη απώλεια της ακεραιότητας της συσκευασίας κατά τον χειρισμό.
Χρήση ιμάντα ανά πηνίο
Κάθε ακτινική ταινία διέρχεται από το κεντρικό μάτι και τυλίγεται γύρω από την δακτυλιοειδή διατομή του τοιχώματος του πηνίου. Το θεωρητικό μήκος κοπής ανά ταινία καθορίζεται από την περίμετρο της διατομής:
Μήκος ζώνης ≈ 2 × (ύψος πηνίου + τοίχωμα) , όπου τοίχωμα = (Εξωτερική διάμετρος − Εσωτερική διάμετρος) ÷ 2
Παράδειγμα υπολογισμού (Ενδεικτικό)
Για συμπιεσμένο πηνίο με εξωτερική διάμετρο (OD) 1,000 mm, εσωτερική διάμετρο (ID) 500 mm, αξονικό συμπιεσμένο ύψος 800 mm, ασφαλισμένο με 4 ακτινικές ταινίες:
| Παράμετρος | Υπολογισμός / Αξία | Αποτέλεσμα |
|---|---|---|
| Ακτινικό πάχος τοιχώματος | (1,000 mm − 500 mm) ÷ 2 | 250 mm |
| Μήκος ανά ζώνη | 2 × (800 mm + 250 mm) | 2,100 mm (2.1 m) |
| Ιμάντας ανά πηνίο (4 ταινίες) | 4 × 2.1 μ | ≈ 8.4 μ. |
Σημείωση: Οι ανοχές παραγγελίας πρέπει να περιλαμβάνουν τη μηχανική επικάλυψη στην ένωση στεγανοποίησης (συνήθως 50 mm έως 100 mm ανά ιμάντα) και τις ανοχές τροφοδοσίας.
Προδιαγραφές συστήματος δεσίματος [βαθμολογία κατασκευαστή]
- Συμβατότητα με λουράκιΠολυπροπυλένιο υψηλής αντοχής (PP) ή πολυεστέρας υψηλής ποιότητας (PET)· ονομαστικό πλάτος ιμάντα 8–10 mm, ονομαστικό πάχος ιμάντα 0.8 mm.
- Κοινός ΜηχανισμόςΣυγκόλληση τριβής-κραδασμών υψηλής συχνότητας που εκτελείται στο μπροστινό άκρο του πηνίου.
- Κοινή ΑποδοτικότηταΕπιτυγχάνει περίπου το 75–80% της αντοχής στο σπάσιμο του ιμάντα.
- Μέτρηση μήκουςΕνσωματωμένος ηλεκτρονικός μετρητής μήκους με ακρίβεια εκατοστού, σήματα θέσης τροφοδοσίας απευθείας στην αυτοματοποιημένη τροφοδοσία ιμάντα και στο μπλοκ κοπής για την αποφυγή αναλώσιμων αποβλήτων.
- Έλεγχος σε πραγματικό χρόνοΗ διεπαφή ψηφιακού ελέγχου διατηρεί αρχεία σε πραγματικό χρόνο για τον συνολικό αριθμό πηνίων και τη συνολική χρήση ιμάντα ανά βάρδια, επιτρέποντας την επαλήθευση της λειτουργικής ισορροπίας μάζας.
Γιατί να κάνετε επανατύλιξη και συμπίεση
Η μετατροπή μεγάλων καρουλιών τροφοδοσίας σε πρεσσαριστά, δεμένα με ταινίες ρολά επιλύει άμεσα τα προβλήματα εφοδιαστικής και δευτερογενούς παραγωγής:
| Οδηγός Μηχανικής | Λειτουργικό αποτέλεσμα |
|---|---|
| Μικρότερα, μεγαλύτερου μεγέθους πηνία | Προσαρμόζει τη μάζα και τις εσωτερικές διαστάσεις του πηνίου απευθείας στις μπομπίνες πληρωμής του τελικού χρήστη και στις πληρωμές παραγωγής |
| Μεγιστοποιημένη Πυκνότητα | Μειώνει δραστικά τον όγκο ανά τόνο, βελτιστοποιώντας τους τυπικούς συντελεστές φορτίου εμπορευματοκιβωτίων και την αξιοποίηση των εμπορευμάτων |
| Ομοιόμορφο αξονικό ύψος | Παρέχει σταθερές, τετραγωνισμένες επιφάνειες για ασφαλή κάθετη στοίβαξη και αποθήκευση σε ράφια αποθήκης |
| Συμπιεσμένη Κατάσταση Ιμάντες | Περιορίζει την αποθηκευμένη ελαστική τάση, εμποδίζοντας τις μεμονωμένες στροφές να παρεμβάλλονται, να συμπιέζονται ή να χαλαρώνουν |
Οι διαστάσεις του άξονα και οι παράμετροι συμπύκνωσης έχουν διαμορφωθεί ώστε να ταιριάζουν με τις γραμμές εξόφλησης του πελάτη. Για πλήρη προστασία από τη διάβρωση από την υγρασία και την έκθεση στη θάλασσα, οι ταινίες μπορούν να μεταβούν απευθείας από την ταινία στη μηχανή περιτύλιξης με χαλύβδινο σύρμα.
Έλεγχοι και Ασφάλεια
Ο άξονας επανατύλιξης, η πλάκα συμπύκνωσης υψηλής χωρητικότητας και η αυτοματοποιημένη κεφαλή δεσίματος δημιουργούν σοβαρούς μηχανικούς κινδύνους και κινδύνους σύνθλιψης κατά την κυκλική λειτουργία. Οι σύγχρονες διατάξεις γραμμών πρέπει να ενσωματώνουν αυστηρές οδηγίες για τα μηχανήματα:
- Περιμετρική φύλαξηΗ αλληλοσυνδεδεμένη φυσική περίφραξη και οι οπτικές κουρτίνες φωτός κατηγορίας 4 εμποδίζουν την είσοδο προσωπικού στον επιχειρησιακό φάκελο ενώ ο εξοπλισμός είναι ενεργοποιημένος.
- Αποκατάσταση εμπλοκής και συντήρησηςΌλες οι εργασίες σπειρώματος καλωδίων και εμπλοκής ιμάντα απαιτούν τοπική ενεργοποίηση E-stop και πιστοποιημένη απομόνωση υδραυλικής και ηλεκτρικής ισχύος με ασφάλιση/σήμανση (LOTO).
- Συμμόρφωση με τα πρότυπαΤα συστήματα που αναπτύσσονται σε ευρωπαϊκές (CE) ζώνες συμμορφώνονται με ISO 12100: 2010 (Αρχές Εκτίμησης και Μείωσης Κινδύνου) και EN 415-10: 2014 (Απαιτήσεις ασφαλείας για μηχανές συσκευασίας με αρθρωτή δομή).
Λίστα ελέγχου επιλογής για γραμμή επανατύλιξης και συμπίεσης συρμάτινου πηνίου
Χρησιμοποιήστε αυτήν την προκαταρκτική λίστα ελέγχου για να ορίσετε την κινηματική της γραμμής, τα όρια των εργαλείων και τις απαιτήσεις των βοηθητικών εξαρτημάτων:
- Ιδιότητες καλωδίων: Εύρος διαμέτρου σύρματος (mm), ποιότητα χάλυβα, αντοχή σε εφελκυσμό (MPa) και κατάσταση επιφάνειας (γαλβανισμένη, γυαλιστερή ή επικαλυμμένη).
- Διαστάσεις καρουλιού τροφοδοσίαςΔιάμετρος φλάντζας κύριας μπομπίνας, πλάτος εγκάρσιας κίνησης, διάμετρος οπής και μικτό βάρος μπομπίνας (kg).
- Μετρήσεις τελικού πηνίου: Συμπυκνωμένη εξωτερική διάμετρος (OD), εσωτερική διάμετρος (ID), ύψος στοίβας και βάρος μονάδας-στόχου.
- Συσκευασία με ταινίες και προστατευτική συσκευασία: Καθορισμένο υλικό ιμάντα (PP/PET), αριθμός ταινιών (2, 3 ή 4 ακτινικές ταινίες) και απαίτηση για τύλιγμα κατάντη με ελαστικό τύλιγμα (συμβατό με το οικονομική μηχανή περιτύλιξης καλωδίων για χάλυβα ή η βιομηχανική οικογένεια περιτυλίγματος σειράς FPW [βαθμολογία κατασκευαστή]).
- Ρυθμός παραγωγήςΑπαιτήσεις χρόνου κύκλου (τελειωμένα πηνία ανά ώρα / βάρδιες ανά ημέρα λειτουργίας).
- Logistics εκφορτώσεων: Διεπαφή εξερχόμενης σταδιοποίησης (σταθμός ανάκτησης περονοφόρου ανυψωτικού μηχανήματος, σύστημα δοκού κίνησης ή ενσωματωμένος μηχανοκίνητος μεταφορικός ιμάντας) και συνολικό περιθώριο αποτυπώματος της εγκατάστασης.
Συχνές ερωτήσεις μηχανικής
Ε: Γιατί απαιτείται επανατύλιξη πριν από την κάθετη συμπύκνωση; Α: Τα εργοστάσια συρματοποίησης παράγουν σύρμα σε συνεχείς, υπερμεγέθεις καρούλες μεταφοράς. Η επανατύλιξη υποδιαιρεί τη συνεχή παραγωγή χύμα σε τυποποιημένα βάρη και διαστάσεις καρουλιών προσαρμοσμένα στα μηχανήματα ξετυλίγματος του πελάτη.
Ε: Γιατί πρέπει να πραγματοποιείται η τάνυση ενώ η πρέσα συμπύκνωσης συγκρατεί το πηνίο; Α: Το τεντωμένο χαλύβδινο σύρμα συσσωρεύει υψηλή υπολειμματική τάση. Εάν η υδραυλική δύναμη συμπίεσης αφαιρεθεί πριν από την τάνυση και τη σφράγιση των ιμάντων, το πηνίο αναπηδά αξονικά προς τα πίσω, τεντώνοντας ή χαλαρώνοντας τις ταινίες και αποσταθεροποιώντας το κυλινδρικό προφίλ.
Ε: Πόσο υλικό στερέωσης καταναλώνει ένα μέσο πηνίο; Α: Για ένα ενδεικτικό πηνίο με διάμετρο εξωτερικής διαμέτρου 1,000 mm × εσωτερικής διαμέτρου 500 mm × ύψος συμπιεσμένου 800 mm με 4 ακτινικές ταινίες, η θεωρητική χρήση του ιμάντα είναι περίπου 8.4 m, συν το επιτρεπόμενο όριο επικάλυψης της σύνδεσης σε κάθε ταινία.
Ε: Πώς αποτρέπει το σύστημα τη σπατάλη ιμάντα; Α: Ένας μετρητής μήκους που λειτουργεί με κωδικοποιητή μετρά την παράδοση του ιμάντα με ακρίβεια εκατοστού, συντονίζοντας τις ακολουθίες κοπής και τροφοδοσίας μέσω ρουτινών PLC για τη διατήρηση της συνέπειας.
Ε: Ποιος είναι ο κίνδυνος ανοίγματος της πρέσας συμπύκνωσης πριν από τη σύντηξη της σύνδεσης με ιμάντα; Α: Το πηνίο αναπηδά αμέσως αξονικά. Οι ιμάντες χαλαρώνουν στην περίμετρο της δέσμης, το σύρμα περιστρέφεται τηλεσκοπικά και το πηνίο γίνεται επιρρεπές σε κατάρρευση κατά τη μεταφορά.
Ε: Ποιες μέθοδοι χρησιμοποιούνται για τη μεταφορά των τελικών ρολλών μακριά από τη γραμμή; Α: Οι τυπικές γραμμές χρησιμοποιούν βαρέως τύπου περιστρεφόμενες πύλες εκκένωσης, ενσωματωμένους κυλινδρικούς μεταφορείς δαπέδου ή ειδικές σέλες ικριώματος προσβάσιμες από τον τυπικό εξοπλισμό χειρισμού υλικών.
Επόμενο Βήμα
Διαμορφώνουμε αυτοματοποιημένα συστήματα επανατύλιξης, συμπίεσης και δεσίματος σύμφωνα με τις συγκεκριμένες ποιότητες σύρματος και τη γεωμετρία του πηνίου σας:
- Υποβάλετε το σχέδιό σας μαζί με τις προδιαγραφές καλωδίων, τις διαστάσεις του πηνίου και την ωριαία απόδοση-στόχο info@fhopepack.com.
- Λάβετε μια ολοκληρωμένη πρόταση εντός 48 ωρών, συμπεριλαμβανομένου του αποτυπώματος του εξοπλισμού, του χρονισμού κύκλου του σταθμού και των υπολογισμών κατανάλωσης υλικού ταινίας.
- Κλείστε ραντεβού για τεχνική έρευνα στο χώρο σας με την ομάδα μηχανικών μας για να εξετάσουμε τις διεπαφές διάταξης γραμμών και την ενσωμάτωση της διαχείρισης υλικών στο εργοστάσιο.
Σχετική ανάγνωση
- Αυτόματο μηχάνημα περιέλιξης χαλύβδινου σύρματος για περιέλιξη και δέσιμο καλωδίων
- Αυτόματη μηχανή επανατύλιξης και δεσίματος σπειρών καλωδίων
- Αυτόματες λύσεις γραμμής συσκευασίας πηνίων
Πηγές
- Προδιαγραφές Τεχνικού Εξοπλισμού: Ομάδα Μηχανικών FHOPE, Τεχνικός Φάκελος Μετά το 7975 (Ημερομηνία Αναθεώρησης: 2026-10-04)
- Δεδομένα προϊόντος: Αυτόματη μηχανή περιέλιξης και δεσίματος χαλύβδινου σύρματος (FPCL-W500)
- Αρχιτεκτονική Οικογένειας Προϊόντων: Λύσεις για Μηχανές Τύλιξης με Σύρμα
- Επιχειρησιακή βιντεοσκοπημένη τεκμηρίωση: Μηχανήματα FHOPE στο YouTube
- Κανονιστικά πρότυπα και πρότυπα ασφαλείας: ISO 12100: 2010 (Ασφάλεια μηχανημάτων — Γενικές αρχές σχεδιασμού), EN 415-10: 2014 (Ασφάλεια μηχανών συσκευασίας — Αρθρωτές μηχανές συσκευασίας)
Τελευταία ενημέρωση: 2026-10-29
Τελευταία ενημέρωση: 2026-10-29