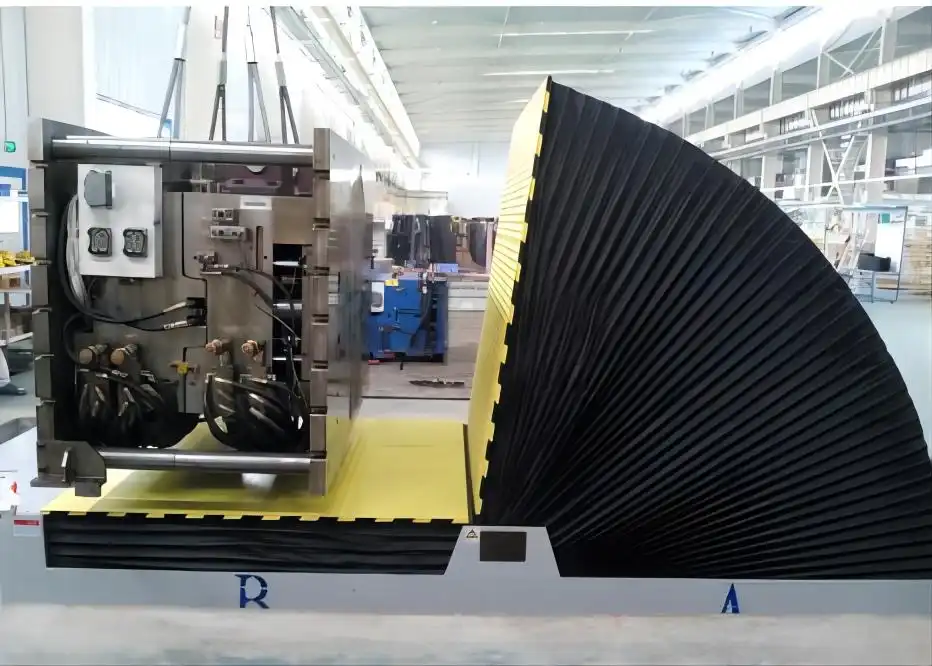
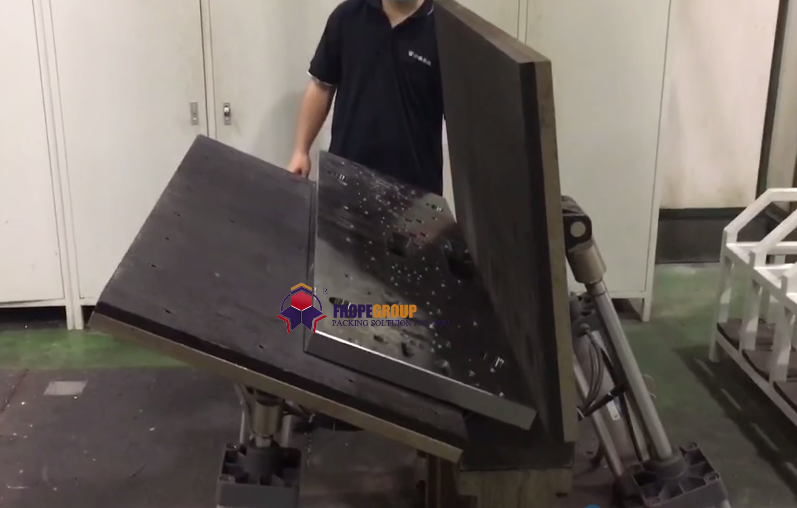
Zusammenfassung: In diesem 77-Sekunden-Clip dreht unsere L-Rahmen-Wendevorrichtung ein großes, rotes Gussgehäuse, das in einer gelben, mit 15T gekennzeichneten Vorrichtung gehalten wird, von der flachen in die aufrechte Position. Die Drehung erfolgt langsam und gleichmäßig, was der für diese Rahmenklasse angegebenen Drehzeit von 60–90 Sekunden entspricht. Bei Gussteilen ist die Vorrichtung ebenso wichtig wie der Rahmen selbst: Sie bestimmt die Lage des Schwerpunkts während der Drehung und welche Flächen die Last tragen.
Inhaltsverzeichnis
- Was der Clip zeigt
- Warum ein Gussteil eine Spezialvorrichtung benötigt
- Schwerpunkt bei einer 90°-Drehung
- Dimensionierung des Rahmens: Lastklasse und Wendezeit
- Wie wir die Vorrichtung konstruieren
- Auswahlcheckliste für einen Casting-Umwälzer
- Kontrollen und Sicherheit
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen
Was der Clip zeigt
Die Aufnahme ist ein vertikaler Clip von 77 Sekunden Länge, aufgenommen in unserer Werkstatt.
- Bei der Maschine handelt es sich um eine L-förmige Umdrehmaschine: ein grünes Gestell mit einer gelben Wiege, die aus einer rechtwinklig angeordneten Grundplatte und einer Rückplatte besteht.
- Das Werkstück ist ein großes rotes Gussteil, ein Gehäuse mit mehreren Flanschanschlüssen.
- Ein erhöhter, geformter gelber Polster auf der Halterung fixiert das Gussteil. An der Seite der Vorrichtung befindet sich die Markierung 15T.
- Die Halterung dreht sich während fast der gesamten Aufnahme langsam und gleichmäßig und bringt das Gussstück dabei von der flachen in die aufrechte Position. Das Gussstück bleibt dabei stets in der Halterung fixiert.
- Während des Drehvorgangs hält sich niemand in der Nähe der Maschine auf und es wird kein Kran eingesetzt.
Warum ein Gussteil eine Spezialvorrichtung benötigt
Eine Gussform oder ein Stahlblock hat ebene Flächen. Er liegt auf der Grundplatte auf und drückt sich beim Drehen des Gestells gegen die Rückplatte. Ein Gussstück ist anders:
- Unregelmäßige Form. Durch die hervorstehenden Anschlüsse und Flansche ruht das Gussteil auf wenigen Punkten anstatt auf einer Fläche.
- Versetzter Schwerpunkt. Da die Wandstärke variiert, befindet sich die Masse selten in der Mitte der Kontur.
- Gesichter, die es zu schützen gilt. Bearbeitete Flansche und Dichtflächen dürfen weder belastet noch zerkratzt werden.
Die Vorrichtung verleiht einer unpraktischen Form Stabilität. Sie bietet dem Gussteil definierte Auflagepunkte auf rauen Gussoberflächen, hält bearbeitete Flächen frei und fixiert das Teil in einer definierten Position relativ zum Drehpunkt. Daher trägt die Halterung in der Klemme einen geformten Träger und keine flache Platte.
Schwerpunkt bei einer 90°-Drehung
Bei einem L-förmigen Kippständer ruht die Last zunächst auf der Grundplatte. Während sich der Rahmen dreht, verlagert sich das Gewicht schrittweise auf die hintere Platte. Nach der Hälfte der Drehung teilen sich beide Platten die Last.
Es gelten zwei Regeln:
- Der Schwerpunkt muss sich bei jedem Winkel innerhalb des Unterstützungsbereichs befinden. Wenn es die Kontaktpunkte verlässt, kippt das Gussteil innerhalb der Vorrichtung, anstatt sich mit ihm zu drehen.
- Halten Sie den Schwerpunkt nahe am Drehpunkt. Der Antrieb muss dem Lastmoment widerstehen, welches dem Produkt aus Lastgewicht und horizontalem Abstand vom Drehpunkt zum Schwerpunkt entspricht. Eine Vorrichtung, die das Gussteil tiefer in die Halterung einbettet, verringert diesen Abstand und sorgt für eine gleichmäßigere Drehung.
Wir nehmen die Gusszeichnung, ermitteln den Schwerpunkt und überprüfen dessen Verlauf über die vollen 90°, bevor wir die Geometrie der Vorrichtung festlegen.
Dimensionierung des Rahmens: Lastklasse und Wendezeit
Unser Standardprogramm für 90°-Formwender bietet einen guten Ausgangspunkt. Werte von unserer Produktseite:
| Modell | Max. Wird geladen | Tuning | Wendezeit | Gewicht der Maschine |
|---|---|---|---|---|
| FPMT-10 | 10 t | 3.0 kW | 60–90 s | 3.5 t |
| FPMT-20 | 20 t | 5.5 kW | 70–90 s | 4.0 t |
| FPMT-30 | 30 t | 10.5 kW | 70–90 s | 5.0 t |
Der Kippmechanismus im Clip ist mit 15T gekennzeichnet und liegt damit zwischen den 10-t- und 20-t-Rahmen. Das ist bei uns üblich. Wir fertigen jeden Rahmen passend zur jeweiligen Last. Für dieselbe Lastklasse können ein anderer Motor und ein anderes Maschinengewicht erforderlich sein, wenn das Werkstück größer ist oder sein Schwerpunkt weiter außen liegt. Ein schweres, aber kompaktes Gussteil und ein leichteres, aber sperriges können daher auf demselben Rahmen montiert werden.
Tischgröße und Maschinengröße werden pro Last ausgelegt, daher werden die Vorrichtung und die Aufspannplatten um Ihr Werkstück herum konstruiert und nicht aus einem Katalog ausgewählt.
Wie wir die Vorrichtung konstruieren
Für eine Gießvorrichtung arbeiten wir mit vier Eingangsgrößen:
- Gusszeichnung mit Gewicht und Schwerpunktoder ein 3D-Modell, das wir in CAD wiegen können.
- Unterstützungsgesichter: raue Gussflächen, die die Leuchte berühren darf, und Flächen, die sie nicht berühren darf.
- Orientierung vor und nach der Kurve: wie das Gussteil ankommt und wie es für die Bearbeitung, Montage oder Inspektion vorbereitet werden muss.
- TeilefamilieWenn mehrere Gussteile einen Stutzer gemeinsam nutzen, konstruieren wir eine Basisvorrichtung mit austauschbaren Einsätzen.
Die fertige Vorrichtung besteht aus geschweißtem Stahl, ist lackiert und in die Halterung eingesetzt. Bei Bauteilen mit mehreren Größen prüfen wir jede Größe anhand der Schwerpunktregel, nicht nur die schwerste.
Auswahlcheckliste für einen Casting-Umwälzer
- Schwerstes Gussteil und sein Schwerpunkt, zusammen mit der Zeichnung oder dem Modell.
- Größter Umriss: Länge, Breite und Höhe in der Ausgangsposition.
- Gesichter, die Lasten tragen können, und Gesichter, die frei bleiben müssen.
- Erforderlicher Drehwinkel: 90° oder 180° (für eine vollständige Drehung siehe unsere 180°-Lastumrichter).
- Wie das Gussteil be- und entladen wird: Kran, Gabelstapler oder ein Schienentransferwagen.
- Zyklen pro Schicht, die die Antriebsbelastung und die Bearbeitungszeit festlegen.
- Grundfläche, Fundament und Versorgungsspannung am Installationsort.
Kontrollen und Sicherheit
Die anzuwendenden Normen hängen vom Zielmarkt ab. Für CE-Märkte legt ISO 12100 die Risikobewertungsmethode fest, und EN 415-10 regelt die allgemeinen Anforderungen an Verpackungsmaschinen, einschließlich der Schutzvorrichtungen und der Not-Aus-Einrichtung.
Die Gefahrenzone liegt im Wendebereich. Niemand darf sich während der Bewegung der Wiege innerhalb des Schwenkbereichs aufhalten, und das Be- und Entladen erfolgt nur, wenn die Wiege in ihrer Endposition ruht.
Häufig gestellte Fragen zur Technik
F: Warum ist die Vorrichtung bei Gussteilen wichtiger als bei Formen? A: Ein Gussteil hat eine unregelmäßige Form und einen versetzten Schwerpunkt. Die Vorrichtung bietet definierte Auflagepunkte und hält den Schwerpunkt über die gesamten 90° innerhalb des Auflagebereichs.
F: Wie lange dauert eine 90°-Drehung? A: Unsere Standard-90°-Rahmen geben 60–90 Sekunden für den 10-t-Rahmen und 70–90 Sekunden für die 20-t- und 30-t-Rahmen an. Der Clip zeigt eine langsame, kontinuierliche Drehung, die in diesen Bereich fällt.
F: Unser Gussteil wiegt 15 t. Welchen Rahmen benötigen wir? A: Das hängt von der Größe und dem Schwerpunkt ab, nicht nur vom Gewicht. Das Bauteil im Clip ist mit 15 t gekennzeichnet; wir würden Ihr Bauteil anhand der Zeichnung dimensionieren und es gegebenenfalls auf einem stabileren Rahmen montieren, falls es sperrig ist.
F: Wie verlagert sich die Last während der Drehung über die Aufspannplatten? A: Das Gussteil liegt zu Beginn vollständig auf der Grundplatte. Während sich die Wiege um 90° dreht, verlagert sich die Last schrittweise auf die hintere Aufspannplatte; nach der Hälfte der Drehung teilen sich beide Aufspannplatten die Last.
F: Benötigen wir einen 90°- oder einen 180°-Wendeapparat? A: Ein 90°-Wendeapparat richtet ein Formteil auf oder legt es hin. Ein 180°-Wendeapparat dreht es um, um die Unterseite zu erreichen. Unser Sortiment an Formwendeapparaten umfasst beide Varianten.
Nächster Schritt
Wir dimensionieren einen Gießwender in drei Schritten:
- Reichen Sie Ihre Layoutzeichnung ein. mit der Gusszeichnung, dem Gewicht, dem Schwerpunkt und dem benötigten Drehwinkel, info@fhopepack.com.
- Sie erhalten innerhalb von 48 Stunden ein Angebot.einschließlich des Rahmens, des Antriebs und eines auf Ihrem Gussstück basierenden Vorrichtungskonzepts.
- Buchen Sie eine Standortbesichtigung Wir bestätigen also die Beladungsmethode, den Boden und den Platz für den Wiegenkehrer.
Verwandte lesen
- Industrieller Formenkipper und -umformer: Handhabung schwerer Formen
- Umform- und Kippvorrichtung
- Der ROI von Sicherheit: 90-Grad-Formwender statt Kranwender
- Formaufsteller
Quellen
- Maschinen-, Vorrichtungs-, Guss- und Dreharbeiten: das Video auf YouTube (77 s; @fhope9014)
- Rahmengröße, Belastung, Leistung, Bearbeitungszeit, Maschinengewicht: Formaufsteller
- Geltungsbereich der Normen: ISO 12100:2010; EN 415-10: 2014
- Frist für die Angebotsabgabe: Genehmigtes Haus CTA (Angebot innerhalb von 48 Stunden)
Letzte Überprüfung: 21.09.2026