Zusammenfassung: Moderne Logistik erfordert sichere Ladungssicherung und effizientes Verpacken ohne manuelle Belastung. Dieser Leitfaden vergleicht automatische Palettenwickelmaschinen mit Palettenwendern und erklärt, wie Sie das passende System für Ihr Volumen und Ihre Produktart auswählen. Sie finden hier Schritt-für-Schritt-Auswahlkriterien, praxisnahe Parameter und Checklisten für die Beschaffung, um Verpackungsmüll zu reduzieren und Verletzungen an der Laderampe zu vermeiden.
[VIDEO PLACEHOLDER]
🛠️ Kernfragen
Automatisierte Paletten-Stretchwickelsysteme ersetzen manuelle Arbeit durch das Aufbringen einer gleichmäßigen, vorgedehnten Folie zur Stabilisierung der Ladung für den Transport. Dadurch werden Ineffizienzen, übermäßiger Folienverbrauch und ungleichmäßige Spannungsregelung direkt angegangen, während gleichzeitig der Durchsatz maximiert und die betriebliche Belastung in modernen Distributionszentren reduziert wird.
Welche Haupttypen von Palettenstretchwicklern gibt es?
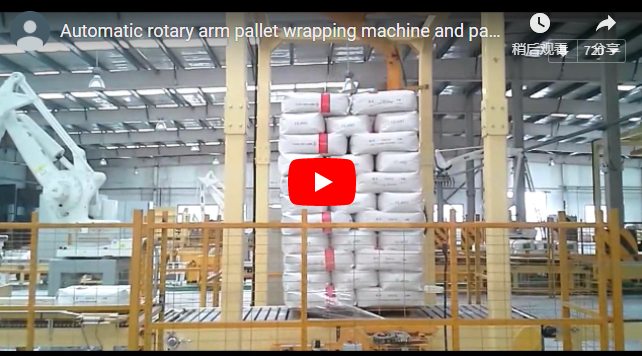
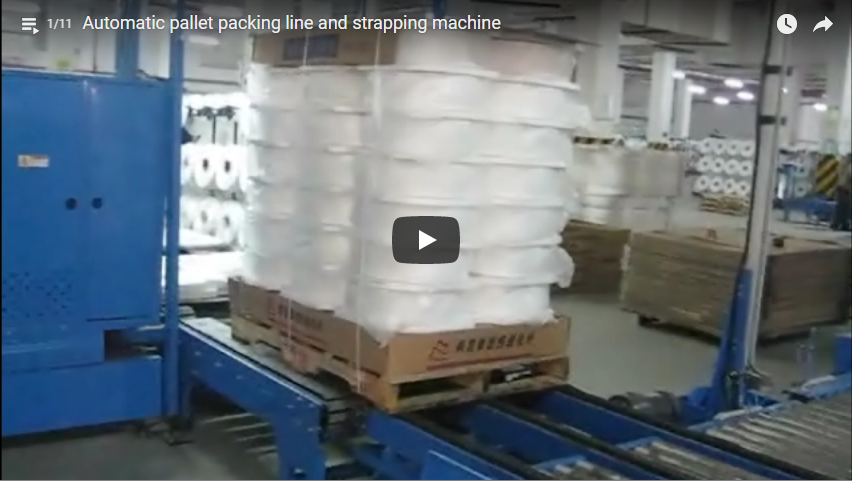
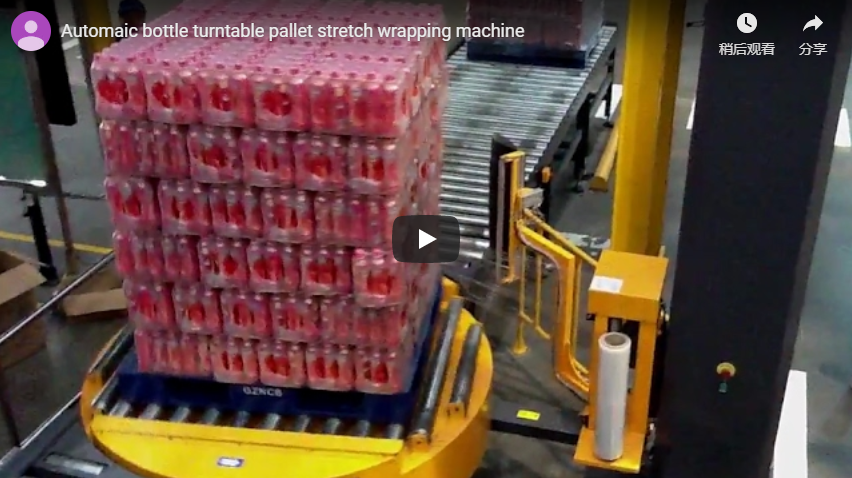
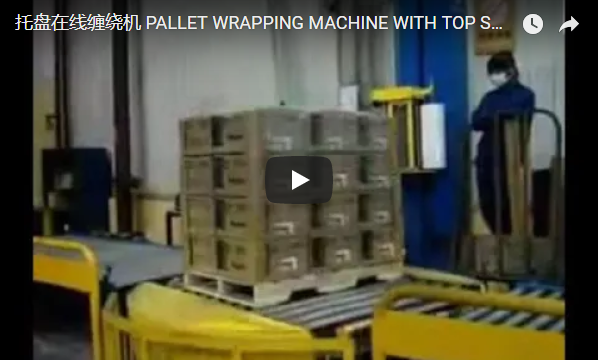
Welche automatisierte Verpackungsarchitektur passt am besten zu den räumlichen Gegebenheiten und Durchsatzanforderungen Ihrer Anlage? Drehtisch-, Dreharm- und mobile Roboterkonfigurationen bieten jeweils spezifische mechanische Vorteile für bestimmte Lastprofile. Drehtischsysteme drehen die Palette unter einem stationären Folienwagen, während Dreharmeinheiten um eine feste Last schwenken. Mobile Roboterverpackungsanlagen navigieren durch die Gänge, um stationäre Paletten zu verpacken und bieten so Flexibilität für Layouts mit hoher Packungsdichte. Jede Konfiguration unterstützt eine einstellbare Spannungsregelung und anpassbare Verpackungsmuster zur Optimierung des Folienverbrauchs.
Wie wirken sich Unterschiede im mechanischen Design auf die tägliche Betriebseffizienz aus? Drehteller- und Rotationsarmsysteme erzielen typischerweise einen höheren Durchsatz bei standardisierten Palettengrößen, während Robotereinheiten in Betrieben mit häufigen Produktwechseln ihre Stärken ausspielen. Der automatisierte Wickelvorgang reduziert die manuelle Belastung und gewährleistet gleichzeitig eine gleichmäßige Spannung während des gesamten Wickelvorgangs. Die Bediener können die Wickelzyklus-Anpassung und die Anzahl der Umdrehungen so programmieren, dass sie den spezifischen Anforderungen an die Ladungsstabilität entsprechen und ein Überwickeln der Ladung verhindern.
Wie reduziert vorgedehnte Folie den Materialverbrauch?
Wie senkt die mechanische Folienstreckung die Materialkosten pro Palette? Vorstrecksysteme dehnen die Folie vor dem Aufbringen mechanisch und nutzen Streckverhältnisse von bis zu 400 %, um den Materialverbrauch deutlich zu reduzieren. Das Verfahren verwendet synchronisierte Walzen, um die Folie gleichmäßig zu dehnen. Anschließend wird sie unter einstellbarer Spannung aufgebracht, um eine gleichbleibende Wickelkraft zu gewährleisten. Bediener können den Wickelzyklus und die Umdrehungszahl präzise an die jeweiligen Anforderungen an die Ladungsstabilität anpassen, ohne die Folie zu überwickeln.
Welche Folienqualitätsspezifikationen sind erforderlich, um maximale Vorstreckverhältnisse sicher zu erreichen? Hochleistungsfähige lineare Polyethylenfolien niedriger Dichte (LLDPE) müssen typischerweise einer Dehnung von 300–400 % standhalten, ohne zu reißen oder ihre Hafteigenschaften zu verlieren. Eine übermäßige Dehnung minderwertiger Folien beeinträchtigt den Lastschutz und erhöht das Risiko von Folienbrüchen bei hohen Verarbeitungsgeschwindigkeiten. Die Überprüfung der Zugfestigkeit der Folie im Hinblick auf die Vorstreckfähigkeit der Maschine gewährleistet optimale Einsparungen beim Folienverbrauch bei gleichzeitiger Erhaltung der strukturellen Integrität.
Auf welche wichtigen Sicherheitsmerkmale sollte ich achten?
Welche obligatorischen Sicherheitsmechanismen müssen integriert werden, um Verletzungen des Bedienpersonals während automatisierter Verpackungszyklen zu verhindern? Jedes automatisierte System benötigt verriegelte Sicherheitstüren, Not-Aus-Schaltungen und Lichtvorhänge, die die Bewegung bei Überschreitung stoppen. Diese Merkmale verhindern den Kontakt mit rotierenden Drehtellern oder beweglichen Schlitten während Hochgeschwindigkeits-Verpackungszyklen. Zusätzlich sollten die Maschinen programmierbare Langsamfahrmodi für Wartungsarbeiten und das Einfädeln der Folie aufweisen. Die Einhaltung regionaler Richtlinien für Elektrotechnik und Maschinen gewährleistet, dass alle Sicherheitsverriegelungen den anerkannten Industriestandards entsprechen.
Wie sollten Sicherheitsprotokolle bei der Erstinbetriebnahme validiert werden? Führen Sie vor dem Einbringen palettierter Lasten einen Funktionstest aller Lichtvorhänge und Torverriegelungen durch, um den sofortigen Bewegungsstopp zu bestätigen. Stellen Sie sicher, dass die Not-Aus-Schaltungen die Stromzufuhr zum Antriebsmotor und zum Filmwagen unabhängig voneinander unterbrechen. Dokumentieren Sie alle Schritte der Sicherheitsprüfung in einer Standardarbeitsanweisung, um die Einhaltung der Vorschriften über alle Schichten hinweg zu gewährleisten und das Haftungsrisiko bei routinemäßigen Wartungsarbeiten zu minimieren.
🏗️ Fortgeschrittene Fragen
Die Optimierung von Maschinenparametern wie Vordehnungsverhältnis, Spannungseinstellungen und Platzierung der Verstärkungsfäden bestimmt direkt die Laststabilität und die Folieneffizienz. Daher ist eine präzise Kalibrierung für jede Produkt-SKU erforderlich, um Transportschäden zu vermeiden und gleichzeitig den Verbrauch von Verbrauchsmaterialien bei der Produktion großer Mengen systematisch zu minimieren.
Wie kann ich einen Palettenwender mit einer Stretchwickelmaschine in dieselbe Verpackungslinie integrieren?
Wo sollte ein Palettenwender relativ zur Stretchwickelmaschine positioniert werden, um die Anlageneffizienz zu maximieren? Platzieren Sie den Wender vorgelagert, um falsch ausgerichtete oder beschädigte Ladungen zu korrigieren, bevor sie in die Wickelzone gelangen. So vermeiden Sie Folienverschwendung bei beschädigten Paletten. Synchronisieren Sie die Förderbandgeschwindigkeiten und Zykluszeiten, sodass der Ausgang des Wenders die automatische Startsequenz der Wickelmaschine auslöst. Diese Integration nutzt die anpassbaren Wickelmuster und die Wickelzykluseinstellung der Wickelmaschine, um eine gleichmäßige Spannung während des gesamten automatisierten Prozesses zu gewährleisten.
Welche räumlichen und steuerungstechnischen Anforderungen müssen bei der Zellenplanung berücksichtigt werden? Stellen Sie sicher, dass ausreichend Freiraum um den Neigungswinkel des Wechselrichters vorhanden ist und dass die Deckenhöhe die vollständige Lastumkehr ohne Behinderung ermöglicht. Programmieren Sie ein Handshake-Signal zwischen der SPS des Wechselrichters und dem Bedienfeld der Verpackungsmaschine, um die Folienapplikation zu pausieren, falls der Wechselrichter eine Blockierung oder Fehlausrichtung erkennt. Diese Kopplung verhindert unnötigen Folieneinsatz und erhöht die Stabilität, indem sichergestellt wird, dass nur korrekt ausgerichtete Lasten in unterschiedlichen Höhen mit Verstärkungsseil versehen werden.
Wie wähle ich zwischen einer halbautomatischen und einer vollautomatischen Palettenwickelmaschine?
Welche Kennzahlen entscheiden darüber, ob ein halb- oder vollautomatisches Verpackungssystem die höchste Rentabilität erzielt? Halbautomatische Anlagen erfordern das manuelle Anbringen und Schneiden der Folie und eignen sich daher für geringe Stückzahlen oder häufig wechselnde Produktlinien. Vollautomatische Systeme sind in Förderbänder integriert und führen automatisierte Verpackungsprozesse ohne Bedienereingriff durch, wodurch Produktivität und Durchsatz deutlich gesteigert werden. Die Entscheidung hängt vom stündlichen Palettenvolumen, der Verfügbarkeit von Arbeitskräften und dem Bedarf an gleichbleibender Folienspannung über längere Schichten ab.
Wie beeinflussen Arbeitsdynamik und Produktvariabilität die langfristige Kapitalallokation? Betriebe mit hoher Fluktuation oder Mehrschichtbetrieb amortisieren die Kosten vollautomatischer Systeme in der Regel durch reduzierten Arbeitsaufwand und standardisierte Verpackungsqualität. Halbautomatische Maschinen bleiben wirtschaftlich für saisonale Spitzen oder Betriebe mit unregelmäßigen Ladungsgrößen, die häufige manuelle Anpassungen erfordern. Die Bewertung der Gesamtbetriebskosten im Verhältnis zum prognostizierten Durchsatz stellt sicher, dass die gewählte Systemarchitektur sowohl dem aktuellen Produktionsvolumen als auch zukünftigen Expansionszielen entspricht.
🔗 Verwandte Themen : Weitere Lösungen entdecken
📈 Auswahl-Checkliste
Eine strukturierte Beschaffungsbewertung muss die mechanischen Spezifikationen, die Einhaltung der Sicherheitsvorschriften und die Integrationsmöglichkeiten mit den genauen Ladeabmessungen und Durchsatzzielen Ihrer Anlage abgleichen, bevor die Gerätekäufe abgeschlossen werden, um eine langfristige Betriebssicherheit zu gewährleisten und die Verpackungseffizienz über alle Schichten und Produktvarianten hinweg zu maximieren.
| # | Überprüfe den Gegenstand | Kriterien bestehen | Lieferantenfeedback erforderlich |
|---|---|---|---|
| 1 | Abmessungen laden | Maximale Breite: ca. 54 Zoll; maximale Höhe: ca. 80 Zoll (Abgleich mit der größten Produkt-SKU) | Spezifikationen für den Plattenspieler- oder Tonarmabstand |
| 2 | Filmkompatibilität | Vordehnungseinstellung ≥ 200 %, Filmbreite ~20 Zoll | Empfohlene Filmqualität und Lieferant |
| 3 | Steuerschnittstelle | Touchscreen mit Speicher für mehr als 20 gespeicherte Rezepte | Anzahl der enthaltenen Rezepte |
| 4 | Sicherheitsausrüstung | Lichtvorhänge, doppelte Not-Aus-Schalter, verriegelte Tore | CE- oder UL-Konformitätszertifikat |
| 5 | Installationsbereitschaft | Stromversorgung: 208 V / 460 V Drehstrom (typischer Bereich); Druckluft bei Bedarf | Tatsächliche Leistungsaufnahme bei Spitzenlast |
| 6 | Förderbandintegration | Der Übergangsförderer passt sich Ihrer vorhandenen Höhe an. | Anschlusspunktzeichnungen |
| 7 | Wartungszugang | Alle Filmwalzen und -bänder sind ohne Anheben der Schutzvorrichtungen erreichbar. | Ersatzteilliste und Lieferzeiten |
| 8 | Ausbildung inklusive | Schulung vor Ort für mindestens 4 Bediener | Dauer und Kosten |
| 9 | Garantie | Teile und Arbeitsleistung: mindestens 2 Jahre | Ausnahmen (z. B. Filmschneider) |
| 10 | Unterstützung | 24-Stunden-Telefonsupport, maximal 48-Stunden-Vor-Ort-Service | Serviceverträge verfügbar |
Tipp: Testen Sie vor der Vertragsunterzeichnung eine Palette mit Ihrem Produkt und Ihrer Folie. Messen Sie den Folienverbrauch (in Metern) und die Zykluszeit. Vergleichen Sie dies mit Ihren manuellen Referenzwerten – eine Zeitersparnis von weniger als 30 % bedeutet, dass die Parameter angepasst werden müssen. Nutzen Sie die einstellbare Spannungsregelung und die anpassbaren Wickelmuster der Maschine, um den Wickelzyklus für maximalen Halt bei minimalem Folienverbrauch zu optimieren.
🛡️ Hinweis zur Konformität : Dieses Gerät entspricht den ISO- und ASTM-Anforderungen. Bitte überprüfen Sie die spezifischen Zertifizierungen vor dem Kauf beim Hersteller.