Optimierung der Rollenverpackung: Ein technischer Leitfaden zu Schrumpfverpackungsmaschinen für Teppiche und Vorhänge
Video, das einen typischen Schrumpfverpackungsprozess für Rollenware demonstriert.
Der Schutz großer, sperriger Gegenstände wie Teppich- und Vorhangrollen während Lagerung und Transport stellt besondere Herausforderungen dar. Diese Produkte sind anfällig für Schmutz, Feuchtigkeit, Abnutzung und Ausfransen. Eine effektive, branchenübergreifende Lösung ist das Schrumpfen. Dabei kommen Spezialmaschinen zum Einsatz, die auf die Abmessungen und das Gewicht von Rollenware ausgelegt sind. Dieser Leitfaden beleuchtet die technischen Aspekte, betrieblichen Überlegungen und Vorteile von Schrumpfverpackungsmaschinen für Teppich- und Vorhangrollen und verfolgt dabei einen lehrreichen Ansatz.
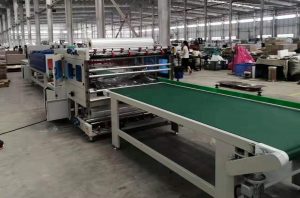
1. Kerntechnologie: So funktioniert das Schrumpfen von Rollen
Das Grundprinzip besteht darin, die Rolle mit einer thermoplastischen Folie zu umhüllen und anschließend zu erhitzen. Durch die Hitze schrumpft die Folie gleichmäßig um das Produkt und bildet eine dichte Schutzschicht. Zu den wichtigsten Schritten eines automatisierten oder halbautomatischen Prozesses gehören typischerweise:
- Einspeisung: Die Rollen werden manuell oder automatisch auf ein Förderband gelegt, um die richtige Ausrichtung für den Eintritt in die Verpackungszone sicherzustellen.
- Folienspenden und -versiegeln: Eine Rolle Schrumpffolie wird präzise ausgegeben. Je nach Maschinentyp (siehe unten) wird die Folie entweder über das Produkt gelegt (L-Schienen-Schweißgerät) oder um das Produkt herumgeführt (Seitenschweißgerät oder Schlauchbeutelmaschine). Ein Siegelmechanismus (z. B. Heißdraht, Heißmesser) schneidet die Folie anschließend und verschmilzt die Kanten miteinander, sodass ein Beutel oder eine Schlauchhülle um die Rolle entsteht.
- Wärmetunnelanwendung: Die lose gewickelte Rolle durchläuft einen beheizten Tunnel. Durch kontrollierte Heißluftzirkulation schrumpft die Folie eng und passt sich der Rollenform an. Tunneltemperatur, Luftstrom und Fördergeschwindigkeit sind wichtige, einstellbare Parameter.
- Kühlung & Austrag: Nach dem Verlassen des Tunnels kann das Paket eine Kühlzone durchlaufen, damit die Folie schnell aushärtet und eine dauerhafte Oberfläche gewährleistet wird, bevor die verpackte Rolle zur Handhabung oder Palettierung in den Entladebereich befördert wird.
2. Wichtige Maschinentypen für die Rollenverpackung
Obwohl es verschiedene Schrumpfsysteme gibt, eignen sich bestimmte Konfigurationen besser für große zylindrische Produkte:
- L-Bar-Versiegeler: Diese erzeugen einen vollständig geschlossenen Beutel durch Versiegelung an drei Seiten (eine gefaltete Kante, zwei versiegelte Kanten). Am besten geeignet für Anwendungen mit mittlerem Volumen oder wenn eine vollständige Versiegelung von größter Bedeutung ist. Der Bediener oder eine Automatisierung muss das Produkt in die gefaltete Folie legen, bevor der L-förmige Siegelbalken herunterfährt.
- Seitensiegelmaschinen: Bietet höheren Durchsatz. Das Produkt bewegt sich kontinuierlich auf einem Förderband. Die Folie wird über das Produkt gefaltet, eine Seite längs versiegelt (Seitensiegelung), und anschließend werden die Produkte quer versiegelt. Diese Methode wird häufig bei längeren Produkten oder höheren Geschwindigkeitsanforderungen bevorzugt.
- Hülsenverpackungen (Bündelverpackungen): Diese Verfahren legen einen Folienstreifen oder eine Folienhülle um das Produkt und lassen die Enden offen (oft als „Bullseye“-Öffnungen bezeichnet). Sie bieten zwar an den Enden einen weniger vollständigen Schutz vor Staubeintritt, verbrauchen aber weniger Folie und sind bei schweren Rollen sehr robust. Ihr Hauptaugenmerk liegt auf der Fixierung der Rollen und der Verhinderung des Aufribbelns. Durch Heißschrumpfen wird die Hülle fest verschlossen.
3. Technische Daten & Auswahlparameter
Die Auswahl der richtigen Schrumpfverpackungsmaschine erfordert die sorgfältige Berücksichtigung mehrerer technischer Faktoren:
- Produktabmessungen und Gewichtskapazität:
- Maximaler Rollendurchmesser: Geben Sie den größten Durchmesser an, den die Maschine aufnehmen muss.
- Maximale Rollenlänge: Stellen Sie sicher, dass die Versiegelungsfläche und die Tunnelbreite ausreichend sind.
- Maximales Rollengewicht: Förderbänder, Antriebe und Maschinenstruktur müssen die Last bewältigen.
- Durchsatzanforderungen:
- Packungen pro Minute (PPM) oder pro Stunde (PPH): Definieren Sie die erforderliche Verpackungsgeschwindigkeit entsprechend der Produktionsleistung. Seitenschweißgeräte bieten im Allgemeinen höhere Geschwindigkeiten als L-Balkenschweißgeräte.
- Kompatibilität mit Schrumpffolien:
- Folientyp: Polyethylen (PE) wird aufgrund seiner Festigkeit und Durchstoßfestigkeit häufig für schwerere Gegenstände wie Teppiche verwendet. Polyolefin (POF) wird häufig für leichtere Gegenstände oder bei hoher Transparenz verwendet, ist aber möglicherweise weniger für schwere, abrasive Rollen geeignet.
- Folienstärke (Dicke): Wird in Mikrometern gemessen. Dickere Folien (z. B. 60–100 Mikrometer PE) bieten einen robusteren Schutz für schwere Rollen.
- Breite und Durchmesser der Filmrolle: Die Maschine muss die erforderlichen Abmessungen des Filmmaterials aufnehmen können.
- Dichtungssystem:
- Heißmesser oder Heißdraht: Heißmessersysteme erzielen oft stärkere Siegelungen, was bei dickeren PE-Folien von Vorteil ist. Siegeldrahtsysteme können schneller sein, müssen aber unter Umständen häufiger ausgetauscht werden.
- Abmessungen der Siegelleiste: Muss größer sein als der Produktquerschnitt.
- Leistung des Wärmetunnels:
- Temperaturbereich: Muss die erforderliche Hitze für den gewählten Filmtyp erreichen (PE erfordert höhere Temperaturen als POF).
- Luftstromregelung: Einstellbare Luftstrommuster sind für das gleichmäßige Schrumpfen zylindrischer Formen entscheidend.
- Förderbandtyp und Geschwindigkeitsregelung: Rollen- oder Bandförderer sind für schwere Rollen geeignet; eine variable Geschwindigkeit ist für die Optimierung der Schrumpfqualität unerlässlich.
- Strom- und Luftbedarf:
- Spannung/Phase/Stromstärke: Stellen Sie die Kompatibilität mit der Stromversorgung der Anlage sicher.
- Druckluftverbrauch (PSI/CFM): Viele Maschinen verwenden Pneumatik für Schweißbalken oder Aktuatoren.