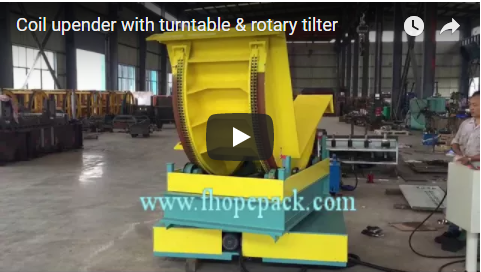
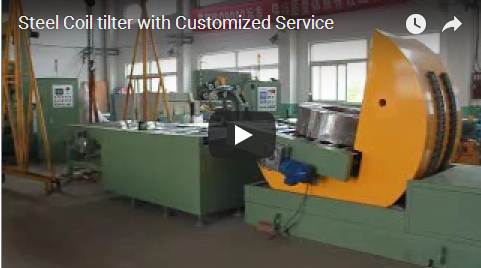
Kurzfassung: Dieses Video zeigt eine gelbe, bogenförmige Spulenwendemaschine, die gestapelte, ringförmige Spulen zwischen vertikaler und nahezu horizontaler Position dreht. Die Maschine wird von einem Rollenförderer geführt und über ein Bedienfeld mit Not-Aus-Schalter gesteuert. Sie nutzt die Kippbewegung des Rahmens selbst – ein Roboterarm ist nicht sichtbar. Tragfähigkeit, Zykluszeit, Modellbezeichnung und Antriebsspezifikationen werden nicht gezeigt. Bitte erfragen Sie diese Angaben vor dem Kauf beim Hersteller.
Warum diese Maschine einen genaueren Blick verdient
Wer schwere, ringförmige Spulen handhabt – gestapelte, laminierte Kerne für Motoren, Transformatoren oder ähnliche elektrische Geräte – weiß bereits, dass die größte Herausforderung nicht das Verpacken oder Stapeln ist, sondern das sichere Umlegen der Spule. Eine Spule, die hochkant angeliefert wird, muss oft flach hingelegt werden, bevor sie verpackt, geprüft oder zur nächsten Station transportiert werden kann. Dies manuell mit Kran und Hebebändern zu bewerkstelligen, ist langsam, riskant und schwer wiederholbar.
Genau dieses Problem löst diese Spulenwendemaschine. Das Video auf dieser Seite zeigt die Maschine in Aktion: Sie nimmt gestapelte Spulen auf einem Rollenförderer auf, kippt sie in einem kontrollierten Bogen und setzt sie in der neuen Position ab – bereit für den Weitertransport. Dieser Artikel erläutert, was das Video zeigt, was nicht und welche Fragen Sie sich stellen sollten, bevor Sie eine solche Maschine für Ihre Produktionslinie spezifizieren.
Die Maschine in Aktion: eine Schritt-für-Schritt-Anleitung
Basierend auf einer Einzelbildanalyse des Filmmaterials sieht die Arbeitssequenz folgendermaßen aus:
- Zuführung (ca. 0–4 s). Zwei übereinander gestapelte, ringförmige Spulen befinden sich auf einem Rollenförderer am Maschineneingang. Der gelbe, bogenförmige Rahmen steht in seiner ursprünglichen vertikalen Position. Zu diesem Zeitpunkt ist kein Bediener zu sehen.
- Die Neigung beginnt (ca. 6–10 s). Der Rahmen beginnt sich rückwärts zu drehen und transportiert das Werkstück dabei um etwa 30°–45°. Die Spulen bleiben dabei stets zwischen dem Förderband und den inneren Halterungen des Rahmens fixiert.
- Volle Neigung (ca. 12–16 s). Der Rahmen wird weiter auf etwa 70°–80° geneigt, nahezu horizontal. Das Werkstück wird sicher im geneigten Rahmen gehalten. Ein Bediener in Arbeitskleidung und Schutzhelm geht zum Bedienplatz.
- Manuelle Steuerung (ca. 18–22 s). Der Bediener steht an einem weißen Schaltschrank und bedient das Bedienfeld – eine Hand an einem roten Knopf, die andere an den übrigen Tasten. Auf dem Schaltschrank befindet sich ein dreifarbiger Signalturm (rot/gelb/grün, grün leuchtet). Der Rahmen hält die geneigte Position mit dem daran hängenden Werkstück.
- Rückschlag (ca. 24–28 s). Der Bediener tritt zurück und der Rahmen dreht sich langsam zurück, wodurch das Werkstück sanft in seine Ausgangsposition zurückgeführt wird.
- Entladung auf das Förderband (ca. 30–42 s). In der zweiten Hälfte des Videos kippt der Rahmen erneut, wobei die Spulen auf einer Holzpalette ruhen, und das Werkstück gleitet sanft auf das darunterliegende Rollenförderband. Nach etwa 40–42 Sekunden steht der Rahmen wieder aufrecht, und die Spulen liegen flach auf den Rollen, die Achse horizontal ausgerichtet, bereit für die nächste Station.
- Bedienerprüfung (ca. 44–46 s). Ein Bediener mit Schutzhelm berührt kurz die Seitenwand des Rahmens – um die Position zu überprüfen oder den nächsten Arbeitsgang vorzubereiten – und tritt dann zurück. Die Maschine ist betriebsbereit, das Werkstück zentriert am Einlauf des Förderbandes.
Zwei Dinge fallen in der gesamten Sequenz besonders auf. Erstens: Die Maschine vollzieht die Orientierungsänderung durch die Rotation ihres Rahmens – es gibt keinen Roboterarm, keine pneumatische Klemmenentriegelung und keinen separaten Manipulator. Zweitens: Die Bewegung ist gleichmäßig und die Stopppositionen scheinen konsistent zu sein, was auf mechanische Begrenzungen oder eine präzise eingestellte Stoppfunktion hindeutet (dies ist eine Schlussfolgerung; die Endschalter selbst sind nicht sichtbar).
Direkte Beobachtungsnotizen
Der folgende Abschnitt orientiert sich eng an der ursprünglichen visuellen Analyse und enthält lediglich leichte grammatikalische Korrekturen:
- Die Maschine verfügt über eine hellgelb lackierte Stahlkonstruktion mit Verstärkungsrippen; einige innere Stützplatten sind aus grauweißem Metall, möglicherweise mit einer rutschfesten oder verschleißfesten Beschichtung.
- Hauptbestandteile: ein bogenförmiger Hauptrahmen, der sich um einen unteren Drehpunkt dreht; eingebaute Rollen-/Führungsschienenhalterungen, die das Werkstück tragen und führen; eine feste Basis (mit Befestigungspunkten für Hydraulik- oder Pneumatikzylinder, obwohl keine freiliegenden Aktuatoren sichtbar sind); und eine Rollenförderplattform mit Führungsschlitzen an der Vorderseite.
- Die Steuereinheit ist ein grau-weißer Schrank mit mehreren Tasten (darunter ein roter Not-Aus-Knopf), vertikal angeordneten Kontrollleuchten in Rot, Gelb und Grün sowie einem kleinen, undefinierbaren Display. An der Seite des Schranks hängt ein roter, aufgerollter Schlauch, möglicherweise eine Druckluftleitung oder ein Notstromkreis.
- Bei den Werkstücken handelt es sich um große, ringförmige, laminierte Kerne in Kupfer-/Hellbraun, die mit einer durchsichtigen Schutzfolie überzogen und mit grünen Bändern befestigt sind; in der zweiten Hälfte ruhen sie auf einer Holzpalette.
- Der Durchmesser des Werkstücks beträgt ungefähr 80 % der Innenbreite des Rahmens; das gestapelte Paar ist etwa halb so hoch wie die Rahmenöffnung.
- Im gesamten Filmmaterial sind weder lesbarer Text, Typenschilder, Modellnummern, Warnhinweise noch Wasserzeichen zu sehen. — Die Tasten des Bedienfelds haben keine lesbaren Beschriftungen, und die Beschriftung auf der Spulenwicklung ist zu verschwommen, um sie zu lesen.
- Zu den Hintergrunddetails gehören gestapelte, ähnliche Spulen, Regale, ein roter, aufgerollter Schlauch und gelbe Sicherheitsgeländer in der Nähe des Arbeitsbereichs.
Was das Video zeigt (mit Zeitangaben)
- Um t≈0–4s Zwei übereinander gestapelte Ringspulen stehen ungenutzt auf dem gelben Rollenförderer am Maschineneingang, wobei sich der gelbe gebogene Rahmen in seiner ursprünglichen aufrechten Position befindet und keine Bediener im Bild zu sehen sind.
- Um t≈6–10s Der Rahmen neigt sich nach hinten/links und kippt die Spulen um etwa 30–45°, wobei die Spulen zwischen dem Förderband und der inneren Rahmenstütze bleiben.
- Um t≈12–16s Der Rahmen neigt sich weiter in eine nahezu horizontale Position (etwa 70–80°), wodurch die Spulen im Inneren des Rahmenhohlraums stabil gehalten werden; im Hintergrund geht ein Bediener in Arbeitskleidung und Helm auf die Kontrollstation zu.
- Um t≈18–22s Der Bediener steht am weißen Schaltschrank und bedient das Bedienfeld (linke Hand an einem roten Knopf, andere Hand an weiteren Bedienelementen), während der Rahmen seine geneigte Haltung beibehält und die Spulen in der Luft schweben; der Lampenmast zeigt ein grünes Licht.
- Um t≈24–28s Der Bediener tritt zurück und der Rahmen kehrt langsam in eine nahezu vertikale Position zurück, wodurch die Spulen wieder in ihre Ausgangsposition zurückkehren.
- Um t≈30–42s Der bogenförmige Rahmen kippt, während er geneigt ist, die beiden hohen Ringspulenstapel (mit Holzpalette) von oben auf das untere Rollenförderband und kehrt dann in die aufrechte Position zurück, wobei die Spulen auf dem Band vor dem Rahmen ruhen.
- Um t≈44–46s Der Bediener, der einen weißen Helm und graublaue Arbeitskleidung trägt, betritt die Anlage erneut und berührt kurz die Seitenplatte (zur Überprüfung/Positionierung), während die Spulen mittig am Bandeinlauf für den nächsten Arbeitsschritt bereitliegen.
Was das Video nicht zeigt
Ehrliche Käuferrecherche bedeutet, sowohl die Schwächen als auch die Stärken zu kennen. Folgendes ist in diesem Videomaterial nicht erkennbar und sollte nicht als gegeben angenommen werden:
| Nicht gezeigt | Warum es für Sie wichtig ist |
|---|---|
| Nennlastkapazität (maximales Spulengewicht/Durchmesser) | Ermittelt, ob Ihre schwerste Spule im Bereich liegt. |
| Vollständige Zykluszeit | Man kann die einzelnen Phasenzeiten sehen, aber nicht einen vollständigen Messzyklus von der Zufuhr bis zur Ausgabe. |
| Modellname / Bezeichnung | Es ist kein Typenschild oder eine lesbare Kennzeichnung vorhanden. |
| Technische Daten des Antriebssystems (Hydraulikdruck, Motorleistung, Hub) | Beeinflusst die Installationskosten und die Energiekosten |
| Sicherheitszertifizierungen (CE-, UL-, ISO-Zeichen) | Auf dem Gerät sind keine sichtbar. |
| Steuerungssystemtyp (SPS, HMI-Sprache, Protokolle) | Das Bedienfeld ist sichtbar, aber unbeschriftet; die Bildschirmanzeigen sind unleserlich. |
| Wartungsintervalle und Schmierstellen | Beim Service wurde nichts angezeigt |
| Zusammensetzung des Spulenmaterials | Sieht aus wie laminiertes Elektroblech, lässt sich aber anhand der Aufnahmen nicht bestätigen. |
Behandeln Sie jeden dieser Punkte als einen Artikel , bei dem Sie dies beim Hersteller überprüfen sollten.
Wo eine solche Maschine passt
Aus dem Videomaterial geht hervor, dass sich diese Art von Kipp-/Umwerfer eignet:
- Motoren- und Transformatorenfertigung, wobei gestapelte Stator-/Rotor-Laminierungen oder gewickelte Kerne zwischen den Prozessschritten von der vertikalen zur horizontalen Augenausrichtung (oder zurück) umgeklappt werden müssen.
- Orientierungsänderungen am Ende der Montagelinie, wo die Spulen aufrecht auf Paletten ankommen und zum Verpacken oder für die nächste Station flach hingelegt werden müssen.
- Werkstätten als Ersatz für Kran- und HebevorrichtungenDer sichtbare Vorteil besteht darin, das Risiko manueller Handhabung zu verringern und die Wiederholbarkeit jedes Umdrehvorgangs zu verbessern.
Da die abgebildete Maschine mit der Neigung des Rahmens, der Schwerkraft und Führungsrollen arbeitet – ohne komplexe Greifvorrichtungen – ist der Mechanismus einfach, was in der Regel auf eine unkomplizierte Wartung hindeutet. Allerdings scheint sie nur einen bestimmten Größenbereich ringförmiger Werkstücke verarbeiten zu können: Eine deutlich größere Spule könnte sich verklemmen, eine deutlich kleinere verschieben, daher ist die korrekte Größenanpassung wichtig.
Sicherheitshinweise und Vorsichtsmaßnahmen
Diese Anmerkungen basieren auf dem, was im Video sichtbar ist und was nicht:
- A roter Not-Aus-Knopf ist am Schaltschrank vorhanden, und man sieht, wie der Bediener während des Ablaufs darauf drückt.
- A Dreifarben-Signalturm (leuchtet während des Betriebs grün) zeigt den Status auf einen Blick an.
- Gelbe Leitplanken Im Hintergrund sind Lichtvorhänge, ineinandergreifende Tore oder eine vollständige Umzäunung zu erkennen.
- An der Maschine sind keine Warnhinweise oder Schilder lesbar.
Praktische Konsequenzen für Ihr Team: Halten Sie Ihre Hände während des Neigens vom Schwenkbereich des Rahmens fern; nähern Sie sich dem Werkstück erst, wenn der Rahmen vollständig stillsteht; halten Sie den Not-Aus-Schalter in Reichweite; und erwägen Sie, den Hersteller nach der Anbringung von Lichtvorhängen oder Türverriegelungen zu fragen, falls Ihre Sicherheitsbewertung dies erfordert.
Checkliste zur Überprüfung vor dem Kauf
Bevor Sie sich für eine solche Maschine entscheiden, sollten Sie dem Lieferanten folgende Fragen stellen:
- Wie hoch ist die Nennlastkapazität und welche Spulendurchmesser/-höhen kann der Rahmen aufnehmen?
- Können die Halterung oder die Stützarme an unterschiedliche Spulengrößen angepasst werden?
- Gibt es beim Rückhub eine Polsterung oder Dämpfung, um die Spulen vor Stößen zu schützen?
- Sind die Kontaktflächen mit einer rutschfesten oder gepolsterten Schutzvorrichtung versehen, um Kratzer an Laminierungen oder Folienverpackungen zu vermeiden?
- Welches Antriebssystem (hydraulisch/elektrisch) wird verwendet und welche Versorgungseinrichtungen werden benötigt?
- Welche Sicherheitsoptionen stehen zur Verfügung – Lichtvorhänge, Perimeterüberwachung, zusätzliche Not-Aus-Schalter?
- Wie lange ist die gemessene vollständige Zykluszeit bei meinem Spulengewicht?
- Welche Kundendienstleistungen, Ersatzteilversorgung und Garantie werden angeboten?
FAQ
Benötigt die Maschine einen Bediener oder arbeitet sie vollautomatisch? Die Aufnahmen zeigen einen Bediener am Bedienfeld, der die einzelnen Schritte auslöst und bestätigt. Automatisches Be- und Entladen ist nicht zu sehen – das Werkstück gelangt über das Rollenband dorthin und verlässt es auf demselben Weg, die Steuerung erfolgt jedoch manuell. Bitte erfragen Sie die verfügbaren Automatisierungsstufen beim Hersteller.
Wie wird die Spule beim Kippen gehalten? Die Spule ruht auf den inneren Stützen und Führungsrollen des Rahmens und wird zwischen Förderband und Halterung fixiert, während sich der Rahmen dreht. Es sind keine Roboter-Greifer oder Klemmen sichtbar. Bei Spulen mit ungewöhnlicher Form oder Gewichtsverteilung fragen Sie bitte nach, wie die Halterung angepasst ist.
Werden meine Spulen dadurch zerkratzt oder beschädigt? Die Spulen im Video sind mit einer Schutzfolie und einem grünen Band versehen und gleiten sanft auf die Rollen. Ob die Kontaktflächen über eine spezielle Polsterung oder eine Antirutschbeschichtung verfügen, ist nicht sichtbar – fragen Sie beim Hersteller nach, insbesondere wenn Sie ungeschützte Laminierungen handhaben.
Wie schnell ist ein Zyklus? Das Video zeigt nur die einzelnen Phasen, nicht einen vollständigen, gemessenen Zyklus von der Zufuhr bis zur Entladung. Fordern Sie eine Zykluszeitangabe für Ihr spezifisches Spulengewicht und Ihre Spulengröße an.
Welche Sicherheitsvorkehrungen sind vorhanden? Ein roter Not-Aus-Knopf, ein Signalturm und Geländer im Hintergrund sind sichtbar. Lichtvorhänge oder ineinandergreifende Zäune sind nicht vorhanden. Fragen Sie nach, welche Schutzkonfigurationen Ihren lokalen Sicherheitsanforderungen entsprechen.
Kann die Maschine auch andere Spulentypen als ringförmige elektrische Kerne verarbeiten? Im Video sind lediglich große, ringförmige Kerne auf einer Palette gestapelt zu sehen. Andere Spulentypen (Stahlspulen, Kabeltrommeln, Kupferspulenbündel) sind gängige Anwendungsbereiche für Wendemaschinen, die Eignung für Ihr Produkt sollte jedoch beim Hersteller abgeklärt werden.
Quelle und Methode
Dieser Artikel basiert auf dem oben eingebetteten Demonstrationsvideo. Das Videomaterial wurde Bild für Bild mithilfe eines Bildanalysemodells auf Basis ausgewählter Frames analysiert. Da das Video lediglich Hintergrundmusik enthält – keine Erzählung oder gesprochenen Texte –, wurde kein Transkript verwendet. Alle sachlichen Beschreibungen basieren auf dem, was im Videomaterial sichtbar ist; alles, was nicht sichtbar ist, wurde entweder weggelassen oder explizit als herstellerseitig zu bestätigen gekennzeichnet.
Verwandte lesen
- Spulenwendemaschinen – Produktübersicht
- Automatische Spulenverpackungslinien
- Lösungen für Kupferspulen-Verpackungslinien
- Wickelmaschine für Stahlspulen
- Kabelverpackungsmaschine
Nächster Schritt
Wenn diese Kipp-/Wendevorrichtung für Ihre Spulenhandhabungslinie geeignet erscheint – oder Sie prüfen möchten, ob die Abmessungen und Gewichte Ihrer Spulen im zulässigen Bereich liegen – kontaktieren Sie das FHOPE-Team mit Ihren Spulenspezifikationen. Teilen Sie uns das maximale Spulengewicht, den Außendurchmesser und die Anlieferungsmethode der Spule mit, und Sie erhalten eine Konfigurations- und Zykluszeitprognose anstelle einer Schätzung.