[VIDEO PLACEHOLDER]
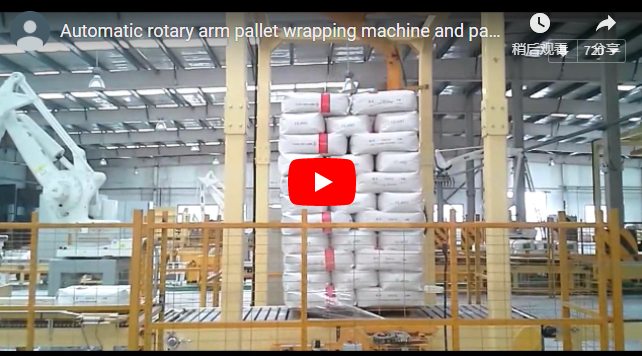
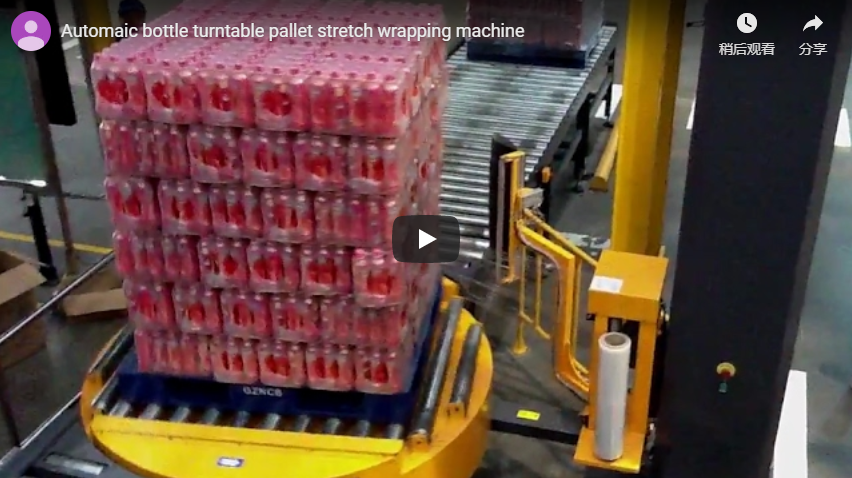
Halbautomatische Palettenstretchwickler sichern Ladeeinheiten mithilfe von Drehtellern oder Rotationsarmen. Dadurch wird der Folienverbrauch durch manuelle Handhabung reduziert und gleichzeitig die Transportstabilität gewährleistet. Die Auswahl hängt von der Ladungsgeometrie, dem Produktionsvolumen und dem Automatisierungsgrad der Anlage ab. Vorstreckwagen erreichen typischerweise Dehnungsverhältnisse von 150–300 % und bieten so ein optimales Verhältnis zwischen Materialeffizienz und gleichmäßiger Haltekraft. Beschaffungsteams müssen die Maschinenspezifikationen mit dokumentierten Sicherheitsprotokollen und verifizierten Anforderungen an die Ladungshandhabung abstimmen, um den Durchsatz zu optimieren.
🛠️ Standardübersicht
Halbautomatische Stretchwickler arbeiten nach den Vorgaben der ISO 8611 zur Ladungsstabilität und den Foliennormen der ASTM D4649. Daher müssen die Bediener vor dem Einsatz die Vorstreckverhältnisse, die Kompatibilität der Folienstärke und die Drehzahlgrenzen des Drehtellers überprüfen, um die Einhaltung der Vorschriften und die Ladungsintegrität in allen Vertriebsphasen sicherzustellen. Die Drehtellerkonfiguration rotiert die Palette auf einer angetriebenen Plattform, während die Dreharmkonstruktion die Ladung fixiert und den Folienwagen kreisförmig bewegt. Beide Systeme nutzen einen vertikalen Mast zur Modulation der Wagenhöhe und zum Aufbringen überlappender Folienlagen. Übliche Drehtellerdrehzahlen liegen zwischen 8 und 12 U/min, wobei Dreharmmodelle für Ladungen mit hohem Schwerpunkt bevorzugt werden, um Zentrifugalspannungen zu vermeiden. Folienstärke, Vorstreckverhältnis und Wickelmuster müssen auf die spezifische Gewichtsverteilung und Form der Ladung abgestimmt werden. Es gibt keine einheitlichen Vorschriften für alle halbautomatischen Verpackungsmaschinen. Die Einhaltung der Vorschriften erfordert jedoch, dass die Maschinenparameter den verifizierten ASTM/ISO-Leistungsgrenzwerten entsprechen. Die Gültigkeitsdaten sind an die Zertifizierungszyklen der Hersteller und die regionalen Sicherheitsbestimmungen gekoppelt. Überprüfen Sie die Herstellerangaben stets anhand Ihrer tatsächlichen Folienart und Ladungsbedingungen. [Ref: ASTM D4649, ISO 8611, Integrated Knowledge]
🏗️ Wichtigste Änderungen
Der Übergang von manuellen Verpackungssystemen zu halbautomatischen Systemen steigert den Durchsatz der Bediener um das Zwei- bis Dreifache und reduziert gleichzeitig den Folienverbrauch um dreißig bis fünfzig Prozent durch kontrollierte Vorstrecktechnologie und automatisierte Folienschneidemechanismen. Dies verbessert direkt die Effizienz der Verpackungslinie und verringert den Materialverbrauch. Manuelles Verpacken ist von uneinheitlicher Arbeitstechnik abhängig, was zu schwankender Spannung und Materialverschwendung führt. Halbautomatische Maschinen hingegen bieten programmierbare Wickelmuster, automatisches Abschneiden der Folie am Ende jedes Zyklus und Folienfangmechanismen, die die Wiederholgenauigkeit verbessern. [Ref: Lantech]Eine weitere wichtige Entwicklung ist die Einführung von Dreharmkonstruktionen für Lasten mit hohem Schwerpunkt, die Drehtellermodelle ersetzen, bei denen die Gefahr einer Lastverschiebung besteht. Die Vorstrecktechnologie hat sich deutlich verbessert: Ältere Schlitten boten geringe Dehnungsverhältnisse, während moderne Systeme eine Dehnung von 250–300 % ohne Filmriss erreichen, vorausgesetzt, die Filmdicke ist kompatibel. [Ref: Integrated Knowledge]Diese Fortschritte reduzieren die Kosten pro Palette und das Verletzungsrisiko, erfordern aber, dass die Bediener in Bezug auf Maschineneinstellungen und Folienauswahl geschult werden.
🔗 Verwandte Themen : Weitere Lösungen entdecken
📈 Auswirkungen auf das Geschäft
Für Distributionszentren, die täglich fünfzig bis zweihundert Paletten verarbeiten, bieten halbautomatische Verpackungsmaschinen messbare Effizienzgewinne durch Standardisierung der Verpackungskonsistenz, Erhöhung der Transportsicherheit und Anpassung an unterschiedliche Ladungsgrößen, ohne dass eine Vollautomatisierung erforderlich ist. Dadurch wird der tägliche Betriebsdurchsatz direkt verbessert und Transportschäden werden reduziert. Halbautomatische Maschinen schaffen ein strategisches Gleichgewicht zwischen manueller Arbeit und vollautomatisierten Fertigungslinien und eignen sich daher ideal für Betriebe mit geringeren Produktionsmengen oder nicht standardmäßigen Ladungsgeometrien. [Ref: Innova Group]Eine gleichmäßige Folienspannung reduziert Transportschäden und damit verbundene Schadensmeldungen erheblich, während arbeitssparende Funktionen wie der automatische Folienschnitt die Ermüdung des Bedienpersonals verringern. [Ref: Lantech]Die Investitionskosten variieren je nach Konfiguration und Ausstattung, wobei Plattenspielergeräte typischerweise zwischen 8,000 und 15,000 US-Dollar und Modelle mit rotierendem Tonarm zwischen 12,000 und 25,000 US-Dollar kosten, wobei die genauen Preise und Amortisationszeiten jedoch von den jeweiligen Anbietern abhängen. [Ref: Integrated Knowledge]Auch der Platzbedarf variiert: Drehteller-Modelle benötigen eine Stellfläche von ca. 6 x 6 m, während Rotationsarm-Verpackungsmaschinen einen Freiraumradius von bis zu 10 m erfordern. Betriebe mit variablen Ladungsgrößen profitieren von der Flexibilität halbautomatischer Systeme, die den Durchsatz optimieren, ohne die hohen Investitionskosten vollautomatischer Verpackungslinien.
🛡️ Maßnahmen zur Einhaltung der Vorschriften
Die Beschaffungsteams müssen die Maschinenspezifikationen mit den dokumentierten Sicherheitsprotokollen und Branchenstandards in Einklang bringen und dabei Belastungstests, Bedienerschulungen und vorbeugende Wartungspläne priorisieren, um die Einhaltung der Vorschriften zu gewährleisten, Gefahren am Arbeitsplatz zu minimieren und eine gleichbleibende Ladungsintegrität in der gesamten Lieferkette über alle Betriebsschichten hinweg aufrechtzuerhalten. Zu den wichtigsten Maßnahmen zur Einhaltung der Vorschriften gehören die Überprüfung, ob der Vorstreckwagen mit der gewählten Folienstärke (typischerweise 15 bis 25 Mikrometer) kompatibel ist, und die Bestätigung, dass das Wickelmuster die für Ihre spezifische Logistikkette erforderliche Ladungssicherungskraft erfüllt. [Ref: Integrated Knowledge]Die Belastungsprüfung sollte mit der tatsächlichen Palettenkonfiguration durchgeführt werden, um sicherzustellen, dass es beim Gabelstaplertransport nicht zu Verschiebungen kommt. Dabei ist ein Spannungsmesser zu verwenden, um die Folienkraft in der oberen, mittleren und unteren Lage zu messen. [Ref: Appendix C]Die Bedienerschulung muss die korrekte Platzierung der Ladung auf dem Drehteller, die Zyklusauswahl und die tägliche Überprüfung der Filmtransportrollen und der Spannungseinstellungen umfassen. [Ref: Appendix C]Die Wartungsprotokolle sollten sich auf die wöchentliche Reinigung der Walzen von Filmresten, den Austausch der Reibbeläge nach 10,000 Zyklen oder sechs Monaten und die Überprüfung der Einhaltung der CE- oder ANSI-Sicherheitsstandards für Lichtschranken und Not-Aus-Schalter konzentrieren. [Ref: Integrated Knowledge, Appendix C]Bei Arbeiten mit ungleichmäßigen oder instabilen Lasten sollte vom Lieferanten ein Diagramm mit dem Verhältnis von Vordehnung zu Foliendehnung angefordert werden, um Folienbrüche bei hohen Verhältnissen zu vermeiden. Eine Vordehnung von 200 % dient dabei als sicherer Ausgangswert für die meisten 18–20 Mikron dicken Folien. [Ref: Appendix D].
🔗 Siehe auch : Zugehörige Ausrüstung
⚙️ Zeitplan & Fristen
Die Beschaffungsvorlaufzeiten für halbautomatische Stretchwickler betragen in der Regel vier bis acht Wochen von der Bestellung bis zur Lieferung. Die Installation vor Ort und die Schulung der Bediener dauern ein bis zwei Tage, um die Betriebsbereitschaft und die nahtlose Integration in bestehende Verpackungsabläufe ohne Unterbrechung der täglichen Produktion zu gewährleisten. Für die Installation sind ein ebener Drehstromanschluss (220 V oder 380 V, je nach Modell) und eine saubere, trockene und staubfreie Arbeitsfläche erforderlich, um eine Verschmutzung des Films zu vermeiden. [Ref: Appendix C]Die Wartungsintervalle variieren je nach Hersteller und Nutzungsintensität. Standardprotokolle empfehlen jedoch, Kettenantriebe alle 500 Betriebsstunden zu schmieren, Filmtransportrollen nach 20,000 Zyklen auszutauschen und Spannriemen vierteljährlich zu überprüfen. [Ref: Integrated Knowledge]Für Betriebe, die mit einer Produktionssteigerung rechnen, empfiehlt sich die Einplanung einer Zweitmaschine oder eines Upgrade-Plans, da die meisten Hersteller modulare Erweiterungen wie automatische Folienschneider oder Ferndiagnose anbieten. Bei der Integration der Verpackungsmaschine in eine bestehende Verpackungslinie sollte eine zusätzliche Woche für die Ausrichtung des Förderbandes eingeplant werden. Obwohl für halbautomatische Verpackungsmaschinen selbst keine gesetzlichen Fristen gelten, benötigen Branchen wie die Lebensmittel- und Pharmaindustrie häufig dokumentierte Verpackungsprozesse für interne Compliance-Audits. Dies erfordert regelmäßige Aktualisierungen der Zeitpläne im Zuge der Maschineninbetriebnahme. [Ref: Integrated Knowledge].
🛠️ Checkliste für Kaufentscheidungen
Bewerten Sie die Laststabilität, die Folieneinsparungen, die Durchsatzkapazität, den Platzbedarf, den Energiebedarf, das Qualifikationsniveau der Bediener und die Budgetbeschränkungen, um die Maschinenauswahl an die täglichen Betriebsanforderungen anzupassen, die Personaleinsatzplanung zu optimieren und eine langfristige Finanzplanung für nachhaltiges Verpackungswachstum und die Einhaltung gesetzlicher Vorschriften an allen Standorten zu gewährleisten.
| Faktor | Was zu bewerten ist | Typischer Bereich / Schwellenwert |
|---|---|---|
| Laststabilität | Risiko durch Zentrifugalkraft | Verwenden Sie den Dreharm, wenn die Lasthöhe 60 Zoll überschreitet oder das Gewicht unter 200 Pfund liegt. [Ref: Appendix D] |
| Filmersparnisse | Vordehnungsverhältnis | ≥ 200% Empfohlen für 20-Mikron-Folie, um Materialkosten und Haltekraft in Einklang zu bringen [Ref: Appendix C] |
| Durchsatz | Zyklen pro Stunde | 15-25 Paletten/Stunde für Drehteller; 10-18 für den Dreharm, abhängig vom Tempo des Bedieners [Ref: Integrated Knowledge] |
| Grundfläche | Abstand zwischen Drehteller und Dreharm | Drehscheibe: 6×6 Fuß; Dreharm: 10–12 Fuß Radius, um Kollisionen mit Regalen oder Wänden zu vermeiden [Ref: Integrated Knowledge] |
| Energieversorgung | Spannung und Phase | 220 V/dreiphasig or 380 V/dreiphasig typisch; elektrische Kapazität der Anlage vor der Beschaffung prüfen. [Ref: Integrated Knowledge] |
| Operator-Fähigkeit | Trainings zeit | 2-4 Stunden Für den grundlegenden Betrieb; fortgeschrittene Programmierung erfordert eine halbtägige Zertifizierung [Ref: Lantech] |
| Budget | Maschine + Installation | $ $ 8,000 25,000- abhängig von der Konfiguration; bitte beachten Sie, dass die genauen Preise und Amortisationszeiten herstellerabhängige Schätzungen sind. [Ref: Integrated Knowledge] |
🏗️ Häufig gestellte Fragen
F: Wie lange dauert das Verpacken einer Palette mit einer halbautomatischen Maschine?
Die typische Zykluszeit liegt je nach gewähltem Wickelmuster und Drehtellergeschwindigkeit zwischen 30 und 60 Sekunden pro Palette. Rotationsarmwickler benötigen unter Umständen 45 bis 75 Sekunden, da der Schlitten den Umfang der Ladung abfahren muss, anstatt die Palette selbst zu drehen. [Ref: Integrated Knowledge].
F: Kann ich jede beliebige Stretchfolie mit einem Vorstreckwagen verwenden?
Nein. Die Folie muss über ausreichende Dehnbarkeit (≥ 200 %) verfügen, um hohen Vordehnungen ohne Reißen standzuhalten. Gängige Industriefolien sind gegossenes oder geblasenes LLDPE mit einer Dicke zwischen 15 und 25 Mikrometern. Beachten Sie stets die Angaben des Herstellers zur Foliendickenkompatibilität, um Folienbruch zu vermeiden. [Ref: Appendix C].
F: Benötigen halbautomatische Verpackungsmaschinen einen fest zugeordneten Bediener?
Ja, ein Bediener muss die Ladung positionieren, den Zyklus starten und den Filmabriss steuern, sofern keine automatische Schneidevorrichtung installiert ist. Ein Bediener kann jedoch mehrere Maschinen effizient bedienen, indem er die Zyklusstartzeiten staffelt und so die Arbeitsverteilung optimiert. [Ref: Lantech].
F: Welche Wartungsarbeiten sind monatlich erforderlich?
Die monatlichen Wartungsprotokolle sollten die Überprüfung der Filmtransportrollen auf Verschleiß, die Reinigung der Spannrollen von Klebstoffresten und die Kontrolle der Drehtellerausrichtung umfassen. Verschleißteile sind alle 500 Betriebsstunden auszutauschen und die Lager zu schmieren; die Häufigkeit ist an das Produktionsvolumen anzupassen. [Ref: Appendix C].
F: Kann ich die Plattenspielerhülle später gegen einen Dreharm austauschen?
Nein. Die beiden Konstruktionen basieren auf grundlegend unterschiedlichen mechanischen Architekturen und Antriebssystemen. Die Beschaffungsteams sollten die Konfiguration auswählen, die sowohl den aktuellen als auch den prognostizierten Lastprofilen entspricht, um kostspielige Nachrüstungen zu vermeiden. [Ref: Integrated Knowledge].