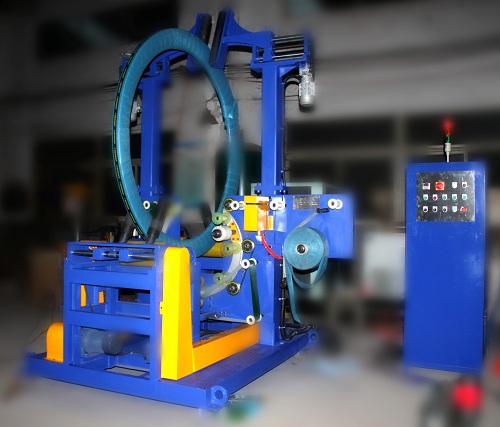
Zusammenfassung: Eine Stahlcoil verlässt das Walzwerk schwer und breit und muss vor Lagerung oder Versand vollständig mit Folie umwickelt werden. Unsere Coilwickelmaschine führt einen orangefarbenen Ring durch die Öse, während sich die Coil innerhalb eines orangefarbenen Sicherheitszauns auf Walzen dreht, und umwickelt sie mit blauer Folie. Ringumdrehungen und Folienverbrauch richten sich nach Außendurchmesser , Wandstärke und Breite der Coil . Alle Einstellungen erfolgen projektbezogen.
Inhaltsverzeichnis
- Was das Video zeigt
- Arbeitsablauf Schritt für Schritt
- Ringwindungen und Film pro Hauptspule
- Warum Masterspulen eine Durchwicklung benötigen
- Kontrollen und Sicherheit
- Auswahlliste für einen Master-Wickelwickler
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen
Was das Video zeigt
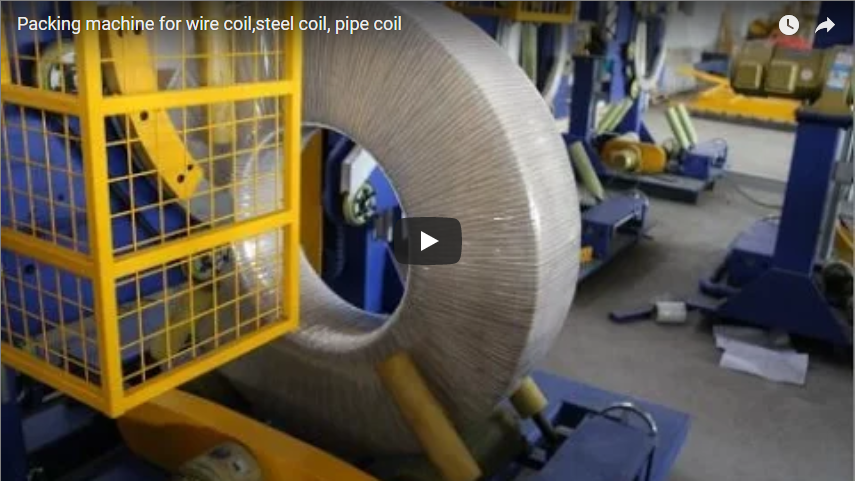
Zwei große, bereits in blaue Folie eingewickelte Stahlcoils stehen auf roten Sattelgestellen in der Werkstatt. Innerhalb eines orangefarbenen Schutzzauns liegt ein graues Coil auf gelb-schwarzen Stützrollen, und der orangefarbene Ring unserer Wickelmaschine läuft durch deren Öffnung vom blauen Hauptrahmen.
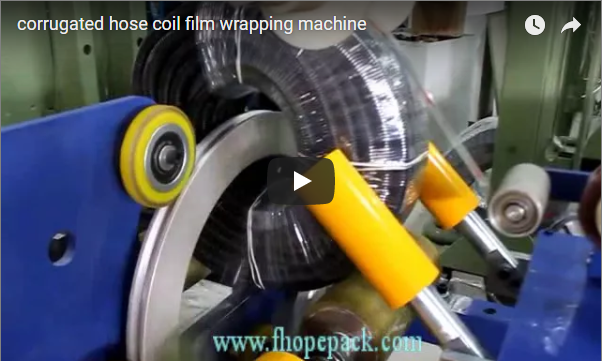
Der Ring dreht sich und legt einen blauen Film durch das Auge und um die Wand herum, während die Walzen die Spule drehen, bis sie vollständig bedeckt ist. Eine zweite Spule folgt. Das FHOPE GROUP-Logo ist in der Ecke sichtbar.
Arbeitsablauf Schritt für Schritt
| Schritt | Was ist loss |
|---|---|
| 1. Laden | Ein Kran oder ein Coilwagen setzt die Coil auf die Stützrollen. |
| 2. Position | Die Spule ist zentriert, damit der Ring durch das Auge passen kann. |
| 3. Einwickeln und drehen | Gleichzeitig transportiert der Ring den Film durch das Auge und die Walzen drehen die Spule, sodass jeder Filmdurchgang neben dem letzten landet. |
| 4. Fertig | Der Film ist abgeschnitten und das Ende befestigt. |
| 5. entladen | Die umwickelte Spule wird auf einen Sattel gehoben. |
Die Spule dreht sich langsam, der Ring schnell. Ihr Drehzahlverhältnis bestimmt die Überlappung. Informationen zu Anlagen mit Fallvorrichtung und Stapelfunktion finden Sie in unserem Einkaufsführer für Stretchfolienwicklung und Fallvorrichtungsstapelung für schwere Stahlspulen.
Ringwindungen und Film pro Hauptspule
Die Abdeckung ist am Außendurchmesser zu dimensionieren, an der Stelle, an der die Lagen am weitesten auseinander liegen. Beispiel für eine Spule mit 1,800 mm Außendurchmesser, 508 mm Innendurchmesser und 1,500 mm Breite, mit 250 mm Folie bei halber Überlappung:
| Artikel | Wert |
|---|---|
| Äußerer Umfang, π × 1,800 | Über 5,655 mm |
| Vorschub pro Durchgang, die Hälfte von 250 mm | 125mm |
| Ringumdrehungen, 5,655 ÷ 125 | über 45 |
| Wand, (1,800 − 508) ÷ 2 | 646mm |
| Film pro Umdrehung, 2 × (1,500 + 646) | ungefähr 4.3 m |
| Film ausgelegt, 45 × 4.3 m | ungefähr 194 m |
Die Innenseite des Auges wird stärker überlappt als die Außenseite, sodass auch sie vollständig bedeckt ist. Die Abbildung zeigt eine auf die Spule aufgelegte Folie; durch die Vorstreckung ergibt sich eine geringere Abrollmenge.
Warum Masterspulen eine Durchwicklung benötigen
| Risiko | Wie die Wickeltechnik hilft |
|---|---|
| Feuchtigkeit im Lager | Der Film schließt das Auge und beide Gesichter |
| Beschädigungen an den Kanten während des Transports | Die Folie bildet eine zusätzliche Schicht über den Kanten. |
| Staub | Die vollständige Abdeckung hält die Oberfläche sauber |
Farbige Folien, wie die blaue in unserem Video, erleichtern es außerdem, die umwickelten Spulen im Garten zu unterscheiden.
Kontrollen und Sicherheit
Der Ring dreht sich mit hoher Geschwindigkeit durch die Spulenöse innerhalb des orangefarbenen Sicherheitszauns. Halten Sie Personen außerhalb des Zauns, solange die Maschine läuft, und stoppen Sie sie vor dem Beladen, Entladen oder Reparieren von Filmen.
Die anzuwendenden Normen hängen vom Zielmarkt ab. Für CE-Märkte legt ISO 12100 die Risikobewertungsmethode fest und EN 415-10 die allgemeinen Anforderungen an Verpackungsmaschinen.
Auswahlliste für einen Master-Wickelwickler
- Spulen-Außendurchmesser, Innendurchmesser, Breite und Gewicht, von der kleinsten zur größten Größe.
- Spulen pro Schicht.
- Filmtyp und Farbe.
- Überlappung oder Anzahl der Schichten.
- Verladung per Kran oder Coil-Waggon.
- Platzbedarf für Zaun und Sättel.
Häufig gestellte Fragen zur Technik
F: Wie ist der Arbeitsablauf? A: Einlegen, zentrieren, durch die Öse wickeln, während die Walzen die Spule drehen, Folie abschneiden und entladen.
F: Wie viele Ringwindungen benötigt eine Hauptspule? A: Ungefähr 45 für eine Spule mit 1,800 mm Außendurchmesser und 250 mm Folie bei halber Überlappung in unserem Beispiel.
F: Wie viel Folie wird pro Spule benötigt? A: In unserem Beispiel werden für eine Spule mit 1,800 mm Außendurchmesser, 508 mm Innendurchmesser und 1,500 mm Breite etwa 194 m Folie verlegt.
F: Warum wird die Abdeckung außen dimensioniert? A: Dort sind die Pässe am weitesten voneinander entfernt; innen gibt es mehr Überlappung.
F: Warum erhält das Auge mehr Film als die Außenseite? A: Der innere Umfang ist kleiner, daher ergibt der gleiche Filmtransport pro Durchgang eine größere Überlappung im Inneren.
F: Ist die Maschine umzäunt? A: Ja. Der Verpackungsbereich ist von einem orangefarbenen Sicherheitszaun umgeben.
Nächster Schritt
Wir planen Ihre Master-Spulenwickelmaschine in drei Schritten:
- Reichen Sie Ihre Layoutzeichnung ein. mit Spulengrößen, Gewichten und Leistung bis info@fhopepack.com.
- Sie erhalten innerhalb von 48 Stunden ein Angebot., mit Angabe der Ringgröße und des Filmplans.
- Buchen Sie eine Standortbesichtigung um die Verlademethode und die Bodenfläche zu überprüfen.
Verwandte lesen
- Video: Verpackungsmaschine für Stahl- und Kupferspulen zur Durchsichtfolienverpackung
- Video: Verpackungsmaschine für Draht-, Stahl- und Rohrspulen
- Video: Master-Stahlspulen-Stretchwickler mit Papier
- Stahlcoil-Verpackungslinie
Quellen
- Maschineninhalt: FHOPE-Entwicklungsteam, 04.10.2026
- Ringdrehungen und Filmbeispiel: unser ausgearbeitetes Beispiel, illustrative Werte
- Maschine im Einsatz: unser Video auf YouTube
- Geltungsbereich der Normen: ISO 12100:2010, EN 415-10: 2014
Letzte Überprüfung: 21.09.2026