Zusammenfassung: Diese Fallstudie untersucht die Modernisierung der Inline-Verpackung in einer Anlage zur Rohrextrusion mit hohem Durchsatz. Dabei wurde die Offline-Verpackung durch eine horizontale Orbitalverpackungsmaschine ersetzt. Beschrieben wird ein Hersteller von linearen Produkten mit einer Länge von bis zu sechs Metern, der steigende Lohnkosten und Qualitätsschwankungen entgegenwirken wollte. Der Text erläutert, dass die Hauptursache für Produktionsausfälle und Folienverschwendung in nicht aufeinander abgestimmten Extrusionsgeschwindigkeiten und manuellen Verpackungsabläufen lag.
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title=”Paletten-Stretchwickler & automatische Wickelmaschine” frameborder=”0″ allow=”accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture” web-share” allowfullscreen>
🛠️ Hintergrundinformationen zum Kunden
Dieser Hersteller von Rohren und Profilen mit hohem Produktionsvolumen arbeitet im Dreischichtbetrieb und fertigt lineare Produkte mit einer Länge von bis zu sechs Metern für die Bau- und Logistikbranche. Angesichts steigender Lohnkosten und Qualitätsschwankungen priorisierte die Geschäftsleitung eine Modernisierung der Verpackung, um eine gleichbleibende Produktionsmenge zu gewährleisten und gleichzeitig den sicheren Warenausgang zu sichern.
Dieser Hersteller beliefert regionale Infrastrukturprojekte und Großhändler. Zu seinen Produktionslinien gehören PVC-Extrusion und Stahlrohrwalzverfahren. Das Werk versendet gemischte Ladungen langer Objekte, die für den Transport sicher verpackt werden müssen. Vor diesem Projekt nutzte die Verpackungsabteilung halbautonome Stationen, die nachgelagert zum Hauptproduktionsprozess angeordnet waren. Das Managementteam konzentrierte sich darauf, einen gleichbleibenden Durchsatz zu gewährleisten und gleichzeitig steigende Lohnkosten und Qualitätsschwankungen bei ausgehenden Sendungen zu bewältigen.
🏗️ Herausforderung
Der Hauptengpass resultierte aus nicht aufeinander abgestimmten Extrusionsgeschwindigkeiten und manuellen Verpackungsabläufen, was zu häufigen Produktionsstillständen, übermäßigem Folienverbrauch und ungleichmäßiger Ladungssicherung führte. Die Bediener hatten Schwierigkeiten, die Chargenverarbeitung mit der kontinuierlichen Produktion zu synchronisieren, was zu Wartezeiten und unvorhersehbarer Versandbereitschaft führte.
Die bestehende Anlage erforderte, dass die Bediener die Produkte manuell vom Produktionsförderband zu einer separaten Verpackungsmaschine transportierten. Diese Chargenverarbeitung führte während der Spitzenzeiten zu Warteschlangen. Die Bediener hatten Schwierigkeiten, die Folienspannung für unterschiedliche Produktdurchmesser einzustellen, was zu lockeren Verpackungen bei dünneren Profilen und übermäßigem Folienverbrauch bei dickeren Rohren führte. Aufgrund der fehlenden Synchronisierung konnte die Verpackungsgeschwindigkeit nicht zuverlässig an die Extruderleistung angepasst werden. Folglich bestand für die Anlage das Risiko von Produktionsausfällen, wenn die vorgelagerte Produktion die Kapazität der manuellen Handhabung überstieg.
📈 Lösungsdesign
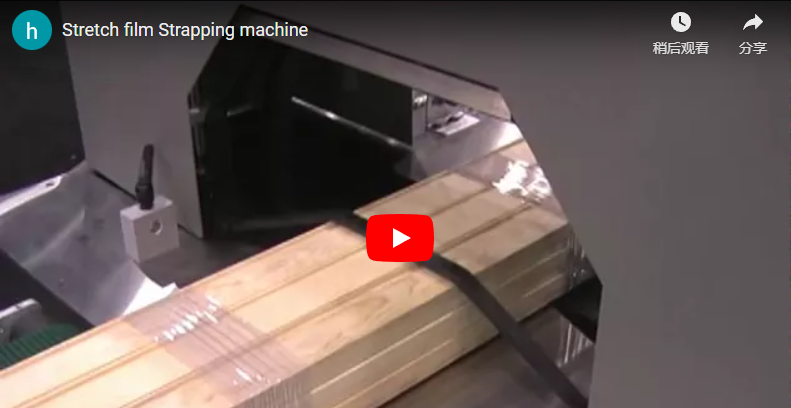
Die Modernisierung integriert eine horizontale Orbitalwickelmaschine direkt in das Keilbandförderband und ermöglicht so automatisches Folienschneiden sowie eine SPS-gesteuerte Geschwindigkeitsregelung für einen reibungslosen Inline-Betrieb mit bis zu 25 Metern pro Minute. Diese Konfiguration eliminiert manuelle Übergabeschritte und gewährleistet gleichzeitig ein gleichmäßiges Wickelmuster über verschiedene Rohrdurchmesser hinweg.
Eine horizontale Orbitalwickelmaschine wurde gewählt, da lineare Objekte wie Rohre eine Ringrotation um die Produktlänge erfordern, anstatt dass Paletten umgedreht werden. Diese Konfiguration ermöglicht es, dass die Wickelmaschine stationär bleibt, während das Produkt transportiert wird, oder dass der Ring sich dreht, während die Linie vorrückt. Die Kerninnovation liegt in der Schnittstelle zum V-Bandförderer, die einen sicheren Halt für runde und unregelmäßige Formen ohne Verrutschen gewährleistet.
Bei Anlagen, die warme Extrudate verarbeiten, ist die Wahl des richtigen Förderbandmaterials entscheidend. Standard-Gummibänder können sich bei Hitzeeinwirkung zersetzen und zu Verunreinigungen führen. Für Produkte mit einer Austrittstemperatur über 40 °C werden hitzebeständige Silikon- oder Hochtemperatur-Polyurethanbänder empfohlen. Dies gewährleistet langfristige Zuverlässigkeit und verhindert Film- oder Produktfehler.
Spezifikationen für Keilriemenförderer
| Parameter | Typischer Bereich / Einstellung | Funktion in einfacher Sprache |
|---|---|---|
| Bandgeschwindigkeit | 5–25 m/min (entspricht der Linienleistung) | Transportiert Produkte gleichmäßig und rutschfest, auch unter hoher Belastung. |
| Riemenabstand | 50 mm–200 mm (einstellbar) | Geeignet für unterschiedliche Rohrdurchmesser und verhindert ein Wegrollen während des Transports. |
| V-Winkel-Geometrie | 60 ° –90 ° | Hält runde Profile sicher fest für eine stabile Zentrierung. |
Hinweise zum Steuerungssystem: Die SPS (Speicherprogrammierbare Steuerung) fungiert als zentrale Steuereinheit der Maschine, speichert voreingestellte Rezepte und koordiniert die Motorbewegungen automatisch. Die Servosynchronisation gewährleistet, dass sich der Wickelring im exakten Verhältnis zur Förderbandgeschwindigkeit dreht und verhindert so ein Verrutschen oder Dehnen der Folie während des Transports. Die Spannungsregelung nutzt einstellbare mechanische Bremsen, um eine gleichmäßige Wickelfestigkeit zu gewährleisten, ohne empfindliche Profile zu beschädigen; die genauen Einstellungen variieren je nach Modell und Produktgewicht.
Der Orbitalring nutzt einen vertikalen Folienwagen, der von Servomotoren angetrieben wird. Dies ermöglicht die präzise Steuerung von Spiralwickelmustern und die Anpassung der Wicklungsanzahl pro Meter an das Produktgewicht. Automatische Folienschneide- und -versiegelungsmechanismen eliminieren die manuelle Folienhandhabung am Ende jedes Zyklus. Beratungsempfehlung: Bei Anwendungen mit Außenlagerung oder Seetransport empfiehlt sich die Heißmesserversiegelung für eine feuchtigkeitsbeständige Versiegelung am Folienende. Für die trockene Lagerung in Innenräumen kann hingegen eine mechanische Klemmung ausreichend sein.
Für spezielle Anforderungen an die Rohrhandhabung können detaillierte Spezifikationen zur kontinuierlichen Integration in unseren Online-Rohrverpackungslinienlösungen eingesehen werden [ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ].
🛡️ Umsetzung
Für eine erfolgreiche Implementierung waren eine präzise mechanische Ausrichtung der Förderbandschnittstelle, eine servogesteuerte Ringsynchronisation und eine systematische Kalibrierung der Parameter Folienspannung, Überlappung und Schnittlänge erforderlich. Diese Einstellungen gewährleisten einen zuverlässigen Betrieb bei unterschiedlichen Produktbreiten und minimieren gleichzeitig den Bedienereingriff während der Schichtübergänge.
Die Integrationsphase konzentrierte sich auf drei zentrale technische Anpassungen: die mechanische Kopplung, die elektronische Synchronisierung und die Prozessvalidierung. Der Keilriemenförderer wurde direkt an den bestehenden Auslaufpunkt der Produktionslinie angeschraubt. Die Ausrichtungstoleranzen liegen typischerweise zwischen 1 mm und 3 mm, wobei die genauen Anforderungen je nach Modell und Produktgewicht variieren, um Abweichungen während des Hochgeschwindigkeitstransports zu vermeiden.
Die Synchronisationsmodi wurden produktionsbasiert konfiguriert. Kontinuierliche Extrusionslinien profitieren von der „Liniengeschwindigkeitsnachführung“, bei der sich der Wickelring im gleichen Verhältnis zur Förderbandgeschwindigkeit dreht. Intermittierende Linien nutzen die „Start/Stopp-Synchronisierung“ für die Chargenverarbeitung. Das SPS-System speichert Rezepturen für verschiedene Produkttypen, sodass Bediener Parameter über die HMI ohne manuelle Neukalibrierung umschalten können.
Wickelsynchronisation und Folienparameter
| Parameter | Typische Einstellung / Bereich | Funktion in einfacher Sprache |
|---|---|---|
| Ringrotation | 0–50 U/min (einstellbar) | Steuert, wie schnell sich die Folie um die Produktlänge wickelt. |
| Filmspannung | 30N–150N (typischer Industriebereich) | Hält die Umwicklung fest genug, um Ladungen zu sichern, ohne die Rohre zu quetschen; variiert je nach Modell und Produktgewicht. |
| Überlappungssteuerung | 30 %–70 % (variiert je nach Anwendung) | Bestimmt, in welchem Maße sich die Folie überlappt, um zusätzliche Festigkeit zu erzielen oder Kosten zu sparen. |
| Schnittlänge | Toleranz ±50 mm–150 mm (typisch) | Überschüssige Folie wird nach jedem Zyklus konsequent abgeschnitten, um Abfall zu vermeiden. |
Die Feldvalidierung bestätigte, dass das Keilriemensystem die Produktstabilität auch während der Beschleunigungsphasen gewährleistet. Die Bediener berichteten von geringerer Ermüdung, da die Maschine das Beladen, Verpacken und Entladen autonom durchführte. Für Anwendungen mit Stahlstäben, die eine hochpräzise Synchronisierung erfordern, gelten ähnliche Integrationsprotokolle. Details zu unserer automatischen Stahlstab-Verpackungslinie [ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ] finden Sie dort, um Informationen zum Umgang mit höheren Massen zu erhalten.
🔗 Siehe auch : [Verwandte Ausrüstung]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html)
⚙️ Ergebnisdaten
Die nach der Installation durchgeführten Arbeiten zeigen eine deutliche Reduzierung der manuellen Handhabung, eine gleichbleibende Haltekraft über alle Beladungshöhen hinweg und eine stabile Inline-Verarbeitung mit 25 Metern pro Minute ohne Folienrisse oder Produktbeschädigung. Diese Ergebnisse beheben direkt die bisherigen Durchsatzengpässe.
Die Modernisierung wandelte den Verpackungsprozess von einem arbeitsintensiven Engpass in eine optimierte Erweiterung der Produktion um. Im ersten Betriebsquartal wurden folgende Ergebnisse erzielt:
-
Arbeitseffizienz: Manuelle Be- und Entladetätigkeiten wurden abgeschafft, wodurch der Bedarf an Verpackungspersonal um zwei Bediener pro Schicht reduziert wurde.
-
Konstanter Durchsatz: Die Liniengeschwindigkeiten konnten effektiv gesteigert werden, da die Verpackung nicht mehr die Extrusionsgeschwindigkeit bestimmte. Das System erreichte eine Geschwindigkeit von 25 m/min ohne Störungen oder Spannungsverlust der Folie.
-
Qualitätsverbesserung: Die Streuung der Haltekräfte wurde deutlich reduziert. Einheitliche Wickelmuster beseitigten Kundenbeschwerden über lose Ladung während des Transports.
-
Folienverbrauch: Die automatische Schnittoptimierung und die kontrollierte Überlappung reduzierten den Folienabfall im Vergleich zu manuellen Einstellungen um etwa 10–15 %, wobei die tatsächlichen Einsparungen je nach Vorstreckkonfiguration und anfänglichen Ineffizienzen variieren.
Diese Ergebnisse belegen, dass die Inline-Integration messbare Vorteile sowohl bei der Betriebsgeschwindigkeit als auch bei der Produktqualitätssicherung bietet.
🛠️ ROI-Analyse
Die finanziellen Erträge resultieren primär aus der Reduzierung von Arbeitskräften und dem optimierten Folienverbrauch. In der Regel amortisieren sich die Investitionen von zwei Mitarbeitern pro Schicht innerhalb von zwölf bis achtzehn Monaten. Diese Prognosen basieren auf der Annahme gängiger Lohnstrukturen und berücksichtigen reduzierte Nachbearbeitungskosten.
Das Finanzierungsmodell für diese Modernisierung basiert auf messbaren Kostensenkungen im Vergleich zu den Investitionskosten für die horizontale Orbitalhülle. Haupttreiber ist die Einsparung von Arbeitskosten; durch den Wegfall sich wiederholender manueller Tätigkeiten können Mitarbeiter in höherwertige Positionen versetzt oder der Personalbedarf bei Personalfluktuation reduziert werden.
-
Arbeitsersparnis: Ausgehend von den üblichen industriellen Lohnsätzen von etwa 28 bis 32 US-Dollar pro Arbeitsstunde im Dreischichtbetrieb ergeben sich durch den Wegfall von zwei Verpackungsstellen messbare jährliche Einsparungen.
-
Reduzierung der Folienkosten: Präzise Spannungsregelung und automatischer Schnitt minimieren übermäßiges Umwickeln. Typische Einsparungen liegen zwischen 10 % und 20 %, abhängig von den Ausgangsineffizienzen und den Vorstreckungseinstellungen.
-
Nacharbeit vermeiden: Einheitliche Verpackungen reduzieren abgelehnte Lieferungen und Kundenreklamationen und schützen so die Gewinnmargen.
Beschaffungsannahme: Die Amortisationsberechnungen sollten die Installationskosten und alle erforderlichen Anpassungen der Förderanlage berücksichtigen. Überprüfen Sie die Angaben der Lieferanten zu den Einsparungen durch Vorstreckfolie, da die tatsächliche Leistung von der Folienqualität und der Produktgeometrie abhängt. In Umgebungen mit hoher Anlagenverfügbarkeit verkürzt sich die Amortisationszeit aufgrund der kontinuierlichen Produktionssicherung typischerweise auf 12–18 Monate.
Checkliste für Kaufentscheidungen
-
Produktgeometrie: Lineare Abmessungen prüfen; sicherstellen, dass die Länge innerhalb des Freiraums des Verpackungsrings liegt (typischerweise bis zu 6 m Standard).
-
Wärmemanagement: Bei Produkten mit Temperaturen über 40°C sollten hitzebeständige Keilriemenmaterialien verwendet werden, um eine Zersetzung zu verhindern.
-
Synchronisierungsanforderungen: Ermitteln Sie, ob die Produktion kontinuierlich oder intermittierend ist, um den geeigneten SPS-Synchronisierungsmodus auszuwählen.
-
Versiegelungsmethode: Bei feuchtigkeitsempfindlichen Anwendungen empfiehlt sich die Heißmesserversiegelung; für die trockene Lagerung kann eine mechanische Klemme ausreichen.
-
Integrationsraum: Prüfen Sie, ob die Bodenfläche eine direkte Ausrichtung des Förderbandes ohne übermäßigen Pufferbedarf ermöglicht.
🛡️ Hinweis zur Konformität : Dieses Gerät entspricht den ISO- und CE-Anforderungen. Bitte überprüfen Sie die spezifischen Zertifizierungen vor dem Kauf beim Hersteller.
FAQ
Was unterscheidet einen Keilriemenförderer in dieser Anwendung von einem Rollenförderer? Keilriemen bieten eine hervorragende Haftung für runde Objekte wie Rohre und Schläuche, da sie das Fördergut V-förmig umschließen. Rollenförderer hingegen können zylindrische Objekte rotieren oder seitlich verschieben, was zusätzliche Führungssysteme erfordert. Keilriemen gewährleisten auch bei Geschwindigkeiten von bis zu 25 m/min eine sichere Traktion ohne Schlupf.
Kann dieses System variable Produktlängen automatisch verarbeiten? Ja. Die SPS-Synchronisierung passt die Anzahl der Wicklungen anhand der Sensoren zur Objektlängenerkennung an. Kürzere Objekte werden wenigermal pro Zyklus gewickelt, während längere Objekte erweiterte Wickelmuster auslösen. Der Folienschnitt erfolgt präzise am Ende jedes Zyklus, unabhängig von der Länge.
Wie verhindert die Orbitalwickelmaschine Beschädigungen an weichen Kunststoffrohren? Das System nutzt eine einstellbare Folienspannung und kontrollierte Überlappungsverhältnisse. Für empfindliche PVC- oder PE-Rohre können die Bediener niedrigere Spannungswerte einstellen. Die Keilriemenlagerung verteilt das Gewicht gleichmäßig und verhindert so punktuellen Druck, der weiche Profile während der Rotation verformen könnte.