Diese Kernparameterkonfiguration verbirgt eine Designlogik, die es wert ist, genauer untersucht zu werden. In modernen automatisierten Verpackungslinien ist das Komprimieren und Ballenpressen von Futter oder Schüttgütern nur der erste Schritt. Wie die Materialform unter hoher Kompression erhalten und ein umfassender Schutz vor Feuchtigkeit und Staub sowie ein hocheffizienter Transport erreicht werden können, ist der Schlüssel zur Qualität der nachfolgenden Lagerhaltung und Logistik.
Nachfolgend eine detaillierte technische Analyse zur Verwendung einer Orbital-Stretchwickelmaschine für eine vollautomatische, hochfeste, sechsseitige dreidimensionale Wickelkonstruktion für hochdichte Ballenmaterialien.
1. Funktionsprinzip und technische Architektur
Dieses System besteht aus einer vollautomatischen Ballenpresse/Verdichtungsanlage im Frontend, einer Orbital-Stretchwickelmaschine (Hauptmaschine) im Midend und einem automatisierten Lager- und Kommissioniersystem (AS/RS) im Backend , wodurch eine nahtlos geschlossene Produktionslinie entsteht.
- Vollautomatisierte Frontend-Integration: Nachdem das Material vom Frontverdichter vorverpresst wurde, wird es automatisch und reibungslos über hochbelastbare Rollen oder Kettenförderer zum Lastaufnahmemechanismus der Wickelmaschine transportiert.
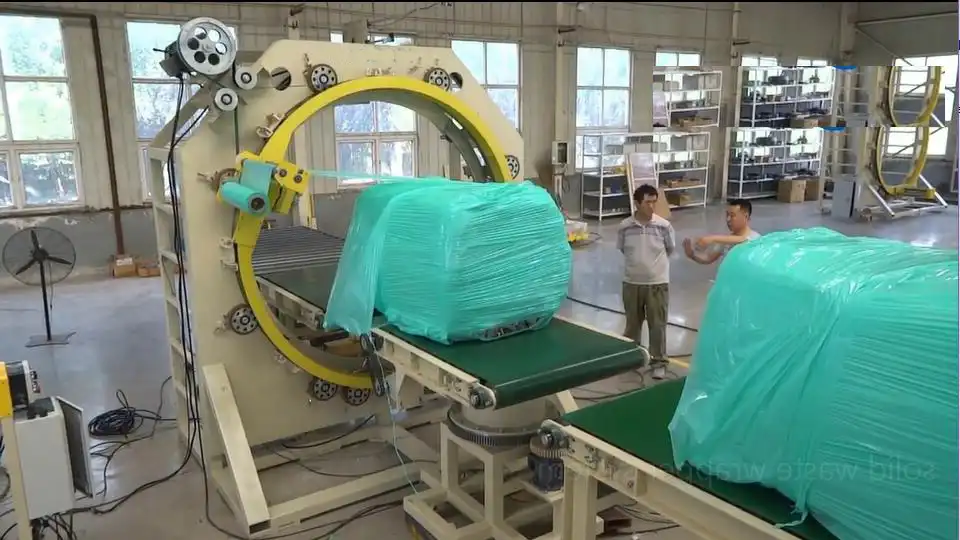
- Orbitalringbetrieb: Die Verpackungsmaschine nutzt einen rotierenden Ring mit großem Durchmesser und hoher Festigkeit, der das Material umschließt. Der Folienwagen ist auf dem rotierenden Ring montiert. Während sich der Ring mit hoher Geschwindigkeit dreht und das Förderband linear vorrückt, wickelt die Stretchfolie das Material spiralförmig mit einer voreingestellten Überlappungsrate um das Material.
- 6-seitige Wickeltechnologie: Mithilfe des eingebauten Wendemechanismus oder eines sekundären Richtungsförderers führt das System nach Abschluss der vierseitigen Orbitalwicklung automatisch das Kantenumwickeln und Versiegeln an beiden Enden durch und erzielt so eine echte sechsseitig vollständig umschlossene Verpackung.
- Vollautomatisierte Backend-Lagerhaltung: Die fertig verpackte Ware weist nach dem Verpacken eine gleichmäßige Oberflächenspannung und eine extrem hohe Dichtigkeit auf. Sie wird direkt vom Fördersystem zum automatisierten Lager im Backend transportiert, wo sie palettiert und eingelagert wird.
2. Detaillierte Betrachtung der Kernparameter (Präzision / Geschwindigkeit / Belastung)
Um den strengen Verpackungsanforderungen von großvolumigen, hochgewichtigen Industrieballenmaterialien gerecht zu werden, wurde diese Anlage hinsichtlich mechanischer Steifigkeit und Leistungskonfiguration speziell optimiert:
- Maximale Verpackungsgröße: 2000 × 1200 × 1200 mm. Die Konstruktion des drehbaren Rings mit großem Kanal ermöglicht die problemlose Aufnahme von hochspezifizierten schweren Ballen oder gebündelten Industriematerialien und gewährleistet so eine ausreichende Sicherheitsredundanz während des Betriebs.
- Maximale Tragfähigkeit: 2 Tonnen. Sowohl der lasttragende Fördermechanismus als auch der Rumpfrahmen bestehen aus hochbelastbarem, verdicktem Stahl und rutschfesten, PU-beschichteten Rollen. Dies hält nicht nur kurzzeitigen Stößen mit hoher Tonnage stand, sondern verhindert auch wirksam Verformungen des Rahmens unter hohen Belastungen.
- Konstantspannungsregelungssystem: Es kommt ein digitaler elektromagnetischer Bremsfolienwagen zum Einsatz, und die Streckrate lässt sich digital über die SPS-Steuerung feinjustieren. Die Spannung an den Materialecken wird automatisch optimiert, um Folienbrüche beim Verpacken schwerer Materialien zu verhindern.
3. Schnittstellenspezifikationen und Integrationsmethoden
Als zentraler Knotenpunkt der Automatisierungslinie zeichnet sich diese Anlage durch eine hohe Integration in vorgelagerte und nachgelagerte Prozesse sowie durch technische Kompatibilität aus:
- Hardware-Bus-Integration: Standardmäßige Profinet / EtherCAT-Industrie-Ethernet-Schnittstellen ermöglichen die einfache Durchführung von Hochgeschwindigkeits-Daten-Handshakes mit den SPS-Systemen der Frontend-Ballenpresse und des Backend-Lagers.
- Signalsynchronisationssteuerung: Ein kombiniertes Längenmesssystem aus fotoelektrischen Sensoren und Encodern erfasst die Ein- und Austrittsgrenzsignale des Materials in Echtzeit. Die Förderbandgeschwindigkeit und die Drehzahl des Rotationsrings werden mittels frequenzgesteuerter, synchroner Regelung im geschlossenen Regelkreis gesteuert, um eine absolut gleichmäßige Folienüberlappung zu gewährleisten.
- Elektrische Architektur: Das Hauptsteuerungssystem verwendet ein Siemens (SIEMENS) Steuerungssystem, wobei digitale I/O-Punkte für die spätere Hinzufügung von pneumatischen Top-Pressmechanismen oder Seitenformvorrichtungen reserviert sind.
4. Vergleich der Benchmark-Geräteauswahl
Bei der Auswahl von Ausrüstung für schwer verpresste Materialien der Klasse 2000 mm gibt es grundlegende technische Unterschiede zwischen herkömmlichen Drehteller-Stretchwicklern und diesem Orbital-Stretchwickler :
| Vergleichsdimension | Traditionelle Plattenspielerverpackung | Orbital-Stretchwickelmaschine (Diese Maschine) | Analyse des technischen Vorteils |
|---|---|---|---|
| Stabilität bei hohen Lasten | Das Material selbst dreht sich mit dem Drehteller. Materialien mit hohem Schwerpunkt und einem Gewicht von bis zu 2 Tonnen können sich leicht lösen oder umkippen. | Das Material behält eine horizontale lineare Verschiebung bei; nur der Filmwagen rotiert mit hoher Geschwindigkeit um das Material. | Absolute Sicherheit. Verhindert vollständig die durch die Zentrifugalkraft bei schweren Materialien verursachten Schwerpunktverlagerungen und den Verschleiß der Ausrüstung. |
| Schutzstufe | Üblicherweise wird nur eine 4-seitige Verpackung erreicht. Das Versiegeln von Ober- und Unterseite erfordert zusätzliche manuelle Arbeit oder Abroller für die oberste Folie. | In Abstimmung mit der Förderbandsteuerung lässt sich problemlos ein kontinuierlicher Betrieb gewährleisten. 6-seitiges Vollgehäuse einwickeln. | Wasserdicht und feuchtigkeitsbeständig. Perfekt geeignet für Futterpflanzen und Materialien mit extrem hohen Anforderungen an die Feuchtigkeitsbeständigkeit. |
| Produktionszyklus-Übereinstimmung | Zuführung → Stopp → Drehen & Wickeln → Stopp → Auswerfen. Dies ist ein intermittierender Vorgang. | Die Materialien durchlaufen den rotierenden Ring kontinuierlich und ohne Unterbrechung. Verpackung und Transport erfolgen synchronisiert. | Hoher Durchsatz. Passt perfekt zum kontinuierlichen Produktionszyklus von Ballenpressen im Frontend und automatisierten Lagern im Backend. |
5. Download der technischen Dokumentation und CAD-Zeichnungen
Um Ihrem Ingenieurteam die Auswertung des Leitungslayouts, die elektrische Planung und die Beurteilung der Fundamentlast zu erleichtern, haben wir die vollständigen technischen Daten dieser Anlage in einem Handbuch zusammengefasst.
Erhalten Sie die vollständige technische Dokumentation und CAD-Zeichnungen.





