Zusammenfassung: Unsere Verpackungslinie für Exportdrahtspulen nimmt jede Spule vom Sammelgestell, umreift sie, verpackt sie an separaten Papier- und Folienstationen und wiegt und etikettiert sie anschließend. Die Linien verarbeiten Spulen von 30 kg bis über 6,500 kg mit einem Außendurchmesser von 500–1,500 mm bei einer Leistung von 20–40 Spulen pro Stunde. Das Umreifen dauert bis zu 35 Zyklen, das Verpacken 20–120 Spulen. Ein Anwendungsbeispiel verdeutlicht, warum zwei hintereinander geschaltete Verpackungsstationen die volle Linienleistung beim Papier- und Folienverpacken gewährleisten.
Inhaltsverzeichnis
- Was ein Exportdrahtspulenpaket benötigt
- Vom Sammelgestell zur beschrifteten Spule
- Daten der Drahtspulen-Verpackungslinie
- Beispielrechnung: Die langsamste Station bestimmt den Tarif
- Wiegen und Etikettieren von Exportpapieren
- Standortbedingungen
- Auswahlliste: Was Sie uns senden sollten
- Sicherheit und EN 415-10
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen
Was ein Exportdrahtspulenpaket benötigt
Eine Drahtspule, die auf dem Seeweg transportiert wird, benötigt drei Dinge: Gurte halten die Ringe fest, während die Spule angehoben und geschüttelt wird. Eine Feuchtigkeitssperre schützt vor Rost und Wasserflecken über Wochen in feuchter Luft. Und das korrekte Gewicht und die korrekte Kennzeichnung sorgen dafür, dass die Spule den Hafen passieren kann und den richtigen Kunden erreicht.
Die manuelle Durchführung erfordert einen Kran, ein Umreifungsgerät, zwei Personen zum Umwickeln und eine separate Waage. In einer Fertigungslinie hat jeder Arbeitsschritt seine eigene Station, und die Spule wird über Förderbänder zwischen den Stationen transportiert.
Vom Sammelgestell zur beschrifteten Spule
- Entladung. Die Spule befindet sich in einem vertikalen Sammelgestell mit aufrechten Stützen. Ein Manipulator greift sie und zieht sie heraus, während das Gestell nach hinten kippt, und setzt sie dann auf das Rollenförderband.
- Umreifung. Ein grünes PET-Band wird von einem Spender von oben herabgelassen. Der Abroller spannt es um den Spulenabschnitt und versiegelt ihn, dann fährt die Spule zum nächsten Bandaufnahmepunkt.
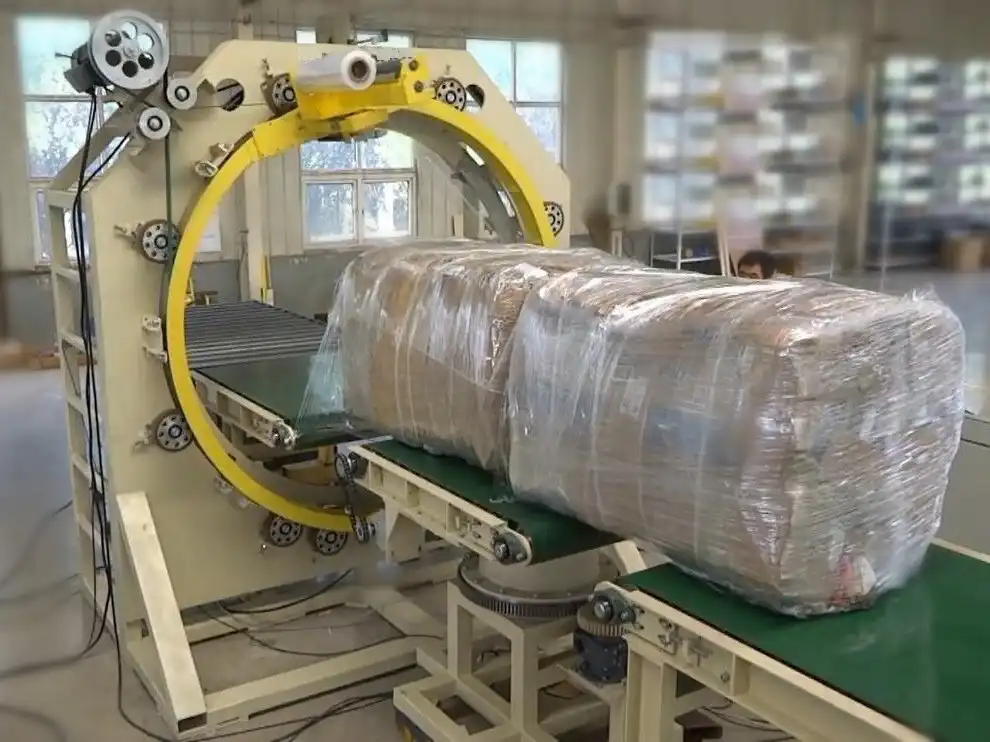
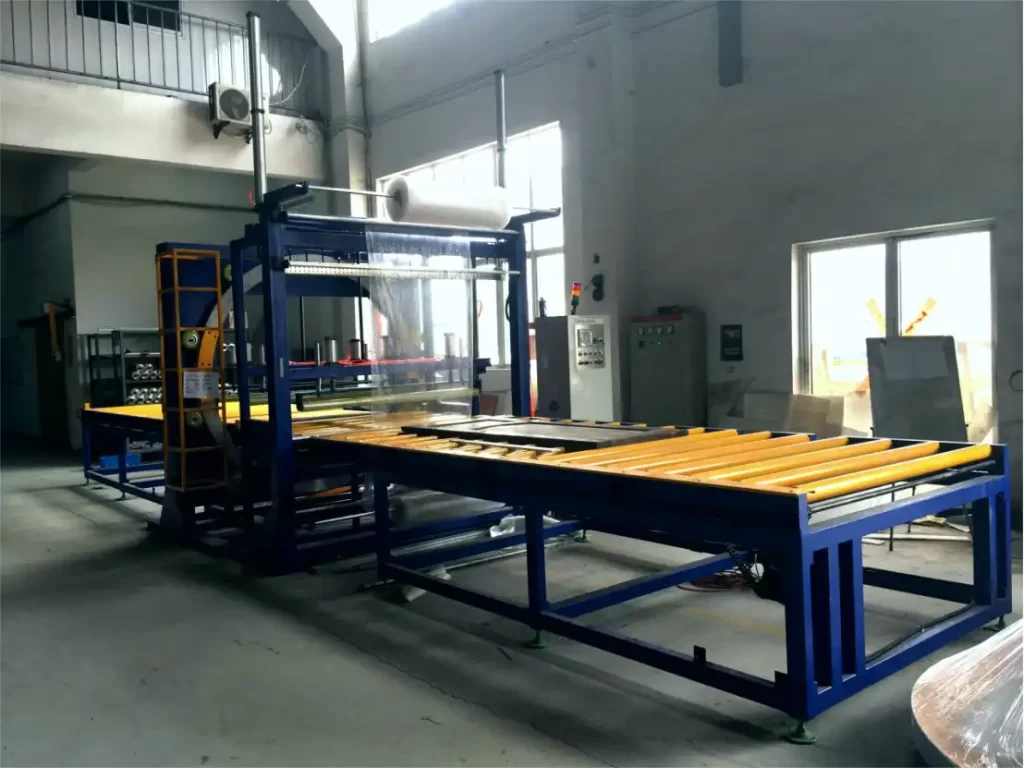
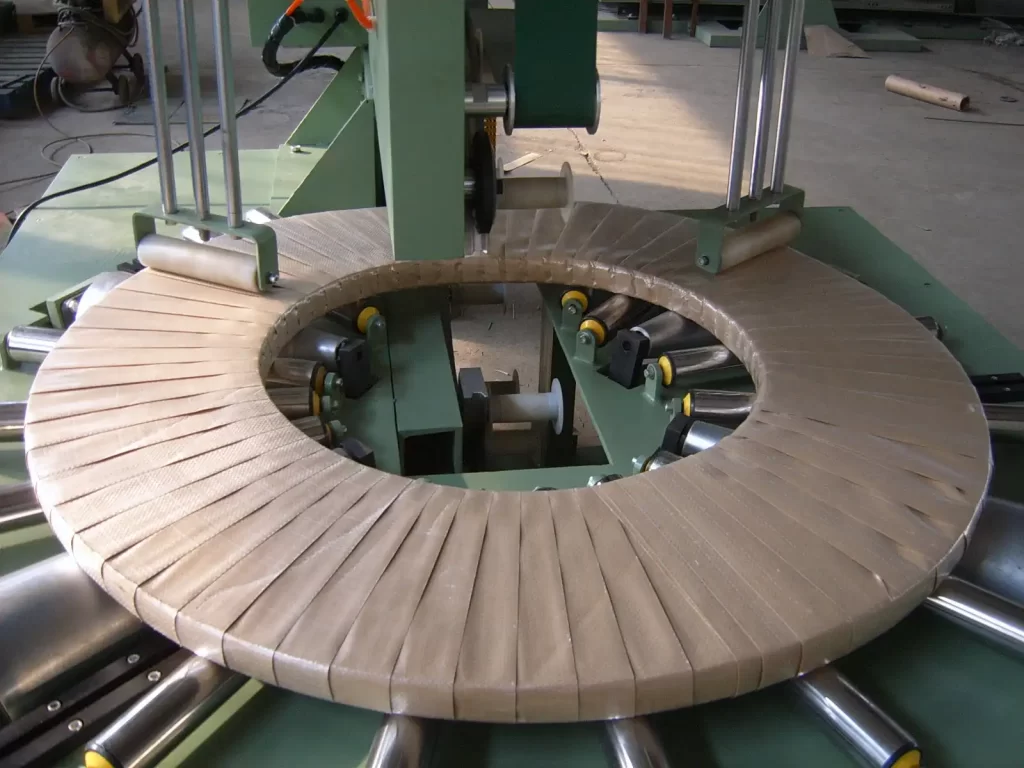
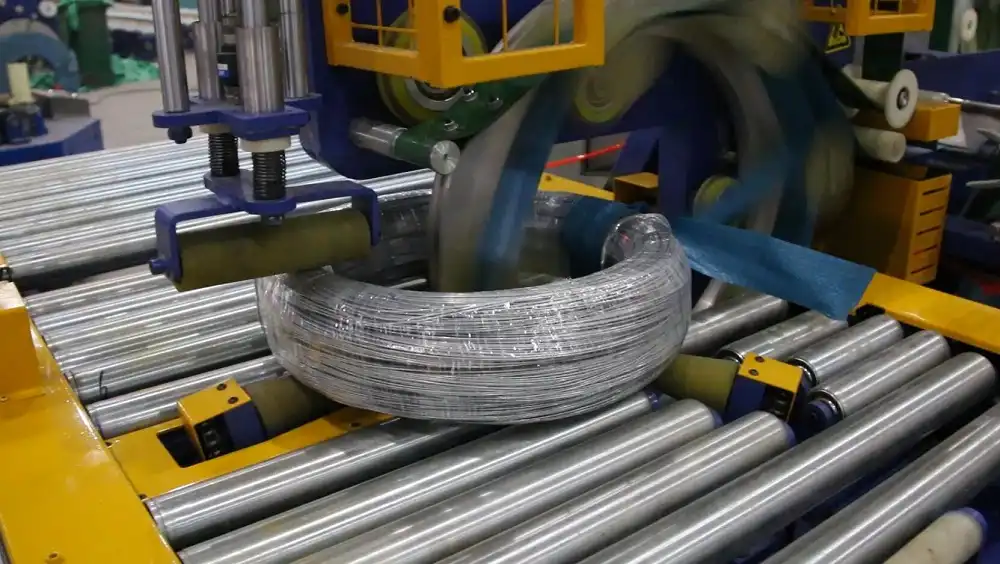
- Verpackung. Papier- und Filmstationen wickeln die Spule durch das Öhr, jede mit ihrem eigenen Ring.
- Wiegen. Eine Waage wiegt die Spule auf dem Förderband, und der Messwert wird auf einem Display angezeigt.
- Beschriftung. Eine Druck- und Aufbringungsmaschine fixiert das Etikett, und die Spule wird zum Stapeln zum Auslauf transportiert.
Ein Signalturm auf dem Kontrollpult zeigt den Leitungsstatus an, und gelbe Schutzgitter verdecken die beweglichen Teile oberhalb der Umreifungs- und Wickeleinheiten.
Daten der Drahtspulen-Verpackungslinie
| Artikel | Verpackungslinie für Drahtspulen |
|---|---|
| Coilgewicht | 30 kg bis 6,500 kg und mehr, leichte bis schwere Leitungen |
| Spule OD | 500 – 1,500 mm |
| Spule ID | 300, 508 oder 610 mm |
| Spulenbreite | 20 – 500 mm |
| Ausgang | 20–40 Spulen pro Stunde, abhängig vom Automatisierungsgrad |
| Strapping | bis zu 35 Sekunden pro Zyklus, PET- oder Stahlkopf |
| Verpackung | 20–120 s pro Spule |
| Verpackungsstationen | zwei, Film und Papier |
| Wiegen | automatisch, 1/3,000 Genauigkeit |
| Beschriftung | ausdrucken und auftragen |
| Kontrolle | Siemens S7-1200 oder 1500F SPS, 12–15-Zoll-Touchscreen |
| Kontaktflächen | PU-beschichtete Rollen und Neigevorrichtungen |
Beispielrechnung: Die langsamste Station bestimmt den Tarif
A plant ships wire coils overseas and wants paper under film on every coil. It needs 36 coils an hour. On its coils, the paper wrap takes 90 s, the film wrap 60 s and strapping 35 s. These are illustrative customer figures, inside the line's 20–120 s wrapping range.
Benötigte Zeit pro Spule. 3,600 ÷ 36 = 100 s.
Eine Verpackungsstation erledigt beides. Papier und Folie auf demselben Ring benötigen 90 + 60 = 150 Sekunden. Die Linie schafft nur 3,600 ÷ 150 = 24 Spulen pro Stunde.
Zwei Stationen hintereinander. Jede Spule verbringt 90 Sekunden an der Papierstation und 60 Sekunden an der Filmstation. Die Spulen durchlaufen beide Stationen gleichzeitig, daher gibt die langsamere Station das Tempo vor. Die langsamste Station ist die Papierstation mit 90 Sekunden, was 3,600 ÷ 90 = 40 Spulen pro Stunde ergibt – mehr als die benötigten 36.
Umreifen. Zählen Sie die Umreifungsbänder. Wenn der Zyklus von 35 Sekunden pro Umreifungsband gilt, benötigen zwei Umreifungsbänder 2 × 35 = 70 Sekunden, was innerhalb des 100-Sekunden-Budgets liegt. Drei Umreifungsbänder benötigen 3 × 35 = 105 Sekunden, wodurch die Produktionsleistung auf 3,600 ÷ 105 = 34 Spulen pro Stunde sinkt und das Umreifen zum limitierenden Faktor wird. Ein zweiter Umreifungskopf oder weniger Umreifungsbänder beheben das Problem.
Die Wickelzeit hängt vom Kopf und dem Gurt ab. Bei einer Wickellinie haben wir etwa 60 Sekunden für 4 Gurte veranschlagt, was ungefähr 15 Gurten entspricht. Die Gurtanzahl kann im Programm angepasst werden.
Die Regel lautet: Spulen pro Stunde = 3,600 ÷ (längste Stationszeit + t), wobei t die im Layout festgelegte Transferzeit zwischen den Stationen ist.
Wiegen und Etikettieren von Exportpapieren
Die Waage wiegt jede einzelne Spule der Leitung, sodass das Gewicht auf dem Etikett mit dem Gewicht der Spule übereinstimmt. Bei einer Genauigkeit von 1/3,000 ergibt eine für 3,000 kg ausgelegte Waage eine Auflösung von 3,000 ÷ 3,000 = 1 kg.
Die Etikettiermaschine druckt Gewichts- und Spulendaten, und die SPS sowie das HMI verfolgen die Verpackung online. Packlisten und Hafenpapiere können dann aus denselben Daten erstellt werden.
Standortbedingungen
Die Geräte arbeiten in einem Temperaturbereich von −10 °C bis +45 °C. Die Schaltschränke benötigen eine Klimatisierung auf 23 ± 2 °C, was in einer heißen und feuchten Hafenanlage von Bedeutung ist. Alle Kontaktflächen, die mit den Drähten in Berührung kommen, an Rollen und Kippvorrichtungen, sind kratzfest mit PU beschichtet.
Auswahlliste: Was Sie uns senden sollten
- Spulenaußendurchmesser, Innendurchmesser und Breite, kleinste und größte Größe.
- Schwerste Spule.
- Spulen pro Stunde.
- Umreifungsband: PET oder Stahl, und wie viele pro Spule.
- Verpackung: Papier, Folie oder beides, und die Bestellung.
- Beschriftungsdaten und die benötigte Skalierungskapazität.
Sicherheit und EN 415-10
Unsere Spulenverpackungsanlagen werden gemäß CE-Anforderungen gefertigt, wobei EN 415-10 als Referenz dient und eine Risikobewertung nach ISO 12100 durchgeführt wird. Die Hauptgefahrenquellen sind der Manipulator, der Umreifungskopf, die sich drehenden Wickelringe und die Förderbänder.
Über den Stationen sind die beweglichen Teile mit Schutzgittern abgedeckt. Manipulator und Förderbänder sind mit ineinandergreifenden Toren oder Lichtvorhängen (je nach Risikobewertung) gesichert, sodass die Anlage bei Betreten des Bereichs stoppt. Der Signalturm zeigt an, wann die Anlage im Automatikbetrieb läuft.
Häufig gestellte Fragen zur Technik
F: Können wir zunächst nur die Umreifung vornehmen und später die Umwicklung hinzufügen? A: Ja. Die Erweiterungen sind modular, sodass Stationen später an die Linie angeschlossen werden können.
F: PET- oder Stahlband für Exportcoils? A: Beide Varianten sind möglich. Die Wahl hängt vom Coilgewicht und der Art der Verladung im Hafen ab.
F: Wird die Linienmarkierung verzinkten oder beschichteten Draht verwenden? A: Die Rollen und Kippvorrichtungen, die den Draht berühren, sind PU-beschichtet, um Kratzer zu vermeiden.
F: Welche Sicherheitsstandards gelten? A: Für CE-Märkte ist EN 415-10 unsere Referenznorm, unterstützt durch eine Risikobewertung nach ISO 12100.
Nächster Schritt
- Bitte senden Sie uns per E-Mail Ihre Spulengrößen, Ihren Stundensatz und die benötigten Verpackungsmaterialien. zu info@fhopepack.com.
- Wir antworten Ihnen innerhalb von 24 Stunden mit einem Angebot., mit den Stationen und dem Layout.
- Wir senden eine Layoutzeichnung für Ihre Bodenfläche.
Verwandte lesen
- Verpackungslinie für Drahtspulen
- Verdichtungs- und Umreifungsmaschine für Drahtspulen
- Die Verpackungslinie für Stahlcoils optimiert Ihren Coil-Verpackungsprozess
- Drahtspulenwickelmaschinen
- Automatisches Zusammenpressen von Stahldrahtspulen mit Umreifungsmaschine
Quellen
- Spezifikationen: FHOPE-Produktseite für Drahtspulenverpackungsanlagen
- Line-Video: Drahtspulenumreifung und Verpackungslinie auf YouTube
- Stationszeiten und Spulen pro Stunde: unser Rechenbeispiel, illustrative Spulenzahlen
- Normen: EN 415-10 (Verpackungsmaschinen, allgemeine Sicherheit); ISO 12100:2010
Letzte Überprüfung: 21.09.2026