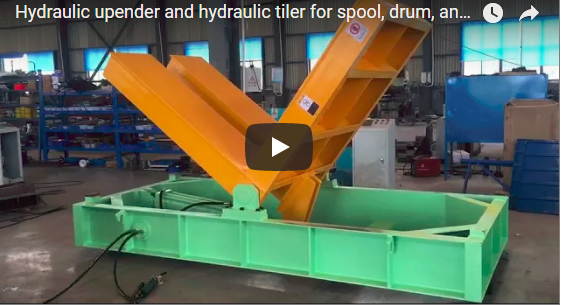
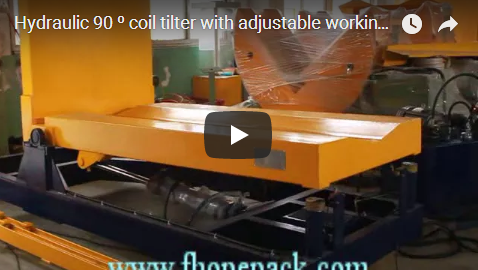
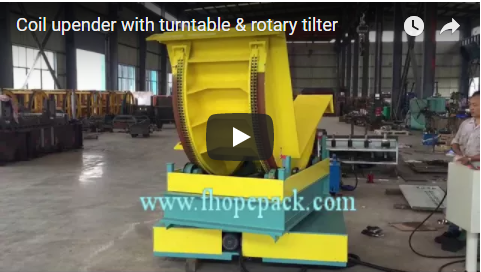
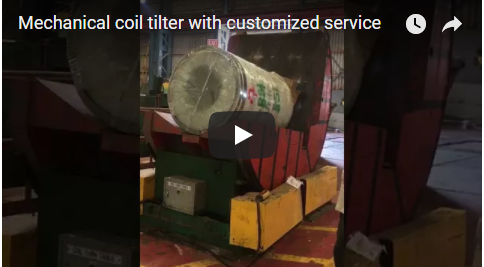
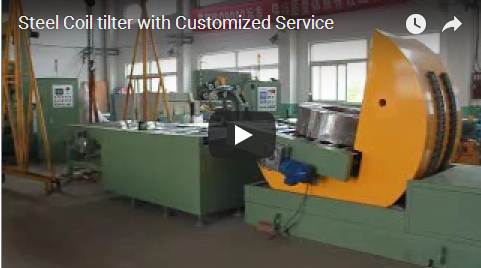
Zusammenfassung: Ein mittelständisches Stahlservicezentrum stellte von manueller Krankippung auf einen bodenmontierten, hydraulischen 10-Tonnen-Coilwender um. Dadurch wurden 180-Grad-Wendezyklen standardisiert und gleichzeitig die Notwendigkeit von Grubenaushubarbeiten beseitigt. Das System nutzt gegenüberliegende radiale Klemmarme mit programmierbaren Druckgrenzen, wodurch Kantenverformungen an locker gewickelten Coils verhindert und die direkte Umwicklung in Slip-Sheets für die Exportlogistik ermöglicht wird.
[VIDEO PLACEHOLDER]
🛠️ Betrieblicher Kontext & Anforderungen an die Einrichtung
Bodenmontierte Spulenwender machen den Aushub von Gruben überflüssig, indem sie die dynamischen Lastkräfte auf Stahlbetonplatten verteilen. Dies ermöglicht schnelle, standardisierte Änderungen der horizontalen zur vertikalen Ausrichtung für 5–10 Tonnen schwere kaltgewalzte und verzinkte Spulen, während gleichzeitig die Durchfahrtshöhe erhalten bleibt und die Anpassungen des Platzbedarfs im Betriebsablauf minimiert werden.
Moderne Stahlservicezentren und Metallverarbeitungsbetriebe arbeiten häufig auf beengten Flächen, wo herkömmliche, in Gruben montierte Wendemaschinen aus baulichen Gründen nicht realisierbar sind. Anlagen, die kaltgewalzte, verzinkte oder Edelstahlcoils mit einem Gewicht von 5,000 bis 10,000 kg verarbeiten, benötigen typischerweise eine Deckenhöhe von 4.5 bis 6.0 Metern. Bodenmontierte Coil-Wendemaschinen lösen dieses Problem, indem sie direkt in einer mindestens 200 mm dicken Stahlbetonplatte verankert werden. Dadurch werden Drehmoment und dynamische Lastvektoren in das Fundament abgeleitet, anstatt dass ein Unterbau ausgehoben werden muss. Diese Konfiguration ermöglicht die nahtlose Integration in bestehende Rollenförderanlagen, Querteilanlagen und Längsteilanlagen, ohne angrenzende Produktionsbereiche zu beeinträchtigen oder kostspielige bauliche Veränderungen zu erfordern.
🏗️ Technische Einschränkungen und Herausforderungen im Umgang damit
Die manuelle Spulenwendetechnik führt zu unvorhersehbaren Schwerpunktverlagerungen, die ein Teleskopieren der Kanten und eine Gefährdung des Bedieners durch hängende Lasten zur Folge haben. Hydraulische Wendemaschinen mit radialer Doppelarmklemmung hingegen erhalten die strukturelle Integrität während der Rotation aufrecht und reduzieren die Zykluszeiten auf unter vier Minuten.
Das herkömmliche manuelle Wenden von Spulen erfordert den Einsatz von Kranen, Führungsseilen und ungesicherter Lastenhandhabung, was erhebliche Sicherheitsrisiken und Materialbeeinträchtigungen mit sich bringt. Beim Drehen einer Spule von der Horizontalen in die Vertikale verlagert sich ihr Schwerpunkt drastisch und übersteigt oft die Stabilisierungskapazität von Einpunktklemmen oder manuellen Hebezeugen. Diese Instabilität führt häufig zu Kantenverkrümmung, Verformung der äußeren Wicklung und Quetschverletzungen des Bedieners. Darüber hinaus machen variable Innendurchmesser (typischerweise 508 mm bis 610 mm) und ungleichmäßige Wickelspannung Systeme mit festem Dorn für die Verarbeitung von Mehrkomponenten-Fasern unpraktisch. Hydraulische Spulenwender lösen diese Probleme, indem sie eine kontrollierte, entgegengesetzte Radialkraft direkt auf die äußere Seitenwand der Spule ausüben, das Drehmoment der Schwerkraft neutralisieren und die Integrität der Wicklung während des gesamten Wendevorgangs gewährleisten.
🔗 Verwandte Themen : Weitere Lösungen entdecken
📈 Technische Architektur & Systemkonfiguration
Der 10T Spulenwender verwendet eine doppelte hydraulische Armwiege mit gummierten Kontaktflächen und einen programmierbaren Drehmomentbegrenzer, der eine gleichmäßige Klemmkraft über variable Außendurchmesser hinweg gewährleistet und gleichzeitig eine 180-Grad-Drehgenauigkeit innerhalb von ±2 Grad für eine präzise Ausrichtung bei der Weiterverarbeitung aufrechterhält.
Die mechanische Kernarchitektur eines 10-Tonnen-Spulenwenders priorisiert Laststabilität, Betriebssicherheit und Materialerhaltung. Wichtige technische Spezifikationen und ihre direkten Auswirkungen auf das Geschäft umfassen:
-
10,000 kg Tragfähigkeit: Geeignet für Standard-Automobil- und Bauspulen, ohne dass mehrere Handhabungsvorgänge oder zusätzliche Hebezeuge erforderlich sind.
-
Rotationsgenauigkeit 180° ±2°: Gewährleistet eine gleichbleibende vertikale Ausrichtung für die automatisierte Verpackung, das Einlegen von Zwischenlagen und die nachfolgende Integration von Schneiden oder Ablängen.
-
Doppelte hydraulische Armhalterung: Ersetzt die Einpunktklemmung durch gegenüberliegende Radialarme, die die Spule in 120°-Intervallen berühren und so ein Zusammenbrechen bei locker gewickeltem oder unter Spannung stehendem Material verhindern.
-
Programmierbare Druckregelung (SPS/HMI): Die speicherprogrammierbare Steuerung (SPS) fungiert als automatisiertes Kommandozentrum und ermöglicht es dem Bediener, über eine Mensch-Maschine-Schnittstelle (HMI) die maximale Klemmkraft einzustellen, um eine Kantenkompression über die Zugfestigkeitsgrenze der Spule hinaus zu verhindern.
-
400 V/50 Hz oder 480 V/60 Hz Stromversorgung: Standardmäßige industrielle Dreiphasen-Elektrizitätskompatibilität gewährleistet die nahtlose Integration in nordamerikanische und globale Produktionsnetze.
-
Integriertes Slip-Sheet-Magazin: Führt nach der Drehung automatisch 1.2 mm Wellpappe unter die Spule und wandelt so palettenabhängige Ladungen in das Slip-Sheet-Format für einen kostengünstigen Seefrachtversand um.
🛡️ Integrationsprotokoll & Sicherheitskonformität
Die Installation erfordert keine Aushubarbeiten, sondern nutzt die lasergenaue Ausrichtung an bestehenden Rollenförderern und integriert redundante mechanische Verriegelungen sowie optische Sicherheitsbarrieren, die die Rotation bei Annäherung des Bedieners stoppen, um die Einhaltung der Maschinensicherheitsnormen ISO 12100 zu gewährleisten.
Die Inbetriebnahme erfolgt nach einem standardisierten Integrationsablauf, der Produktionsausfallzeiten minimiert und die Einhaltung gesetzlicher Vorschriften gewährleistet. Für die Standortvorbereitung, die elektrische Verlegung und die Inbetriebnahme werden üblicherweise 5–7 Tage eingeplant. Die Maschine wird mithilfe von Laser-Ausrichtungswerkzeugen an die vorhandenen Förderbandhöhen angepasst, wodurch manuelle Umsetzschritte entfallen. Für den elektrischen Anschluss wird ein separater 400-V/100-A-Stromkreis benötigt, der vom Hauptverteilerkasten abzweigt. Das HMI ist an einer Schwenkarmhalterung in ergonomischer Bedienerhöhe montiert.
Die Sicherheitsarchitektur entspricht den Richtlinien der ISO 12100 zur Risikobewertung und umfasst:
-
Optische Sicherheitsbarrieren (Lichtvorhänge): Infrarotsensor-Arrays, die die Rotation sofort stoppen, wenn ein Bediener oder ein Fremdkörper den Sicherheitsbereich durchbricht.
-
Redundante mechanische Verriegelungen: Physische Arretierungen, die in den Positionen 0° und 180° einrasten und so eine unbeabsichtigte Bewegung bei Wartungsarbeiten oder Stromausfall verhindern.
-
Drehmomentbegrenzungskupplung: Unterbricht automatisch den Hydraulikdruck, wenn die Klemmkraft voreingestellte Schwellenwerte überschreitet, und schützt so sowohl die Spule als auch die Maschinenkomponenten.
-
Not-Aus-Schaltungen: Festverdrahtete Not-Aus-Schalter an mehreren Zugangspunkten gewährleisten die sofortige Abschaltung im Fehlerfall.
Hinweis: Integrationszeiten und Sicherheitskonfigurationen variieren je nach Hersteller. Prüfen Sie vor der Beschaffung stets die elektrischen Anforderungen und Konformitätszertifizierungen beim Originalgerätehersteller (OEM).
🔗 Siehe auch : Zugehörige Ausrüstung
⚙️ Leistungsergebnisse & Auswirkungen auf den Betrieb
Die automatisierte Spulenwende standardisiert die Zykluszeiten, macht die manuelle Krankoordination überflüssig und reduziert Kantenschäden durch gleichbleibenden Klemmdruck. Dadurch wird der Schichtdurchsatz direkt erhöht und die Nacharbeitskosten im Zusammenhang mit verstauchten oder gequetschten Spulenkanten minimiert.
Die Umstellung von der manuellen Krankippung auf die automatisierte Spulenwendeung führt zu messbaren betrieblichen Verbesserungen hinsichtlich Sicherheit, Durchsatz und Materialqualität. Branchenvergleiche zeigen, dass die automatisierte Wende die Zykluszeiten pro Spule von 10–15 Minuten auf 3–4 Minuten reduziert und somit den Schichtdurchsatz ohne zusätzliches Personal effektiv verdreifacht. Durch den Wegfall der manuellen Handhabung von Führungsseilen und der Abhängigkeit vom Kran wird die Ermüdung der Bediener verringert und das Risiko durch hängende Lasten im täglichen Arbeitsablauf minimiert.
Die Materialerhaltung wird deutlich verbessert, da der programmierbare Anpressdruck Kantenkompression und Teleskopierung verhindert, die in manuellen Handhabungsumgebungen typischerweise für Ausschussquoten von 4–7 % verantwortlich sind. Integrierte Slip-Sheet-Spender optimieren zudem die Exportverpackung, reduzieren die Materialhandhabungsschritte und senken die Frachtvorbereitungskosten. Diese qualitativen Vorteile summieren sich im Laufe der Zeit und führen zu kontinuierlichen Verbesserungen der Gesamtanlageneffektivität (OEE) und der Arbeitssicherheit.
🛠️ Beschaffungsstrategie & Finanzbewertung
Die Investitionskosten für industrielle Spulenwendemaschinen liegen typischerweise zwischen 60,000 und 120,000 US-Dollar, wobei die Amortisationszeit in der Regel 12 bis 24 Monate beträgt. Diese Amortisation wird eher durch Arbeitsoptimierung, Reduzierung von Ausschuss und Einhaltung der Arbeitsschutzbestimmungen als durch direkte Einnahmengenerierung erreicht.
Die Wirtschaftlichkeitsbewertung von Spulenwendemaschinen sollte sich auf die Steigerung der betrieblichen Effizienz und nicht auf die direkte Produktionsleistung konzentrieren. Die branchenüblichen Investitionskosten liegen je nach Kapazität, Automatisierungsgrad und optionalen Integrationen wie Slip-Sheet-Spendern oder Förderbandsynchronisation zwischen 60,000 und 120,000 US-Dollar. Die Amortisationszeiten betragen typischerweise 12 bis 24 Monate und werden wie folgt berechnet:
-
Umverteilung der Arbeitskräfte: Durch die Verringerung der Abhängigkeit von Kranführern und manuellen Transportteams werden Mitarbeiter für höherwertige Verarbeitungsaufgaben freigesetzt.
-
Reduzierung von Ausschuss und Nacharbeit: Gleichmäßiger Anpressdruck minimiert Beschädigungen an den Kanten und senkt somit die Kosten für Schleifen, Aufwickeln und Kundenreklamationen.
-
Einsparungen bei Sicherheit und Compliance: Durch die Verringerung der Gefährdung durch hängende Lasten sinken die Kosten für Arbeitsunfälle, Versicherungsprämien und behördliche Prüfungen.
-
Verpackungseffizienz: Die automatisierte Zwischenlagenverarbeitung reduziert Materialverschwendung und beschleunigt die Vorbereitung der ausgehenden Logistik.
Hinweis: Die Finanzprognosen dienen der Veranschaulichung und basieren auf branchenüblichen Benchmarks. Der tatsächliche ROI kann je nach Anlagenvolumen, Lohnkosten, Materialqualität und regionalen Sicherheitsvorschriften variieren. Führen Sie vor der Kapitalfreigabe eine standortspezifische Kosten-Nutzen-Analyse durch.
🏗️ Checkliste für Kaufentscheidungen
Bevor Sie sich für einen Spulenwender entscheiden, überprüfen Sie diese Parameter mit dem Lieferanten:
-
[ ] Spulengewichtsbereich – Min./Max. angeben; die Maschine muss die ungünstigste Last ohne hydraulische Überlastung bewältigen können.
-
[ ] Spulen-Außendurchmesser und -Innendurchmesser – Sicherstellen, dass die Halterungsarme den Außendurchmesser erfassen können; Freiraum für variable Innendurchmesser prüfen.
-
[ ] Drehwinkel – 90° (vertikal zu horizontal) oder 180° (vollständige Umkehrung) je nach den Anforderungen der nachfolgenden Verpackung.
-
[ ] Bodenbeschaffenheit – Betondicke ≥200 mm mit geeigneter Bewehrung für Bodenmontagegeräte.
-
[ ] Stromversorgung – Spannung/Frequenz bestätigen; bei Betrieb in Nordamerika die 60Hz-Option anfordern.
-
[ ] Sicherheitsmerkmale – Lichtvorhänge, Druckbegrenzer, mechanische Verriegelungen und die Position des Not-Aus-Schalters überprüfen.
-
[ ] Integrationsfähigkeit – Kompatibilität mit vorhandenen Rollenförderern, Querteilanlagen oder Schneidemaschinen prüfen.
-
[ ] Garantie & Service – Fordern Sie die Garantiebedingungen für Hydraulikzylinder und die Service-Level-Agreements (SLAs) für die Reaktionszeit lokaler Techniker an.
-
[ ] Ersatzteilset – Fordern Sie die empfohlenen Wartungsverbrauchsmaterialien für den kontinuierlichen 24/7-Betrieb an.
📈 Häufig gestellte Fragen
F: Kann der gleiche Wender Stahlcoils und Kunststofffolienrollen verarbeiten? A: Ja, sofern sich die Gewichts- und Durchmesservorgaben überschneiden. Gummierte Spannbacken und einstellbare Druckgrenzen machen das System auch für empfindliche Materialien geeignet. Klären Sie mit dem Lieferanten ab, ob die Bedienoberfläche eine Druckreduzierung für leichtere Lasten ermöglicht, um Oberflächenbeschädigungen zu vermeiden.
F: Benötige ich eine Grube für bodenmontierte Modelle? A: Nein. Bodenmontierte Spulenwender sind so konstruiert, dass sie bündig auf Stahlbetonplatten aufliegen. Sie leiten die Rotationskräfte direkt in das Fundament ab, wodurch Aushubarbeiten, Rampen oder Änderungen am Unterboden entfallen.
F: Wie häufig wird die Hydraulik gewartet? A: Standardmäßige Wartungsintervalle werden alle 2,000 Zyklen oder alle 12 Monate durchgeführt, je nachdem, was zuerst eintritt. Zu den Aufgaben gehören der Hydraulikölwechsel, die Dichtungsprüfung und die Kalibrierung des Druckmessumformers. Die SPS protokolliert automatisch die Zykluszahlen, um die vorausschauende Wartungsplanung zu optimieren.
F: Ist die Maschine mit Zwischenlagen kompatibel? A: Ja. Viele 10-Tonnen-Modelle verfügen über einen integrierten Zwischenlagenspender, der nach der Drehung automatisch Wellpappe unter die Spule zuführt. Für Palettenwechsel oder alternative Verpackungsformate wenden Sie sich bitte an den Lieferanten, um spezielle Varianten mit drehbarer Wendemaschine zu erhalten.
F: Wie lange ist die übliche Lieferzeit? A: Kundenspezifisch konfigurierte Geräte benötigen in der Regel 8–12 Wochen für Fertigung und Prüfung. Standardmodelle (10T, 180°) sind in der Regel innerhalb von 4–6 Wochen lieferbar. Bitte erfragen Sie die Lieferzeiten beim Hersteller, abhängig von Ihren spezifischen Anforderungen an Elektrik, Abmessungen und Integration.
🛡️ Glossar der Industriebegriffe
-
Dorn: Ein zylindrisches Werkzeug, das in den Innendurchmesser einer Spule eingeführt wird, um diese während der Handhabung oder Verarbeitung von innen zu stützen. Bodenmontierte Wendemaschinen eliminieren häufig die Abhängigkeit vom Dorn, indem sie die äußere Seitenwand einklemmen.
-
SPS (Speicherprogrammierbare Steuerung): Ein Industriecomputer, der Maschinenabläufe automatisiert, Sensoreingaben überwacht und Sicherheitsprotokolle ohne ständiges menschliches Eingreifen ausführt.
-
Lichtvorhang: Eine optische Sicherheitsvorrichtung, die eine unsichtbare Infrarot-Lichtschranke erzeugt. Wird der Lichtstrahl unterbrochen, stoppt die Maschine sofort, um Verletzungen des Bedieners zu verhindern.
-
Teleskopieren: Ein Defekt, bei dem sich einzelne Windungen der Spule aufgrund unsachgemäßer Spannung oder instabiler Handhabung nach außen verschieben, was zu Beschädigungen an den Kanten und Materialverlust führt.
-
Zwischenlage: Eine dünne, stabile Papp- oder Kunststoffplatte, die zwischen Ladung und Palette gelegt wird. Sie ermöglicht die Befestigung mit einem Gabelstapler mittels einer speziellen Schub-Zug-Vorrichtung, wodurch Palettenkosten gesenkt und der Containerraum optimiert werden.