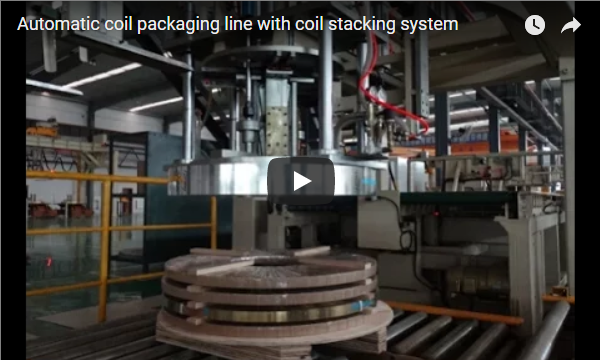
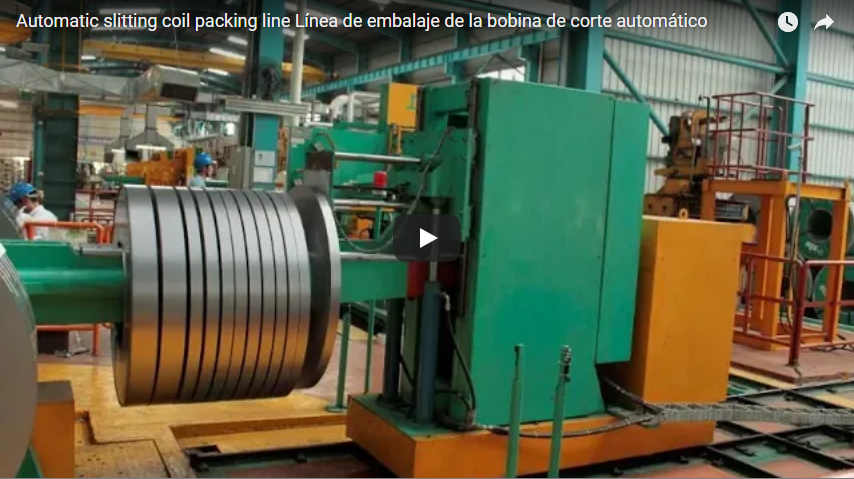
Zusammenfassung: Lose Drähte von großen Spulen benötigen Platz und verrutschen beim Transport. Daher wickeln Drahtwerke sie zu kleineren Spulen auf, verdichten diese und bündeln sie fest. Unsere Anlage führt diesen Vorgang in mehreren Stationen durch: einer Aufwickelmaschine, einer vertikalen Kompaktierpresse und einer Umreifungsstation (alle in Blau und Gelb). Die fertige Spule wird von einem Gabelstapler abgeholt. Die benötigte Umreifung richtet sich nach Spulenhöhe , Spulenwandstärke und Anzahl der Bänder. Alle diese Parameter werden projektbezogen festgelegt.
Inhaltsverzeichnis
- Linienstationen im Video
- So funktioniert die Linie
- Riemenverbrauch pro Spule
- Warum zurückspulen und verkleinern?
- Kontrollen und Sicherheit
- Auswahlliste für eine Drahtspulen-Aufwickel- und Verdichtungsanlage
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen
Linienstationen im Video
Eine blau-gelbe Aufwickelmaschine zieht Stahldraht von einer großen Spule ab und wickelt ihn auf einen Drehdorn zu einer kleineren Spule auf. Eine Nahaufnahme zeigt, wie der Draht auf die Spule geführt wird.
Die neue Spule gelangt in eine hohe Vertikalpresse, die sie zu einem dichten Zylinder verdichtet. An der Umreifungsstation werden Umreifungsbänder um die Spulenwand gelegt, und das Bedienfeld zeigt die Anzahl der Spulen sowie die Gesamtlänge der Umreifungsbänder an. Ein Gabelstapler transportiert die fertige Spule ab.
So funktioniert die Linie
| Station | Was sie tut, |
|---|---|
| Rewinder | Zieht Draht von der Drahtspule ab und wickelt eine kleinere Spule auf einen Dorn. |
| Art des | Bewegt die Spule zur Presse |
| Kompaktierpresse | Drückt die Spule auf eine dichte, gleichmäßige Höhe herunter. |
| Strapping | Die Spule wird durch das Auge geführt, während sie kompakt gehalten wird. |
| abladen | Ein Gabelstapler transportiert die verschnürte Spule ab |
Durch das Umreifen der Spule im komprimierten Zustand wird die Dichte fixiert. Öffnet sich die Presse vorher, schnellt die Spule zurück und die Umreifungsbänder sitzen locker.
Riemenverbrauch pro Spule
Jedes radiale Band verläuft durch das Öhr und um die Spulenwand herum. Seine Länge entspricht in etwa dem Umfang des Wandabschnitts:
Bandlänge ≈ 2 × (Spulenhöhe + Wandstärke) , wobei Wandstärke = (OD − ID) ÷ 2
Beispiel einer kompakten Spule mit 1,000 mm Außendurchmesser, 500 mm Innendurchmesser und 800 mm Höhe und 4 Bändern:
| Artikel | Wert |
|---|---|
| Wand, (1,000 − 500) ÷ 2 | 250mm |
| Bandlänge, 2 × (800 + 250) | 2,100mm |
| Band pro Spule, 4 × 2.1 m | ungefähr 8.4 m |
Berücksichtigen Sie beim Bestellen des Umreifungsbandes die Überlappung der Siegelnaht an jedem Band. Die Zählanzeige und die Gesamtbandlänge ermöglichen es Ihnen, den tatsächlichen Verbrauch pro Spule während einer Schicht zu überprüfen.
Warum zurückspulen und verkleinern?
| Grund | Ergebnisse |
|---|---|
| Kleinere Spulen | Einfacher zu handhaben und beim Kunden zu verfüttern. |
| Dichte Spulen | Geringeres Volumen pro Tonne im LKW oder Container |
| Gleiche Höhe | Die Spulen sind gerade gestapelt und die Gurte liegen flach an. |
| Kompakt und dennoch sicher befestigt | Die Drehungen können nicht verrutschen oder sich lösen |
Wir passen die Spulengröße an die Abwickelgeräte Ihrer Kunden an. Falls die Spulen zusätzlich eine Folienabdeckung benötigen, sehen Sie sich unsere Stahldrahtspulen-Wickelmaschine an.
Kontrollen und Sicherheit
Die Aufwickelvorrichtung, die Presse und der Umreifungskopf werden elektrisch betrieben. Halten Sie Personen von den bewachten Stationen fern, solange die Anlage in Betrieb ist, und stoppen Sie die Station, bevor Sie eine Draht- oder Umreifungsstörung beheben.
Die anzuwendenden Normen hängen vom Zielmarkt ab. Für CE-Märkte legt ISO 12100 die Risikobewertungsmethode fest und EN 415-10 die allgemeinen Anforderungen an Verpackungsmaschinen.
Auswahlliste für eine Drahtspulen-Aufwickel- und Verdichtungsanlage
- Drahtdurchmesser und -güte.
- Spulengröße und -gewicht angeben.
- Fertige Spule: Außendurchmesser, Innendurchmesser, Höhe und Gewicht.
- Bänder pro Spule und Bandtyp sowie ob die Spulen zusätzlich umwickelt sind (siehe unsere wirtschaftliche Drahtwickelmaschine).
- Spulen pro Schicht.
- Gabelstapler- oder Förderbandtransport und Bodenfläche.
Häufig gestellte Fragen zur Technik
F: Warum vor dem Komprimieren aufwickeln? A: Um eine große Zufuhrspule in kleinere Spulen zu verwandeln, die besser handhabbar sind und den Bedürfnissen des Kunden entsprechen.
F: Warum werden die Bänder umreift, während die Presse die Spule hält? A: Damit die Spule nicht zurückschnellen kann; ein Umreifen nach dem Lösen der Presse führt zu losen Bändern.
F: Wie viel Band benötigt man für eine Spule? A: Ungefähr 8.4 m für vier Bänder auf einer Spule mit 1,000 mm Außendurchmesser, 500 mm Innendurchmesser und 800 mm Höhe in unserem Beispiel, zuzüglich der Siegelüberlappung an jedem Band.
F: Wie kann ich den Verbrauch des Umreifungsbandes verfolgen? A: Auf dem Umreifungsbildschirm werden die Anzahl der Spulen und die Gesamtlänge des Umreifungsbandes angezeigt, sodass Sie den Verbrauch pro Spule überprüfen können.
F: Was passiert, wenn die Presse vor dem Umreifen öffnet? A: Die Spirale schnellt zurück, die Umreifungsbänder sitzen locker und die Dichte geht verloren.
F: Wie wird die Spule abtransportiert? A: Mit einem Gabelstapler von der Umreifungsstation, wie in unserem Video gezeigt.
Nächster Schritt
Wir planen Ihre Drahtspulenlinie in drei Schritten:
- Reichen Sie Ihre Layoutzeichnung ein. mit Drahtgrößen, Spulengrößen und Ausgangsleistung bis info@fhopepack.com.
- Sie erhalten innerhalb von 48 Stunden ein Angebot., mit dem Bahnhofsplan und dem Gurtplan.
- Buchen Sie eine Standortbesichtigung um den Linienaufbau und die Mitnahme zu überprüfen.
Verwandte lesen
- Video: Automatischer Stahldrahtwickler zum Drahtwickeln und Umreifen
- Video: Automatische Drahtspulen-Aufwickel- und Bindemaschine
- Automatische Coil-Verpackungslinie
Quellen
- Maschineninhalt: FHOPE-Entwicklungsteam, 04.10.2026
- Beispiel für ein Armband: unser ausgearbeitetes Beispiel, illustrative Werte
- Maschine im Einsatz: unser Video auf YouTube
- Geltungsbereich der Normen: ISO 12100:2010, EN 415-10: 2014
Letzte Überprüfung: 21.09.2026