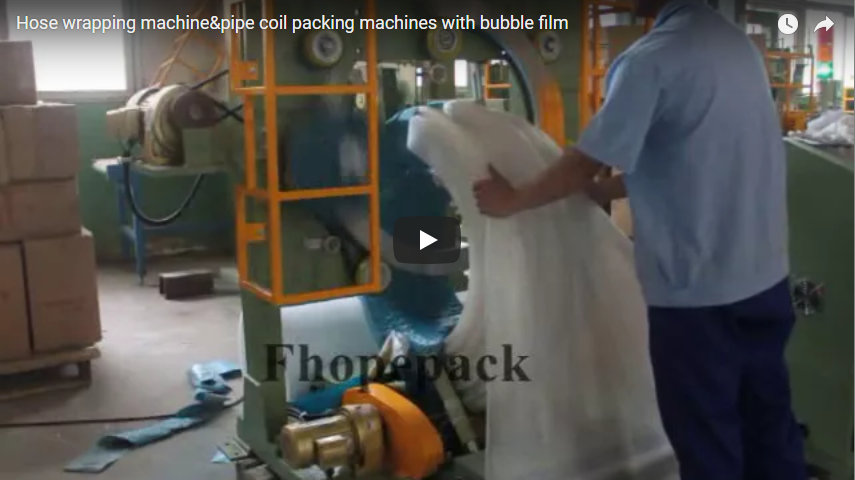
Abstract: Vertikale Schlauchwickelmaschine für Spulen mit übergroßem Durchmesser bis zu 3000 mm Außendurchmesser und 2000 kg Gewicht. Ausgestattet mit einer Wickeltechnologie mit Durchlaufmechanismus und einer Zykluszeit von 55–65 Sekunden. Unterstützt Zweikomponenten-Verbundverpackungen (LLDPE-Stretchfolie + HDPE-Gestrickband). CE-zertifiziert gemäß Maschinenrichtlinie 2006/42/EG. Geeignet für Industrieschläuche, Kabel, Drahtseile und gewickelte Produkte mit großem Durchmesser.
Warum benötigen Schlauchspulen mit großem Durchmesser vertikale statt horizontaler Wickelmaschinen?
Vertikale Schlauchwickelmaschinen sind für Spulen mit einem Außendurchmesser von mehr als 1500 mm ausgelegt und lösen Probleme wie Schwerpunktinstabilität und Belastungsschwierigkeiten, die horizontale Maschinen nicht bewältigen können.
Bei einem Schlauchrollen-Außendurchmesser von über 1200 mm führt die horizontale Lagerung der Wickelwelle zu einer Durchbiegung von 3–5 mm und damit zu ungleichmäßiger Wickelspannung. Die vertikale Konstruktion positioniert die Rolle vertikal auf Stützrollen, wodurch die Schwerkraft gleichmäßig über den Umfang verteilt und exzentrische Belastungen vermieden werden. Bei Schlauchrollen mit 3000 mm Außendurchmesser und 2000 kg Gewicht sind die vertikalen Stützpunkte im Abstand von 1800–2200 mm einstellbar, um axiale Verschiebungen bei hohen Drehzahlen (typischerweise 8–12 U/min) zu verhindern.
Unterschiedliche Beladungsmethoden: Vertikale Wickelmaschinen nutzen einen Kran zur Beladung, wobei die Spulen innerhalb von 30–45 Sekunden senkrecht auf Stützrollen abgesenkt werden. Horizontale Maschinen benötigen Gabelstapler oder Kippmechanismen, um die Spulen horizontal in die Spannfutter einzulegen. Bei Spulen mit 3000 mm Außendurchmesser ist eine Gabelstaplerreichweite von 3.5–4 m erforderlich, wodurch die Gefahr des Spulenrollens besteht. In Anlagen, die monatlich 400–600 Spulen verarbeiten, reduziert die vertikale Bauweise die Beladungszeit um 18–25 Minuten pro Schicht.
Was sind die wichtigsten technischen Spezifikationen von vertikalen Schlauchwickelmaschinen?
| Parameter | Normen | Einheit | Notizen |
|---|---|---|---|
| ---- | ----- | - | --- |
| Max. Spulenaußendurchmesser | 3000 | mm | Anpassbar bis 3500 mm |
| Max Spulengewicht | 2000 | kg | Tragfähigkeit der Stützrollen |
| Spulenbreitenbereich | 200-800 | mm | Anpassbar bis 1000 mm |
| Wickelring-ID | 1200-2500 | mm | Kundenspezifisch pro Spulen-ID |
| Ring Shuttle Geschwindigkeit | 0.8-2.5 | Frau | Frequenzumrichtergesteuert |
| Stützrollengeschwindigkeit | 8-12 | RPM | variabler Frequenz |
| Zykluszeit pro Spule | 55-65 | Sekunden | Einschließlich 30-40 Sekunden Ladezeit |
| Film-Vordehnungsverhältnis | 200-280 | % | Mechanische Vordehnung |
| HDPE-Riemenspannung | 80-150 | N | Pneumatische Spannungsregelung |
| Bar Systeme | Siemens S7-1200 | PLC | Optionaler Mitsubishi FX5U |
| HMI | 7 "Touchscreen | - | 800 × 480 Auflösung |
| Labor-Stromversorgungen | 380 V/50 Hz/3-phasig | - | Optional 220 V/60 Hz |
| Druckluft | 0.5-0.7 | MPa | Für Spannbremse und Klemmung |
| Geräteleistung | 3.5-5.5 | kW | Alle Motoren enthalten |
| Sicherheitsnorm | ISO 12100:2010 | - | CE zertifiziert |
Materialvorgaben:
- Stretchfolie: LLDPE, 15-23 Mikron Dicke, 500 mm Breite, 2.8-3.2 m²/kg Deckkraft nach Vorstreckung
- HDPE-Strickband: 40–60 mm Breite, 0.3–0.5 mm Dicke, Bruchfestigkeit ≥ 350 N, UV-Beständigkeitsklasse 7
Lieferdokumente:
- CE-Konformitätserklärung (Maschinenrichtlinie 2006/42/EG)
- Risikobewertungsbericht gemäß ISO 12100:2010
- Elektrische Schaltpläne (PDF + DWG)
- FAT-Rekord (einschließlich Video des Volllasttests mit 3 Zündspulen)
- 3D-STEP-Datei (zur Integration in die Produktionslinie)
Wie funktioniert das Eye-Through-Wrapper-System?
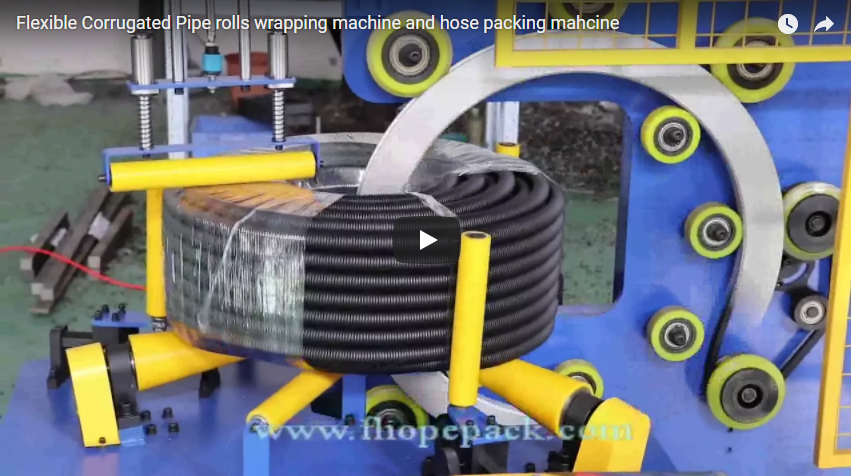
Das Durchwickeln mit dem Drahtbügel ist der Kernprozess von vertikalen Schlauchwickelmaschinen. Der Wickelring führt das Material durch die mittlere Öffnung („Drahtbügel“) der Spule, während sich die Spule auf Stützrollen dreht und so eine vollständige 360°-Umhüllung erreicht wird.
Kinematisches Prinzip: Der Wickelring bewegt sich mit einer linearen Geschwindigkeit von 0.8–2.5 m/s entlang des Kreisrings und durchläuft dabei den Innendurchmesser der Spule. Gleichzeitig rotieren Stützrollen die Spule mit 8–12 U/min. Diese kombinierte Bewegung gewährleistet, dass das Material den Außenumfang der Spule spiralförmig umschließt. Bei Spulen mit 3000 mm Außendurchmesser und 800 mm Innendurchmesser beträgt der Ringweg pro Umdrehung ca. 3.8 m, die Umdrehungszeit 1.5–2.0 Sekunden.
Materialverbund-Sequenz: Im typischen Verfahren werden zunächst 2–3 Lagen LLDPE-Stretchfolie (zum Schutz vor Staub und Feuchtigkeit sowie zur anfänglichen Umhüllung) und anschließend 1–2 Lagen HDPE-Gestrickband (für Zugfestigkeit und Durchstoßfestigkeit) aufgebracht. Die Stretchfolie wird um 250 % vorgedehnt, das HDPE-Gestrickband mit 100–120 N gespannt. Für den Seetransport wird zusätzlich eine 0.15 mm dicke VCI-Korrosionsschutzfolie als Außenschicht aufgebracht.
Fehlermodus im Feld: Nach dem Wickeln der Ringschiene entsteht durch Verschleiß ein radialer Rundlauf von 0.5–1.0 mm, die Materialspannung schwankt um ±20 %. Dies führt zu sichtbaren „Wellen“ auf der Oberfläche der gewickelten Spule und erhöht die Lockerungsrate beim Transport um 15–25 %. Vorbeugende Wartung: Überprüfen Sie die Geradheit der Schiene alle 2000 Betriebsstunden (mit einem Laser-Ausrichtgerät, Toleranz ≤0.3 mm/2 m), tauschen Sie die Führungsrollen alle 6000 Stunden aus (Polyurethan, Shore-A-Härte 85–90).
Warum ist eine Verbundverpackung aus zwei Materialien (Stretchfolie + HDPE-Band) notwendig?
Einschränkungen von Stretchfolie allein: LLDPE-Stretchfolie bietet zwar hervorragenden Schutz vor Staub und Feuchtigkeit sowie eine hohe anfängliche Haltekraft, weist jedoch eine geringe Durchstoßfestigkeit auf (typischerweise 4.5–5.5 N/25 mm). Bei Industrieschläuchen mit Metallarmaturen oder scharfen Kanten können Vibrationen während des Transports die Folie durchstechen und so den Schutz beeinträchtigen.
Funktion des HDPE-Gestrickbandes: Das HDPE-Gestrickband besitzt eine Reißfestigkeit von ≥ 350 N, das 60- bis 70-Fache der Reißfestigkeit von Stretchfolie. Es bildet ein äußeres Gerüst, das Stapellasten aufnimmt (typischerweise 2-3 Lagen, die unterste Lage trägt eine statische Last von 4000–6000 N) und Vibrationen beim Transport dämpft. Die Gitterstruktur des Bandes lässt Feuchtigkeit entweichen und verhindert so Kondenswasserbildung, die zu Schlauchkorrosion führen kann.
Kostenvergleich: Für Spulen mit 3000 mm Außendurchmesser:
- Nur Stretchfolie: 4.5-5.5 kg Folie/Spule, Kosten 12.6-15.4 $/Spule (2.80 $/kg), Schutzklasse B (geeignet für den Landtransport über kurze Strecken)
- Verbundmaterial: 2.5-3.0 kg Folie + 1.2-1.5 kg HDPE-Band/Spule, Kosten 9.5-11.0 $/Spule, Schutzklasse A (geeignet für Seefracht + Langzeitlagerung)
Der Verbundwerkstoff senkt die Kosten um 20–25 % und verbessert gleichzeitig den Schutz um zwei Stufen. Grund: Der Verbrauch an Stretchfolie sinkt (das Vorstreckverhältnis steigt von 200 % auf 280 %), und der Stückpreis für HDPE-Bänder (3.5–4.0 $/kg) ist niedriger als der für Stretchfolie.
Überraschende Erkenntnis: Viele Hersteller glauben, „dickere Folie ist besser“, doch für Seefrachtverpackungen ist nicht die Dicke, sondern die Steifigkeit entscheidend. Eine Verbundstruktur aus 23 Mikron starker Stretchfolie und 0.4 mm starkem HDPE-Gurtband bietet die 3.2-fache Stapelfestigkeit einer 35 Mikron starken Einzelschichtfolie (Prüfnorm: ASTM D642 Druckfestigkeit). Das HDPE-Gestrickband bildet eine Fachwerkstruktur und verteilt Punktlasten über den gesamten Umfang.
Wie werden Lade- und Positionierungssysteme konstruiert?
Kranbeladung: Der Bediener führt Nylonschlingen (100–120 mm breit, Tragfähigkeit 3000 kg) durch den Innendurchmesser der Spule. Der Kran senkt die Spule langsam auf 200–300 mm über die Stützwalzen der Wickelmaschine ab. Die Spule fällt senkrecht auf die Walzen. Positionierstifte (20–25 mm Durchmesser, 80–100 mm Höhe) werden in den Spuleninnendurchmesser eingeführt, um eine axiale Verschiebung zu verhindern. Ladezeit pro Einheit: 30–45 Sekunden.
Konstruktion der Stützrolle: Die Rollenoberfläche ist polyurethanbeschichtet (Shore-A-Härte 70–75) und bietet einen Reibungskoeffizienten von 0.4–0.6. Dadurch wird ein Verrutschen der Spule verhindert, ohne die Schlauchoberfläche zu beschädigen. Der Rollendurchmesser beträgt 200–250 mm. Es werden SKF-Pendelrollenlager (Modell 22208 EK) mit einer dynamischen Tragzahl von 58 kN verwendet. Für 2000-kg-Spulen beträgt der Sicherheitsfaktor 2.9–3.2.
Positioniergenauigkeitsanforderung: Der Koaxialitätsfehler zwischen Spulenmitte und Wickelringmitte darf 3 mm nicht überschreiten. Andernfalls kommt es zu Störungen beim Durchlauf des Rings durch die Spuleninnenseite – in leichten Fällen wird die Schlauchoberfläche beschädigt, in schweren Fällen blockiert der Ringmotor (Stromspitze erreicht das 3- bis 4-Fache des Nennwerts). Positionierhilfe: Laser-Ausrichtwerkzeug (projiziert ein Fadenkreuz, Genauigkeit ±0.5 mm); der Bediener justiert die Spulenposition anhand der Laserlinien innerhalb von 10–15 Sekunden.
Sicherheitsverriegelungen: Lichtschranken unter den Stützrollen (Erfassungsbereich 0–3 m, Ansprechzeit ≤ 10 ms). Sobald Gliedmaßen des Bedieners in den Gefahrenbereich gelangen, stoppen die Rollen sofort (Bremszeit ≤ 150 ms), und der Wickelring führt eine Notrückführung durch (Rückführungszeit ≤ 2 s). Sicherheitsniveau: SIL2 (IEC 61508), Leistungsniveau PLd (ISO 13849-1).
Wie wird die Verpackungsqualität quantifiziert und geprüft?
Prüfung der Haltekraft: Messen Sie die radiale Haltekraft auf der Oberfläche der Schlauchspule mithilfe eines Zugkraftmessgeräts. Bei Schlauchspulen mit 3000 mm Außendurchmesser sollte die Haltekraft 800–1200 N/m (pro Meter Breite entlang des Umfangs) erreichen. Werte unter 600 N/m führen zu Lockerungen während des Transports; Werte über 1500 N/m führen zum Quetschen der äußeren Schlauchschicht.
Schichtdickenmessung: Messen Sie die Dicke der Streckfolie an 5 zufällig ausgewählten Punkten mit einem Wirbelstrom-Dickenmessgerät (0.1 µm Auflösung). Bei einer Einstellung von 23 µm sollten die Messwerte zwischen 20 und 26 µm liegen. Eine Dickenabweichung von mehr als ±30 % deutet auf Verschleiß der Vorstreckwalze oder einen Fehler in der Spannungsregelung hin.
Überlappungsbreite von HDPE-Bändern: Messen Sie die Überlappungsbreite zwischen benachbarten HDPE-Bändern mit einem Messschieber. Die Standardeinstellung beträgt 30–40 % der Bandbreite (bei einem 40-mm-Band entspricht dies einer Überlappung von 12–16 mm). Eine zu geringe Überlappung führt zu lokalen Schwachstellen; eine zu große Überlappung verursacht Materialverschwendung und höhere Kosten.
Falltest: Gemäß ISTA-2A-Standard werden umwickelte Spulen aus 1.2 m Höhe auf eine Betonoberfläche fallen gelassen (3 verschiedene Ausrichtungen, jeweils ein Fall). Bestehenskriterien: kein Bruch des HDPE-Gurtbandes, keine Beschädigung der Stretchfolie, Verformung des Spulenaußendurchmessers ≤ 2 % (3000 mm Außendurchmesser entsprechen ≤ 60 mm).
Simulationstest für Seefracht: Die verpackten Spulen werden auf einem Rütteltisch platziert und einem Zufallsvibrationstest gemäß ASTM D999 unterzogen (Frequenz 3–100 Hz, Beschleunigung 0.5 Grms, Dauer 60 Minuten). Kriterien für das Bestehen: keine Lockerung der Verpackung, Abfall der Haltekraft ≤ 15 %, keine Verschiebung des HDPE-Gurtbandes.
Wie wählt man zwischen vertikalen und horizontalen Schlauchwickelmaschinen?
| Auswahlkriterien | Vertikaler Wrapper | Horizontale Verpackung | Entscheidungsempfehlung |
|---|---|---|---|
| ------- | ------ | ------- | -------- |
| Anwendbarer Spulen-Außendurchmesser | 1500-3500 mm | 600-1800 mm | Außendurchmesser > 1800 mm: obligatorisch vertikal |
| Anwendbares Spulengewicht | 800-3000 kg | 200-1500 kg | Gewicht > 1500 kg: Vertikal bevorzugen |
| Lademethode | Kran | Gabelstapler/Wendestapler | Verfügt über einen Kran: Vertikal auswählen |
| Bodenfläche | 2.5 × 2.5 m | 3.5 × 4.0 m | Platzmangel: vertikal |
| Zykluszeit | 55-75 Sekunden | 45-60 Sekunden | Geschwindigkeitspriorität: horizontal (kleine Spulen) |
| Ausrüstungskosten | $ 45,000-65,000 | $ 35,000-50,000 | Budget begrenzt: horizontal |
| Wartungskomplexität | Mittel (Ringschiene muss regelmäßig ausgerichtet werden) | Niedrig (einfache Struktur) | Kein professionelles Wartungsteam: horizontal |
| Sicherheitsstufe | SIL2/PLd | SIL1/PLc | Hohe Sicherheitsanforderungen: vertikal |
Entscheidungsbaum:
- Spulen-Außendurchmesser > 1800 mm? → Ja → Vertikal auswählen
- Spulengewicht > 1500 kg? → Ja → Vertikal auswählen
- Verfügt die Fabrik über einen Brückenkran? → Ja → Vertikal auswählen
- Monatliche Produktion > 800 Spulen? → Ja → Vertikale Fertigung wählen (bessere langfristige Kapitalrendite)
- Alle oben genannten Nein → Horizontal auswählen
Häufig gestellte Fragen
Können vertikale Wickelmaschinen Spulen mit einem Innendurchmesser von weniger als 500 mm verarbeiten?
Ja, aber hierfür ist ein speziell angefertigter Wickelring mit kleinem Innendurchmesser erforderlich. Der Standard-Innendurchmesser beträgt 1200 mm, der minimale anpassbare Durchmesser beträgt 400 mm. Bei einem Innendurchmesser unter 500 mm muss die Ringtransportgeschwindigkeit auf 0.5–0.8 m/s reduziert werden, um Probleme mit der Spannungsregelung durch die Zentrifugalkraft zu vermeiden. Die Zykluszeit verlängert sich um 15–20 Sekunden pro Wicklung.
Kann HDPE-Strickband Stretchfolie vollständig ersetzen?
Nicht empfehlenswert. Das HDPE-Band bietet zwar Zugfestigkeit, aber keine Abdichtung und schützt daher nicht vor Staub und Feuchtigkeit. Für Schläuche, die länger als sechs Monate gelagert oder per Seefracht exportiert werden müssen, ist eine Verbundkonstruktion aus Stretchfolie (innen) und HDPE-Band (außen) erforderlich. Ein HDPE-Band allein ist nur dann sinnvoll, wenn die Schläuche bereits über eine Korrosionsschutzbeschichtung verfügen und ausschließlich für den Kurzstreckentransport auf dem Landweg bestimmt sind.
Selbst umwickelte Spulen lockern sich beim Transport – was sind die Ursachen?
Mögliche Ursachen: (1) Zu geringe Vordehnung der Stretchfolie (<200 %), wodurch die Haltekraft unzureichend ist; (2) Zu geringe Spannung des HDPE-Bandes (<80 N), wodurch der Rückprall der Folie nicht verhindert werden kann; (3) Unzureichende Wickelbreite (<30 %), wodurch lokale Schwachstellen entstehen; (4) Die Spule ist locker gewickelt und weist innere Lücken auf. Lösung: Stellen Sie die Vordehnung auf 250–280 %, die Spannung des HDPE-Bandes auf 100–120 N und die Wickelbreite auf 35–40 % ein. Überprüfen Sie die Spulenspannung vor dem Wickeln.
Wie hoch ist die Lebensdauer von vertikalen Wickelringschienen?
Standardschienen (Kohlenstoffstahl mit Oberflächenhärtung, Härte HRC 52–56) halten im Zweischichtbetrieb (3200 Stunden/Jahr) 18–24 Monate. Verschleiß äußert sich durch 0.3–0.5 mm tiefe Rillen auf der Schienenoberfläche und einen Rundlauf der Führungsrollen von über 0.5 mm. Maßnahmen zur Lebensdauerverlängerung: Schienenoberfläche alle 500 Stunden reinigen (Staub und Öl entfernen), alle 1000 Stunden Molybdändisulfidfett auftragen, Geradheit alle 2000 Stunden mit einem Laser-Ausrichtgerät prüfen.
Kann eine Maschine mehrere Spulengrößen verarbeiten?
Ja, jedoch sind verstellbare Stützrollen und Schnellwechsel-Wickelringe erforderlich. Der Abstand der Stützrollen sollte elektrisch im Bereich von 800–2200 mm einstellbar sein (Einstellzeit ≤ 3 Minuten). Die Wickelringe verfügen über Schnellwechsel-Flanschverbindungen; der Austausch dauert maximal 10 Minuten. Für Anlagen, die monatlich 10–15 verschiedene Spulengrößen verarbeiten, empfehlen wir die Konfiguration von 2–3 Ersatz-Wickelringen (Innendurchmesser: 800 mm, 1200 mm, 1800 mm).
Technische Dokumentation anfordern
Für vollständige Datenblätter, CAD/STEP-Dateien oder FAT-Testberichte wenden Sie sich bitte an unser Ingenieurteam.
Wir bieten Ihnen:
- Detailliertes Datenblatt (PDF, alle optionalen Konfigurationen enthalten)
- 3D-STEP-Datei (zur Integration in das Produktionslinienlayout)
- Elektrische Schaltpläne (DWG-Format)
- FAT-Werksabnahmeprüfungsprotokolle (einschließlich Video)
- CE-Konformitätserklärung und ISO 12100-Risikobewertungsbericht
- Ersatzteilliste mit empfohlenem Lagerbestand (einschließlich Lieferzeiten)