**Zusammenfassung**
> A steel wire coil winding and strapping machine winds drawn wire into a coil of set length, cuts it and straps the coil through the eye.
> The clip, about 198 s long, shows two winding cycles on a yellow star-shaped coiling head in a blue frame, and a holder taking the coil away.
> Our equivalent solution straps each coil in 2 to 4 places with 8 to 10 mm PP strap.
Inhaltsverzeichnis
- Was der Clip zeigt, in der Reihenfolge
- Zykluszeit am Clip
- Funktionsweise der Wickel- und Umreifungsmaschine
- Daten zur Drahtspulenumreifung
- Taktprüfung
- Auswahlliste für eine Drahtspulenwickelmaschine
- Kontrollen und Sicherheit
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen
Was der Clip zeigt, in der Reihenfolge
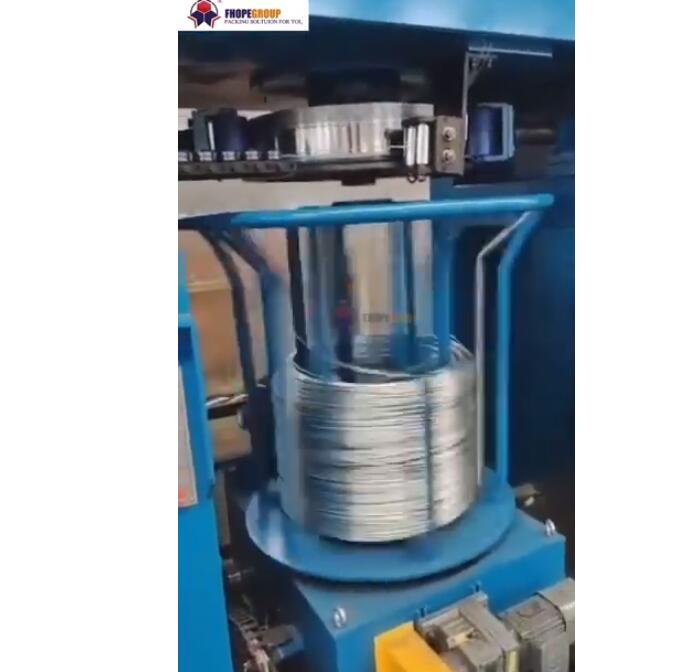
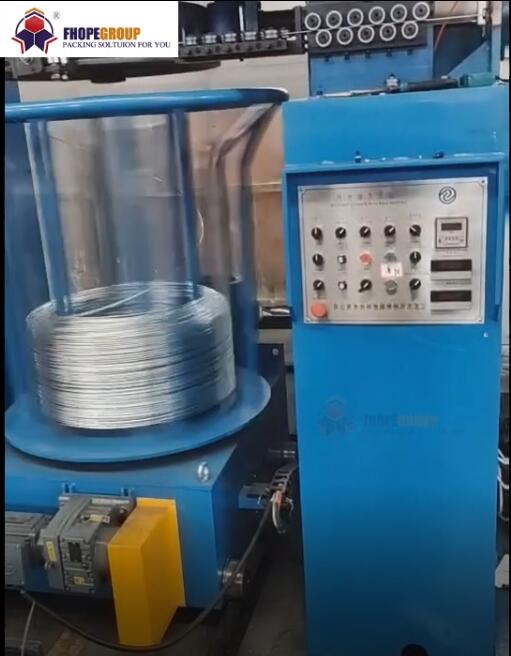
Die Maschine besitzt einen schweren, blauen Stahlrahmen hinter einem blauen Sicherheitszaun. Ein gelber, sternförmiger Wickelkopf sitzt auf einem Getriebemotor, umgeben von gelben Führungsarmen. Seitlich befindet sich ein grauer Schaltschrank mit einer Reihe von Druckknöpfen und einem Not-Aus-Schalter.
1. **0 to about 18 s.** A coil of bright steel wire sits on the coiling head, seen through the fence. Nothing moves.
2. **About 24 to 42 s.** The yellow holder lifts the coil, moves it and sets it down at the next station.
3. **About 48 to 54 s.** A new wire end is led from the guide wheels onto the coiling head, and the guide arms close in.
4. **About 60 to 78 s.** The head turns and the wire builds up in tight turns. Near the end, the wire is cut and the holder takes the coil.
5. **About 84 s.** The finished coil rests at the unloading side, and the head is empty again.
6. **About 90 to 102 s.** The machine stands still, with a wire coil on the yellow support.
7. **About 108 to 174 s.** A second cycle runs. The wire is pulled in, the head turns faster, and the coil grows layer by layer.
8. **About 180 to 198 s.** The holder comes down over the finished coil, grips it and lifts it off the head.
Zykluszeit am Clip
| Klicken Sie auf den Clip | Zeitfenster | Dauer |
|---|---|---|
| Coil lifted and moved by the holder | about 24 to 42 s | about 18 s |
| Wire end led onto the head | about 48 to 54 s | about 6 s |
| Winding to cut, first coil | about 60 to 78 s | about 18 s |
| Winding, second coil | about 108 to 174 s | about 66 s |
| Coil gripped and lifted off | about 180 to 198 s | about 18 s |
Die Zeitangaben stammen aus Einzelbildern im Abstand von 6 Sekunden, und der Clip kann bearbeitet sein. Sie zeigen die Reihenfolge der Arbeitsschritte, nicht die Nennzykluszeit.
Funktionsweise der Wickel- und Umreifungsmaschine
Der Draht passiert zunächst einen Längenmesser. Dessen obere und untere Messräder erfassen die Länge zentimetergenau und senden das Signal an den Schneidkopf und den Wickelkopf. Ein Einweglager verhindert, dass der Draht zurückläuft.
Der Wickelkopf bewegt sich auf und ab, um das Drahtende aufzunehmen und am Anfang zu fixieren. Er öffnet und schließt automatisch, und ein Servoantrieb wickelt den Draht zu einer gleichmäßigen Spule. Sobald der Zähler die eingestellte Länge erreicht hat, schneidet der Schneidkopf den Draht ab.
Ein servogesteuerter Halter klemmt die Spule ein und transportiert sie zur Umreifungsstation. Dort wird die Spule durch die Öse an zwei bis vier Stellen mit PP-Umreifungsband umreift, wobei die Verbindungen durch Reibschweißen verbunden werden.
| Teil | Was es bewirkt |
|---|---|
| Meter counter | Measures wire length to the centimetre |
| Coiling head | Takes the wire end, winds the coil, opens to release |
| Automatic cutter | Cuts the wire at the set length |
| Servo holder | Clamps the coil and moves it to strapping |
| Eye-through strapper | Straps the coil in 2 to 4 places |
| PP strap pay-off | Stores strap and feeds it at the right speed |
Daten zur Drahtspulenumreifung
| Strapping unit | Specification |
|---|---|
| Strap type | PP |
| Strap width | 8 to 10 mm |
| Strap thickness | 0.8 mm |
| Joint | Friction welding |
| Joint position | Front part of the wire coil |
| Joint strength | about 75 to 80% of the strap breaking load |
| Befestigungspunkte für Riemen | 2 bis 4 pro Spule |
| Control | Touch screen, PLC and servo drives |
Über den Touchscreen stellt der Bediener die Wickelgeschwindigkeit, die Drahtlänge und die Alarme ein. Die Spulengröße, die Drahtlänge und der Drahtdurchmesser können während des Maschinenbetriebs über den Bildschirm geändert werden.
Taktprüfung
Bei einer beispielhaften Zeichnung, die alle 120 Sekunden eine Windung fertigstellt, müssen das Wickeln, Schneiden und der Transfer in den Halter innerhalb von 120 Sekunden erfolgen. Allein das Wickeln der zweiten Windung am Clip dauert etwa 66 Sekunden.
Während der Wickelr die vorherige Spule bearbeitet, während die nächste aufgewickelt wird, gibt der langsamere der beiden das Tempo vor. Anschließend wird die Anzahl der Umreifungen so eingestellt, dass die Umreifungszeit unter der Wickelzeit bleibt.
Auswahlliste für eine Drahtspulenwickelmaschine
- [ ] Drahtdurchmesser und Güteklasse.
- [ ] Coil length or weight, and the coil ID and OD.
- [ ] Line speed of the drawing machine.
- [ ] Strap places per coil, 2 to 4.
- [ ] Coil handling after strapping: conveyor, hook or pallet.
Kontrollen und Sicherheit
Im Video ist zu sehen, wie niemand den Zaun betritt, während sich der Kopf dreht und der Halter bewegt. Der Drehkopf, das Schneidwerkzeug und der Halter bewegen sich unvorhergesehen, und eine Person innerhalb des Zauns muss aus dem Zaun aussteigen. Wir umzäunen die Zelle und verriegeln die Tore.
Die Maschine muss sofort gestoppt, isoliert und gesperrt werden, bevor jemand ein neues Drahtende einfädelt, eine Verwicklung am Kopf löst oder eine Bandspule wechselt. Der Not-Aus-Schalter am Gehäuse stoppt Kopf und Halterung gleichzeitig.
Die anzuwendenden Normen hängen vom Zielmarkt ab. Für CE-Märkte legt ISO 12100 die Risikobewertungsmethode fest, und EN 415-10 regelt die allgemeinen Anforderungen an Verpackungsmaschinen, einschließlich der Schutzvorrichtungen und der Not-Aus-Mechanismen.
Häufig gestellte Fragen zur Technik
Q: How does the machine know when to cut the wire?
A: A meter counter measures the wire to the centimetre, and the cutter acts when the set length is reached.
Q: How many straps go on each coil?
A: Between 2 and 4, set in the program, with 8 to 10 mm PP strap.
Q: How strong is the strap joint?
A: The friction-welded joint keeps about 75 to 80% of the strap breaking load.
Nächster Schritt
Die Dimensionierung einer Stahldraht-Spulenwickel- und Umreifungsmaschine erfolgt in drei Schritten:
1. **Submit your layout drawing** with the wire sizes, coil sizes and line speed, to **info@fhopepack.com**.
2. **Receive a proposal within 48 hours**, with the coiler layout, the strap plan and the cycle check.
3. **Book a site survey** so we confirm the drawing line, the floor space and the fenced cell.
Verwandte lesen
- [Horizontal steel wire winding and strapping machine](https://www.fhopepack.com/Wire-coil-wrapping-machine/Automatic-steel-wire.html)
- [Automatic wire coiler](https://www.fhopepack.com/Wire-coil-wrapping-machine/automatic-wire-coiler.html)
- [Wire coil compacting and strapping](https://www.fhopepack.com/Wire-coil-wrapping-machine/Automatic-wire-coil-compacting%20and-strap.html)
Quellen
- Machine details and strap data: [steel wire winding and strapping machine product page](https://www.fhopepack.com/Wire-coil-wrapping-machine/Automatic-steel-wire.html)
- Clip-Timing: Frame-Timings aus dem Clip entnommen, 6 s zwischen den Frames
- Machine in action: [the video on YouTube](https://www.youtube.com/watch?v=QOCwpz2CRU4)
- Geltungsbereich der Normen: [ISO 12100:2010](https://www.iso.org/standard/51528.html), [EN 415-10:2014](https://www.nen.nl/en/nen-en-415-10-2014-en-191845)
Letzte Überprüfung: 21.09.2026