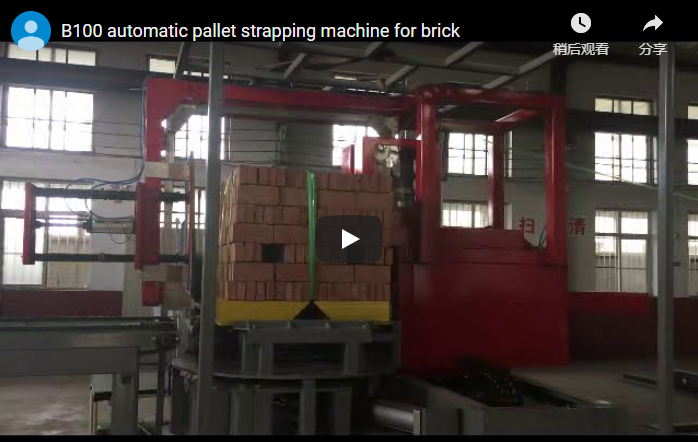
Zusammenfassung: Dieses Video zeigt eine automatische Umreifungsmaschine für Stahlbleche in Portalbauweise, die einen vollautomatischen Arbeitsgang durchführt: Zuführung, Klemmen, Umreifen, Auslösen. Die Bleche bewegen sich auf einem Rollenförderer, ein hängender Umreifungskopf senkt sich ab, um jedes Blech mit einem Umreifungsband zu sichern, und die fertigen Bleche werden kontinuierlich ausgegeben, ohne dass eine manuelle Handhabung sichtbar ist. Ein kompletter Umreifungsvorgang dauert etwa acht Sekunden.
Wenn Sie Flachstahlplatten verarbeiten – sei es in einem Servicecenter, einer Blechbearbeitungswerkstatt oder einer Walzwerksfertigungslinie –, ist das Umreifen eine jener Aufgaben, die zunächst einfach erscheinen, bis man den Arbeitsaufwand und die Ausschussmenge bedenkt. Das obige Video zeigt, wie eine automatische Umreifungsmaschine für Stahlplatten diese Arbeit komplett übernimmt. Dieser Artikel erläutert genau, was das Video zeigt, was nicht und was Sie vor dem Kauf mit dem Hersteller klären sollten.
Die Maschine in Aktion: eine Schritt-für-Schritt-Anleitung
Am besten lässt sich diese Maschine verstehen, indem man den Lauf einer einzelnen Platte verfolgt. Das Video zeigt den Ablauf klar und deutlich, nur mit Hintergrundmusik – ohne Kommentar –, sodass der Rhythmus der Maschine selbst die Geschichte erzählt.
1. Zuführung (ab Beginn des Videos). Die Maschine befindet sich im Standby-Modus: ein hellgrün lackierter Stahlrahmen, der ein Rollenförderband überspannt, gelbe Schutzvorrichtungen am Rand und eine einzelne dunkelgraue rechteckige Platte, die auf den Rollen ruht. Die Platten werden von einer Zuführungsstelle zugeführt und stoppen unter dem hängenden Umreifungskopf.
2. Positionierung und Klemmung (nach ca. 8–12 Sekunden). Der Umreifungskopf, der an einem entlang des Portalbalkens fahrenden Schlitten montiert ist, senkt sich auf die Platte ab. Seine Klemm- oder Pressvorrichtung berührt die Plattenoberfläche und fixiert sie. Die Platte bleibt an Ort und Stelle – kein Verrutschen, kein Verschieben –, was wichtig ist, da eine sich während des Umreifens bewegende Platte zu einem lockeren oder falsch positionierten Umreifungsband führt.
3. Umreifen (ca. 14–18 Sekunden). Der Presskopf führt seinen seitlichen Durchgang durch. Man sieht, wie das Umreifungsband von unten um den Plattenrand geführt und durch den Spannmechanismus im Inneren des Presskopfes straff gezogen wird, wodurch ein geschlossenes Band über die gesamte Plattenbreite entsteht. Zu diesem Zeitpunkt im Video befindet sich bereits eine zweite Platte in der Station, was darauf hindeutet, dass die Maschine im kontinuierlichen Zufuhrbetrieb („eine Platte pro Umreifungsband“) und nicht im Stapelbetrieb arbeitet.
4. Lösen und zurücksetzen (nach ca. 20–24 Sekunden). Der Kopf hebt sich und kehrt in seine Ausgangsposition zurück. Die umreifte Platte fährt weiter auf dem Rollenförderer, während die nächste Platte in den Arbeitsbereich gleitet. Eine dritte Platte ist am Einlaufende der Linie zu sehen.
5. Kontinuierliche Ausgabe (ab ca. Sekunde 26). Später im Video wiederholt sich der gesamte Zyklus auf einer zweiten Platte in etwa acht Sekunden – vom Beginn des Absenkens des Druckkopfes bis zum Abheben, wobei ein fertiges Band auf der Plattenoberfläche sichtbar ist. Mehrere umreifte Platten werden in gleichmäßigen Abständen entlang der Rollen ausgegeben und sind bereit zum Stapeln oder Verladen.
Zu keinem Zeitpunkt sind Hände im Arbeitsbereich zu sehen. Die Aufnahmen vermitteln den Eindruck eines geschlossenen, vollautomatischen Betriebs.
Direkte Beobachtungsnotizen
Die folgenden Beobachtungen wurden direkt aus dem Video entnommen und so nah wie möglich an der Einzelbildanalyse gehalten:
- Ein hellgrün lackierter Stahlgerüstrahmen überspannt ein Rollenförderband; die Basis und einige Verbindungsstücke zeigen dunkelgraues oder schwarzes blankes Metall.
- Der obere Träger trägt einen Schlitten, der sich horizontal (links–rechts) und vertikal (oben–unten) bewegt und in einem Umreifungskopf mit Klemm-/Presskomponenten endet.
- Das Förderband verwendet etwa 8–10 schwere, parallele Rollen mit sichtbarer Oberflächenstruktur; die Antriebsmotoren sind an den Rollenenden freigelegt.
- In der linken Säule ist ein Steuerkasten integriert: ein graues Metallgehäuse mit Lüftungsschlitzen und Klemmenleisten. In den ersten Bildern sind mehrere schwarze runde Tasten und rot/grüne Kontrollleuchten zu sehen; ein Touchscreen, eine Digitalanzeige oder eine numerische Anzeige sind nicht erkennbar.
- Die Werkstücke sind dunkelgraue, rechteckige Stahlplatten, unpoliert, mit leichten Oxidflecken und Ölspuren; die Kanten sind sauber, ohne sichtbaren Verzug. Die Platten laufen längs parallel zu den Rollen und werden nur einseitig fixiert – ein Wenden oder Drehen findet nicht statt.
- Eine etwa 1.2 m hohe, gelbe Metallschutzabdeckung umschließt alle beweglichen Teile. Weder ein Lichtvorhang noch eine Sicherheitstürverriegelung oder ein separater Not-Aus-Schalter (wie beispielsweise ein roter Pilzkopf) sind an den Rahmen deutlich erkennbar.
- Auf der Plattenoberfläche ist in späteren Aufnahmen ein einzelnes Wasserzeichen lesbar; andere Markierungen der Maschine sind in dieser Auflösung nicht erkennbar. Das Wasserzeichen ist ein Markenzeichen eines Drittanbieters und wird hier nicht weiter beschrieben.
Was das Video zeigt (mit Zeitangaben)
- Um t≈0–6s Eine grüne Portal-Umreifungsmaschine für Stahlplatten steht still; eine dunkelgraue rechteckige Stahlplatte liegt auf dem Rollenförderer links in der Mitte, und der darüber schwebende Umreifungskopf ist zu sehen, im Hintergrund ein gelber Sicherheitszaun.
- Um t≈8–12s Der Arm fährt nach unten, sodass sein Endeffektor (Umreifungskopf / Klemmvorrichtung) die Plattenoberfläche berührt und darauf drückt – ein Positionierungs-/Klemmvorgang, während die Platte auf den Rollen stillsteht.
- Um t≈14–18s Der Arm verschiebt sich seitlich und ein Gurt verläuft über die Platte, wobei zu sehen ist, wie der Gurt unter dem Plattenrand hindurchgeht und sich festzieht; eine zweite Platte wurde bereits geliefert, was den Rhythmus einer Platte pro Gurt verdeutlicht.
- Um t≈20–24s Der Arm kehrt in seine Ausgangsposition zurück, um den Zyklus auf der nächsten Platte zu wiederholen, und eine dritte Platte wird stromaufwärts eingeführt – ein kontinuierlicher Zufuhr- und Förderstrom.
- Um t≈26–28s Der Arm senkt sich für einen neuen Umreifungszyklus erneut über die zweite Platte ab, wobei drei Platten in gleichmäßigem Abstand angeordnet sind, während das Förderband weiterläuft.
- Um t≈30–38s Die Platten bewegen sich direkt unter dem Aktuator weiter, der sich absenkt und auf die Plattenoberfläche klemmt (der Rahmen hält die Platte fest); ein „TREND“-Wasserzeichen ist unten in der Mitte durch dieses Segment sichtbar.
- Um t≈38s Ein vollständiger Umreifungsdurchgang ist abgeschlossen – ein horizontales Umreifungsband ist auf der Plattenoberfläche sichtbar – dann hebt sich der Aktor und die Anlage kehrt in den Leerlauf zurück, bereit für die nächste Platte.
Was das Video nicht zeigt
Das Video demonstriert die Bewegung und den Rhythmus der Maschine, ist aber kein Datenblatt. Folgende Punkte sind im Video nicht zu sehen, daher sollten Sie alle Angaben mit dem Hersteller abklären:
- Nennleistung (kW), Spannung und Frequenz
- Präzise Zykluszeit pro Riemen unter Produktionsbedingungen
- Minimale und maximale Plattenabmessungen und Dickenbereich
- Umreifungsmaterial und -breite, Spannungsbereich und Verbindungsart
- Fördergeschwindigkeit und Tragfähigkeit pro Rollensegment
- Sicherheitszertifizierungen (CE oder gleichwertig) und die vollständige Sicherheitsarchitektur, einschließlich der Platzierung von Not-Aus-Schaltern und Verriegelungen
- Anforderungen an Maschinengewicht, Stellfläche und Fundament
- Ob doppelseitige Umreifung oder mehrere Umreifungsbänder pro Platte unterstützt werden
- Details zum Steuerungssystem (SPS, HMI-Verfügbarkeit, Fehlerdiagnose, Alarmhistorie)
Wir verzichten hier bewusst auf die Angabe von Zahlen, die wir nicht auf dem Bildschirm sehen können. Angaben zu Durchsatz oder Kapazität sollten dem Datenblatt des Herstellers und idealerweise einem Testlauf mit Ihren eigenen Plattengrößen entnommen werden.
Wo diese Art von Maschine passt
Aus dem, was die Aufnahmen zeigen – schwere Platten auf einem robusten Rollenförderer, einseitige Umreifung von oben, kontinuierliche Zuführung – geht hervor, dass diese Art von Ausrüstung typischerweise eingesetzt wird in:
| Rahmen | Warum es passt |
|---|---|
| Blechservicezentren und Stahllager | Kontinuierliches Bündeln von Platten für Lagerung und Versand ohne manuelle Umreifung |
| Walzwerk-Endbearbeitungs- und Querteilanlagen | Die Platten werden direkt nach dem Richten oder Scheren, in Flucht mit den vorhandenen Rollenförderern, umreift. |
| Fertigungshallen für Maschinenbau und Schiffbau | Sicherstellung großer Platten für den internen Transfer und den ausgehenden Versand |
| Exportverpackungsbetriebe | Gleichmäßige, feste Bänder, die die Bündel beim Handling und Transport zusammenhalten. |
Der sichtbare Vorteil liegt in der Gleichmäßigkeit: Jede Platte erhält die gleiche Umreifungsposition und die gleiche Spannung, was bei der manuellen Umreifung über eine ganze Schicht hinweg nur schwer gewährleistet werden kann. Dank der Rollenbahnanordnung lässt sich die Maschine zudem nahtlos in einen bestehenden Materialfluss integrieren, anstatt dass die Platten an einer separaten Station ein- und ausgehoben werden müssen.
Eine wichtige Einschränkung ist zu beachten: Wie abgebildet, werden die Bänder von einer Seite umreift. Falls Ihre Verpackungsnorm eine Kreuzumreifung von beiden Seiten oder mehrere Bänder pro Platte erfordert, besprechen Sie dies frühzeitig mit dem Lieferanten – es beeinflusst die Konstruktion des Maschinenkopfes und den Zyklusablauf.
Was Sie beim Hersteller überprüfen sollten
Bevor Sie Angebote vergleichen, sollten Sie folgende Fragen klären:
- Welchen Gewichtsbereich und welche Plattengrößen akzeptiert die Maschine, und was passiert mit Platten außerhalb dieses Bereichs?
- Welche Gurtmaterialien werden unterstützt und welcher Gurt wird für Ihr Gewichtsgewicht empfohlen?
- Welche Zykluszeit ist bei Ihren tatsächlichen Plattenabmessungen garantiert – und nicht bei einer Demoplatte?
- Wie ist die Maschine integriert: Welche Förderbandhöhe, welches Zuführungssignal und welche Upstream-/Downstream-Schnittstelle erwartet sie?
- Welche Sicherheitseinrichtungen sind standardmäßig enthalten – Not-Aus, Lichtvorhang, Schutzverriegelungen – und welchen Normen entspricht die Maschine?
- Wie sieht der Wartungsplan aus, welche Teile verschleißen am schnellsten und wie ist die Reaktionsfähigkeit des lokalen Kundendienstes?
FAQ
Benötigt die Maschine einen Bediener an der Station? Das Video zeigt, dass während des Umreifungszyklus kein Eingriff des Bedieners erforderlich ist – Zuführung, Umreifung und Ausgabe erfolgen automatisch. Ob die Linie vollständig unbemannt arbeitet oder eine Überwachung an der Zuführung benötigt, hängt von Ihrer vorgelagerten Konfiguration ab; klären Sie das vorgesehene Betriebsmodell mit dem Hersteller.
Wie schnell kann die Platte umreift werden? Im Video dauert ein kompletter Umreifungsvorgang – Absenken, Klemmen, Umreifen, Lösen – etwa acht Sekunden. Dies ist eine Beobachtung aus der Demonstration und keine Garantie für die Serienproduktion. Bitte erfragen Sie die Nennzykluszeit anhand Ihrer Plattenspezifikationen.
Kann die Maschine Platten unterschiedlicher Größen automatisch umreifen? Das Video zeigt ähnliche Platten, die nacheinander verarbeitet werden. Eine automatische Anpassung an unterschiedliche Plattenbreiten oder mehrere Umreifungspositionen wird nicht demonstriert – bitte wenden Sie sich an den Hersteller.
Welches Umreifungsband wird verwendet? Dies wird im Video nicht angegeben. Art, Breite und Spannbereich des Umreifungsbandes müssen anhand des Gewichts Ihrer Platten und der Transportbedingungen mit dem Hersteller abgeklärt werden.
Kann man sich während des Betriebs sicher neben der Maschine aufhalten? Die Anlage ist von einer gelben Umrandung umgeben, und der Umreifungskopf bewegt sich mit spürbarer Kraft. Im Video sind weder Lichtvorhänge noch verriegelte Tore oder ein separater Not-Aus-Schalter zu sehen. Besprechen Sie daher vor der Inbetriebnahme das gesamte Sicherheitspaket mit dem Lieferanten.
Lässt sich die Maschine an eine bestehende Förderanlage anschließen? Sie basiert auf einem Rollenförderer, der die Standardschnittstelle für die Plattenhandhabung darstellt. Integrationshöhe, Rollenabstand und die Signalübertragung zu Ihren vorgelagerten Anlagen sollten bei der Layoutplanung geklärt werden.
Verwandte lesen
Wenn Sie Anlagen zur Verpackung von Stahlblechen oder -coils evaluieren, behandeln diese Seiten verwandte Maschinen und komplette Produktionslinien:
- Stahlband-Umreifungsmaschinen — Umreifungslösungen für Spulenprodukte.
- Automatische Umreifungsmaschinen — das breitere Spektrum an automatischen Umreifungssystemen.
- Wickelmaschine für Stahlspulen — Umhüllung und Schutz für Spulenmaterial.
- Automatische Verpackungslinie für Stahlrohre — ein Beispiel für eine automatisierte Verpackungslinie für lange Stahlprodukte.
- Automatische Verpackungslinie — Überblick über die Automatisierung der gesamten Verpackungslinie.
Nächster Schritt
Das Video beantwortet die Frage „Wie funktioniert es?“ – Ihre nächste Frage lautet: „Ist es für meine Platten geeignet?“ Senden Sie FHOPE Ihre Plattenabmessungen, den Gewichtsbereich und Ihre Durchsatzziele und fordern Sie einen Konfigurationsvorschlag sowie eine Bestätigung der Zykluszeit an. Besuchen Sie die Kontaktseite , um mit uns in Kontakt zu treten, oder sehen Sie sich weitere Maschinenvideos auf dieser Website an, um verschiedene Verpackungs- und Umreifungslösungen zu vergleichen, bevor Sie sich entscheiden.
Quelle und Methode: Dieser Artikel basiert auf dem obenstehenden Demonstrationsvideo. Das Videomaterial wurde Bild für Bild mithilfe eines Bildanalysemodells auf Basis ausgewählter Einzelbilder analysiert. Da das Video lediglich Hintergrundmusik ohne Sprechertext enthält, wurden keine gesprochenen Inhalte transkribiert. Alle Zykluszeiten sind Näherungswerte, die aus der Video-Timeline abgelesen wurden; alle technischen Spezifikationen bedürfen der Bestätigung durch den Hersteller.