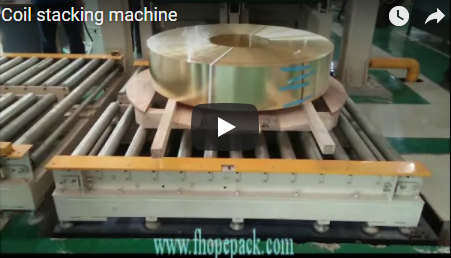
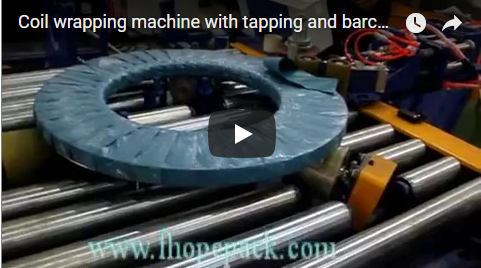
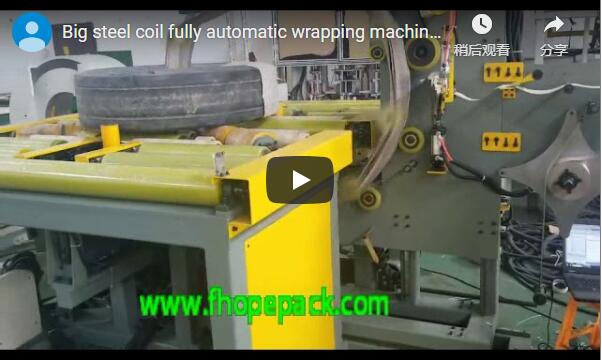
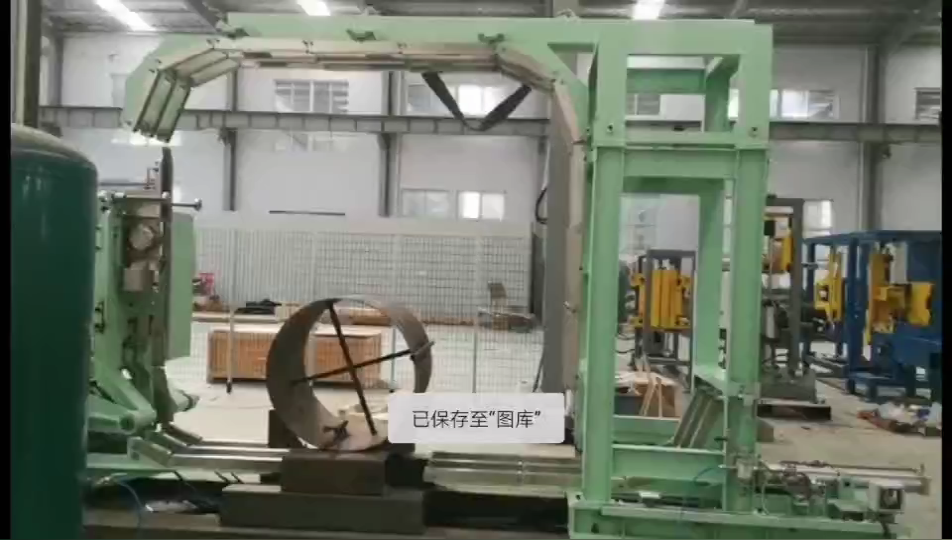
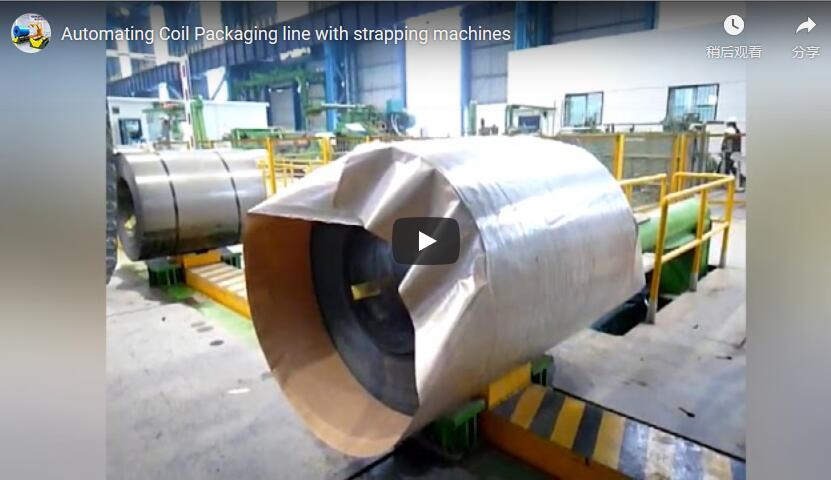
Zusammenfassung: Zwischen Walzwerk und Versandbereich muss eine Stahlcoil verlegt, versiegelt und verpackt werden. Dies mit einem Kranhaken und manueller Hebetechnik ist langsam, anstrengend und birgt das Risiko von Oberflächenbeschädigungen. Eine automatische Stahlcoil-Verpackungsanlage greift die Coil, behandelt ihre Stirnflächen und verpackt sie auf angetriebenen Walzen – ganz ohne manuelles Heben. Der kurze Clip unten zeigt eine solche Anlage im Durchlauf von Coil zu Coil. Im Folgenden wird die Funktion jeder Station, deren Einsatzzeitpunkt und die Dimensionierung der Stützgeometrie für Ihren Coil-Bereich erläutert.
Inhaltsverzeichnis
- Die Linie im Überblick
- Wie sich die Spule durch die Leitung bewegt
- Zusatzstationen und wann sich jede einzelne amortisiert
- Spulenlagerung: die Rollensteigungsregel
- Kontrollen und Sicherheit
- Auswahl-Checkliste
- Häufig gestellte Fragen zur Technik
- Veröffentlichte Spezifikationsdaten
- Verwandte lesen
- Quellen
- Nächster Schritt
Die Linie im Überblick
Eine Stahlcoil-Verpackungsanlage ist keine einzelne Maschine. Sie besteht aus einer festen, ineinandergreifenden Abfolge von Stationen, die ein Coil einmal durchläuft: Die Anlage greift das Coil, presst und versiegelt seine Endflächen, wickelt es ein und gibt es frei. Das Coil verlässt die Anlage ausgerichtet und geschützt für den nächsten Verarbeitungsbereich.
Das bedeutet in der Produktion Folgendes: Für die Person, die bisher bei jedem Transfer Ketten an einer Spule befestigen musste, entfallen die meisten dieser manuellen Hebevorgänge. Für den Linienvorgesetzten ist die Spulenposition an jeder Station wiederholbar, sodass die nächste Station die Spule nicht erneut suchen muss.
Wie sich die Spule durch die Leitung bewegt
Im Video läuft die Sequenz folgendermaßen ab:
- Zuführung. Die Spule wird flach liegend auf einem motorisierten Rollenförderer mit Antirutschfunktion angeliefert.
- Greifen und Zentrieren. Ein hydraulischer Spannwagen greift die Spule, hebt sie auf Arbeitshöhe und zentriert sie über der Station; das Rollenbett arbeitet mit der Spannkraft zusammen, sodass die Spule nicht schwanken kann.
- Endflächenbehandlung. Die Absenkstation senkt sich auf die gehaltene Spule ab, drückt und versiegelt die Spulenendfläche und hebt sich dann wieder ab.
- Verpackung. Die Spule wird wieder auf das Förderband gesetzt und zu einer separaten Verpackungsstation transportiert.
- Veröffentlichung. Der Mechanismus wird zurückgesetzt und die Spule verlässt die Station in Ausrichtung zum nächsten Prozessbereich.
Zusatzstationen und wann sich jede einzelne amortisiert
Nicht jede Leitung benötigt jede Station. Fügen Sie eine Station nur dann hinzu, wenn der Spulenverlauf oder Ihr Prozess dies erfordert.
| Station | Was es hinzufügt | Füge es hinzu, wenn… |
|---|---|---|
| Spulenkipper oder Abwärtssteller | Dreht oder richtet die Spule neu aus (von der Öffnung nach oben zur Öffnung nach unten oder von der Stirnseite nach oben). | Ihre Verpackung erfordert eine bestimmte Augenausrichtung und die Spulen werden in einer anderen Verpackung geliefert. |
| Greif- und Zentrierwagen | Hydraulische Klemme mit Hub- und Zentrierbewegung | Die Spulen müssen abseits des Förderbandes positioniert oder ohne Kran zentriert werden. |
| Verpackungsstation | Mit Stretchfolie betriebene Umhüllung um Umfang und Flächen | Stretch- oder Schutzfolie fällt in den Geltungsbereich |
| Umreifungsstation | Radial- oder Umfangsband vor dem Versand | Spulen müssen zum Stapeln oder für lange Transporte gesichert werden. |
| Wiegen (optional) | Gewichtserfassung der Inline-Spulen | Sie benötigen Gewichtsangaben auf Versanddokumenten, Inventarlisten oder Ladungsbestätigungen. |
| Signalturm | Dreifarbenstatus am Einlauf | Ein Mitarbeiter benötigt den Leitungsstatus auf einen Blick. |
Der Wickelvorgang akzeptiert programmierbare Muster, Überlappungsprozentsätze und Folienspannungen je nach Spulengröße und Oberflächentyp gemäß der FHOPE-Produktliteratur. Diese Einstellungen werden bei der Inbetriebnahme im Steuerungsprogramm vorgenommen und sind nicht werkseitig festgelegt.
Spulenlagerung: die Rollensteigungsregel
Die Geometrie, die nicht verändert werden kann, ist die Lage der Spule auf dem Förderband. Die Konstruktionsregel sieht vor, dass sich mindestens drei Rollen unter der kleinsten Spule befinden, für die die Anlage ausgelegt ist. Weniger Kontaktpunkte führen dazu, dass eine leichte oder schmale Spule zwischen den Rollen wackelt und die Klemmwirkung beeinträchtigt wird.
Veranschaulichendes, beschriftetes Rechenbeispiel, keine Spezifikation:
| Artikel | Wert |
|---|---|
| Kleinster Spulenaußendurchmesser (beispielhaft) | 800mm |
| Walzensteigung (beispielhaft) | 200mm |
| Rollen unter der Spule, 800 geteilt durch 200 | 4 |
Ist Ihre kleinste Spule kleiner, verringern Sie die Teilung; ist Ihr Spulenbereich groß, ermitteln Sie für jedes Projekt den ungünstigsten Fall anstatt eines Durchschnittswerts. Eine integrierte Fertigungslinie deckt typischerweise den mittleren Industriebereich ab. Spulen mit einem Außendurchmesser von ca. 600–800 mm laufen über Rollen mit einem Durchmesser von ca. 100 mm, größere Spulen haben einen Außendurchmesser von ca. 1.2–1.5 m und einen Innendurchmesser von 0.6–0.8 m. Die genauen Werte für Außendurchmesser, Innendurchmesser, Breite und Gewicht Ihrer Fertigungslinie werden in der Projektplanung festgelegt, und die Spulenachsenführung wird in derselben Phase auf Ihren Spulenbereich abgestimmt.
Kontrollen und Sicherheit
Die Sicherheitsarchitektur entspricht den CE- (EN ISO 13849-1 / EN 415-10) und OSHA-Anforderungen. Zum Standardlieferumfang gehören ein verriegelter Sicherheitszaun um die Gefahrenzelle, dämpfende Sicherheitslichtvorhänge am Ein- und Ausgang des Förderbandes sowie Zweikanal-Not-Aus-Schalter an jedem Bedienerplatz. Personal darf die Zelle nur betreten, wenn die Förderanlage angehalten und isoliert ist.
Die Anlage arbeitet in einer verriegelten, SPS-gesteuerten Sequenz: Klemme, Absetzvorrichtung und Förderband können nicht in falscher Reihenfolge arbeiten, sodass eine lose Spule niemals an einem beweglichen Kopf vorbeigeführt wird. Ein dreifarbiger Signalturm zeigt Grün an, solange die Anlage läuft; rote oder gelbe Zustände mit Reset-Funktion folgen dem Steuerungsprogramm. Die Anwendbarkeit der Klausel für Ihren Zielmarkt wird im Rahmen der Projektplanung geprüft.
Auswahl-Checkliste
- Kleinster und größter Spulenaußendurchmesser, Innendurchmesser und Gewicht zur Einstellung der Rollenteilung und der Klemmkraft.
- Erforderliche Augenausrichtung am Verpacker zur Auswahl des Kippmechanismus oder einer direkten horizontalen Zuführung.
- Verpackungsmaterial, Überlappung und Umreifungsbedarf müssen festgelegt werden, um die Verpackungs- und Umreifungsstationen sowie das Folienprogramm einzurichten.
- Zykluszeit und Positionierungsziel festlegen, um den Toleranzbereich mit unserem Ingenieurteam abzustimmen.
- Sicherheitsumfang: Zäune, verriegelte Türen, Not-Aus-Schalter und Lichtvorhangöffnungen gemäß den Standards des Zielmarktes.
- Steuerungsschnittstelle: SPS-Plattform, Feldbus und Ferndiagnose, abgestimmt in der Projektplanung.
Häufig gestellte Fragen zur Technik
F: Benötigt die Linie einen Bediener? A: Nein – im Normalbetrieb läuft die Sequenz vollautomatisch ab und benötigt einen Bediener nur zur Überwachung, niemals zum Heben.
F: Wie viele Rollen sollten unter einer Spule liegen? A: Mindestens 3 Rollen unter der kleinsten Spule in Ihrem Sortiment; die 800 mm Spule mit 200 mm Teilung im Beispiel sitzt auf 4 Rollen.
F: Woran erkenne ich, dass die Leitung betriebsbereit ist? A: Ein dreifarbiger Signalturm am Einspeisepunkt zeigt Grün an, solange die Leitung läuft; rote oder gelbe Zustände mit einem automatischen Rücksetzschritt folgen dem Steuerungsprogramm.
F: Was bewirkt die Anlage an den Spulendflächen? A: Die Abwickelstation presst und versiegelt die Spulendfläche vor dem Wickeln. Ein Innenwickelschutz für die Spulen-ID kann bei Bedarf hinzugefügt werden.
F: Ist die Spulenachse immer horizontal? A: Bei der Standard-Inline-Zuführung ist sie horizontal; wenn Ihre Wickelmaschine eine senkrecht stehende Spule benötigt oder das Layout dies erfordert, wird eine Neigungsoption hinzugefügt und die Achsenführung wird in der Projektplanung festgelegt.
Veröffentlichte Spezifikationsdaten – bitte mit Ihrer Produktlinie vergleichen.
Dies sind die veröffentlichten Produktinformationen von FHOPE. Bitte vergleichen Sie jede einzelne Aussage mit dem Zitat, bevor Sie kaufen.
- Der Spulenkipper dreht die Spulen als erste Station der Linie um 90° (von der Augenhöhe zum Himmel zur Augenhöhe zur Wand) und kann ein integriertes Wiegesystem für Versanddokumente und Bestandsaufzeichnungen tragen.
- Das Stretchfolien-Wickelverfahren ist vollautomatisch und programmierbar – Wickelmuster, Überlappungsprozentsatz und Folienspannung werden je nach Spulengröße und Oberflächentyp angepasst.
- Die Fachliteratur nennt für integrierte Spulenlinien einen Durchsatz von rund 60 Spulen/h. Branchenpublikationen weisen seit Langem auf das Versiegeln und Umreifen der Spulenenden als ersten Engpass an Längsteilanlagen hin (The Fabricator, 2003), wobei die Stapelzeit in dieser Analyse bei etwa 40–45 Sekunden pro Spule liegt. Der Durchsatz sollte als Zielwert und nicht als Mindestwert betrachtet werden.
Verwandte lesen
Quellen
- Linienbetrieb: unser Video auf YouTube.
- Maschinenspezifikation: FHOPE-Ingenieurteam, 08.10.2026.
- Walzen- und Spulenfiguren: anschauliches Rechenbeispiel und Projektbereichsfiguren.
- Produktliteratur: Veröffentlichungen zur FHOPE-Stahlcoil-Verpackungslinie.
- Branchenreferenz: The Fabricator, 2003 (Analyse der Endabdichtung und Stapelung von Längsteilanlagen).
Nächster Schritt
- Reichen Sie Ihre Spulenreihe und Layoutzeichnung ein. zu info@fhopepack.com — kleinster und größter Außendurchmesser, Innendurchmesser, Breite und Gewicht sowie Ihre Stellfläche.
- Sie erhalten innerhalb von 48 Stunden ein Angebot. mit einem auf Ihre Reichweite abgestimmten Stations-zu-Stations-Layout, Rollenabstand und Stationsliste.
- Vereinbaren Sie eine kostenlose Standortbesichtigung Daher werden die Zugänglichkeit des Gebäudes, die Grubentiefe und die Stromversorgung vor Ort überprüft, bevor Sie bestellen.
Letzte Überprüfung: 21.09.2026