Zusammenfassung: Eine von Hand gewickelte Spule ist von der jeweiligen Stimmung der Schicht abhängig. Beim Spulenverpacken spielen drei Faktoren eine entscheidende Rolle: der Arbeitsaufwand pro Wicklung, die gleichbleibende Tragfähigkeit der Folie und die Leistungsfähigkeit der Produktionslinie im Vergleich zur Spulenmaschine. Wir bieten sowohl manuelle Stationen als auch automatisierte Linien an. Die richtige Lösung hängt von Ihren Produktionsmengen und Spulengrößen ab.
Inhaltsverzeichnis
- Die vier Dinge, die es abzuwägen gilt
- Manuelle Spulenwicklung
- Die automatisierte Spulenlinie
- Zuführung und Positionierung
- Die Ringwickelstation
- Umreifen und Verschließen
- Typische Konfiguration
- Was das Video zeigt
- Auswahl-Checkliste
- Kontrollen und Sicherheit
- Häufig gestellte Fragen zur Technik
- Nächster Schritt
- Verwandte lesen
- Quellen und Standards
Die vier Dinge, die es abzuwägen gilt
Die Auswahl von Anlagen zur Spulenverpackung erfolgt nach vier Kriterien: Arbeitskosten (Personalkosten an der Station), Verpackungssicherheit (wie gut Folie und Umreifungsbänder die Ladung während des Transports sichern), Durchsatz (ob die Verpackungsanlage mit der vorgelagerten Spulenmaschine Schritt hält) und Komplexität (Anforderungen an Produktionsanlage, Druckluftversorgung und Stromversorgung).
Die meisten Beschaffungsfehler entstehen dadurch, dass man sich auf eine bestimmte Geschwindigkeit festlegt, ohne vorher die Frage der Spulenzentrierung zu klären, denn eine außermittige Wicklung verschiebt sich beim Transport, egal wie schnell sie hergestellt wurde.
Manuelle Spulenwicklung
Eine manuelle Umreifungsstation besteht aus einem Folienabroller, einem tragbaren Umreifungsgerät und einigen wenigen Mitarbeitern. Die Bediener positionieren die Folienrolle, bringen die Folie von Hand an und spannen Stahl- oder PET-Bänder darum.
Es funktioniert bei geringem Volumen und geringer Produktvielfalt. Die Herausforderung besteht in der Konstanz: Die von Hand aufgebrachte Spannung variiert von Wicklung zu Wicklung, und die Station benötigt die meiste Zeit pro Spule an der Stelle, an der die Spulen warten.
Die automatisierte Spulenlinie
Eine automatisierte Produktionslinie transportiert die Spule auf einem Kettenförderer durch synchronisierte Arbeitsstationen. Ein Wickelring wickelt die Folie um die stationäre Spule, eine Umreifungsanlage bringt gespannte Bänder an, und der Zyklus läuft gesteuert ab. Die Linie wird an die Spulengrößen und die benötigte Durchsatzrate angepasst.
Zuführung und Positionierung
Die Spule wird auf das Förderband eingeführt und passiert eine Messstation. Sensoren erfassen die Spulenposition, Zentrierarme richten die Achse des Innendurchmessers auf die Mitte des Wickelrings aus, und die Wicklung landet dann auf einer zentrierten Spule anstatt auf einer verschobenen.
Die Positionierung ist das, was die automatische Verpackungsanlage als Erstes macht, denn nichts danach kann einen nicht zentrierten Start korrigieren.
Die Ringwickelstation
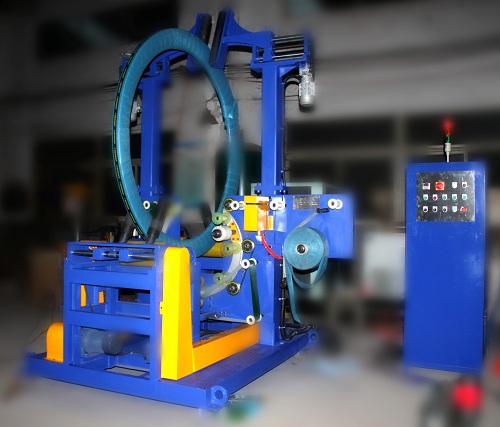
An der Wickelstation bleibt die Spule still, während sich der Folienring um sie dreht und die Folie mit kontrollierter Überlappung auflegt. Vorstreckwalzen ziehen die Folie vor dem Aufbringen straff, und die Spannung wird vom Antrieb und nicht vom Bediener gehalten.
Das Ergebnis ist eine Abdeckung mit gleichmäßiger Kompression und konsistenter Überlappung von Spule zu Spule, wodurch die Ladung auch bei Vibrationen während des Transports fest zusammengehalten wird.
Umreifen und Verschließen
Nach dem Umwickeln bringt die Umreifungsanlage die Bänder an den gespannten Stellen an, wobei die Spannung auf die Ladung abgestimmt ist. PET eignet sich für Ladungen, die sich setzen und eine gewisse Spannungsrückstellung benötigen; Stahlfolie ist für schwere, starre Kanten geeignet. Wo Kanten zusätzliche Verstärkung benötigen, vervollständigt eine automatische Versiegelungs- oder Schrumpfkante die Abdeckung. Die gesamte Auswahl wird projektbezogen festgelegt.
Typische Konfiguration
Die folgenden Angaben stellen gängige Ausgangswerte für diese Maschinenklasse dar und werden projektbezogen bestätigt.
| Parameter | Typischer Bereich, je nach Projekt bestätigt. |
|---|---|
| Spulengrößen | Die Hülle wird individuell an den Innen- und Außendurchmesser der Spule, die Breite und das Gewicht angepasst; Auswahl je nach Projekt. |
| Conveyor | Kettenförderer, dimensioniert auf Spulenbreite |
| Verpackung | Drehring mit Vordehnungs- und Überlappungssteuerung |
| Banding | Stahl oder PET, Vorspannung pro Last |
| Ausgang | Linienzyklus auf die vorgelagerte Wickelrate einstellen, Auswahl pro Projekt |
| Stromversorgung | 380 V Drehstrom 50 Hz oder 220 V Wechselstrom für Lichtstationen, je nach Projekt für die Anlagenversorgung ausgewählt |
Was das Video zeigt
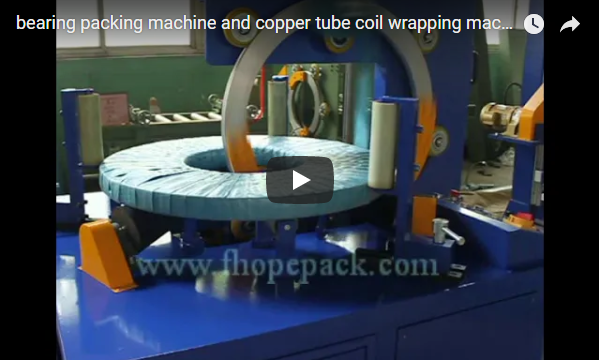
Unsere Aufnahmen zeigen eine automatisierte Anlage, die eine Spule auf einem Förderband aufwickelt und zum Umreifen transportiert. Es handelt sich um eine allgemeine Demonstration; Spulengrößen, Förderleistung und Anlagenlayout werden daher projektbezogen mit uns abgestimmt.
Auswahl-Checkliste
| Frage | Bestätigung pro Projekt |
|---|---|
| Spulen pro Tag | Manuelle Station vs. automatisierte Linie |
| Spulengrößen | Förderband und Ringhülle |
| Transit-Modus | Folie und Umreifungsband pro Ladung benötigt |
| Aufwärtsgeschwindigkeit | Leitungsausgang passend zum Spuler |
| Grundfläche | Layout und verfügbare Dienstleistungen |
| Stromversorgung | Spannung, Phase und Frequenz vor Ort |
Kontrollen und Sicherheit
Die Anlage wird von einem Bedienfeld mit Not-Aus-Schalter an jeder Station gesteuert. Verriegelungen halten den Bediener von den sich bewegenden Förderbändern und dem Umreifungskopf fern. Der Wickelring ist im automatischen Zyklusbereich gekapselt. Halten Sie den Arbeitsbereich während des Anlagenbetriebs frei und befolgen Sie die Anweisungen im Maschinenhandbuch für die regelmäßigen Kontrollen.
Häufig gestellte Fragen zur Technik
F: Manuelle Station oder automatisierte Linie? A: Bei geringen Stückzahlen eignet sich eine manuelle oder halbautomatische Station. Steigt die Stückzahl pro Tag, rechnet sich eine automatisierte Linie durch ihre gleichbleibende Qualität und ihren höheren Output. Die Wahl der Station richtet sich nach Ihren Projektvolumina.
F: Warum ist die Zentrierung der Spule das Wichtigste? A: Eine nicht zentrierte Wicklung verschiebt sich während des Transports und kostet Zeit für die Neupositionierung; die Ausrichtung vor dem Wickeln ist der Unterschied zwischen einer stabilen Ladung und einer Nachbearbeitung.
F: Welche Folie und welches Umreifungsband werden verwendet? A: Stretchfolie mit Vordehnungssteuerung und Stahl- oder PET-Umreifungsband, das auf die Ladung gespannt wird. Wird projektbezogen bestätigt.
F: Kann die Produktionslinie mit der Wickelgeschwindigkeit mithalten? A: Die Ausgabeleistung ist auf die Wickelgeschwindigkeit im vorgelagerten Bereich abgestimmt, sodass das Aufwickeln nicht zum Engpass wird.
F: Welche Spulengrößen werden abgedeckt? A: Förderband und Ring werden auf Ihren Innen- und Außendurchmesserbereich, Breite und Gewicht pro Projekt abgestimmt.
Nächster Schritt
- Senden Sie uns eine E-Mail an info@fhopepack.com mit Ihren Spulengrößen, Volumina und der vorgelagerten Spulenrate.
- Wir senden Ihnen innerhalb von 48 Stunden einen Vergleich von Bahnhof und Strecke sowie eine Layoutzeichnung.
- Wir veranlassen eine Ortsbesichtigung, um die Anschlüsse und die benötigte Fläche zu bestätigen.
Verwandte lesen
- Drahtspulen-Verpackungsmaschine mit Wickelstationsbewegung
- Drahtspulen-Kompressionsmaschine und PET-Umreifungsmaschine
- Stahlcoil-Kippvorrichtung mit kundenspezifischem Service
- FHOPE Verpackungsmaschinen-Produktlinien
Quellen und Standards
- ISO 12100:2010 – Sicherheit von Maschinen. Allgemeine Grundsätze für die Konstruktion, Risikobewertung und Risikominderung
- EN 415-10:2014 — Sicherheit von Verpackungsmaschinen. Allgemeine Anforderungen
- EN ISO 13849-1:2023 — Sicherheit von Maschinen. Sicherheitsrelevante Teile von Steuerungssystemen
- Demonstrationsvideo der automatisierten Spulenverpackungslinie von FHOPE. Die Bewertung dient als allgemeine Demonstration; Spulengrößen, Durchsatz und Layout werden projektbezogen bestätigt.
Letzte Überprüfung: 21.09.2026