🛠️ Hintergrundinformationen zum Kunden
In der industriellen Verpackungsindustrie kommt es häufig zu erheblichen Lastinstabilitäten, wenn herkömmliche Drehtellermaschinen ihre Nennkapazität überschreiten. Dies führt zu Produktschäden und Durchsatzengpässen. Anlagen, die schwere oder hohe palettierte Güter verarbeiten, benötigen stationäre Verpackungsanlagen, um die strukturelle Integrität während des Folienauftrags zu gewährleisten.
Moderne Distributionszentren und Produktionsstätten verarbeiten routinemäßig große Mengen an ausgehenden Sendungen, bei denen die palettierte Ware die Standardgewichtsgrenzen überschreitet. Bei Ladungen über 1,200 kg oder mit erhöhtem Schwerpunkt führt die herkömmliche Drehtellerrotation zu Fliehkraftbewegungen, wodurch sich schwere Komponenten verschieben und leichte Stapel umkippen. Diese mechanische Inkompatibilität zwingt die Bediener, die automatisierten Systeme zu umgehen und manuell zu verpacken, was den Prinzipien der schlanken Produktion direkt widerspricht. Darüber hinaus führt die ungleichmäßige Folienspannung bei unterschiedlichen Ladungsgeometrien zu vorzeitigem Folienriss und erhöhten Nacharbeitsquoten, was die Betriebskosten erhöht und die Zuverlässigkeit der Lieferkette beeinträchtigt.
🏗️ Herausforderung
Drehtellerbasierte Verpackungssysteme versagen unter dynamischer Belastung, da die Rotationsmasse schwere oder unausgewogene Produkte verschiebt, während feste Spannungseinstellungen nicht an unterschiedliche Folienanforderungen angepasst werden können. Diese mechanische Starrheit führt zu Engpässen im Durchsatz, erhöht den Materialverbrauch und steigert das Risiko von Transportschäden.
Das Hauptproblem liegt in den physikalischen Gesetzen rotierender Maschinen. Dreht sich ein Drehteller, wirkt die Zentrifugalkraft auf die Palette und führt dazu, dass schwere Pumpen oder außermittig platzierte Ladung zum äußeren Rand wandern. Um dem entgegenzuwirken, müssen die Bediener die Drehzahl künstlich auf etwa 6 U/min reduzieren, wodurch der Durchsatz auf rund 12 Ladungen pro Stunde sinkt. Zudem können statische Spannungsregler die unterschiedliche Elastizität der Stretchfolien nicht ausgleichen, was zu häufigen Folienrissen führt und durchschnittlich 45 Minuten ungeplante Ausfallzeit pro Schicht verursacht. Ohne einstellbare Spannungsstufen oder programmierbare Wickelmodi können die Anlagen keine konstante Haltekraft – den messbaren Druck, der die Ladung gegen Transporterschütterungen sichert – gewährleisten. Dies führt zu erhöhten Retourenquoten und beeinträchtigt die Produktsicherheit.
🔗 Verwandte Themen : Weitere Lösungen entdecken
📈 Lösungsdesign
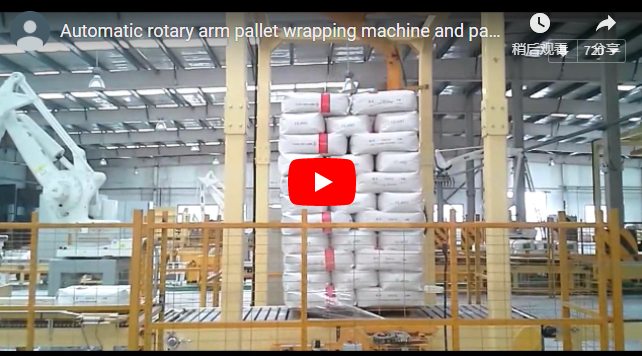
Rotationsarmwickler beheben Ladungsinstabilitäten, indem sie die Palette fixieren, während ein motorisierter Folienwagen den Umfang umkreist. Dadurch werden Rotationsspannungen vermieden und eine präzise Spannungskalibrierung ermöglicht. Diese Konstruktion eignet sich für schwere oder hohe Lasten ohne Gewichtsbeschränkungen und lässt sich nahtlos in bestehende Fördernetze integrieren.
Der empfohlene technische Ansatz nutzt ein SPS-basiertes Steuerungssystem, das als automatisierter Industriecomputer fungiert und Motordrehzahl, Folienspannung und Sensordaten koordiniert, um präzise Wickelvorgänge auszuführen. Durch die Entkopplung der Last vom Rotationsmechanismus kann das System Paletten mit einem Gewicht von über 2,000 kg oder einer Höhe von über 2.5 Metern ohne strukturelle Beeinträchtigungen verarbeiten. Der Folienwagen verwendet eine motorisierte Vorstrecktechnologie. Dieses mechanische Verfahren dehnt die Polyethylenfolie vor dem Aufbringen um 200–300 % und reduziert so den Materialverbrauch deutlich bei gleichbleibender Stabilität. Die Bediener können aus verschiedenen Wickelmustern wählen und die Spannung dynamisch anpassen, um eine optimale Folienüberlappung und eine gleichmäßige Haltekraft für unterschiedliche Produktmengen zu gewährleisten.
🛡️ Umsetzung
Die Inbetriebnahme des Systems erfordert eine präzise Ausrichtung des Förderbandes, die Programmierung der SPS-Rezeptur und die Kalibrierung des Bedienpersonals, um einen gleichmäßigen Folienauftrag zu gewährleisten. Standardisierte Testprotokolle validieren die mechanische Leistungsfähigkeit und die Einhaltung der Sicherheitsvorschriften vor der vollständigen Produktionsfreigabe, um eine langfristige Betriebssicherheit zu garantieren.
Die Implementierung dauert in der Regel drei bis fünf Werktage und umfasst die mechanische Integration, die Softwarekonfiguration und eine umfassende Mitarbeiterschulung. Die Ingenieure entwickeln individuelle Wickelrezepte, die auf die jeweiligen Ladungskategorien zugeschnitten sind, und passen Parameter wie die Anzahl der Wicklungen oben und unten, die Armgeschwindigkeit und die Folienüberlappung an. In der Validierungsphase überprüfen die Techniker die mechanischen Eigenschaften der verwendeten Folie gemäß den Normen ASTM D5456/D5456M für Zugfestigkeit und den Spezifikationen ISO 9703:1989 für Schrumpfverhalten. Es wird empfohlen, die Haltekraft einmal pro Schicht mit kalibrierten Zugkraftmessgeräten zu messen, um sicherzustellen, dass der Wickeldruck innerhalb von ±5 % der Zielvorgabe liegt. Die Ingenieure kalibrieren außerdem das Drehmoment des Wagenmotors, um es an die jeweiligen Foliendichten anzupassen und so gleichmäßige Überlappungsverhältnisse unabhängig von Umgebungstemperaturschwankungen, die die Elastizität des Polyethylens beeinflussen, zu gewährleisten. Dieses strenge Kalibrierungsprotokoll minimiert den Bedienereingriff, reduziert Folienabfall und garantiert, dass jede Palette die internationalen Transportsicherheitsanforderungen erfüllt.
🔗 Siehe auch : Zugehörige Ausrüstung
⚙️ Ergebnisdaten
Automatisierte Dreharmsysteme erreichen in halbautomatischen Konfigurationen konstant bis zu 40 Ladungen pro Stunde und erzielen so messbare Reduzierungen beim Folienverbrauch, der Abhängigkeit von Arbeitskräften und der transportbedingten Ladungsschäden bei Betrieben mit hohem Durchsatz.
Die Leistungskennzahlen nach der Inbetriebnahme belegen sofortige operative Verbesserungen bei allen wichtigen Effizienzindikatoren. Die stationäre Lastarchitektur eliminiert Rotationsinstabilität und ermöglicht es den Bedienern, optimale Wickelgeschwindigkeiten beizubehalten, ohne Kompromisse bei Sicherheit oder Folienintegrität einzugehen. Standardisierte Spannungsregelung und motorisierte Vorstreckmechanismen reduzieren den Polyethylenverbrauch im Vergleich zu manuellen oder mechanischen Streckverfahren um ca. 30–40 %. Darüber hinaus eliminiert die gleichmäßige Folienapplikation Nacharbeiten nahezu vollständig, da Sichtprüfungen keine Neigung, lose Folie oder Beeinträchtigungen der Struktur mehr aufdecken. Die Echtzeit-Telemetrie der SPS-Steuerung protokolliert Wickelzyklen, Spannungsabweichungen und Folienverbrauchsraten und liefert den Werksleitern verwertbare Daten zur kontinuierlichen Prozessverbesserung. Diese Leistungssteigerungen führen direkt zu einer höheren Durchsatzkapazität und reduzierten Verpackungskosten pro Einheit.
| Metrisch | Baseline (Plattenspieler/Manuell) | Optimiert (Dreharm) | Betriebliche Auswirkungen |
|---|---|---|---|
| Durchsatzkapazität | 12 Ladungen/Std. | Bis zu 40 Ladungen/Stunde | +233 % Volumenbearbeitung |
| Filmkonsum | 45 g/Last (mechanisch) | 28 g/Last (vorgedehnt) | -38 % Materialkosten |
| Lastschädigungsrate | 3.5% | <0.5% | −86% der Transportkostenansprüche |
| Eingriffe des Bedieners | 8/Schicht (Pausen/Nacharbeit) | 1 Schicht (routinemäßige Wartung) | -88 % Ausfallzeit |
🛠️ ROI-Analyse
Die Investitionskosten für halbautomatische Dreharmsysteme liegen typischerweise zwischen 15,000 und 30,000 US-Dollar, wobei die vollständige Amortisation innerhalb von 6 bis 12 Monaten durch kombinierte Arbeitsumverteilung, Materialeinsparungen und Schadensreduzierung erreicht wird.
Die Finanzmodellierung zeigt eine schnelle Kapitalrückgewinnung, die auf drei Hauptkostenstellen zurückzuführen ist. Die automatisierte Verpackung optimiert den Arbeitsaufwand, da sie repetitive manuelle Tätigkeiten überflüssig macht. Dadurch können Mitarbeiter für höherwertige Produktions- oder Qualitätskontrollaufgaben eingesetzt werden, was typischerweise jährliche Einsparungen von 35,000 bis 40,000 US-Dollar pro umfunktionierter Stelle ermöglicht. Die Materialeffizienz steigt direkt durch die Vorstreckung von 200 bis 300 %, wodurch die jährlichen Polyethylen-Beschaffungskosten für Betriebe mit mittlerem Produktionsvolumen um etwa 4,000 bis 5,000 US-Dollar sinken. Darüber hinaus verhindert die Vermeidung von Transportschäden geschätzte jährliche Kosten von 3,500 bis 4,000 US-Dollar für Retouren, Bearbeitungsgebühren und Expressversand. Insgesamt generieren diese betrieblichen Effizienzgewinne jährliche Einsparungen von 40,000 bis 48,000 US-Dollar und gewährleisten eine konservative Amortisationszeit von 8 bis 10 Monaten, selbst nach Berücksichtigung der Kosten für Installation, Schulung und Erstkalibrierung.
🏗️ Checkliste für Kaufentscheidungen
Die Validierung der Beschaffung erfordert die Überprüfung der maximalen Belastbarkeit, der Vordehnungsspezifikationen, der Flexibilität der SPS-Programmierung und der Einhaltung der Sicherheitsbestimmungen gemäß ISO- und ASTM-Normen, bevor die Gerätebeschaffung endgültig abgeschlossen wird, um eine langfristige Betriebssicherheit und messbare Kosteneffizienz über alle Produktionsschichten hinweg zu gewährleisten.
Die Anlagenbetreiber müssen die technischen Spezifikationen mit den tatsächlichen Produktionsanforderungen abgleichen. Stellen Sie sicher, dass die Gewichts- und Höhenbegrenzungen der Maschine Ihre schwersten und höchsten Palettenkonfigurationen übersteigen. Prüfen Sie, ob das halbautomatische Modell bis zu 40 Ladungen pro Stunde verarbeiten kann und damit den branchenüblichen Durchsatzstandards entspricht. Vergewissern Sie sich, dass das Steuerungssystem programmierbare Wickelmodi und einstellbare Spannungsstufen für unterschiedliche Produktprofile bietet. Prüfen Sie außerdem, ob der Lieferant eine umfassende Inbetriebnahme vor Ort, Bedienerschulungen und die Verfügbarkeit von Ersatzteilen gewährleistet, um ungeplante Ausfallzeiten zu minimieren.
-
[ ] Lastprofilabgleich: Bitte prüfen Sie, ob das maximale Lastgewicht und die maximale Lasthöhe die Spezifikationen der Verpackung nicht überschreiten.
-
[ ] Durchsatzanforderung: Wählen Sie halbautomatisch (bis zu 40 Ladungen/Std.) oder vollautomatisch (höhere Geschwindigkeit, integriertes Förderband).
-
[ ] Vordehnbarkeit: Achten Sie auf eine Vordehnbarkeit von ≥200 %, um die Folienkosten zu minimieren.
-
[ ] Steuerungsflexibilität: Sicherstellen, dass die SPS mehrere Wickelrezepte für verschiedene Ladungstypen unterstützt.
-
[ ] Einhaltung der Sicherheitsbestimmungen: Prüfen Sie, ob Lichtvorhang, Not-Aus-Schalter und Umzäunung den örtlichen Vorschriften entsprechen.
-
[ ] Installationsfläche: Bodennahe Beladung spart Rampenkosten; Förderbandhöhenkompatibilität prüfen.
-
[ ] Verfügbarkeit von Ersatzteilen: Bitte prüfen Sie, ob gängige Verschleißteile (Klingen, Walzen) vom Lieferanten vorrätig gehalten werden.
-
[ ] Schulungsunterstützung: Fragen Sie nach einem Vor-Ort-Inbetriebnahme- und Bedienerschulungspaket.
📈 Technische Erläuterungen
Technische Erläuterungen behandeln häufige betriebliche Fragen zur Laststabilität, zur Folienstreckmechanik und zu Systemintegrationsanforderungen, um fundierte Beschaffungsentscheidungen zu unterstützen und die täglichen Verpackungsabläufe in verschiedenen industriellen Umgebungen und mit unterschiedlichen Produktprofilen zu optimieren.
F: Wie schneiden Rotationsarm-Wickelmaschinen im Vergleich zu Drehtischmaschinen bei instabilen Ladungen ab? A: Rotationsarm-Systeme halten die Ladung in Position, während der Folienwagen den Umfang umkreist und so eine Zentrifugalverschiebung verhindert. Diese Konstruktion verhindert ein Verrutschen schwerer oder hoher Paletten während der Rotation und ist daher die bevorzugte Lösung für außermittige oder erhöhte Ladung. Drehtischsysteme bergen hingegen das Risiko einer Ladungsverschiebung, wenn die Rotationsgeschwindigkeit zu hohe Grenzwerte überschreitet.
F: Kann die Maschine sehr schwere Lasten, z. B. 2 Tonnen, bewältigen? A: Ja. Da die Palette stationär bleibt, gibt es keine Gewichtsbeschränkung für den Drehteller. Das System benötigt lediglich einen ebenen Boden oder ein Förderband zur Aufnahme der statischen Last. Diese Konstruktion ermöglicht die sichere Handhabung von Paletten mit einem Gewicht von über 2,000 kg ohne mechanische Belastung oder Sicherheitsrisiken.
F: Wie hoch ist der typische Streckprozentsatz der Folie? A: Die meisten Rotationsarm-Wickelmaschinen verwenden motorisierte Vorstreckvorrichtungen, die die Polyethylenfolie vor dem Aufbringen um 200–300 % dehnen. Die Vorstreckung ist ein mechanischer Prozess, der die Folienschicht verdünnt, gleichzeitig aber die Zugfestigkeit erhält. Dadurch wird der Materialverbrauch im Vergleich zum manuellen Wickeln um 30–50 % reduziert. Prüfen Sie vor dem Kauf stets den Vorstreckbereich des Lieferanten und vergewissern Sie sich, dass die Zugfestigkeit den Normen ASTM D5456/D5456M entspricht.