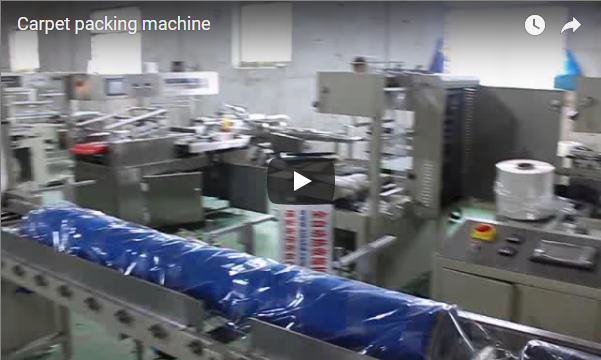
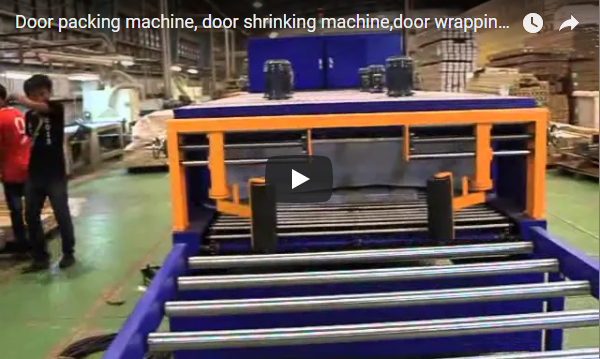
Zusammenfassung: Dieses Video zeigt eine automatische Schrumpfverpackungsanlage für rechteckige Blockprodukte von Anfang bis Ende: Zuführung per Rollenförderer, Folienapplikation, Press- und Schrumpfstation sowie ein beheizter Schrumpftunnel vor dem Auslauf. Das Video dauert ca. 72 Sekunden und zeigt die drei Stationen nacheinander. Technische Daten, Zykluszeiten oder Modelldaten werden nicht gezeigt – diese Informationen erhalten Sie vom Hersteller, bevor Sie Anlagen vergleichen.
Warum diese Linie für sperrige Blockprodukte wichtig ist
Wer Möbelteile, Schaumstoffblöcke, Matratzenplatten oder ähnliche rechteckige Produkte verpackt, kennt das Problem: Manuelles Schrumpfverpacken ist langsam, die Folienapplikation ungleichmäßig, und die fertige Verpackung sieht je nach Mitarbeiter unterschiedlich aus. Die in diesem Video gezeigte Anlage wurde entwickelt, um diese Ungenauigkeiten zu eliminieren. Ein Produkt wird auf einem Rollenförderer zugeführt, verpackt, unter einem Träger gepresst und versiegelt, durchläuft einen beheizten Schrumpftunnel und verlässt die Anlage mit rundum eng anliegender Folie – ohne dass ein Mitarbeiter das Produkt während des Hauptprozesses berührt.
Dieser Artikel erläutert Station für Station, was das Videomaterial tatsächlich zeigt, und trennt dann die Fakten, die Sie auf dem Bildschirm überprüfen können, von den Fragen, die Sie dem Hersteller vor einer Kaufentscheidung stellen sollten.
Die Linie in Aktion, Schritt für Schritt
Das Video ist etwa 72 Sekunden lang. Die Abtastung von Einzelbildern im Abstand von 2 Sekunden ergibt ein klares Bild vom Verlauf der Linie:
- 0–8s — Standby und Zuführung. Das Förderband startet leer, und die rechte Einheit befindet sich in ihrer Ausgangsposition. Ein orangefarbener, rechteckiger Block gelangt auf das Zuführförderband und wird unter der Presseinheit positioniert. Ein Mitarbeiter ist an einem entfernten Arbeitsplatz zu sehen, berührt das Produkt jedoch während dieser Phase nicht.
- 8–18 Sekunden – einwickeln, pressen und versiegeln. Das Produkt ist bereits in einer transparenten Kunststofffolie verpackt. Ein gelber Querbalken der vertikalen Presseinheit senkt sich über das Werkstück. Beim Pressvorgang spannt sich die Folie straff um das Produkt – sichtbare Falten in der Folie glätten sich unter dem Druck. Das Förderband hält an oder fährt langsam vorwärts, um das Produkt in Position zu halten.
- 20–28 Sekunden — Freigabe und Transfer. Der Träger hebt sich, und das Förderband transportiert das fertige Teil nach links. Die Folie schmiegt sich nun an die Oberfläche des Produkts an. Die Produktionslinie läuft ohne Unterbrechung weiter.
- 30–46s — Schrumpftunnel-Einfahrt. Die Szene wechselt zu einer zweiten Maschine: einer Tunnelschrumpfanlage mit Walzeneinlauf. Ein brauner, rechteckiger Block fährt in die Heizkammer. Kontrollleuchten am Bedienfeld leuchten auf, und das Produkt durchläuft die Heizzone selbstständig.
- 48–58s — Ausfahrt aus dem Tunnel. Die Folie hat sich eng an das Produkt angeschrumpft. Sie gelangt auf ein nachgelagertes Rollenförderband mit gelben Rollen. Zu diesem Zeitpunkt befindet sich noch teilweise weißes Trenn- oder Trägerpapier auf dem Produkt.
- 60–72s — Handhabung eines größeren Werkstücks. Ein größerer, rechteckiger Block in braunroter Farbe, der bereits mit einer halbtransparenten Folie überzogen ist, fährt auf dem gelben Rollenförderer in Richtung Produktionslinie. Ein Mitarbeiter fixiert kurz eine Ecke, um den Block zu positionieren. Das Video endet mit einer Nahaufnahme der Folienoberfläche auf dem verpackten Produkt.
Die wichtigste Erkenntnis aus dem Zeitablauf: Ein einzelner Bediener hilft beim Positionieren des größten Teils, aber das Einwickeln, Versiegeln und Schrumpfen erfolgen maschinell in einem kontinuierlichen Arbeitsablauf.
Wie die Maschinen aussehen
Im Video sind zwei unterschiedliche Maschinen zu sehen, außerdem die Rollenförderer, die sie miteinander verbinden.
Press- und Siegeleinheit (erster Abschnitt). Ein grauer Stahlrahmen mit gelben, sicherheitsfarbenen Schutzvorrichtungen und Führungsschienen an den beweglichen Teilen. Die rechte Säule beherbergt einen vertikal geführten Träger, der von pneumatischen Zylindern angetrieben wird und über Langlöcher zur Befestigung verfügt. Ein Schaltschrank ist in die Säule integriert: ein beleuchteter Touchscreen oben, ein roter Not-Aus-Schalter in Pilzform, grüne Start-/Reset-Tasten, gelbe Moduswahlschalter und Reihen roter/grüner/gelber LED-Anzeigen. Über dem Förderband befindet sich ein Folienrollenwagen, an dem schwarze Luftschläuche und Kabelbündel entlang des Rahmens verlaufen. Das Förderband selbst ist eine doppelstöckige Rollen-/Lamellenförderanlage mit einer gelb umrandeten Metallgitteroberfläche.
Schrumpftunnel (zweiter Abschnitt). Ein blaugrün lackierter Stahlrahmen in U-Form mit durchgehender Bauweise. Die Einlaufseite verfügt über etwa sechs bis acht parallele Stahlwalzen; die Heizkammer befindet sich in der Mitte und ist darüber mit weißer Isolierung oder Leitblechen versehen; die Auslaufseite hat passende Walzen mit gelb-schwarzer Warnstreifenmarkierung. Das Bedienfeld vorne links ist mit einem Digitaldisplay, einem roten Not-Aus-Schalter im gleichen Stil, Kontrollleuchten, Drehknöpfen und Drucktasten ausgestattet.
Förderbänder. Gelbe Zylinderrollen auf weißen Stahlträgern transportieren das Produkt zwischen den Stationen. Die vernetzte Anordnung – Einlaufrollen, Pressstation, Tunnel, Auslaufrollen – macht diese Maschine zu einer Produktionslinie und nicht zu einer Einzelmaschine.
Das Bedienfeld der Tunnelanlage trägt eine lesbare Aufschrift: „L-1510型热收缩包装机 / Thermal Shrinkage Packaging Machine“. Weitere Typenschilder, Leistungsdaten oder Zertifizierungszeichen sind im gesamten Videomaterial nicht erkennbar, und es sind keine Wasserzeichen zu sehen.
Direkte Beobachtungsnotizen
Der untenstehende Block entspricht weitgehend dem, was die Bildanalyse aufgezeichnet hat, lediglich auf Grammatikebene wurden Korrekturen vorgenommen.
- Ausgangszustand: leeres Förderband, rechte Maschine im Standby-Modus, Bedienfeldbildschirm beleuchtet; ein Arbeiter an einem hinteren Arbeitstisch, nicht Teil des Hauptflusses.
- Ein orangefarbenes, rechteckiges Werkstück wird von rechts herangeführt und unter der Presseinheit positioniert; es ist bereits in eine durchsichtige Plastikfolie eingewickelt. Ein gelber Lichtstrahl beginnt sich abzusenken.
- Der Strahl senkt sich vollständig über das Werkstück ab; die Faltenbildung der Folie verändert sich mit dem ausgeübten Druck; das Förderband steht still oder kriecht, um die Position zu halten.
- Der Träger fährt hoch; das eingewickelte, festgezogene Werkstück wird nach links aus der Bearbeitungszone befördert; die Linie läuft ohne Unterbrechung weiter.
- Zweite Maschine: blaugrüner Rahmen, Walzeneinlauf (ca. 6–8 Walzen), beheizte Kammer mit weißer Innenverkleidung darüber, Walzenauslauf mit gelb-schwarzer Warnstreifenmarkierung.
- Auf der Tafel wurde die Lesbarkeit bestätigt: „L-1510型热收缩膜包装机“ (thermische Schrumpfverpackungsmaschine) sowie der englische Titel darunter.
- Das braune, rechteckige Werkstück durchläuft die Heizzone; die Folie bläht sich unter der Hitze auf und dehnt sich, zieht sich dann beim Abkühlen wieder zusammen; das Produkt tritt auf nachgelagerte gelbe Walzen aus, wobei sich teilweise weißes Trennpapier darauf befindet.
- Größerer braunroter rechteckiger Block auf der gelben Walzenlinie; ein Bediener in dunkler Kleidung hält dessen obere Ecke fest, um ihn in die Nähe der Maschine zu positionieren; die letzten Bilder sind eine Nahaufnahme der Filmoberfläche, die Falten und kleinere Markierungen zeigt.
- Sicherheitshinweise: rote runde Not-Aus-Taster auf beiden Bedienfeldern; keine festen Schutzvorrichtungen oder Lichtvorhänge sichtbar; keine lesbaren Warnhinweise an den Maschinen selbst; ein allgemeiner Fabrikwandslogan in Rot und Weiß ist im Hintergrund teilweise sichtbar.
Was das Video zeigt (mit Zeitangaben)
- Um t≈0–6s Das Förderband ist leer und die Maschine rechts läuft im Leerlauf; ein Bediener im Hintergrund arbeitet an einer Station, während das Bedienfeld der Maschine beleuchtet ist, ohne dass eine Aktion sichtbar ist.
- Um t≈8–12s Ein Werkstück (ein orangefarbener Quader, der in Klarsichtfolie eingewickelt ist) wird in den Positionierbereich unterhalb der Maschine befördert; der gelbe obere Balken beginnt sich abzusenken und tritt in die Schrumpf-/Versiegelungsvorbereitungsphase ein.
- Um t≈14–18s Der gelbe Strahl drückt vollständig nach unten zum Schrumpfen/Versiegeln – Falten in der Folie verschieben sich unter dem Druck, während das Band stillsteht oder sich nur zur Unterstützung bewegt.
- Um t≈20–24s Der Strahl steigt wieder auf; das geschrumpfte Werkstück wird nach links abtransportiert, wobei die Folie nun straff an seiner Oberfläche anliegt.
- Um t≈30–38s Ein weiteres braunes, quaderförmiges Werkstück auf einer weißen Linie mit gelben Rändern wird in den Eingang der blauen Schrumpfschlauchmaschine eingeführt; rote/grüne Kontrolllampen leuchten auf dem Bedienfeld.
- Um t≈40–58s Das Werkstück gelangt in die innere Heizzone, wo sich die transparente Folie an seiner Oberfläche festsetzt, und tritt nach dem Schrumpfen rechts auf die nachgelagerte gelbe Walzenlinie aus, wobei oben in der Nähe der Walzen eine lose weiße Papierauskleidung sichtbar ist.
- Um t≈60–72s Ein großes, rechteckiges, bräunlich-rotes, in Folie eingewickeltes Werkstück bewegt sich auf der gelben Walzenlinie auf eine blaugrüne Maschine (eine Zuführ-/Leerlaufstation) zu; ein Bediener in einem dunklen Mantel nähert sich und stabilisiert die obere rechte Ecke, und eine Nahaufnahme bei etwa 72 Sekunden ist durch schnelle Kamerabewegungen und Fokusänderungen größtenteils verschwommen.
Was das Video nicht zeigt
Hier ist Vorsicht geboten – genau in diesen Lücken sollte ein Käufer seine Fragen richten:
- Keine Bewertungen oder technischen Daten. Leistung, Spannung, Frequenz, Heiztemperatur, Luftdruck, Maschinengewicht und Stellfläche werden nicht angezeigt oder angegeben.
- Keine Zykluszeit oder Durchsatzangabe. Das Filmmaterial ist bearbeitet, daher lässt sich daraus keine Aussage über die Anzahl der Szenen pro Stunde ableiten.
- Keine Größenangaben. Die minimalen und maximalen Produktabmessungen, die die Produktionslinie akzeptiert, sind nicht angegeben.
- Keine Sicherheitszertifizierungszeichen. Es sind keine CE-, UL- oder ähnliche Kennzeichnungen sichtbar; gehen Sie nicht von einer Zertifizierung ohne schriftliche Bestätigung aus.
- Keine Angaben zum Kinderschutz. Es sind keine Lichtvorhänge, Verriegelungstore oder fest installierte Wachanlagen zu sehen. Sollten diese aufgrund lokaler Vorschriften erforderlich sein, stellt sich die Frage der Integration.
- Keine Filmdaten. Filmtyp, Filmstärke und Rollenbreite werden nicht angegeben (PE-Folie ist anhand des Erscheinungsbildes des Filmmaterials erkennbar, die Filmstärke jedoch nicht).
- Keine Wartungsinformationen. Wartungsintervalle, Ersatzteile oder Verfahren zum Austausch der Heizung werden nicht aufgeführt.
Für wen diese Linie geeignet ist – und für wen nicht.
| Situation | Fit | Warum |
|---|---|---|
| Möbel, Matratzen oder Schaumstoffkomponenten in regelmäßigen rechteckigen Formen | Passt gut | Das Video zeigt genau diese Produktklasse, wie sie kontinuierlich verpackt, gepresst und geschrumpft wird. |
| Einheitliches Verpackungsbild für Einzelhandel und Export erforderlich | Passt gut | Die Folienspannung erfolgt mechanisch, daher ist die Packungsdichte reproduzierbar und nicht vom Bediener abhängig. |
| Unregelmäßige oder stark verformbare Produkte | Frage | Der Pressbalken folgt einer festgelegten Bahn; unregelmäßige Formen dichten möglicherweise nicht gut ab – bitte wenden Sie sich diesbezüglich an den Hersteller. |
| Linien, die eine automatisierte Prozessinspektion erfordern (Filmrisse, offene Siegel) | Nicht ersichtlich | Es sind keine Inspektionsvorrichtungen sichtbar; prüfen Sie, ob entsprechende Optionen vorhanden sind. |
| Hochleistungsstrecken, die eine Verbindung mehrerer Stationen erfordern | Verify | Die Aufnahmen zeigen eine kompakte Leitung; prüfen Sie, ob diese in die vorgelagerte/nachgelagerte Automatisierung integriert werden kann. |
Fragen, die Sie sich vor dem Kauf stellen sollten
Nutzen Sie diese Checkliste, wenn Sie einen Lieferanten kontaktieren:
- Produktpassform: Kann die Produktionslinie die Dicke, Dichte und Größenbereiche Ihres Produkts verarbeiten? Sind Pressbalken und Folienwagen höhenverstellbar?
- Temperaturkontrolle: Wird im Schrumpftunnel eine Temperaturregelung mit geschlossenem Regelkreis (PID) verwendet, und können Heizkurven pro Produkttyp voreingestellt werden?
- Regler: Ist das System SPS-basiert? Sind Fernüberwachung oder Datenschnittstellen (z. B. serielle Feldbusverbindungen) verfügbar?
- Sicherheit: Welche Schutzvorrichtungen, Lichtvorhänge oder Verriegelungen können geliefert werden, und entspricht die Konfiguration Ihren lokalen Maschinensicherheitsvorschriften? Die Aufnahmen zeigen Not-Aus-Schalter, aber keine sichtbaren Lichtvorhänge.
- Verbrauchsmaterialien und Service: Welche Folienstärken und Rollenbreiten werden unterstützt? Sind Wartungshandbücher, Ersatzteillisten und die Verfügbarkeit von Dichtungen/Heizelementen schriftlich bestätigt?
- Bewertungen und Dokumentation: Anforderungen an die Stromversorgung, den Luftverbrauch, die Gesamtabmessungen und das Gewicht – all das wird im Video nicht erwähnt.
FAQ
Für welche Produkte ist diese Linie konzipiert? Die Aufnahmen zeigen rechteckige Blockprodukte – Schaumstoff-, Gummi- oder Verbundplatten –, die eingeschweißt werden. Typische Anwendungsbereiche für diese Maschinenklasse sind Möbelteile, Matratzenkomponenten und ähnliche weiche oder halbfeste Produkte. Bitte klären Sie die Kompatibilität mit Ihrem spezifischen Produkt mit dem Hersteller.
Wie automatisiert ist der Prozess? Die Schritte Einwickeln, Verschließen und Schrumpfen laufen ab, ohne dass ein Bediener das Produkt berührt. Ein Mitarbeiter fixiert kurz den größten Block, um ihn zu positionieren. Ob die Beladung vollständig automatisiert werden kann, hängt von den vorgelagerten Anlagen ab – fragen Sie den Hersteller.
Wie hoch ist die Zykluszeit bzw. die Ausstoßrate? Diese Angaben sind im Video nicht zu sehen. Das Videomaterial ist bearbeitet, daher lässt sich der Durchsatz nicht abschätzen. Fordern Sie gemessene Zyklusdaten für ein ähnliches Produkt an.
Welche Sicherheitsmerkmale sind vorhanden? Auf beiden Bedienfeldern sind rote Not-Aus-Taster sichtbar. Lichtvorhänge, verriegelte Türen oder fest installierte Schutzvorrichtungen sind im Video nicht zu erkennen. Die Frage der Schutzvorrichtungen ist mit dem Lieferanten zu klären.
Welche Leistungs- und Temperaturspezifikationen hat die Maschine? Diese sind im Video nicht erkennbar. Bitte fordern Sie die Nennleistung, Spannung, den Heiztemperaturbereich und die Anforderungen an die Luftzufuhr schriftlich an.
Ist die Maschine zertifiziert (CE usw.)? Auf dem Bildschirm sind keine Zertifizierungszeichen sichtbar. Verlassen Sie sich bei Konformitätsaussagen nicht auf das Video – fordern Sie die entsprechenden Dokumente an.
Quelle und Methode
Die einzige Quelle für diesen Artikel ist das oben eingebettete Video. Das Videomaterial wurde analysiert, indem Einzelbilder im Abstand von zwei Sekunden erfasst und mithilfe eines Bildanalysemodells ausgewertet wurden. Das Video enthält lediglich Hintergrundmusik – keinen Kommentar oder gesprochene Sprache –, daher wurden keine gesprochenen Inhalte transkribiert. Die Aussagen in den „Notizen zur direkten Beobachtung“ spiegeln das Sichtbare wider; alles Nicht-Sichtbare wurde entweder weggelassen oder explizit als Frage an den Hersteller gekennzeichnet. Es wurden keine Preis-, Durchsatz- oder Spezifikationsangaben erfunden.
Verwandte lesen
- Übersicht über Schrumpfmaschinen
- Lösungen für automatische Verpackungslinien
- Details zur automatischen Verpackungslinie
- Automatische Coil-Verpackungslinie
- Stretchwickelmaschinen
Nächster Schritt
Wenn diese automatische Verpackungs- und Schrumpfanlage für Ihre Produkte geeignet erscheint, können wir die offenen Fragen am schnellsten klären, indem Sie uns die Abmessungen, das Gewicht und die gewünschte Produktionsmenge Ihrer Produkte mitteilen. Nutzen Sie unser Kontaktformular , um Spezifikationen, einen Layoutvorschlag und gemessene Zyklusdaten anzufordern – wir klären dann alle Fragen, die im Video offengelassen wurden.