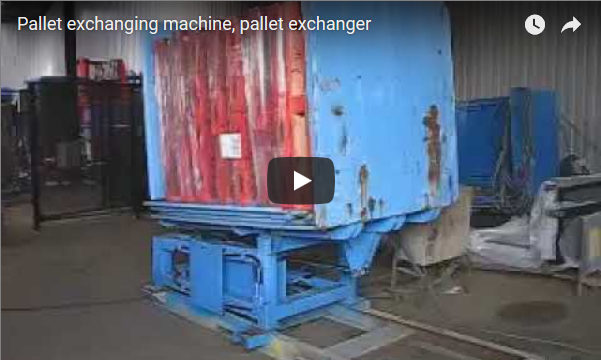
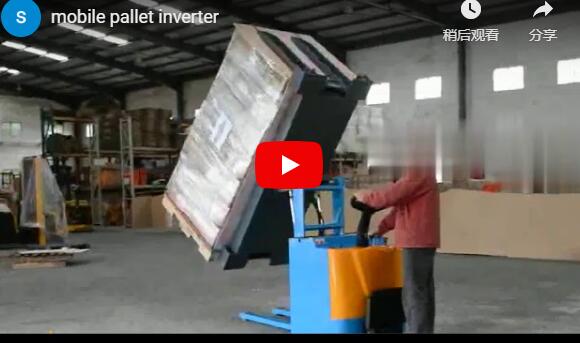
Zusammenfassung: Ein anschauliches Benchmark-Beispiel zeigt, wie die Integration eines 95°-Palettenwechslers mit einer servogesteuerten Stretchwickelmaschine hochwertige Kühlkettenladungen stabilisiert, Risiken durch manuelle Handhabung eliminiert und den Folienverbrauch durch programmierbare Spannungsregelung reduziert, wodurch messbare Verbesserungen beim Durchsatz und der Sicherheit erzielt werden.
An einer typischen Laderampe sichten Schichtleiter regelmäßig Schadensberichte, in denen es bei manuellen Palettentauschvorgängen zu Verschiebungen kommt, wodurch die untere Palettenebene trotz ausreichender Schrumpffolie beschädigt wird. Die Ursache liegt selten allein im Folienversagen, sondern in unkontrollierten seitlichen Kräften, die beim manuellen Handling entstehen. Diese betriebliche Realität veranlasst Einkaufsteams, automatisierte Lösungen zu evaluieren, die den mechanischen Palettentausch mit präziser Stretchfolienverpackung kombinieren und so die Unversehrtheit der Ladung vom Dock bis zum LKW gewährleisten.
🛠️ Operativer Kontext & Basisanforderungen
Durch die Integration einer automatisierten Ladungsstabilisierung in den mechanischen Palettenwechsel werden die Risiken der manuellen Handhabung eliminiert, die Folienspannung über verschiedene Artikelgewichte hinweg standardisiert, Engpässe im Kühlkettendurchsatz direkt angegangen, Materialverschwendung reduziert und die Einhaltung von Arbeitsschutzbestimmungen sowie langfristige Haftungsrisiken sichergestellt.
Regionale Kühlhausbetreiber verwalten typischerweise temperaturgeführte Anlagen für Einzelhandel, Pharmaindustrie und E-Commerce. Im Normalbetrieb werden häufig gemischte Palettenladungen mit einem Gewicht zwischen 1,000 kg und 2,000 kg auf Standard-Euro- und Industriepaletten verarbeitet. Steigende Lohnkosten, strenge Lebensmittelsicherheitsprüfungen und die zunehmende Ermüdung der Mitarbeiter in kalten Umgebungen veranlassen das Management, die Verpackungsprozesse zu modernisieren. Herkömmliche Anlagen nutzen oft halbautomatische Stretchwickler mit mechanischer Spannungsdrift, was die Bediener zwingt, dies durch übermäßige Folienlagen auszugleichen. Noch kritischer ist, dass manuelle Kippmethoden zum Palettenwechsel gefährliche Quetschstellen verursachen und die Ladung regelmäßig destabilisieren. Die Beschaffungsziele konzentrieren sich auf den Einsatz von Anlagen, die für Minustemperaturen geeignet sind und sich nahtlos in die bestehenden Förderabläufe integrieren lassen, ohne dass bauliche Veränderungen oder neue Infrastruktur erforderlich sind.
🏗️ Technische Schwachstellen und Ausfallarten
Ungleichmäßige mechanische Spannungen und unkontrollierte Seitenkräfte beim manuellen Palettentransfer führen zu sich gegenseitig verstärkenden Beschädigungsrisiken. Dies zwingt die Bediener, die Paletten mit übermäßiger Folie zu umwickeln, wodurch das Personal wiederholter Belastung und Quetschgefahren ausgesetzt wird. Letztendlich erhöht dies den Betriebsaufwand und beeinträchtigt die Effizienz der nachgelagerten Sortierung.
Drei wesentliche technische Schwachstellen beeinträchtigen typischerweise die Leistung von Verpackungslinien:
| Reibungspunkt | Technische Beschreibung | Direkte Auswirkungen auf das Geschäft |
|---|---|---|
| Manueller Palettenwechsel | Die Bediener verwenden Gabelstapler und Hebel, um schwere Lasten ohne präzise Winkelkontrolle zu kippen. | Glas und Elektronik werden durch Stöße beschädigt; wiederkehrende kleinere Verletzungen erhöhen die Prämien für die Arbeiterunfallversicherung und verringern die Produktivität der Schicht. |
| Alternde Stretchfolie | Durch die Drift des Schlittenmotors ergeben sich variable Vordehnungsverhältnisse (mechanische Dehnung der Folie zur Reduzierung des Materialverbrauchs). | Die Betreiber verwenden 15–20 % mehr Folie, um den Spannungsverlust auszugleichen, was die Harzbeschaffungskosten direkt in die Höhe treibt. |
| Unflexibilität bei gemischter Last | Unfähigkeit, die Spannung zwischen empfindlichen und schweren Artikeln schnell anzupassen | Übermäßige Verarbeitung empfindlicher Güter führt zu Folienverschwendung; unzureichende Verpackung von Langstreckenladungen verursacht Transportschäden und Störungen bei der automatisierten Sortierung in nachgelagerten Prozessen. |
Die kumulative Wirkung führt zu einem instabilen Betriebsablauf, bei dem die Verpackungstechnologie hinter den Durchsatzanforderungen zurückbleibt. Die alleinige Optimierung der Verpackungsmaschine behebt die grundlegende Instabilität beim Palettenhandling nicht; vielmehr ist ein ganzheitlicher Integrationsansatz erforderlich, der die Ladungen bereits am Entstehungsort stabilisiert und gleichzeitig die Parameter für die Folienapplikation standardisiert.
🔗 Verwandte Themen : Weitere Lösungen entdecken
📈 Systemarchitektur & Steuerungsparameter
Ein servogesteuerter Wickelkopf in Kombination mit einem 95°-Hydraulikwärmetauscher ermöglicht eine programmierbare Spannungsregelung und gleichbleibende Vordehnungsverhältnisse. Dadurch werden heterogene Lasten stabilisiert, der Platzbedarf reduziert, der Materialverbrauch minimiert und manuelle Eingriffe vermieden, um eine gleichbleibende Ladungsintegrität über alle Schichtzyklen hinweg zu gewährleisten.
Die Systemauslegung basiert auf drei kalibrierten Parametern, die die betriebliche Effizienz direkt beeinflussen:
-
Palettenwechsler-Neigungswinkel: Ein hydraulischer Transferwinkel von 95° ermöglicht eine schonende Lastbewegung ohne Verrutschen oder Kippen. Drehzahlgeregelte Zylinder reduzieren die maximalen Seitenkräfte auf unter 50 N, verhindern so ein Verrutschen des Stapels und schützen empfindliche Elektronik oder Glasverpackungen.
-
Spezifikationen der Stretchwickelmaschine: Servomotoren ermöglichen eine Vordehnung von 250 %, d. h. die Folie wird vor dem Aufbringen mechanisch gedehnt, wodurch die erforderliche Materialstärke reduziert wird. Die Spannung ist in 1-N-Schritten von 10 N bis 80 N einstellbar und gewährleistet so eine gleichbleibende Wickelkraft unabhängig von der Lasthöhe. Als Folie wird typischerweise gegossenes Polyethylen (glatte, hochtransparente Folie, optimiert für hohe Vordehnung) mit einer Stärke von 20–30 µm verwendet (1 µm = 0.001 mm, bestimmt Durchstoßfestigkeit und Reißfestigkeit).
-
Steuerungsintegration: Beide Einheiten synchronisieren sich über eine SPS (Speicherprogrammierbare Steuerung, ein Industriecomputer zur Automatisierung von Maschinenabläufen und Speicherung von Betriebsdaten). Der Rezeptspeicher unterstützt bis zu 50 Ladeprofile, sodass Schichtleiter innerhalb von 30 Sekunden ohne manuelle Neukalibrierung zwischen zerbrechlichen Glas- und schweren Stahlbehältern wechseln können.
Für Betriebe, die Budgetalternativen prüfen, bieten halbautomatische Drehtellermodelle eine 200%ige Vorstreckung bei geringeren Investitionskosten, während vollautomatische Systeme zusätzlich über eine Förderbandintegration und einen automatischen Folientransport für Umgebungen mit hohem Durchsatz verfügen. Beide Konfigurationen erfüllen die CE-Kennzeichnung für Maschinensicherheit und entsprechen den Normen ISO 2560 (Prüfung von Stretchfolie) und ASTM D5457 (Palettenlaststabilität).
🛡️ Inbetriebnahmeprotokoll & Integrationszeitplan
Die Standardinbetriebnahme erfordert 5–7 Werktage für die mechanische Ausrichtung, die Integration des 380-V-Drehstromnetzes und die SPS-Rezeptprogrammierung. Dadurch wird eine sofortige Betriebsbereitschaft ohne Nachrüstung der Anlage, längere Produktionsausfallzeiten oder spezielle Aufrüstungen der Versorgungseinrichtungen gewährleistet, was eine schnelle Implementierung innerhalb der bestehenden Lagerflächen ermöglicht.
Die Implementierung folgt einer strukturierten Bereitstellungssequenz, um Produktionsunterbrechungen zu minimieren:
| Phase | Dauer | Technische Aktivität |
|---|---|---|
| Standortvorbereitung | 1 Tag | Bodenmarkierung, Stromanschluss (380 V, 3-phasig, 16 A), Druckluftleitung mit 6 bar für Hydraulikwärmetauscher |
| Mechanische Installation | 3 Tage | Entladen, positionieren und nivellieren Sie beide Einheiten; verbinden Sie Förderbandabschnitte und Sicherheitslichtvorhänge. |
| Elektrik & Steuerung | 1.5 Tage | SPS-Verdrahtung, HMI-Konfiguration und Rezept-Upload für 5 Standard-Lasttypen |
| Schulung & Einarbeitung | 0.5 Tag | 2-stündige Bedienerzertifizierung + 1-stündige Schulung durch den Ausbilder; erster Testlauf mit 50 Paletten |
Die Bediener erreichen die erforderliche Kompetenz in der Regel innerhalb der ersten Schicht. Das SPS-Rezeptursystem macht manuelle Folienanpassungen nach der Erstkalibrierung überflüssig, reduziert Umrüstfehler und gewährleistet einheitliche Verpackungsmuster bei allen Produktionsläufen.
🔗 Siehe auch : Zugehörige Ausrüstung
⚙️ Leistungsbenchmarks & Finanzmodellierung
Zusammengefasste Branchendaten deuten auf eine Amortisationszeit von 14–18 Monaten hin, die durch eine Reduzierung des Folienverbrauchs um 25–35 %, eine Minderung der Schadensersatzansprüche um 60–75 % und eine Umverteilung der Arbeitskräfte bedingt ist. Die genauen Erträge hängen jedoch vom lokalen Durchsatz, den regionalen Lohnsätzen und den aktuellen Harzpreisen ab und erfordern eine standortspezifische Validierung.
Anhand von branchenweiten Durchschnittswerten abgeleiteten, beispielhaften Leistungsbenchmarks werden typische Ergebnisse nach 90 Betriebstagen veranschaulicht:
| Metrisch | Basiswert | Benchmark nach der Implementierung | Ändern |
|---|---|---|---|
| Schadenersatzansprüche (pro Monat) | 14 Fälle | 3.8 Fälle | -73 % |
| Folienverbrauch (kg pro 1,000 Paletten) | 68 kg | 49 kg | -28 % |
| Palettenwechselzeit (pro Einheit) | 4.2 Minuten | 1.7 Minuten | -60 % |
| Handverletzungen (Rollen 12 Monate) | 5-Vorfälle | 0-Vorfälle | -100 % |
| Anzahl der Bediener an der Vermittlungsstelle | 2 pro Schicht | 1 pro Schicht | -50 % |
Die Reduzierung des Folienverbrauchs um 28 % resultiert direkt aus der gleichmäßigen Vordehnung, wodurch das zuvor zur Kompensation mechanischer Spannungsänderungen notwendige zusätzliche Umwickeln entfällt. Die Reduzierung von Beschädigungen um 73 % korreliert mit dem Einsatz des 95°-Wechselmechanismus, der seitliche Kräfte beim Palettenwechsel eliminiert.
Hinweis zur Finanzmodellierung: Basierend auf aktuellen Marktdaten (Stand: 3. Quartal 2024) liegen die Systemkosten für servogesteuerte Wickelmaschinen in Kombination mit 95°-Wärmetauschern, inklusive Förderbändern und Installation, zwischen 65,000 und 85,000 US-Dollar. Die jährlichen Einsparungen belaufen sich typischerweise auf 40,000 bis 55,000 US-Dollar, bedingt durch Schadensminimierung, Reduzierung von Folienabfällen und effizientere Personaleinsatzplanung. Die Amortisationszeit beträgt in der Regel 14 bis 18 Monate. Bei Betrieben mit einem jährlichen Durchsatz von weniger als 20,000 Paletten kann sich die Amortisationszeit auf bis zu 24 Monate verlängern, während Betriebe mit hohem Durchsatz (über 50,000 Paletten) die Amortisationszeit oft unter 12 Monaten erreichen. Die Angaben zu ROI und Einsparungen basieren auf Modellschätzungen, die sich aus Branchen-Durchschnittswerten ergeben, und stellen keine Garantie dar. Die tatsächliche Leistung kann je nach lokalen Lohnkosten, Folienharzpreisen und spezifischem Durchsatzvolumen variieren.
🛠️ Beschaffungsbewertungsmatrix
| Artikel | Empfohlene Kriterien | Direkte Auswirkungen auf das Geschäft | Pass / Fail |
|---|---|---|---|
| Lastgewicht und Größe | Maschinenkapazität bestätigen ≥ maximales Palettengewicht + 20 % Sicherheitszuschlag | Verhindert Motorüberlastung und strukturelle Ermüdung während Spitzenzeiten. | ☐ |
| Filmtyp | Gegossenes PE für den allgemeinen Gebrauch; geblasenes PE für scharfkantige Ladungen | Gießfolie maximiert die Vordehnungseffizienz; Blasfolie bietet Durchstoßfestigkeit für unregelmäßige Kanten | ☐ |
| Vordehnungsverhältnis | Mindestens 200% empfohlen; 250% zur Reduzierung der Filmkosten | Eine höhere Vordehnung senkt direkt den Harzverbrauch und reduziert die Materialbeschaffungskosten. | ☐ |
| Palettenwechselwinkel | 90–95 ° Für sanftes Umsetzen; steilere Winkel vermeiden. | Reduziert die seitlichen Kräfte auf gestapelte Güter und minimiert so Transportschäden und Versicherungsansprüche. | ☐ |
| Kühlkettenbewertung | Stellen Sie sicher, dass Motoren, Dichtungen und Schmierstoffe für folgende Anforderungen geeignet sind: -10 ° C oder niedriger | Verhindert das Eindicken der Hydraulikflüssigkeit und Motorausfälle bei Minustemperaturen | ☐ |
| Rezeptprofile | Mindestens 10-Profile für gemischte Lastflexibilität | Manuelle Neukalibrierung entfällt, wodurch Umrüstzeiten und Bedienungsfehler reduziert werden. | ☐ |
| Einhaltung der Sicherheitsbestimmungen | CE-Kennzeichnung für die EU erforderlich; ANSI/PMMI-Konformität für Nordamerika prüfen | Gewährleistet die Einhaltung gesetzlicher Vorschriften und reduziert das Haftungsrisiko bei Audits. | ☐ |
| Budget (halbautomatisch) | 3,000–15,000 US-Dollar für eine eigenständige Wrapper-Software; zusätzlich 10,000–20,000 US-Dollar für eine Exchange-Software (Stand: 2024) | Richtet die Investitionsausgaben an den Durchsatzanforderungen und den Anlagenbeschränkungen aus. | ☐ |
| Budget (Vollautomatik) | 20,000 bis über 150,000 US-Dollar, abhängig vom Durchsatz und der Integration in das Förderbandsystem (Stand: 2024) | Skaliert mit hohen Durchsatzmengen und automatisierten nachgelagerten Sortieranforderungen | ☐ |
🏗️ Technische FAQ
F: Kann ich einen Palettenwechsler an eine bestehende Stretchwickelmaschine anbauen?
A: Ja, vorausgesetzt, die Verpackungsanlage verfügt über ausreichend Stellfläche und die Förderbandhöhe entspricht der Auslaufhöhe des Wärmetauschers. Rechnen Sie mit zusätzlichen Integrationskosten von 8,000 bis 15,000 US-Dollar für die SPS-Synchronisierung und die Aufrüstung der Sicherheitsschaltungen.
F: Welche Foliendicke sollte ich für die Kühllagerung verwenden?
A: 23–27 Mikron gegossenes PE Eignet sich dank seiner glatten Oberfläche und hohen Vordehnbarkeit optimal für die meisten Tiefkühlprodukte. Bei Ladungen mit scharfen Ecken oder hervorstehenden Kanten wechseln Sie bitte zu geblasenes PE Verwenden Sie die gleiche Materialstärke, um die Durchstoßfestigkeit zu verbessern. Bitte überprüfen Sie die Temperaturbeständigkeit mit Ihrem Harzlieferanten.
F: Wie lange dauert die Schulung für ein neues System?
A: Die meisten Bediener erreichen innerhalb von 2-4 StundenRezeptbasierte SPS-Systeme verkürzen die Lernkurve erheblich, indem sie Spannungs- und Wicklungsanpassungen automatisieren und manuelle Eingriffe sowie Kalibrierungsfehler minimieren.
F: Ist der 95°-Wärmetauscher sicher für empfindliche Elektronik?
A: Ja, bei Ausstattung mit geschwindigkeitsgeregelter Hydraulik und gepolsterten Lastaufnahmen. Die Seitenkraft bleibt typischerweise unter 50 N, vergleichbar mit einer sanften Zusammenführung auf einem Förderband. Führen Sie vor der vollständigen Inbetriebnahme stets eine Validierung mit Testladungen durch, um die Kompatibilität mit Ihrer spezifischen Verpackungskonfiguration sicherzustellen.