Automatische Stahldraht-Kompaktierungs- und Umreifungslinien verstehen: Wichtige FAQs
Die Integration automatischer Stahldrahtverdichtungs- und Umreifungsanlagen stellt einen bedeutenden Fortschritt in der Drahtherstellung und -verarbeitung dar. Diese Technologie vereinfacht die Handhabung von Stahldrahtrollen und erhöht so Effizienz und Sicherheit. Um die Möglichkeiten und Anforderungen dieser Systeme zu verdeutlichen, finden Sie hier Antworten auf 10 häufig gestellte Fragen.
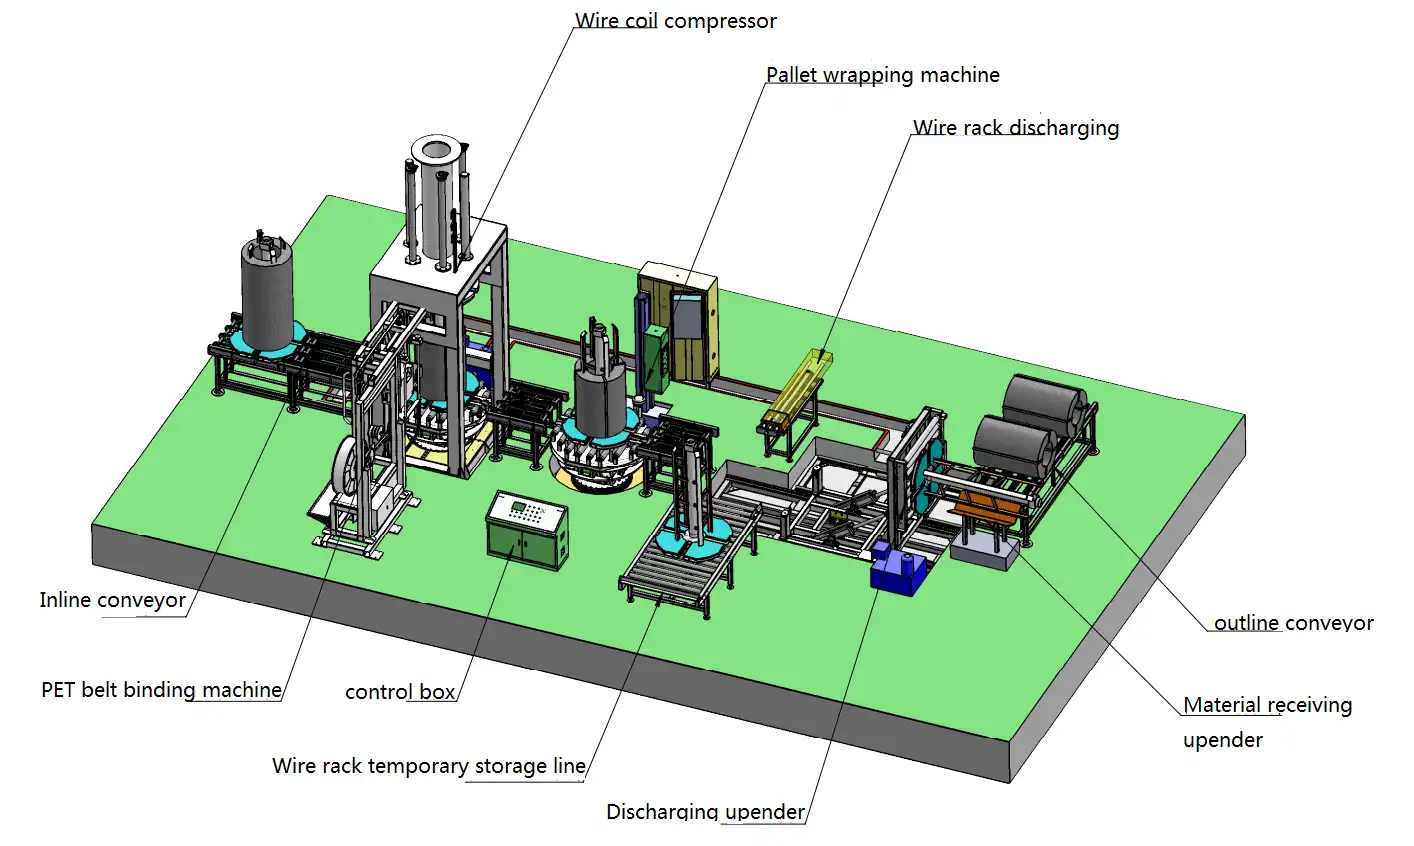
1. Was ist der typische Höhenbereich von Drahtspulen vor der Verdichtung?
Die Ausgangshöhe einer Stahldrahtspule hängt in erster Linie von ihrem Gewicht und der Wickelart ab. Diese Abmessung ist entscheidend für die Auslegung des vertikalen Hubs und der Handhabungsfähigkeiten des Verdichters.
- Eine Spule wiegt 500 kg könnte eine Anfangshöhe von bis zu haben 600mm.
- Eine schwerere Spule, beispielsweise eine mit einem Gewicht von 1000 kg, könnte bis zu erreichen 1220mm in der Höhe.
Eine effektive automatische Verdichtungs- und Umreifungslinie muss so konstruiert sein, dass sie die gesamte Bandbreite der für Ihre Produktion erwarteten Spulenhöhen abdeckt.
2. Was sind die typischen Abmessungen einer verdichteten Drahtspule?
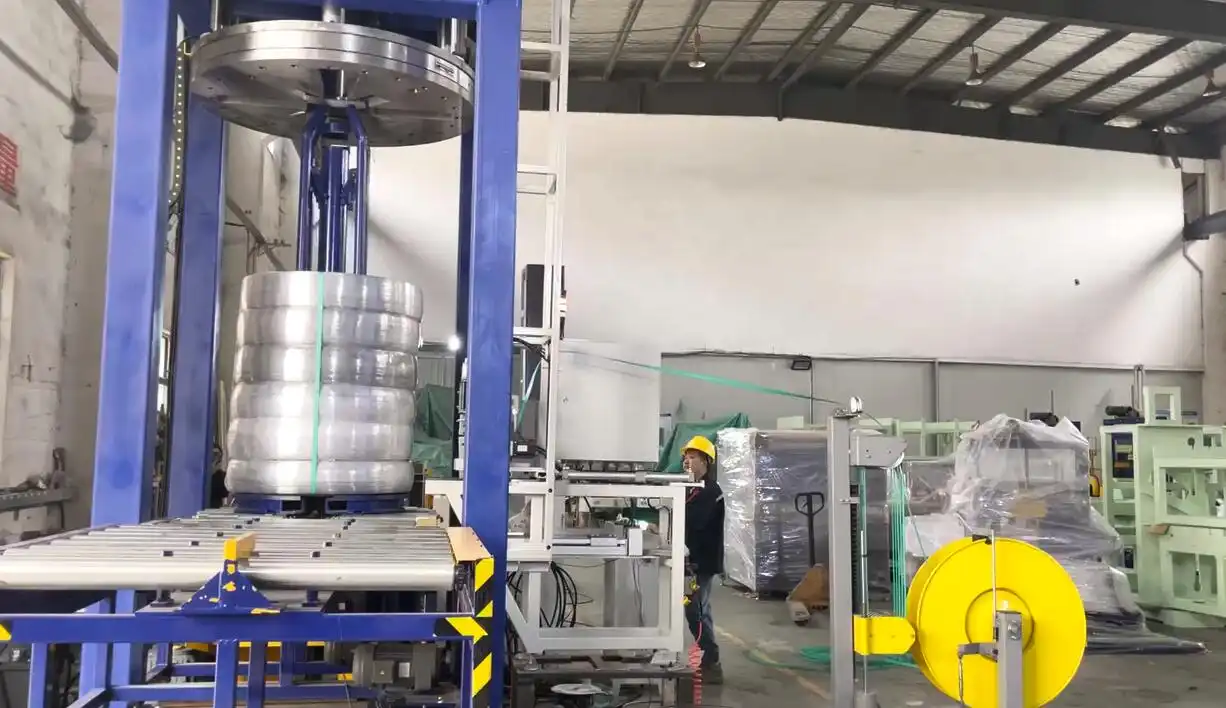
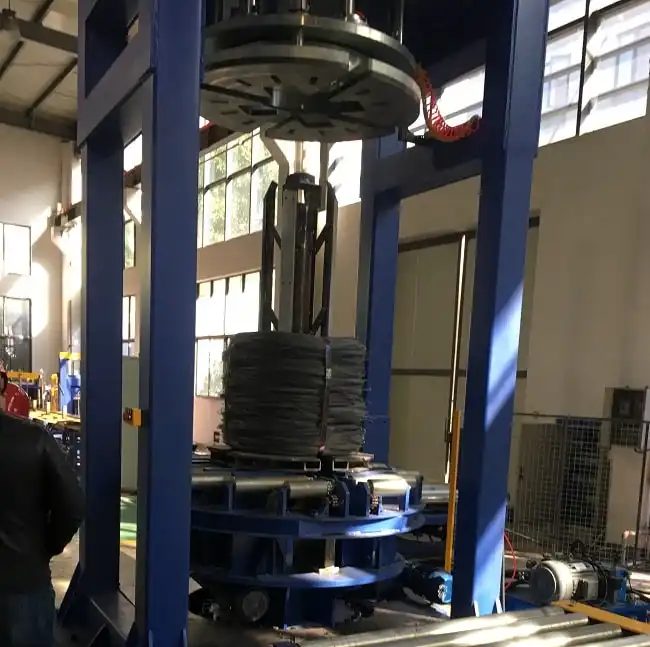
Nach der Verdichtung verringert sich die Höhe der Drahtspule deutlich, wodurch sie dichter und stabiler für Handhabung und Transport wird. Die endgültige Verdichtungshöhe hängt von Faktoren wie Ausgangshöhe, Drahtdurchmesser, Verdichtungskraft und gewünschter Dichte ab.
- Während die genauen Abmessungen je nach Außendurchmesser der Spule und spezifischen Anforderungen variieren, ist das Ziel eine dicht gepackte Spule.
- Das Design der Verpackungslinie (einschließlich Verdichtungskraft, Umreifungspositionen und anschließender Handhabung wie z. B. Korbentnahme) muss sicherstellen, dass die endgültigen Verpackungsabmessungen den Logistik- und Lagerungsanforderungen entsprechen.
3. Wie viele Spulen kann eine automatische Linie pro Stunde verarbeiten?
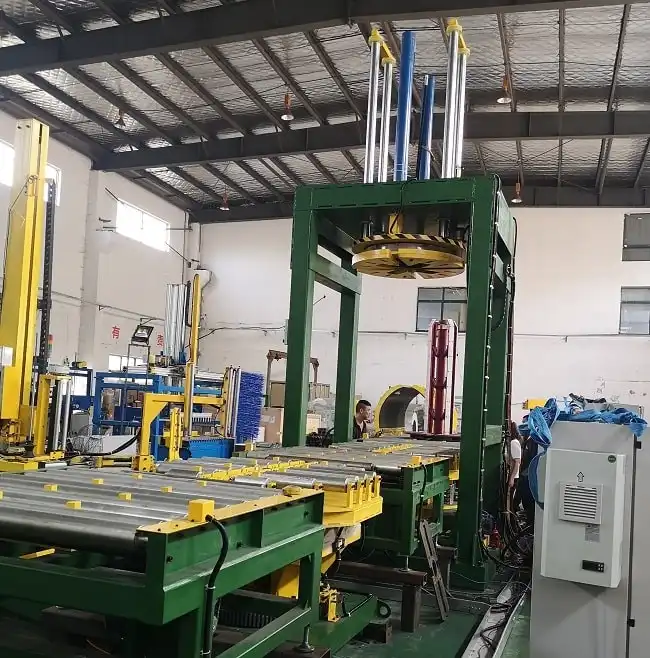
Der Durchsatz ist ein wichtiger Leistungsindikator für diese Systeme. Die Verarbeitungskapazität hängt vom Design der Linie, der Zykluszeit der einzelnen Stationen (Kompaktieren, Umreifen, Fördern) und der Größe der Coils ab.
- Ein typisches System verarbeitet möglicherweise bis zu 10 Spulen pro Stunde.
- Das entspricht ungefähr 240 Spulen im 24-Stunden-Betrieb.
- Die einzelnen Zykluszeiten liegen oft bei ca. 4-6 Minuten pro Spule, die den gesamten Prozess vom Ein- bis zum Ausstieg umfasst. Faktoren wie die Anzahl der benötigten Gurte können diese Rate beeinflussen.
4. Ist zum Umreifen ein spezieller Drahtträger oder ein Gestell erforderlich?
Ja, oft ist ein spezieller Drahtträger (manchmal auch Gestell, Korb oder Former genannt) erforderlich. Dieser Träger dient mehreren Zwecken:
- Es behält die Form der Spule während der Handhabung vor der Verdichtung bei.
- Entscheidend ist, dass der notwendige Freiraum für den Umreifungskopf vorhanden ist, um - durch Konsolidierung, die mittlere Öse der Spule während des Umreifungsvorgangs und stellt sicher, dass die Bänder die Drahtspule selbst, getrennt vom Träger, sichern.
- Diese Träger können normalerweise vom Maschinenhersteller bezogen oder auf Grundlage bereitgestellter Spezifikationen hergestellt werden.
5. Welchen maximalen Drahtdurchmesser kann das System verarbeiten?
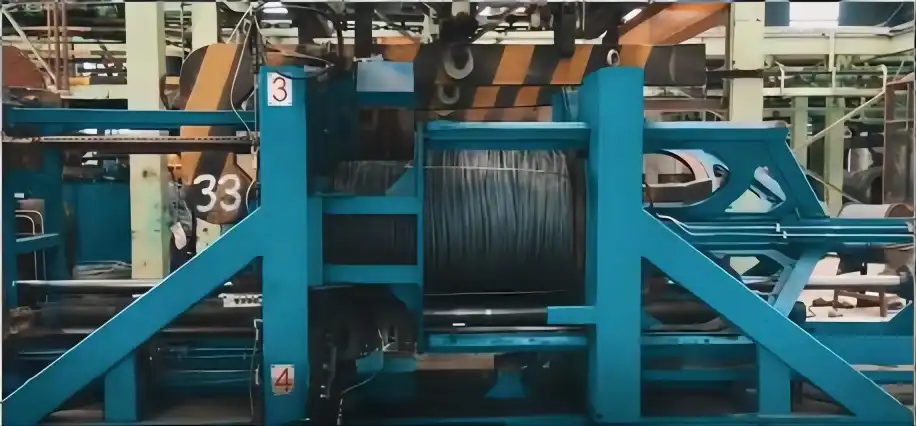
Die Komponenten der Linie, insbesondere der Kompaktor und der Umreifungskopf, müssen für den zu verarbeitenden Draht robust genug sein.
- Viele Systeme sind für die Verarbeitung gängiger Stahldrahtdurchmesser ausgelegt, möglicherweise bis zu 5.0mm oder manchmal größer, abhängig vom jeweiligen Maschinenmodell und der Konfiguration.
- Es ist wichtig, sicherzustellen, dass die Spezifikationen der Maschine den maximalen (und minimalen) Drahtdurchmessern entsprechen, die in Ihrer Produktion verwendet werden.
6. Wie automatisiert ist der Verdichtungs- und Umreifungsprozess?
Diese Linien sind für die Vollautomatisierung ausgelegt . Sobald die Spulen auf das Zuführband geladen sind (entweder manuell oder durch vorgelagerte Automatisierung), verarbeitet das System typischerweise Folgendes:
- Coiltransport zwischen den Stationen.
- Zentrieren und Positionieren.
- Verdichtung nach voreingestellten Parametern.
- Umreifen an dafür vorgesehenen Stellen.
- Optionales Wiegen, Etikettieren und Entladen. Die Eingriffe des Bedieners beschränken sich im Allgemeinen auf das Beladen von Trägern, das Nachfüllen von Umreifungsmaterial, die Überwachung des Prozesses und die Durchführung von Wartungsarbeiten.
7. Welche Art von Umreifungsmaterial wird verwendet?
Die Wahl des Umreifungsmaterials hängt vom Spulengewicht, dem Drahttyp, der erforderlichen Spannung und den Transport-/Lagerbedingungen ab. Gängige Optionen sind:
- Polyester (PET)-Umreifungsband: Bietet hohe Festigkeit und behält die Spannung gut. Wird oft aufgrund seiner Kosteneffizienz und Beständigkeit gegen Umwelteinflüsse bevorzugt.
- Stahlband: Bietet maximale Festigkeit und Stabilität und eignet sich für sehr schwere oder anspruchsvolle Anwendungen. Der Umreifungskopf der Maschine muss mit dem gewählten Material kompatibel sein (z. B. verwenden PET-Köpfe Reibschweißnähte, Stahlköpfe Dichtungen oder Kerben). Hochwertiges Umreifungsmaterial ist für eine sichere Verpackung unerlässlich.
8. Wie viel Stellfläche benötigt die Linie?
Automatische Kompaktier- und Umreifungsanlagen sind umfangreiche Anlagen. Der Platzbedarf hängt ab von:
- Die allgemeine Linienkonfiguration (linear, L-Form, U-Form).
- Die Anzahl der enthaltenen Stationen (z. B. Verdichtung, Umreifung, Wiegen, Etikettieren, Trägerhandhabung).
- Spulenabmessungen und erforderliche Pufferzonen.
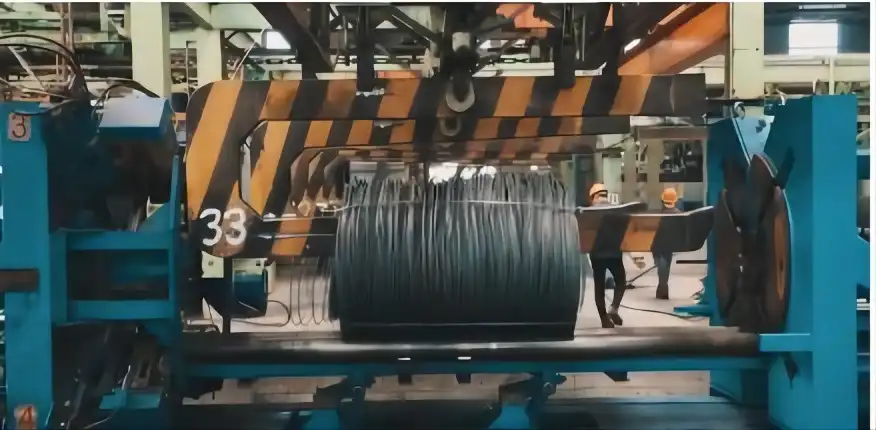
- Zugangsvoraussetzungen für Betrieb und Wartung. Für eine präzise Raumplanung ist eine detaillierte, auf das geplante System zugeschnittene Layoutzeichnung erforderlich. Rechnen Sie mit einer beträchtlichen Fläche, oft mehrere zehn Quadratmeter.
9. Welche Wartung ist für die Leitung erforderlich?
Regelmäßige Wartung ist entscheidend für die Langlebigkeit, Zuverlässigkeit und Sicherheit der automatischen Linie. Zu den wichtigsten Wartungsmaßnahmen gehören:
- Vorbeugende Wartung: Zu den geplanten Aufgaben gehören das Reinigen von Sensoren und Führungen, das Schmieren beweglicher Teile (Ketten, Lager, Zylinder), das Prüfen hydraulischer/pneumatischer Systeme auf Leckagen, das Überprüfen von Verschleißteilen (z. B. Bandführungen, Messer, Dichtungen) und das Überprüfen der Sicherheitsfunktionen.
- Verbrauchsmaterial-Ersatz: Regelmäßiger Wechsel der Umreifungsrollen und ggf. der Plomben bei Verwendung von Stahlbändern.
- Kalibrierung: Regelmäßige Überprüfung und Anpassung von Verdichtungsdruck, Bandspannung und Positionssensoren. Die strikte Einhaltung der vom Hersteller empfohlenen Wartungspläne und -verfahren ist unerlässlich.
10. Welche Sicherheitsfunktionen sind normalerweise enthalten?
Sicherheit hat in automatisierten Industrieumgebungen oberste Priorität. Diese Anlagen verfügen über zahlreiche Sicherheitsfunktionen, wie zum Beispiel:
- Physische Bewachung: Zäune oder Barrieren verhindern, dass Personal während des Betriebs Gefahrenbereiche betritt.
- Zugangstüren mit Verriegelung: Türen, die die Maschine automatisch stoppen, wenn sie geöffnet werden.
- Lichtvorhänge: Sicherheitsvorrichtungen, die die Anwesenheit in Sperrzonen erkennen und einen Stopp auslösen.
- Not-Aus-Taster (Not-Aus): Strategisch platzierte, deutlich gekennzeichnete Tasten ermöglichen im Notfall ein sofortiges Anhalten der gesamten Leitung.
- Warnleuchten und Alarme: Optische und akustische Signale zeigen den Maschinenstatus oder Fehlerzustände an.
- Sichere Steuerungssysteme: Entwickelt, um einen sicheren Betrieb und sichere Abschaltvorgänge zu gewährleisten. Eine ordnungsgemäße Schulung und die Einhaltung der Sicherheitsprotokolle sind für die Bediener unerlässlich.
Weitere betriebliche Überlegungen
Über diese Kernfragen hinaus ist die Bewertung von Faktoren wie Betriebseffizienz und Anpassung wichtig:
- Effizienzfaktoren: Berücksichtigen Sie die Gesamtanlageneffektivität (OEE) der Linie. Dazu gehören nicht nur Geschwindigkeit (Verfügbarkeit), sondern auch Leistung (tatsächliche vs. geplante Geschwindigkeit) und Qualität (Rate ordnungsgemäß verdichteter/umreifter Coils). Minimieren Sie Ausfallzeiten durch robustes Design und effektive Wartung und tragen Sie so erheblich zur Effizienz bei.
- Einfache Bedienung: Eine gut konzipierte Mensch-Maschine-Schnittstelle (HMI) mit intuitiver Steuerung, übersichtlicher Diagnose und einfacher Rezeptverwaltung vereinfacht die Bedienung und reduziert das Fehlerpotenzial. Die Zugänglichkeit für Routineaufgaben wie Bandwechsel wirkt sich ebenfalls positiv auf die Benutzerfreundlichkeit aus.
- Anpassung und Integration: Bewerten Sie, ob sich das System an spezifische Anforderungen anpassen lässt. Kann es mit unterschiedlichen Coilgrößen oder -typen umgehen? Lässt es sich für den Datenaustausch in bestehende Anlagenmanagementsysteme (MES, ERP) integrieren? Können zusätzliche Funktionen wie Waagen, Etikettiergeräte oder spezielle Förderlösungen integriert werden?
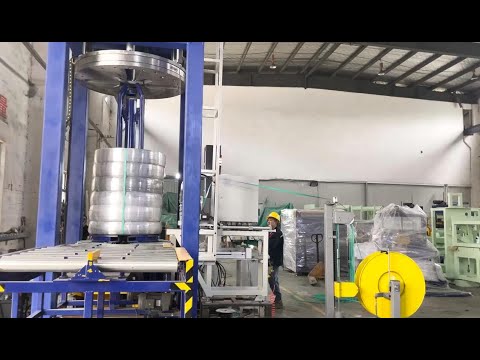
Das Verständnis dieser Aspekte automatischer Stahldrahtverdichtungs- und Umreifungslinien ermöglicht eine fundiertere Bewertung, wenn diese Technologie zur Verbesserung der Drahtverpackungsvorgänge in Betracht gezogen wird.