Einführung
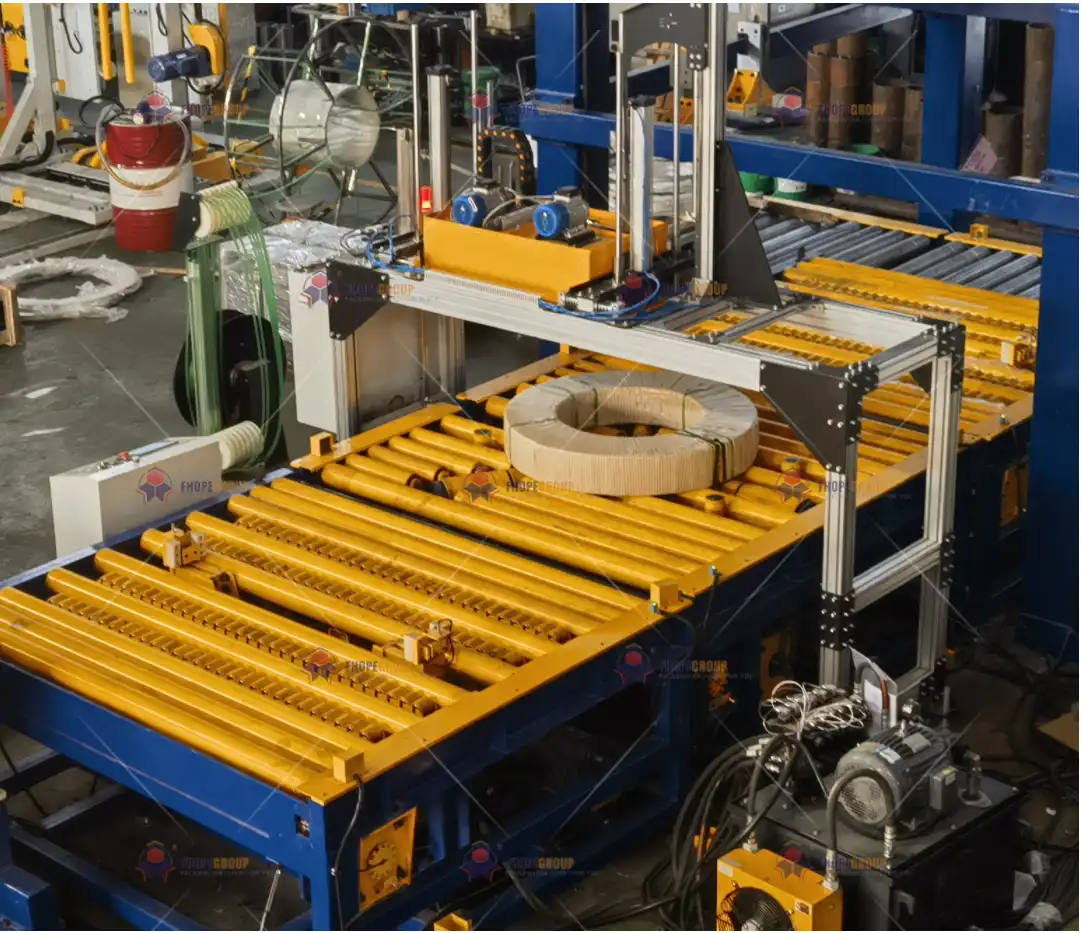
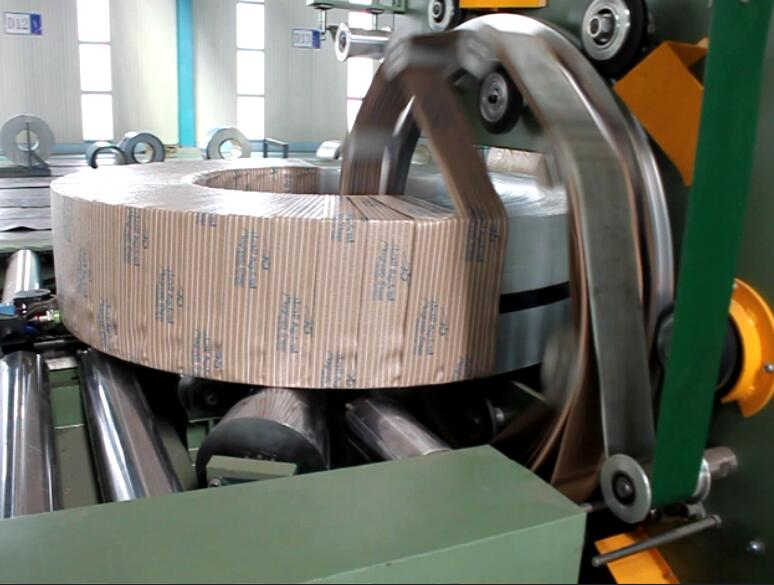
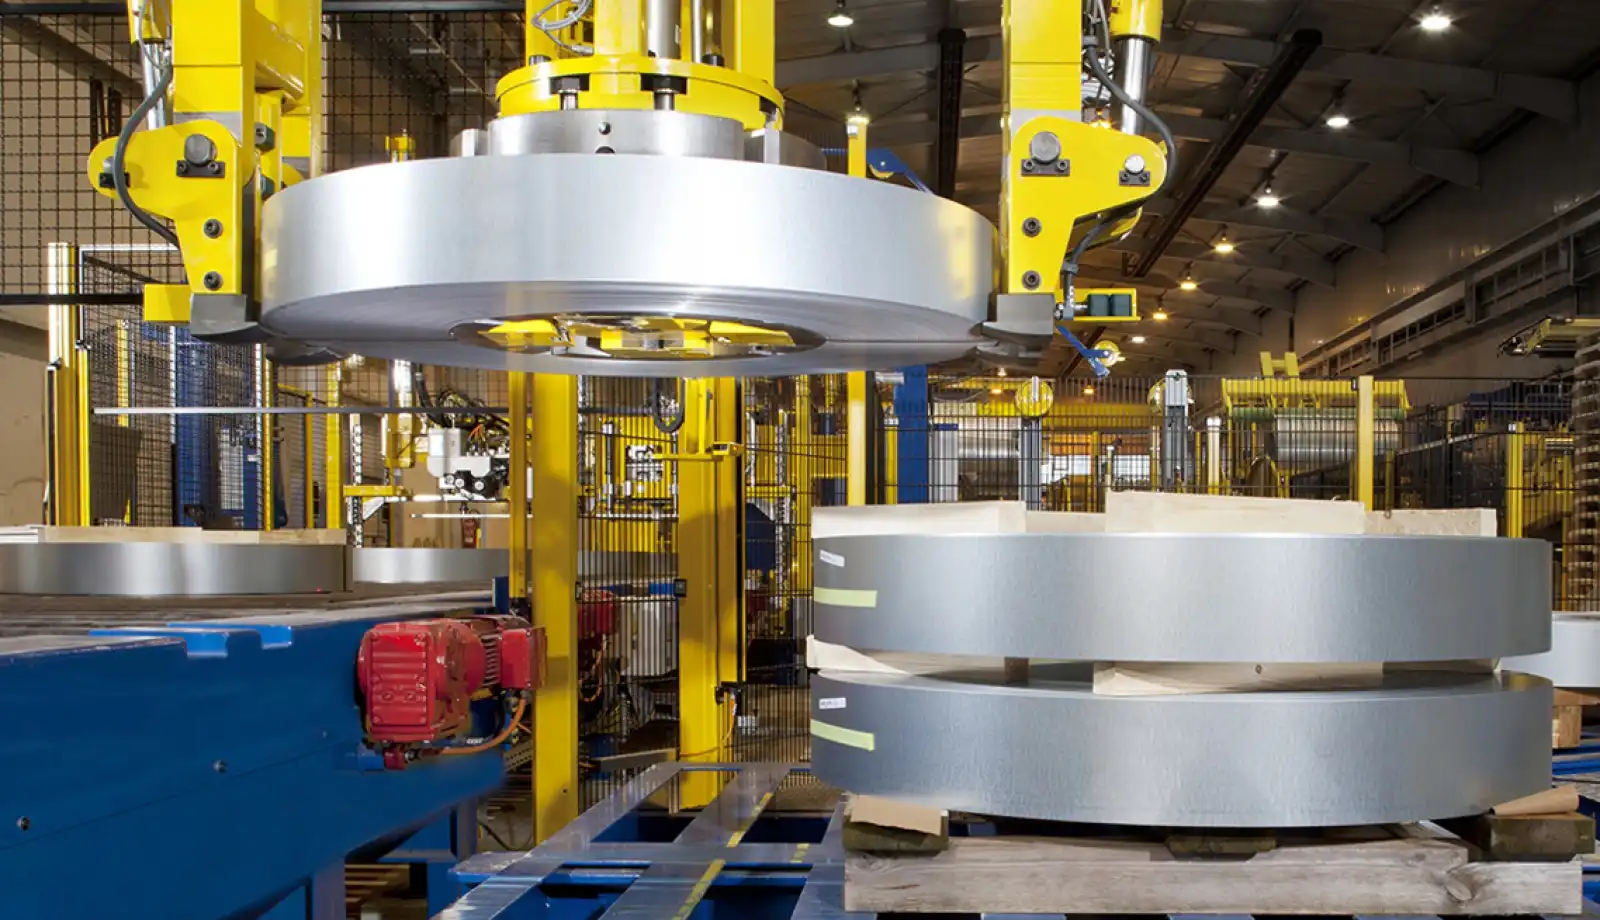
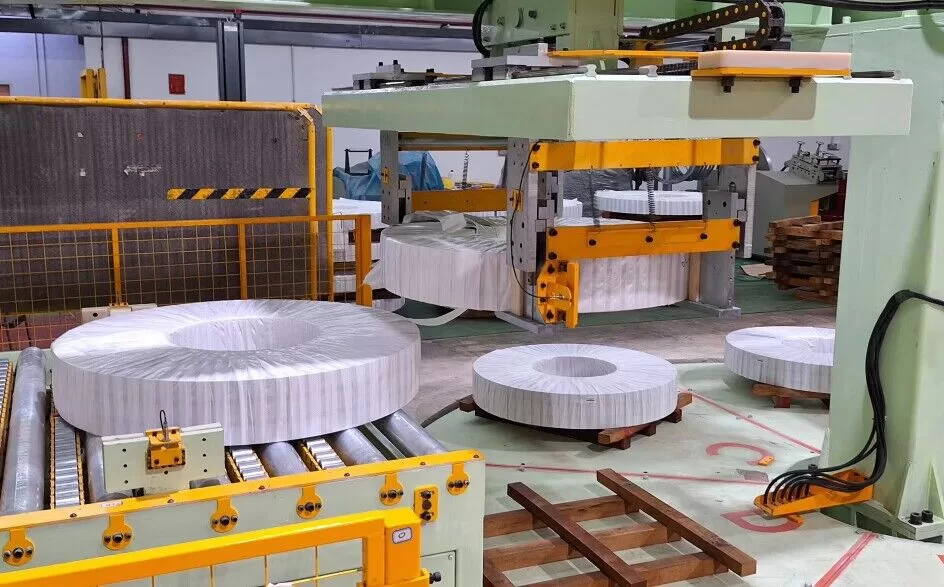
In modernen Stahlservicezentren und metallverarbeitenden Betrieben bilden Coil-Verpackungsanlagen (mit Coil-Verpackungsmaschinen, Coil-Umreifungsmaschinen und Coil-Stapelmaschinen ) ein entscheidendes Bindeglied zwischen Produktion und Versand. Diese Anlagen müssen hohen Belastungen, dynamischen Spannungen, korrosiven Umgebungen und präzisen Positionierungsanforderungen standhalten. Neben konventionellen Fertigungs- und Montageverfahren trägt die Weiterverarbeitung der Maschinenkomponenten – wie Härten, Richten, Verzinken, Gummieren und Lackieren – wesentlich zur Verbesserung von Haltbarkeit, Leistung und Zuverlässigkeit bei.
Dieser Artikel beschreibt unseren professionellen Ansatz zur Weiterverarbeitung von Komponenten für Spulenverpackungsanlagen unter Berücksichtigung relevanter Konstruktionsnormen , Fertigungsstandards und Qualitätssicherungsverfahren . Angelehnt an den Stil von „The Fabricator“ erläutern wir jeden einzelnen Prozessschritt – von der Induktionshärtung bis zur Gummibeschichtung – und zeigen auf, wie fortschrittliche Technologie und strenge Standards zusammenwirken, um ein Endprodukt mit herausragender Leistungsfähigkeit zu schaffen.
1. Thermisch-chemische Härtungsverfahren
Stahlkomponenten in einer Spulenverpackungsanlage (z. B. Walzen, Wellen, Dorne oder Gleitführungen) sind häufig hohen zyklischen Belastungen und Kontaktspannungen ausgesetzt. Um ihre langfristige Verschleißfestigkeit und Dimensionsstabilität zu gewährleisten , setzen wir verschiedene Wärmebehandlungsverfahren ein, insbesondere die Hochfrequenz-Induktionshärtung . Dieses Verfahren minimiert den Energieverbrauch im Vergleich zu herkömmlichen Ofenbehandlungen und ermöglicht gleichzeitig eine präzise lokale Härtung.
1.1 Hochfrequenz-Induktionsabschreckung
Beim Hochfrequenz-Induktionshärten wird das Bauteil schnell auf eine bestimmte Austenitisierungstemperatur erhitzt und anschließend kontrolliert abgeschreckt. Nachfolgend finden Sie eine Zusammenfassung unserer wichtigsten technischen Spezifikationen und Qualitätskriterien:
| Parameter | Technische Daten | Qualitätsbeurteilungsstandard |
|---|---|---|
| Heiztemperatur | 860–900 °C (Berechnet pro Stoffumwandlungspunkt) | Vollständige Austenitisierung (überprüft durch ASTM E3-Metallographie) |
| Abschreckmedium | Wässrige Polymerlösung (10 % UCON Quenchant A) | Abkühlrate ≥ 80 °C/s (ISO 9950) |
| Tiefe der gehärteten Schicht | 2–4 mm (Profilverfolgung durch Magnetfeldsteuerung) | Härtegradient ≤ 5 HRC (DIN 50190) |
| Testmethode | Ultraschall-Eigenspannungsanalyse (ASTM E837 Sacklochmethode) | Druckeigenspannung ≥ 300 MPa |
Technische Vorteile des Induktionshärtens
-
Präzisionskontrolle:
Unsere Induktionssysteme nutzen FLIR Infrarot-Thermografie1 in einer geschlossenen Kreislaufanordnung, um das Härteschichtprofil aufrechtzuerhalten. Der Fehler in der Schichttiefe liegt typischerweise innerhalb von ±0.15 mm, wodurch eine gleichmäßige Härteverteilung gewährleistet wird. -
Energieeffizienz:
Im Vergleich zu herkömmlichen Kammer- oder Kammeröfen kann die Induktionserwärmung den Energieverbrauch um bis zu 40 % senken. Die Formel für Energieeinsparungen2, ( Q = \Delta T \times m \times C_p \times \eta^{-1} ), zeigt, wie durch Induktion nur die Oberflächenschicht schnell auf die erforderliche Temperatur gebracht wird und so die gesamte Komponente vor unnötiger thermischer Belastung bewahrt wird. -
Verbesserte mechanische Eigenschaften:
Induktionsgehärtete Komponenten erreichen typischerweise hohe Druckeigenspannung3 (≥300 MPa) nahe der Oberfläche, wodurch die Entstehung von Ermüdungsrissen gemindert wird. Dies ist besonders vorteilhaft bei kritischen Spulenpackungen, bei denen wiederholte Stöße oder Rollkontaktermüdung auftreten können.
2. Hochpräzises Richten und Formen
Die Spulenverpackungslinie enthält diverse Metallelemente – von Führungsschienen und Schienen für Umreifungsköpfe bis hin zu Rahmenträgern –, die maßgenau gefertigt sein müssen . Selbst geringfügige Abweichungen in Ebenheit oder Geradheit können die Maschinenausrichtung beeinträchtigen und zu vorzeitigem Verschleiß oder häufigen Störungen führen. Daher spielen präzises Richten und Umformen eine zentrale Rolle für die Zuverlässigkeit der Bauteile.
2.1 CNC-Hydraulik-Richtprozess
Unsere typische Anlagenkonfiguration umfasst eine SMS MEER 9-Walzen-Richtmaschine mit integriertem KI-gestütztem Planheitsrückmeldesystem. Wichtige Genauigkeitsindikatoren sind:
- Flatness: ≤ 0.3 mm/m² (ISO 8512 Stufe A)
- Geradheit: ≤ 0.15 mm/2000 mm (EN 10058)
Methodik der Prozesskontrolle
-
Laserscanning und Online-Konturüberwachung
Mit einem Abtastfrequenz von 1000 Hzmessen wir kontinuierlich die Werkstückform. Das System speist Echtzeitdaten in einen Regelkreis ein und gleicht Abweichungen durch Anpassung der Hydraulikkräfte aus. -
Elastisch-plastisches Verformungsmodell
Wir stellen die Gesamtdehnung dar als (\varepsilon{Gesamt} = \varepsilon{e} + \varepsilon{p}), wobei (\varepsilon{e}) ist die elastische Komponente und (\varepsilon_{p}) ist die plastische Komponente. Das Regelsystem gleicht Rückfederung aus basierend auf der Steifigkeit der Komponente und der induzierten Spannung, wodurch eine nahezu perfekte Ausrichtung gewährleistet wird.
2.2 Lokale Stressabbautechnik
Selbst nach dem Richten auf Makroebene können in lokal begrenzten Bereichen Restspannungen bestehen bleiben. Diese Spannungen können die Geometrie des Bauteils im Laufe der Zeit oder bei Temperaturschwankungen verändern. Um dem entgegenzuwirken:
- Methodik: Lokale hochfrequente Vibrationsentlastung (15–30 kHz)
- Kenngrößen: Dehnungsamplitude von 0.01 %–0.03 %, bei einer Behandlungsdauer von 5–8 Minuten pro Meter Material
- Ergebnisse: Verbesserungen der Dimensionsstabilität von ≥60 %, nachgewiesen durch 12-Zyklus-Temperaturwechseltests (ISO 17662)
Durch die Anwendung dieser lokalisierten Hochfrequenzvibration werden innere Spannungen abgebaut, ohne dass das gesamte Bauteil einer zweiten Wärmebehandlung unterzogen werden muss. Dadurch werden Lieferzeiten und Energieverbrauch reduziert.
3. Kerntechnologien zum Korrosionsschutz
Spulenverpackungsanlagen können Feuchtigkeit, Schmierstoffen, sauren Reinigungsmitteln oder, bei Installation in Hafennähe, sogar Meeresumgebungen ausgesetzt sein. Korrosion beeinträchtigt die mechanische Integrität und kann die Zuverlässigkeit beweglicher Teile gefährden. Unsere Strategie basiert auf differenzierten Verzinkungs- und Verbundbeschichtungssystemen, die auf die Leistungsanforderungen und die Geometrie jeder Komponente zugeschnitten sind.
3.1 Differenzierte Verzinkungsverfahren
Je nach Größe, Form und Verwendungszweck des Teils setzen wir unterschiedliche Verzinkungsverfahren ein:
| Prozesstyp | Anwendungsszenario | Technische Parameter | Korrosionsbeständigkeit (Salzsprühnebel) |
|---|---|---|---|
| Feuerverzinkung | Hochleistungsrahmen | Zinkschichtdicke ≥85 μm (ASTM A123) | ~1500 Stunden vor Rotrost |
| Kaltverzinkung | Präzisionsmechanismen | Zink-Aluminium-Beschichtung ≥20 μm (ISO 1461) | ~800 Stunden vor Weißrost |
| Zinkdiffusion | Komplexe innere Hohlräume | Diffusionsschichttiefe: 30–50 μm (DIN EN 13811) | ~2000 h ohne Grundmetallkorrosion |
- Feuerverzinkung: Wird für große Rahmenkonstruktionen und Säulen mit hohen Lasten verwendet. Die dickere Zinkschicht (≥85 μm) bietet robusten Schutz.
- Kaltverzinkung: Ideal für schlanke Wellen oder Verbindungen, bei denen es auf minimale Dicke und präzise Toleranzen ankommt.
- Zinkdiffusion (Sherardisieren): Geeignet für unregelmäßige Hohlräume– häufig in der Coil-Handhabung oder bei Umreifungsbaugruppen zu finden – sorgt für eine gleichmäßige Abdeckung in Bereichen, die mit herkömmlichen Methoden nur schwer plattiert oder beschichtet werden können.
3.2 Aufbau von Verbundbeschichtungssystemen
Neben der Verzinkung setzen wir auf spezielle Teile, die ästhetisch ansprechend sein sollen, einen zusätzlichen Schutz bieten oder besondere funktionelle Eigenschaften (z. B. chemische Beständigkeit) erfordern, fortschrittliche Lack- oder Polymersysteme ein.
Schichtaufbau
-
Chemische Konversionsschicht
- Zinkphosphat Folie, 2–3 g/m² (ASTM B201)
- Verbessert die Haftung zwischen dem Metallsubstrat und nachfolgenden Beschichtungen.
-
Epoxid-Zink-Grundierung
- Trockenfilmdicke: ~80 μm
- Haftfestigkeit ≥5 MPa (ISO 4624)
- Füllt Mikrohohlräume und bietet einen kathodischen Schutzmechanismus durch Zinkpartikel.
-
Polyurethan-Decklack
- Selbstheilender Fluorkohlenwasserstoff für verbesserte Witterungsbeständigkeit
- QUV-Alterungsbeständigkeit ≥6000 h (ISO 11507)
Wichtige Tests
- Schlagfestigkeit: 50 kg·cm (ASTM D2794)
- Chemische Resistenz: 48-stündiges Eintauchen in 5 % H₂SO₄ und 10 % NaOH ohne Blasenbildung oder Beschichtungszerfall (ISO 2812-1)
Dieses mehrschichtige Verfahren erzielt hervorragende Barriereeigenschaften und verhindert, dass Feuchtigkeit und korrosive Substanzen das Metallsubstrat erreichen. Es ist zudem widerstandsfähiger gegen mechanische Beschädigungen als einschichtige Beschichtungen, insbesondere in stark frequentierten oder stark beanspruchten Bereichen der Verpackungslinie.
4. Funktionale Oberflächenbehandlungen
Korrosionsschutz und Dimensionsstabilität sind zwar unerlässlich, doch einige Bauteile benötigen zusätzliche funktionelle Eigenschaften – wie beispielsweise gummiartige Dämpfung , rutschfeste Oberflächen oder erhöhte Verschleißfestigkeit . Zwei wichtige Technologien, die im Bereich der Spulenverpackungsanlagen eingesetzt werden, sind Gummiverbundbeschichtungen und plasmagespritzte Keramikschichten.
4.1 Gummi-Verbundbeschichtungstechnologie
Wir versehen Walzen, Greifelemente oder Anschläge, die mit den Spulenkanten in Berührung kommen , häufig mit Gummibeschichtungen . Dies gewährleistet eine schonende Handhabung, Geräuschreduzierung und verbesserte Reibungskontrolle.
| Charakteristisch | Chloroprenkautschuk | Silikon-Gummi |
|---|---|---|
| Umgebungstemperaturbereich | –30 ° C bis 120 ° C. | –60 ° C bis 250 ° C. |
| Adhäsion | ≥4.5 MPa (ASTM D429, Methode B) | ≥3.8 MPa (erfordert spezielle Grundierung) |
| Abriebfestigkeit | DIN-Abrieb <80 mm³ | DIN-Abrieb <50 mm³ |
| Besonderheit | Ölquellung <5 % (ASTM D471) | Wasserkontaktwinkel >150° (Nanomodifizierte Superhydrophobie) |
- Chloropren (Neopren): Bevorzugt für mittlere Temperaturbereiche und den Kontakt mit Ölen/Schmiermitteln.
- Silikon-Gummi: Nützlich in Umgebungen mit hohen Temperaturen oder wo Hydrophob (wasserabweisende) Oberflächen sind erwünscht, um die Ansammlung von Verunreinigungen zu reduzieren.
4.2 Plasmagespritzte keramische Beschichtungen
Bei Bauteilen, die extremer Reibung , hohen Temperaturen oder abrasiven Medien ausgesetzt sind , bieten Keramikbeschichtungen eine bessere Leistung als Metalle und herkömmliche Lacke. Wir verwenden hauptsächlich Al₂O₃–13%TiO₂ -Nanoagglomerat als Ausgangsmaterial unter einer Ar/H₂- Plasmaatmosphäre.
- Tuning: ~40 kW
- Abscheidungseffizienz: 65% –70%
- Porosität: <2 % (nach der Versiegelung)
- Mikrohärte: ≥1100 HV0.3
Leistungsvorteile :
- Verbesserte Verschleißfestigkeit: Keramikschichten können die Lebensdauer, insbesondere in Bereichen mit Gleitkontakt, um das 3- bis 5-fache erhöhen.
- Erosions- und Kavitationsbeständigkeit: Durch ASTM G32-Tests bestätigt, weisen diese Beschichtungen eine bis zu zehnfach verbesserte Beständigkeit gegen Kavitationserosion auf.
- Wärmebarriere: Die geringe Wärmeleitfähigkeit von Keramik schützt das darunter liegende Metall vor schnellen Temperaturschwankungen.
5. Qualitätssicherungssystem
Um die gewünschte Leistung einer Spulenverpackungsanlage zu erzielen , sind neben einer sorgfältigen Konstruktion und spezialisierten Prozessen auch eine robuste Qualitätsprüfung erforderlich . Wir setzen sowohl laborbasierte als auch In-situ-Prüfmethoden ein, um sicherzustellen, dass jede fertige Komponente strengen mechanischen, chemischen und umwelttechnischen Standards entspricht.
5.1 Matrix für beschleunigte Korrosionstests
Da Korrosion eine der Hauptursachen für ungeplante Ausfallzeiten ist, simulieren wir raue Betriebsbedingungen durch eine Vielzahl beschleunigter Tests :
| Testmethode | Simulierte Umgebung | Akzeptanzkriterien |
|---|---|---|
| Neutraler Salznebel | 5% NaCl, 35 °C Dauersprühnebel | Rotrostbildung > 2000 h (ASTM B117) |
| Zyklische Korrosion | GMW14872, 80 Zyklen | Unterwanderung ≤ 2 mm (VDA 621-415) |
| Exposition gegenüber industrieller Atmosphäre | Marine Plattform Feld Gutscheine | Jährliche Korrosionsrate <6 μm (ISO 9223, Kategorie C5-M) |
- Neutraler Salznebel (ASTM B117): Ein Standard-Referenztest zum Vergleich der Leistung verschiedener Beschichtungen. Unser Ziel ist es, ≥2000 Stunden von Rotrost-Freilegung für kritische Rahmen.
- Zyklische Korrosion (GMW14872): Wiederholte Zyklen aus Salzsprühnebel, Feuchtigkeit und Trocknung simulieren reale Bedingungen.
- Feldbelichtung: Für bestimmte Produktlinien platzieren wir Testcoupons an echten Meeres- oder Industriestandorten und überprüfen die Leistung in Echtzeit über einen bestimmten Zeitraum.
5.2 Funktionale Testplattform
Neben der Korrosionsprüfung müssen unsere weiteren Verarbeitungsschritte auch mechanische und funktionelle Prüfungen bestehen:
- Tribologie: Der Kugel-auf-Scheibe-Test (Gleitgeschwindigkeit von 0.5 m/s, 50 N Last) misst den Reibungskoeffizienten und die Verschleißraten unter kontrollierten Laborbedingungen.
- Thermischer Schock: –40 °C bis +150 °C, 30 Zyklen (DIN EN 13523-13), um eine eventuelle Ablösung der Beschichtung festzustellen.
- Elektrochemische Analyse: Potentiodynamische Polarisation (Messung des Lochfraßpotenzials (E_b \ge +320) mV SCE), um die Widerstandsfähigkeit der Beschichtung gegen lokale Korrosion zu beurteilen.
Durch den Einsatz dieser Tests stellen wir sicher, dass jede Charge verzinkter, lackierter oder gummibeschichteter Teile den realen Anforderungen der Coil-Verpackungslinienumgebung entspricht.
6. Techno-ökonomischer Vergleich
Von den anfänglichen Investitionskosten bis hin zu langfristiger Wartung und Einhaltung von Umweltauflagen beeinflussen die gewählten Verarbeitungsverfahren die Gesamtkosten erheblich. Nachfolgend finden Sie einen kurzen Vergleich eines herkömmlichen Verfahrens mit unseren optimierten Lösungen :
| Technische Dimension | Traditioneller Ansatz | Unser optimierter Ansatz | Vorteile |
|---|---|---|---|
| Lebenszykluskosten | ~1.8 RMB/Stunde·m² | ~1.2 RMB/Stunde·m² | 33% Reduzierung |
| Wartungsintervall | ~12 Monate | ~36 Monate | 3× Verlängerung |
| Korrosionsbeständigkeit | ISO 12944 C4 | Überschreitet die C5-M-Klassifizierung | Erweitertes Serviceangebot |
| Geschwindigkeit der Oberflächenbehandlung | ~2.5 m²/h | ~4.8 m²/h (Roboter-Sprühen) | 92 % Effizienzgewinn |
- Lebenszykluskosten: Unsere fortschrittlichen Beschichtungs- und Härtungstechniken reduzieren die Häufigkeit des Teileaustauschs und sparen so Arbeits- und Ausfallkosten.
- Wartungsintervall: Verlängert von 12 Monaten auf 36 Monate dank verbesserter Korrosionsbeständigkeit und Verschleißeigenschaften.
- Korrosionsbewertung: Über ISO 12944 C4 hinaus auf nahezu C5-M-Leistung verbessert, geeignet für aggressive Meeres- und Industrieatmosphären.
- Prozessdurchsatz: Durch Integration Roboter-Sprühen und automatisierte Überwachung, wir verdoppeln nahezu die Geschwindigkeit der Oberflächenbehandlung und beschleunigen so die Projektzeitpläne.
7. Visualisierung und Datenrückverfolgbarkeit
Angesichts der Komplexität moderner Fertigungs- und Veredelungsprozesse setzen wir eine Reihe visueller und datengestützter Werkzeuge ein , um Ergebnisse klar zu kommunizieren und die vollständige Rückverfolgbarkeit zu gewährleisten:
- Beschichtungsquerschnitt mittels Elektronenmikroskopie
Zeigt die Bindungsschnittstelle zwischen zinkreicher Grundierung und Polyurethan-Decklack. - Beschleunigte Korrosionsplatten
In chronologischer Reihenfolge angeordnet, um den zeitlichen Verlauf der Rost- bzw. Blasenbildung zu veranschaulichen. - Thermografische Aufnahmen des Richtprozesses
Dynamische Rückkopplungsschleifen korrelieren mit Walzendrücke und Temperaturgradienten. - 3D-Oberflächenrauheitskarten
Demonstration der Verbesserung der Oberflächentopographie vor und nach dem Polieren oder Versiegeln (gemessen in den Parametern Sa, Sz).
Wir versehen jedes Werkstück mit individuellen QR-Codes , die alle relevanten Prozessparameter – Wärmebehandlungszyklen, Schichtdickenmessungen, Chargennummern – mit einem zentralen digitalen System verknüpfen. Dadurch ist sichergestellt, dass jede in der Spulenverpackungslinie verwendete Komponente über eine vollständige Fertigungs- und Prüfhistorie verfügt.

8. Fazit
Die Weiterverarbeitung der Komponenten von Spulenverpackungsanlagen ist ein Schlüsselfaktor für die Steigerung der Gesamtleistung, Zuverlässigkeit und Lebensdauer des Systems. Durch die Integration von Hochfrequenz-Induktionshärtung , präzisem hydraulischem Richten, Spannungsarmglühverfahren, differenzierter Verzinkung, Mehrschichtbeschichtungen und Funktionsbehandlungen (Gummi oder Keramik) verleihen wir den Verpackungsmaschinen, Umreifungsmaschinen und Stapelvorrichtungen eine verbesserte strukturelle Festigkeit und einen besseren Korrosionsschutz.
Gleichzeitig bestätigen umfangreiche Qualitätsprüfungen – von beschleunigten Korrosionskammern bis hin zu tribologischen Echtzeit-Bewertungen –, dass unsere Prozessinnovationen spürbare Verbesserungen hinsichtlich Kosteneffizienz, verlängerten Wartungsintervallen und Umweltverträglichkeit ermöglichen. Praxisdaten zeigen, dass diese fortschrittlichen Oberflächenbehandlungsverfahren die Lebenszykluskosten um über 30 % senken und gleichzeitig Ausfallzeiten durch verlängerte Wartungsintervalle minimieren können.
Mit Blick auf die Zukunft wird die steigende Nachfrage nach hochleistungsfähigen Spulenhandhabungsanlagen – die auch anspruchsvolleren Bedingungen mit minimalem Eingriff standhalten – die Hersteller weiterhin zu fortschrittlichen Materialien, Prozessen und Prüfverfahren drängen. Indem wir bei Beschichtungsinnovationen , Oberflächentechnik und digitaler Rückverfolgbarkeit stets an vorderster Front stehen, stellen wir sicher, dass Spulenverpackungslinien nicht nur die aktuellen Industriestandards erfüllen, sondern auch für zukünftige Herausforderungen bestens gerüstet sind.
Im Wesentlichen bildet die Synergie aus bewährten Konstruktionsverfahren, modernen Veredelungsprozessen und strenger Validierung das Rückgrat einer zuverlässigen, langlebigen Coil-Verpackungslinie. Ob unter extremen Meeresbedingungen oder den alltäglichen Anforderungen eines Industrielagers – diese sorgfältig verarbeiteten Komponenten entsprechen dem zentralen Grundsatz von The Fabricator: langlebige und präzise Verarbeitung, die Tag für Tag gleichbleibende Ergebnisse liefert.
-
Folgen Sie diesem Link, um zu erfahren, wie die FLIR-Infrarotthermografie die Präzision bei Induktionserwärmungsprozessen verbessert. ↩
-
Entdecken Sie die wissenschaftlichen Grundlagen der Energieeinsparung bei der Induktionserwärmung und deren Auswirkungen auf Effizienz und Kostenreduzierung. ↩
-
Erfahren Sie mehr über die Vorteile hoher Druckeigenspannungen zur Verbesserung der Haltbarkeit und Leistungsfähigkeit von Bauteilen. ↩