Automatisierte Verpackung von schweren Mastercoils: Von der Walzwerkshandhabung bis zur Endverpackung
Die Automatisierung der Verpackung schwerer Stahlcoils stellt eine systemische Herausforderung dar, die weit mehr als nur Verpackungsanlagen umfasst. Erfahren Sie mehr über die technischen Aspekte der Walzwerksintegration, des Coilhandlings, der Verpackungsabläufe, der Rückverfolgbarkeit, der Wartung und des zuverlässigen Betriebs in anspruchsvollen Stahlproduktionsumgebungen.
Wie Stahlwerke schwere Mastercoils automatisch verpacken
Wie Stahlwerke schwere Mastercoils automatisch verpacken
Die automatische Verpackung schwerer Mastercoils ist eine Systemdesignaufgabe und nicht nur eine Frage der Wahl der Verpackungsmaschine. Hohe Belastung, Trägheit, eingeschränkter Zugang, kontinuierliche vorgelagerte Produktion, Verpackungsanforderungen und Daten-/Verarbeitungsschnittstellen bestimmen maßgeblich, ob eine Station in einer Produktionsumgebung sicher und zuverlässig betrieben werden kann.
Dieser Artikel dient als Planungsrahmen für die Bereiche Anlagenbau, Produktion, Instandhaltung und Projektmanagement. Er enthält keine Angaben zu Belastbarkeit, Anlagenverfügbarkeit, Sicherheitskonformität, Verpackungsleistung oder Projektergebnissen. Die endgültige Konstruktion muss vom tatsächlichen Spulenbereich, dem Transfersystem, dem Anlagenlayout, der Risikobewertung, der Maschinendokumentation, dem Zielmarkt und dem Abnahmeplan abhängen.
Beginnen wir mit dem Produktionskontext der Mühle.
Definieren Sie die Spulenquelle, den Produktmix, die Temperatur-/Oberflächenbeschaffenheit, die Ausrichtung, die Gewichts- und Dimensionsverteilung, das Freigabemuster, die Verpackungsanforderungen und die Folgen einer Unterbrechung des vorgelagerten Prozesses. Ein Masterspulenprozess kann kontinuierlich, chargenorientiert oder durch Lager-/Handhabungsfenster eingeschränkt sein; das Verpackungssystem muss diesem tatsächlichen Verhalten entsprechen.
Die festgelegten Maximalwerte sind von den in der Produktion auftretenden Kombinationen zu trennen. Ein Konzept, das die Ausführung eines maximalen Gewichts, einer maximalen Breite und eines maximalen Außendurchmessers beansprucht, muss angeben, ob diese Kombination innerhalb des genehmigten Konstruktions- und Prüfbereichs liegt.
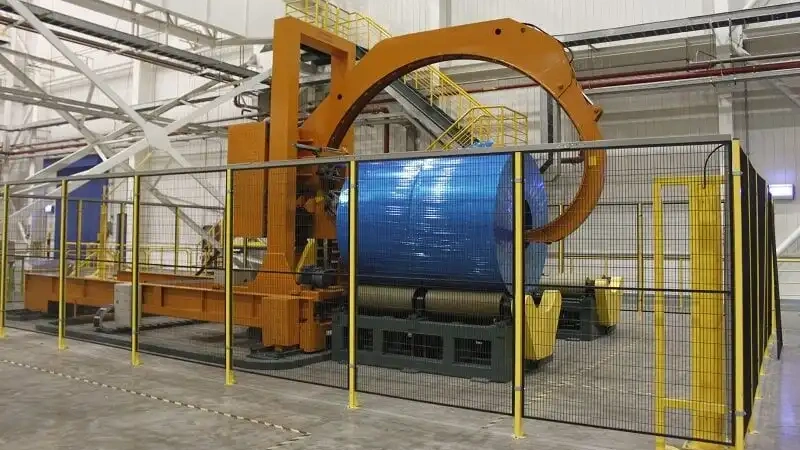
Entwerfen Sie Transfer und Puffer als kontrollierte Schnittstelle
Die Spulen können per Spulenwagen, Kran, Hubbalken, Förderband oder einer Kombination dieser Systeme angeliefert werden. Die Konstruktion erfordert eine klar definierte Übergabe: Spulenidentität, Ausrichtung, Verfügbarkeits-/Bereitschaftsstatus, zulässige Position, Übergabebestätigung, Pufferregelung und Vorgehensweise bei fehlerhaften Spulen. Die Weiterführung der vorgelagerten Produktion bei einem nachgelagerten Problem sollte nicht vorausgesetzt werden, solange Pufferkapazität, Routenführung und Wiederherstellungsmöglichkeiten nicht definiert und getestet wurden.
Lastpfad, Trägheit und Zugänglichkeit als technische Eingangsgrößen behandeln.
Die Spulenhalterung, der Rollen-/Antriebsweg, die Ring- oder Wickelvorrichtung, das Fundament, die Anschläge und die Übergabeschnittstellen müssen für den zugelassenen Lastfall und die Baustellenbedingungen ausgelegt sein. Schwere Spulen können Anfahren, Anhalten, Positionieren und die Wiederherstellung nach einem Störfall gravierender gestalten. Übertragen Sie die Ergebnisse nicht von einer Konfiguration für leichte Lasten oder einem Standardprodukt.
Jeder Kran- oder Hebevorgang erfordert einen fundierten, standortspezifischen Plan, der die vorhersehbare Last, die Ausrüstung, die Sichtverhältnisse, die Umgebung, die Sicherung, die Nähe und die anwesenden Personen berücksichtigt. Dieser Artikel kann weder einen solchen Plan bereitstellen noch einen Hebevorgang genehmigen.

Verpackung als testbare Sequenz definieren
Die erforderliche Abfolge kann Wiegen, Umreifen, Kanten-/Eckenschutz, Verpacken, Etikettieren und Freigabe umfassen. Welche Elemente dazugehören, in welcher Reihenfolge sie ausgeführt werden und wie die Grenze zwischen manueller und maschineller Bearbeitung verläuft, wird durch das Produkt, die Schutzanforderungen, den Logistikweg, das Layout und die Abnahmekriterien definiert. Eine integrierte Linie kann mehrere Funktionen beinhalten, jedoch sollte keiner Station nicht aufgeführte Arbeit zugeschrieben werden.
Für jede Verpackungsaussage müssen die Materialien, der Produktzustand, die angewandte Methode, die Prüfkriterien und die erforderlichen Validierungen angegeben werden. Ohne repräsentative Tests sind Formulierungen wie „vollständiger Schutz“ oder „hohe Zuverlässigkeit“ reine Marketingfloskeln und keine technischen Nachweise.
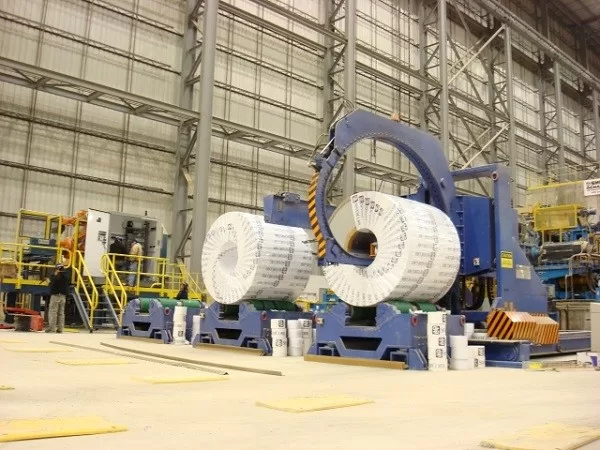
Verfügbarkeit des Designs unter Berücksichtigung sicherer Wiederherstellung
Der kontinuierliche Betrieb hängt von mehr als nur dem Zyklusablauf ab. Dazu gehören die genehmigte Materialnachschubversorgung, geplante Wartung, Zustandsüberwachung, eine Richtlinie für kritische Ersatzteile, ein vorgelagerter/nachgelagerter Puffer, ein sicherer Bypass oder eine alternative Route, sofern gerechtfertigt, die Zuständigkeit für Alarme und eine dokumentierte Reaktion auf eine Spulenstörung. Ein Bypass, der die Sicherheitsvorkehrungen beeinträchtigt, ist keine gültige Verfügbarkeitsstrategie.
Messen Sie die gesamte Prozesszeit innerhalb eines definierten Zeitraums und erfassen Sie normale Pausen, Nachschub, Umrüstungen, Eingriffe, Abbruchursachen, Wiederherstellungszeiten und akzeptierte Ergebnisse. Ein einzelner schneller Zyklus reicht nicht aus, um den durchschnittlichen Durchsatz oder die Verfügbarkeit zu ermitteln.
Identität, Daten und Sicherheitsgrenzen explizit festlegen
Ordnen Sie Spulen-ID, Chargen-/Auftragsdaten (sofern zutreffend), Messgewicht, Verpackungsrezeptur, Etikettendaten, Qualitätsstatus und Versanddatensätze systemübergreifend zu. Definieren Sie die maßgebliche Datenquelle, die Verantwortlichkeit für Korrekturen und das Vorgehen bei Ausfall von Scans, Etiketten, Netzwerk- oder Upstream-Daten. Die Integration muss sowohl die Produktionsverantwortung als auch die OT-Sicherheitsrichtlinien des Standorts berücksichtigen.
Das Sicherheitskonzept muss die normale Produktion, den Spulentransfer, die Materialnachfüllung, die geplante Wartung, die Störungsbehebung, Stromausfälle und die Wiederherstellung nach Stromausfall abdecken. Risikobewertung, Validierung der Schutzmaßnahmen, Energiekontrollverfahren und Kompetenzanforderungen sind projektbezogen und können nicht durch Online-Artikel zertifiziert werden.
Plan Installation Around Mill Reality
Die Installationsplanung muss Fundamentarbeiten, Zugang, Hebearbeiten, Versorgungsleitungen, benachbarte Betriebsabläufe, Stillstandszeiten, Schnittstellenumschaltung, Inbetriebnahme, Schulungen, Nachweise der Werksabnahmeprüfung (FAT/SAT) und den Produktionshochlauf berücksichtigen. Der betroffene Werksbereich und die Verantwortlichkeiten müssen im Zeitplan transparent dargestellt werden.
Der nächste Schritt ist eine gemeinsame Designprüfung durch Werk und Lieferant anhand der realen Spulenverteilung, des Materialflusses/Layouts, der Verpackungsspezifikation, des Hebe-/Transportplans, der Integrationsgrenzen, der Risikofaktoren und der Akzeptanzmatrix. Dies liefert die notwendigen Daten, um ein Konzept für schwere Spulen in ein kontrolliertes Projekt zu überführen.
Visuelle Details
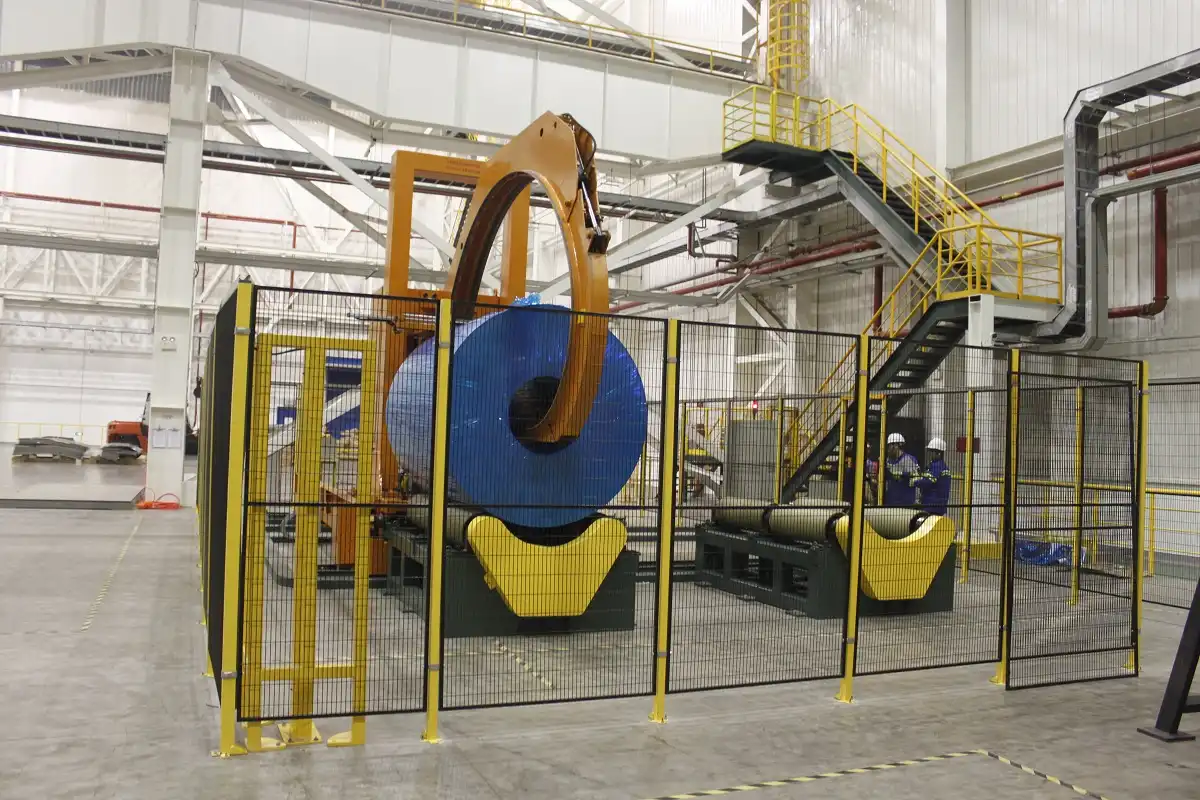
Zum Vergrößern klicken
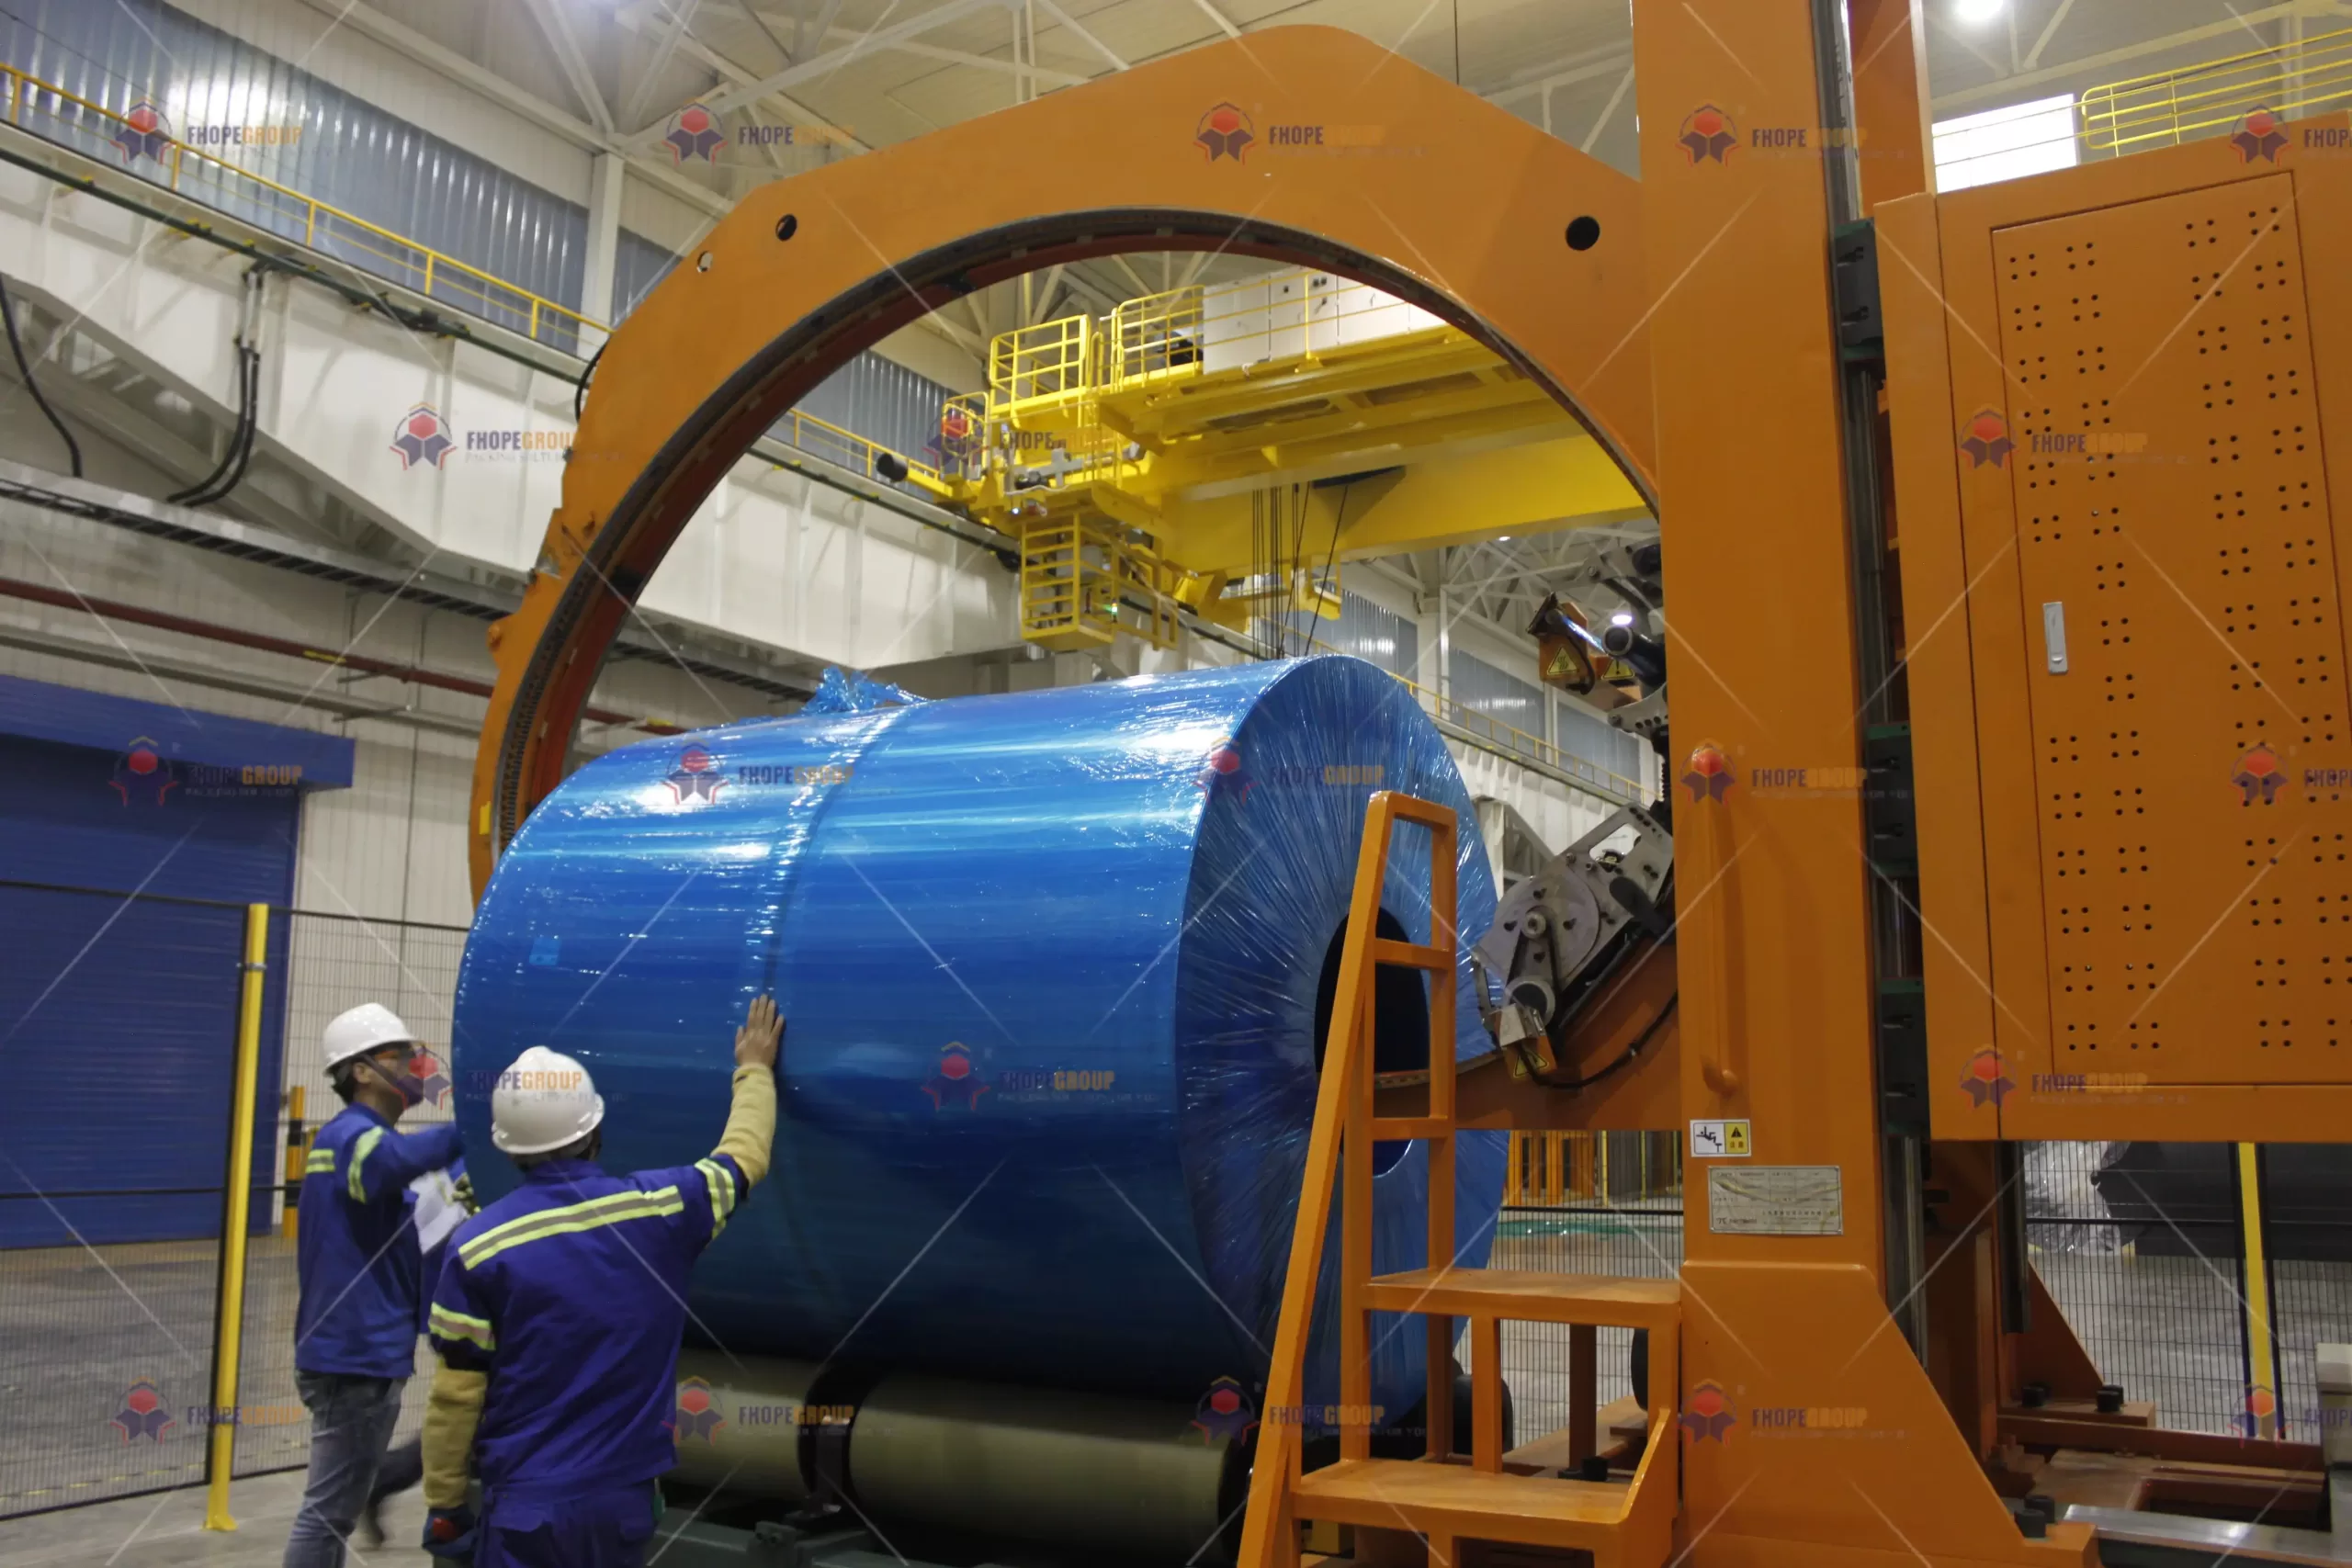
Zum Vergrößern klicken

Zum Vergrößern klicken

Zum Vergrößern klicken
Sehen Sie, wie es funktioniert
Erfahren Sie, wie unsere automatisierten Verpackungslösungen Ihre Produktionslinieneffizienz optimieren. Dieses Video demonstriert den reibungslosen Ablauf für maximalen Schutz.
Eingesetzt von Stahlwerke & Branchenführer
Globale Hersteller vertrauen auf die robusten Verpackungsanlagen von FHOPE.


Sind Sie bereit, Ihre Verpackungslinie zu optimieren?
Erhalten Sie ein individuelles Angebot inklusive ROI-Analyse. Unsere Ingenieure antworten Ihnen innerhalb von 24 Stunden.
- Kostenlose Layoutgestaltung
- Weltweiter Installationssupport
- 2 Jahr Garantie inklusive
Ihre Daten sind sicher und werden niemals weitergegeben.
Verwandte Maschinen
Verpackungslinie für Stahlspulen
Details anzeigen →
Vertikale Coil-Verpackungslinie
Details anzeigen →
Verpackungslinie für Schlauchspulen
Details anzeigen →
Verpackungslinie für Kupferspulen
Details anzeigen →
Verpackungslinie für Drahtspulen
Details anzeigen →
Panel-Verpackungslinie
Details anzeigen →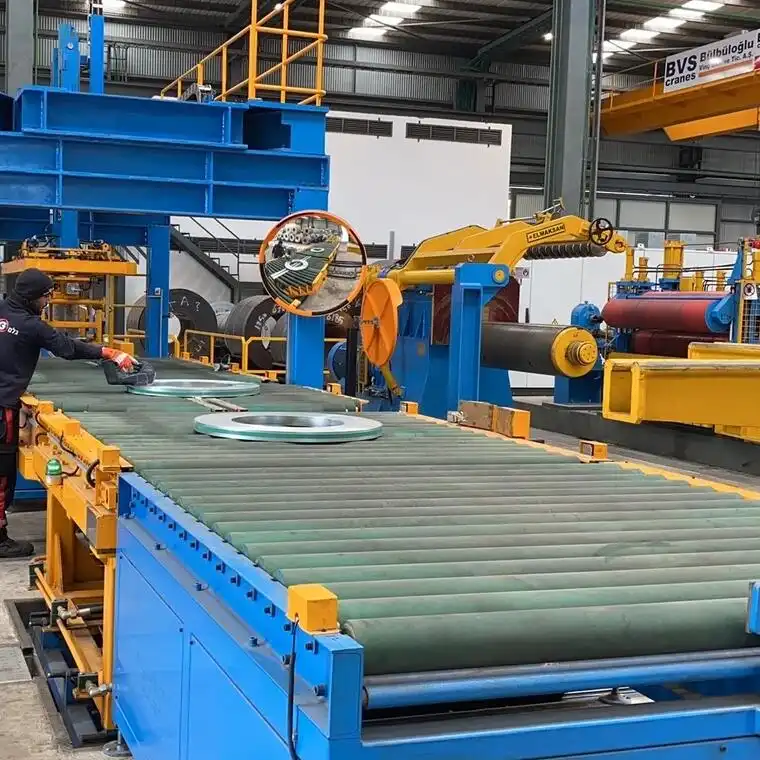
Automatische Spulenverpackungslinie
Details anzeigen →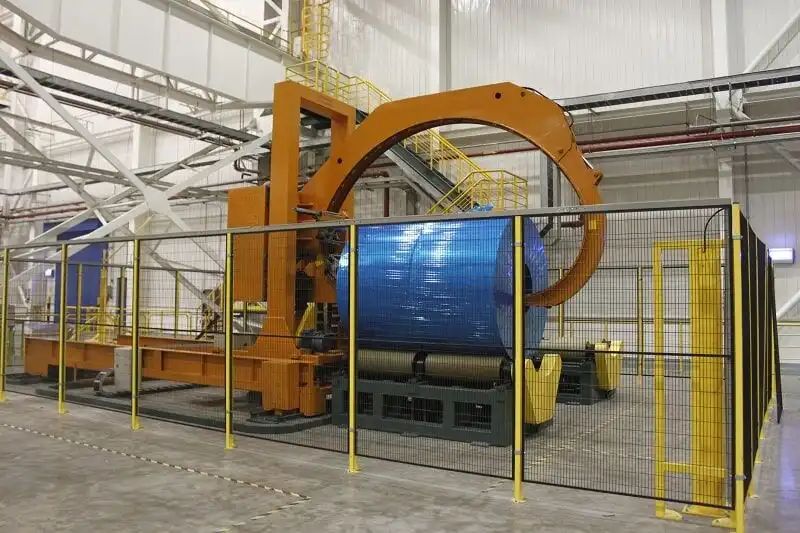
Master-Stahlspulen-Verpackungsmaschine
Details anzeigen →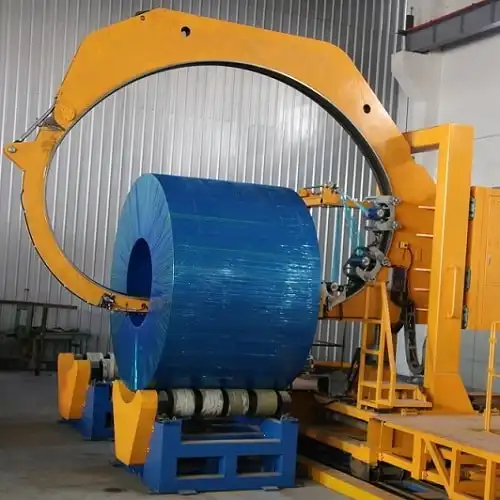
Master-Stretchwickler für Stahlcoils
Details anzeigen →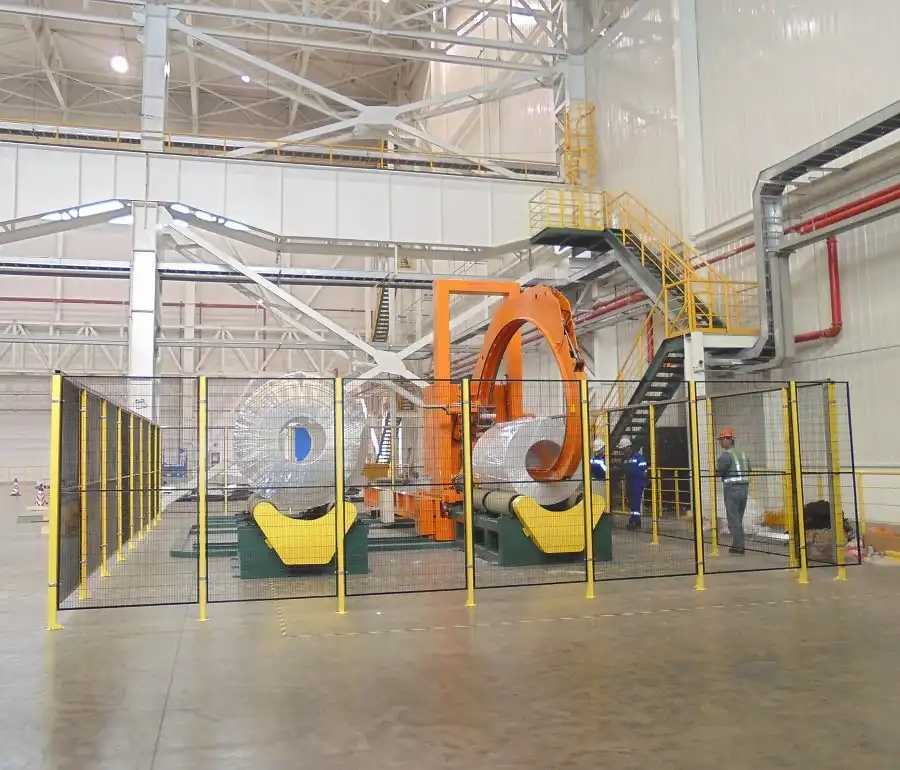
Aluminium-Masterstahl-Coil-Wrapper
Details anzeigen →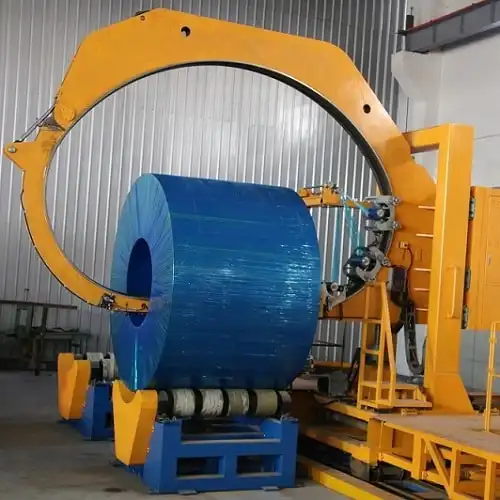
Master-Stretchwickelmaschinen für Stahlcoils
Details anzeigen →
Handhabungs- und Verpackungslinie für Spaltbänder
Details anzeigen →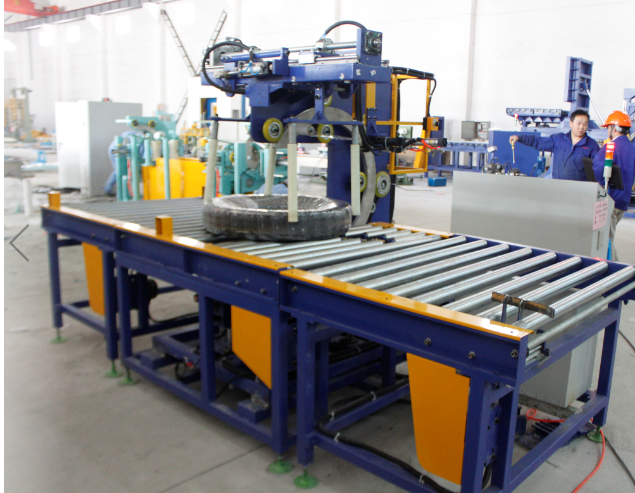
Automatische Reifenverpackungslinie
Details anzeigen →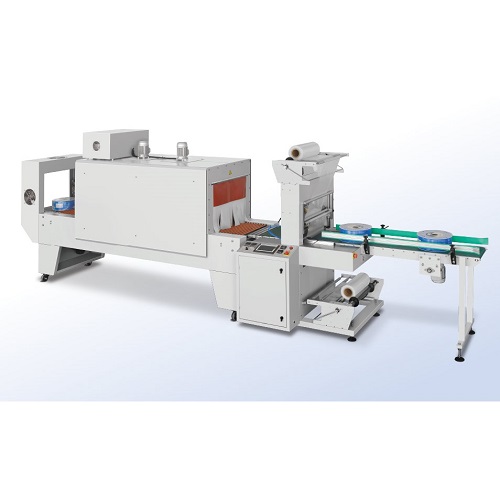
Schrumpfverpackungsmaschine für Wasserflaschen
Details anzeigen →
Automatische Plattenverpackungslinie
Details anzeigen →
Automatische Plattenverpackungslinie
Details anzeigen →
Automatische Spulenumreifungsmaschine in der Verpackungslinie
Details anzeigen →
Automatische Verpackungslinie für Drahtspulen
Details anzeigen →
Automatische horizontale Coil-Verpackungslinie
Details anzeigen →