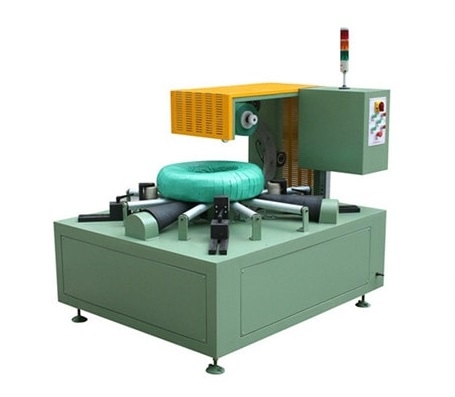
Integration von Spulenwendern für Stahlwickelanlagen: Designausrichtung und Schnittstellen (erste Schritte)
Ein Spulenwender ändert die Ausrichtung, ist aber nicht in jeder Wickellinie automatisch erforderlich. Zuerst sollten die Ausrichtungen für Ankunft, Wickeln und Versand erfasst werden. Anschließend werden Auflageflächen, Übergabeschnittstellen, Freiräume und Sicherheitsgrenzen entworfen, bevor die Bewegungsart ausgewählt wird.

Wie ein Spulenwender in eine Stahlspulenwickelanlage integriert wird
Wie ein Spulenwender in eine Stahlspulenwickelanlage integriert wird
Ein Wendemechanismus verändert die Ausrichtung einer Spule. In einer Wickellinie verändert diese eine Bewegung alle angrenzenden Schnittstellen: Auflageflächen, Übertragungsrichtung, Freiraum, Gehäuseschutz, Signale und Sicherheitsabgrenzung. Die entscheidende Konstruktionsfrage lautet nicht: „Benötigen wir einen Wendemechanismus?“, sondern: „An welcher Stelle muss die Spule ihre Ausrichtung ändern, und welche Bedingungen müssen vor und nach dieser Umdrehung erfüllt sein?“
Beginnen Sie mit der obligatorischen Orientierung.
Erfassen Sie die Ausrichtung der Spule bei Ankunft, die vom Wickelgerät benötigte Ausrichtung sowie die Ausrichtung bei Lagerung oder Versand. Manche Linien benötigen eine Drehung vor dem Wickeln, andere danach, wieder andere gar keine. Gehen Sie nicht davon aus, dass Wickelgerät und Wendemaschine immer zur selben Linie gehören.
Das interne Produktwissen nennt Upender , Tilter , Kipper und Turner als verwandte Bezeichnungen für Anlagen zur Lageänderung. Es legt jedoch weder den korrekten Integrationspunkt noch den zulässigen Spulenbereich oder die Sicherheitsauslegung für ein bestimmtes Projekt fest.

Entwerfen Sie die Schnittstellen, bevor Sie die Bewegung auswählen.
Eine integrierte Konstruktion definiert, wie die Spule eingeführt, während der Umdrehung gestützt und wieder aus der Anlage ausgeführt wird und wie sie von der nächsten Station übernommen wird. Überprüfen Sie Höhe, Mittellinie, Freiraum, Kontaktflächen und die Bedingung, die eine Bewegung bei fehlerhafter Spulenpositionierung verhindert. Die Wickelöffnung und ihre Halterung sind Bestandteil dieser Schnittstelle und kein nachträgliches Installationsdetail.
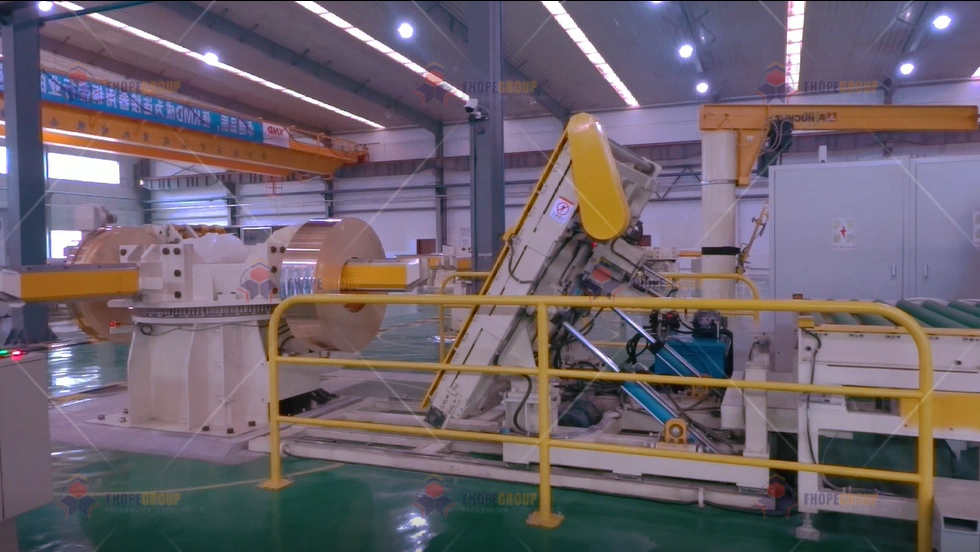
Schützen Sie sowohl die Spule als auch die fertige Verpackung.
Ändert sich die Ausrichtung nach dem Verpacken, prüfen Sie jeden Kontaktpunkt anhand der tatsächlichen Verpackungsmaterialien, des Kantenschutzes, der Etiketten und der Akzeptanzkriterien. Eine optisch unbeschädigte Verpackung ist kein Beweis dafür, dass sie nach dem Wenden weiterhin akzeptabel ist. Verwenden Sie repräsentative Stichproben und ein zugelassenes Prüfverfahren.
Behandeln Sie Sequenz und Sicherheit als ein System
Die Betriebssequenz erfordert explizite Bereitschafts- und Abschlussbedingungen für die vorgelagerten Anlagen, den Wender, die Verpackungsanlage und die nachgelagerte Handhabung. Sie muss außerdem das genehmigte Vorgehen bei einer besetzten Sicherheitszone, einer Blockade nachgelagerter Anlagen, unvollständiger Bewegung oder Stromausfall festlegen. Die Risikobewertung und das kontrollierte Verfahren definieren Schutzmaßnahmen und Wiederherstellungsmaßnahmen; diese Seite enthält diese Informationen nicht.
Öffentliche Richtlinien für Hebevorgänge können als Grundlage für die allgemeine Planung dienen, wenn Hebezeuge zum Einsatz kommen. Sie stellen jedoch keine Zertifizierung für einen Kipplader dar und ersetzen weder eine maschinenspezifische Risikobewertung, eine lokale rechtliche Prüfung noch Herstelleranweisungen.
Messen Sie die Auswirkungen der Linie, anstatt sie anzunehmen.
Die Zeit des Entladevorgangs kann zu einer seriellen Verzögerung, einer Überlappung mit einer anderen Station oder zu einem Engpass führen. Ermitteln Sie dies anhand der vollständigen Linienfolge, des Produktmixes, der Pufferregeln und der Ausnahmefälle. Behaupten Sie keine Kapazitätsverbesserung ohne eine vereinbarte Zeitmessmethode und entsprechende Ergebnisse.

Ein praktischer nächster Schritt
Vor dem Kauf sollten die Orientierungskarte und die Schnittstellentabelle eingefroren werden. Der FAT/SAT-Plan sollte anschließend repräsentative Spulenbedingungen, Positionierung, normalen Transfer, nachgelagerte Blockierung, Unterbrechung, Neustartgrenze und die Gehäuseprüfung nach der gewählten Sequenz testen.
Visuelle Details
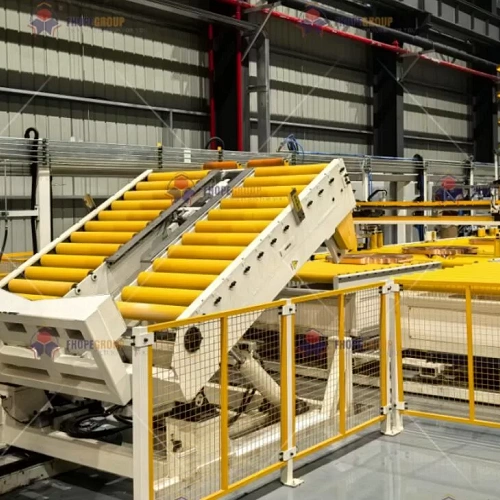
Zum Vergrößern klicken
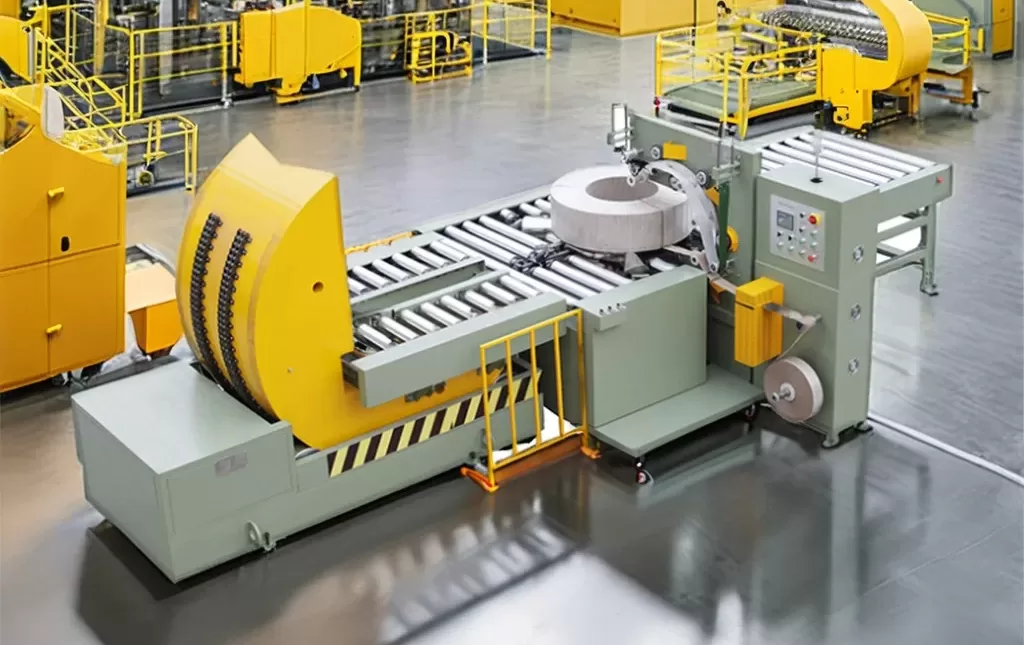
Zum Vergrößern klicken
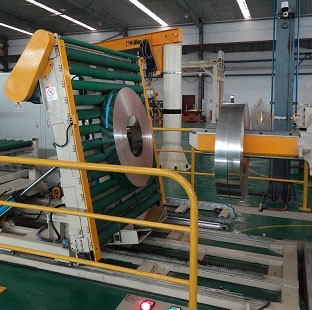
Zum Vergrößern klicken
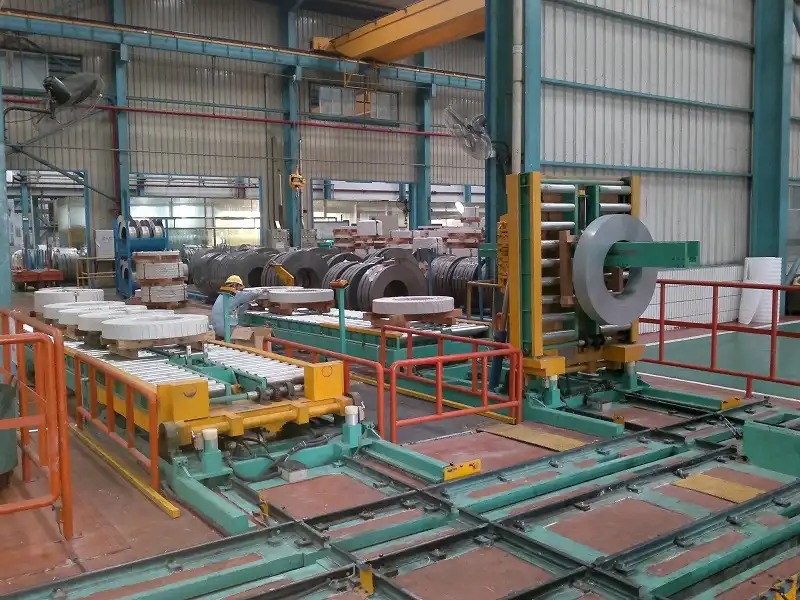
Zum Vergrößern klicken
Sehen Sie, wie es funktioniert
Erfahren Sie, wie unsere automatisierten Verpackungslösungen Ihre Produktionslinieneffizienz optimieren. Dieses Video demonstriert den reibungslosen Ablauf für maximalen Schutz.
Eingesetzt von Stahlwerke & Branchenführer
Globale Hersteller vertrauen auf die robusten Verpackungsanlagen von FHOPE.


Sind Sie bereit, Ihre Verpackungslinie zu optimieren?
Erhalten Sie ein individuelles Angebot inklusive ROI-Analyse. Unsere Ingenieure antworten Ihnen innerhalb von 24 Stunden.
- Kostenlose Layoutgestaltung
- Weltweiter Installationssupport
- 2 Jahr Garantie inklusive
Ihre Daten sind sicher und werden niemals weitergegeben.
Verwandte Maschinen
Verpackungslinie für Stahlspulen
Details anzeigen →
Vertikale Coil-Verpackungslinie
Details anzeigen →
Verpackungslinie für Schlauchspulen
Details anzeigen →
Verpackungslinie für Kupferspulen
Details anzeigen →
Verpackungslinie für Drahtspulen
Details anzeigen →
Panel-Verpackungslinie
Details anzeigen →
Rohrsackmaschine
Details anzeigen →
Verpackungslinie für Aluminiumprofile
Details anzeigen →
FHOPE Automatische Bündelungs- und Umreifungslinie für Rohre
Details anzeigen →
Automatische Rohrbündel- und Umreifungslinie
Details anzeigen →
Automatische Umreifungsmaschine für Stahlrohre
Details anzeigen →
FHOPE Automatische Verpackungsmaschine für Stahlrohre
Details anzeigen →
Automatische Verpackungslinie für die Umreifung von Kunststoffrohren
Details anzeigen →
Automatische Verpackungslinie für PPR/PVC-Rohre
Details anzeigen →
Kunststoff-Rohrbeutel-Verpackungsmaschine
Details anzeigen →
Reifenpackmaschine FPT-200
Details anzeigen →
Reifenpackmaschine FPT-300
Details anzeigen →
Reifenpackmaschine FPT-400
Details anzeigen →
Kabelspulen-Verpackungsmaschine-FPCA100
Details anzeigen →