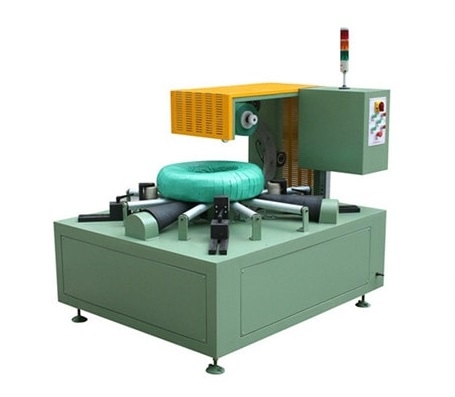
Leitfaden für die Qualitätssicherung beim Umwickeln von Stahlcoils: Optimierung der Folienspannung und Überlappungseinstellungen
Verstehen Sie den Einfluss von Folienspannung und -überlappung auf die Leistung beim Umwickeln von Stahlcoils. Erfahren Sie, wie Verpackungsanforderungen, Materialverhalten, Maschineneinstellungen und Qualitätsaufzeichnungen zusammenwirken, um die Stabilität der Verpackung zu verbessern, Fehler zu reduzieren und zuverlässige Produktionsstandards zu etablieren.
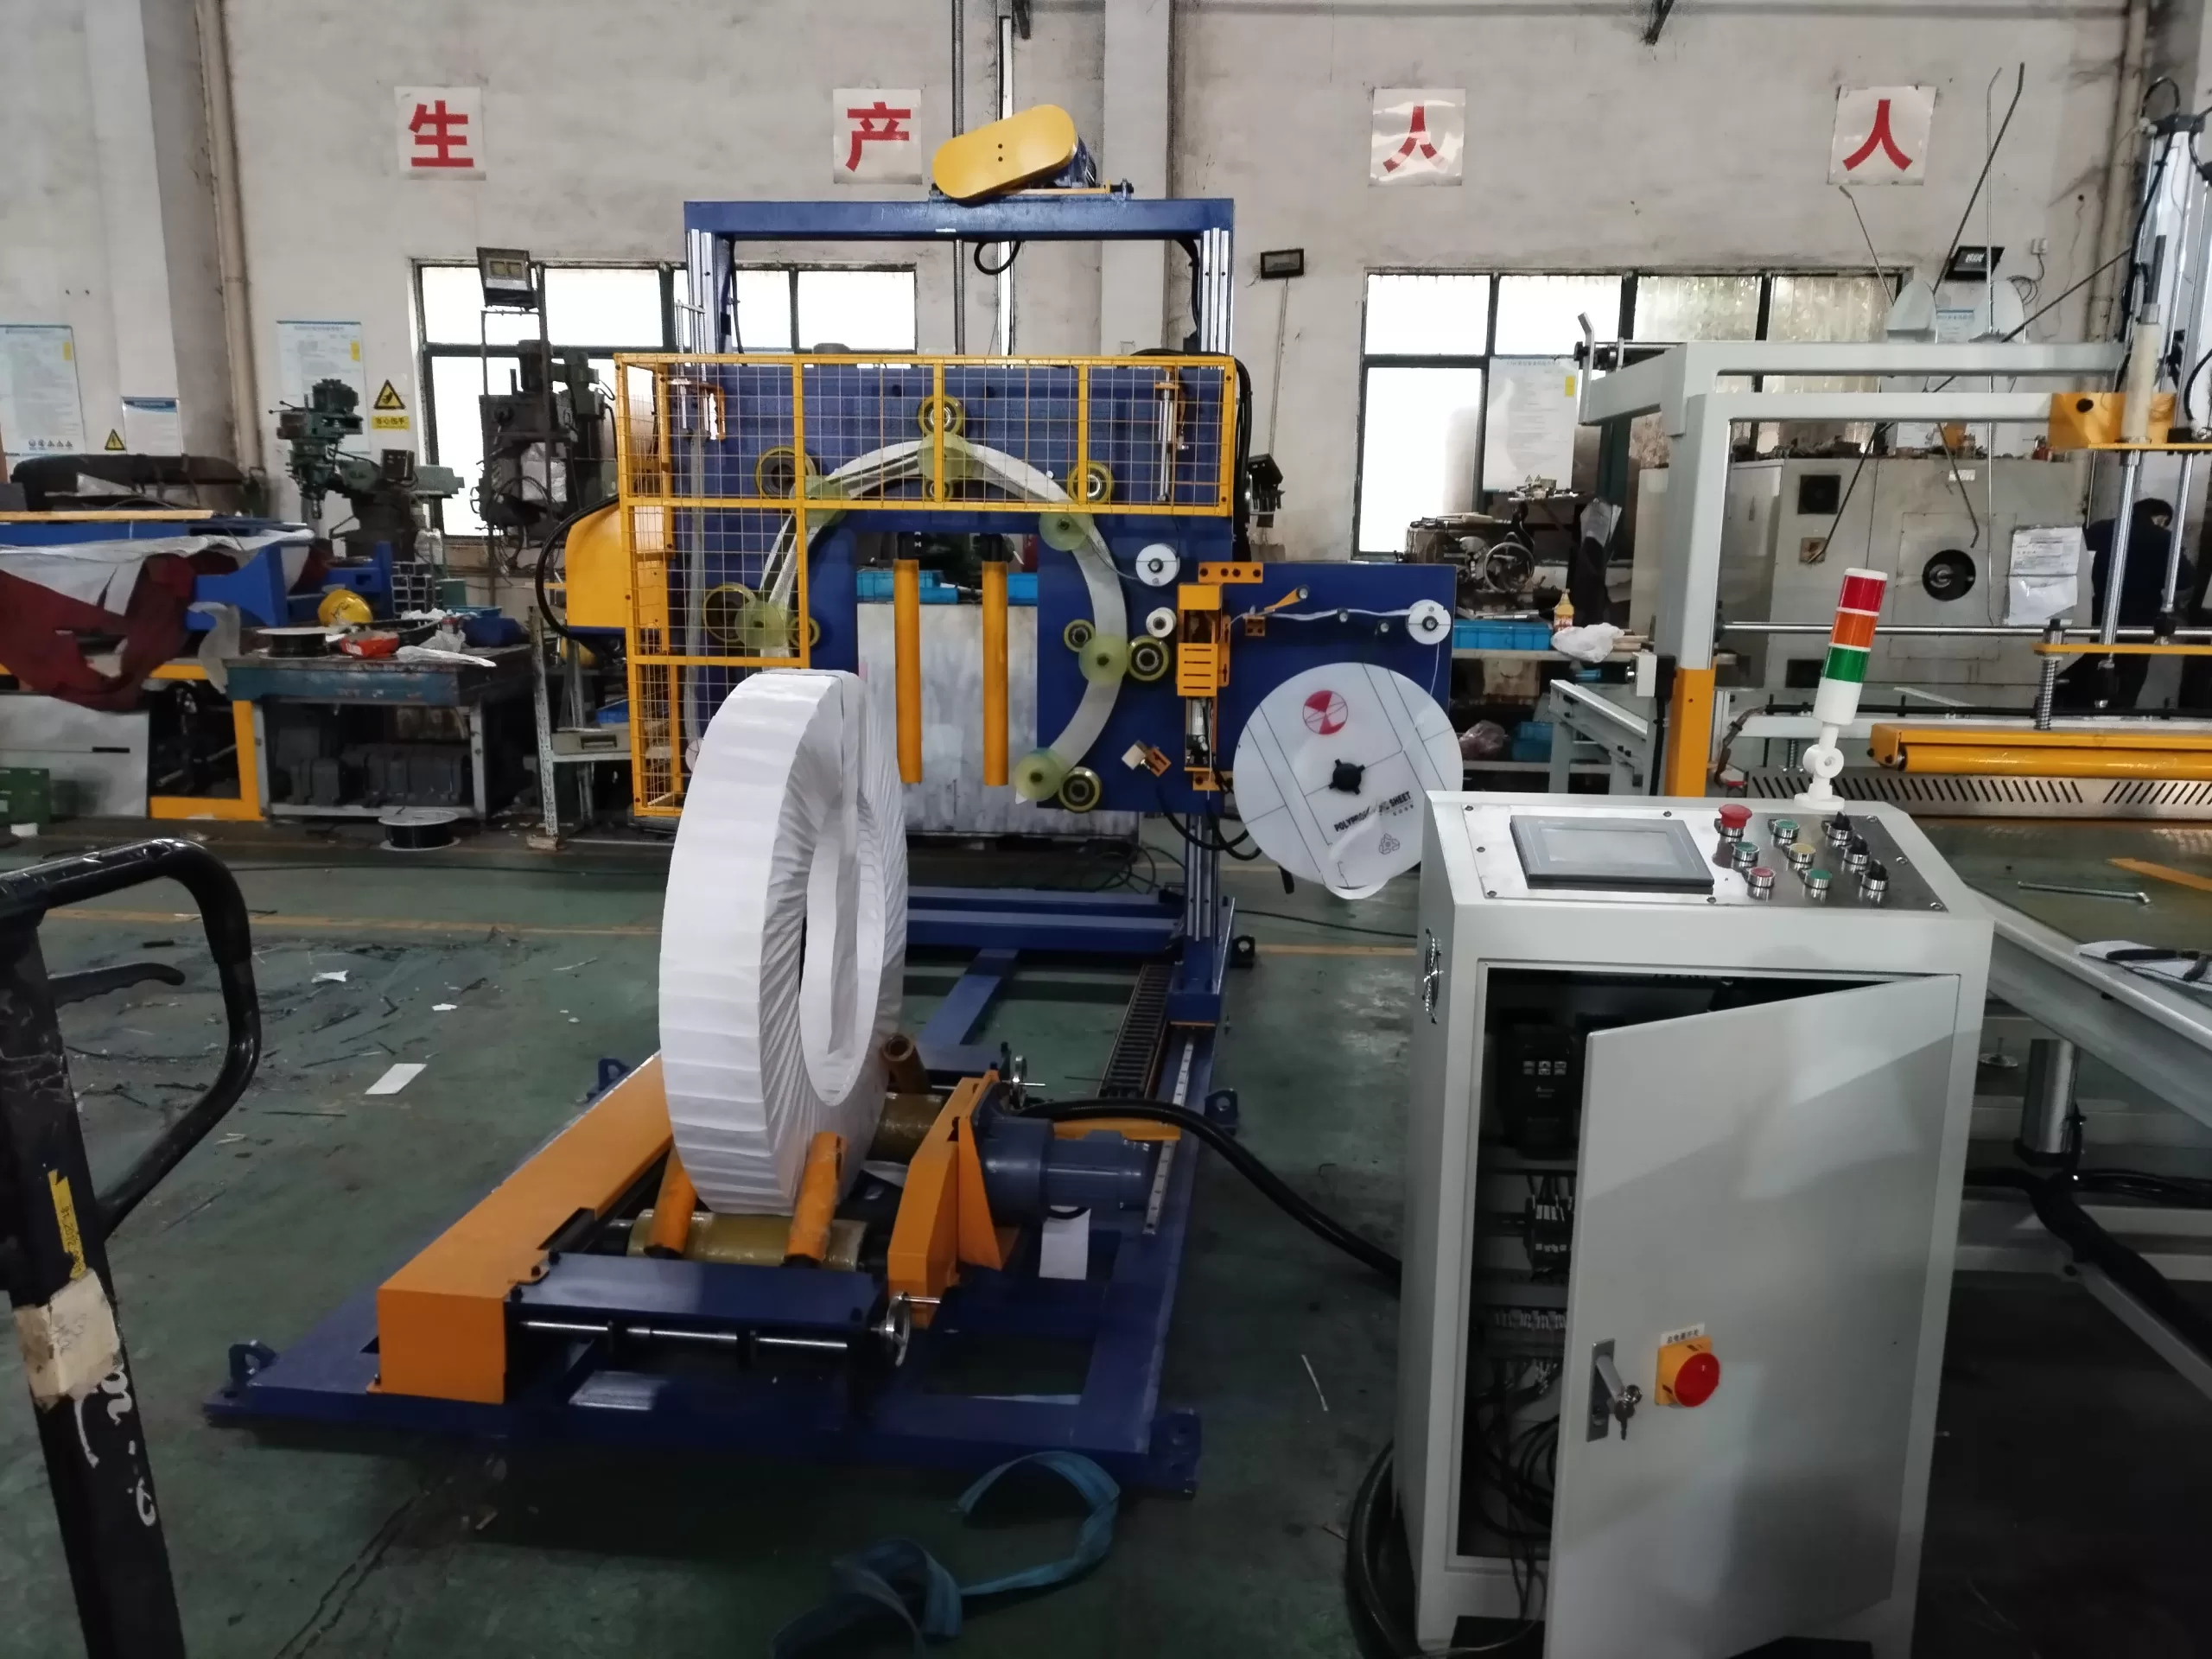
Wie sich Folienspannung und Überlappung auf die Verpackungsqualität von Stahlcoils auswirken
Wie sich Folienspannung und Überlappung auf die Verpackungsqualität von Stahlcoils auswirken
Folienspannung und -überlappung sind keine unabhängigen „Qualitätseinstellungen“. Sie sind Teil einer Verpackungskette, die die Spule, das Material, den Materialweg, den Wickelvorgang, die Deckungsanforderung, das Prüfverfahren und den finalen Verpackungsprozess umfasst. Eine Einstellung, die für eine Spule oder eine Materialcharge akzeptabel erscheint, muss möglicherweise neu validiert werden, wenn sich diese Bedingungen ändern.
Das praktische Ziel besteht nicht darin, eine universelle Zahl zu finden. Vielmehr geht es darum, ein akzeptables Testergebnis festzulegen, es unter definierten Bedingungen zu prüfen und Aufzeichnungen zu führen, die die genehmigten Ergebnisse erläutern.

Definieren Sie die Begriffe, bevor Sie versuchen, einen Fehler zu beheben.
Die Spannung beschreibt, wie das Verpackungsmaterial durch den Materialweg gezogen und gehalten wird. Die Überlappung beschreibt, wie ein Durchlauf den vorherigen abdeckt. Die Abdeckung ist die resultierende geschützte Fläche der Verpackung. Diese Begriffe hängen zwar zusammen, aber keiner von ihnen allein beweist die Verpackungsqualität.
Beginnen Sie mit den Anforderungen an die visuelle und funktionale Abnahme: Was muss abgedeckt, geschützt, gesichert, gekennzeichnet und geprüft werden? Ermitteln Sie anschließend den tatsächlichen Material- und Spulenzustand, der zur Bewertung herangezogen wird.
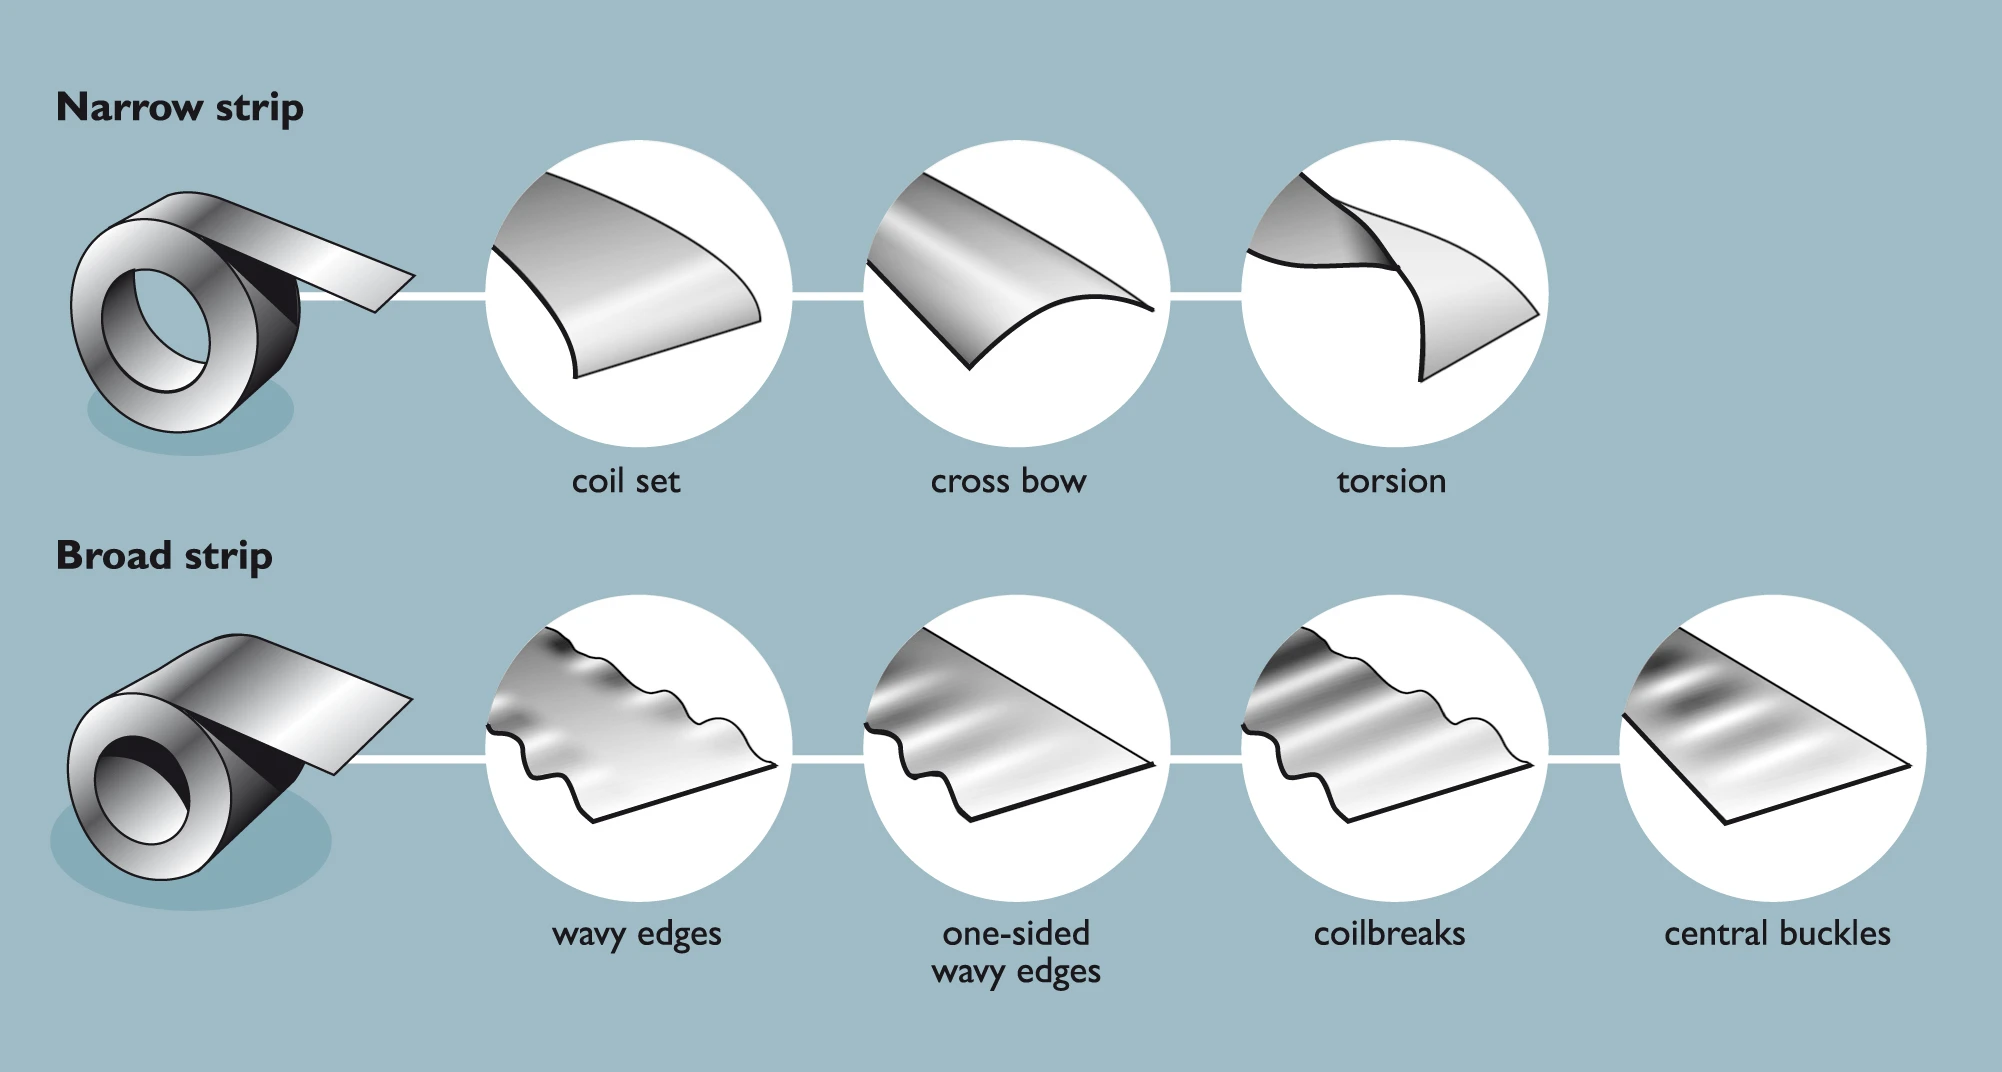
Betrachten Sie das Paket als Kette, nicht als einzelne Einstellung.
Wenn das Material locker, faltig, gebrochen oder uneben ist oder Stellen unbedeckt lässt, gehen Sie nicht davon aus, dass Spannung oder Überlappung die alleinige Ursache sind. Dokumentieren Sie zunächst den Materialzustand, die Spulengeometrie und -oberfläche, den Zustand von Führung und Bahn, die Verpackungsreihenfolge, die Position des festgestellten Fehlers, die Prüfmethode sowie die aktuell genehmigte Rezeptur oder Einstellungsrevision.
Diese Aufzeichnung ermöglicht keine Ferndiagnose. Sie ermöglicht eine kontrollierte Überprüfung und verhindert, dass wiederholte Parameteränderungen die Beweislage vernichten.

Welche Auswirkungen eine Spannungsänderung haben kann
Zu geringer oder zu hoher Materialzug kann die Lage des Materials auf der Spule, seine Konturanpassung und sein Verhalten an Übergängen beeinflussen. Sichtbare Folgen können Lockerheit, Faltenbildung, Bewegungen beim Handling, Materialbeschädigung oder Bruch sein – dies sind jedoch Symptome, die unter bestimmten Bedingungen untersucht werden müssen und kein automatischer Beweis für eine bestimmte Ursache darstellen.
Vor jeder Parameteränderung ist zu prüfen, ob Material, Bahn, Führung, Spule und Prüfbedingungen dem genehmigten Fall entsprechen. Für Maschineneinstellungen oder die Behebung von Störungen ist das festgelegte Verfahren anzuwenden und eine fachkundige Überprüfung durchzuführen.

Welche Auswirkungen eine Änderung der Überlappung haben kann
Die Überlappung beeinflusst die Dichtigkeit und den Materialverbrauch. Unzureichende Überlappung kann sichtbare Lücken oder schwach abgedeckte Bereiche hinterlassen; zu große Überlappung kann zusätzliches Material erzeugen, ohne die geforderte Schutzwirkung zu erzielen. Das zufriedenstellende Ergebnis sollte durch die Verpackungsspezifikation oder ein genehmigtes Muster definiert werden, nicht durch die Präferenz für eine optisch dickere Verpackung.
Einstellwert, Regelalgorithmus, Rezepturgrenze und Messmethode sind geräte- und materialspezifisch. Diese dürfen nicht ohne Validierung auf andere Maschinen oder Projekte übertragen werden.
Verwenden Sie eine kontrollierte Testmatrix
Spule, Material, Prüfmethode und alle nicht geprüften Bedingungen werden konstant gehalten. Es wird jeweils nur ein zugelassener Faktor geändert und das Ergebnis dokumentiert. Ziel ist es, die geänderte Bedingung zu ermitteln, nicht eine lange Liste nicht nachvollziehbarer Versuche zu erstellen.
| Datensatzfeld | Warum es wichtig ist |
|---|---|
| Spulenidentifizierung und -zustand | Legt die Produkt- und Oberflächengrenze der Beobachtung fest. |
| Materialspezifikation und Charge | Erhält die Materialvariationen sichtbar. |
| Rezept-/Einstellungsänderung und geänderter Faktor | Trennt eine autorisierte Testvariable von einem unbekannten Maschinenzustand. |
| Materialweg und Gerätezustand | Aufzeichnungen von Leitfäden, Kontaktpunkten oder sichtbaren Gegebenheiten, die für die Beobachtung relevant sind. |
| Ziel- und beobachtete Überlappung/Abdeckung | Verknüpft die Anforderung mit dem Inspektionsergebnis, ohne einen universellen Wert zu erfinden. |
| Fotos und Inspektionsbericht | Bewahrt Kontext, Ort, Methode, Gutachter und Entscheidung. |
Wiederholen Sie den Test erst, wenn das Projektteam festgelegt hat, wie Abweichungen in Spulengröße, Materialcharge oder Verpackungsanforderungen berücksichtigt werden. Ein kleiner Testlauf kann eine lokale Vergleichsbasis schaffen; er beweist jedoch nicht die Leistungsfähigkeit für jede zukünftige Spule.
Ein akzeptiertes Ergebnis in einen kontrollierten Produktionsdatensatz umwandeln
Wird ein Ergebnis freigegeben, verknüpfen Sie die Rezeptur- oder Einstellungsänderung mit der Verpackungsspezifikation, der Materialkennzeichnung, der Prüfmethode, dem zuständigen Prüfer und der Änderungskontrollregel. Definieren Sie, was der Bediener dokumentiert, wenn die Verpackung vom akzeptierten Zustand abweicht, und wohin das Problem eskaliert wird.
Dadurch bleibt die „Qualität“ an eine wiederholbare Aufzeichnung geknüpft und nicht an informelles Gedächtnis.
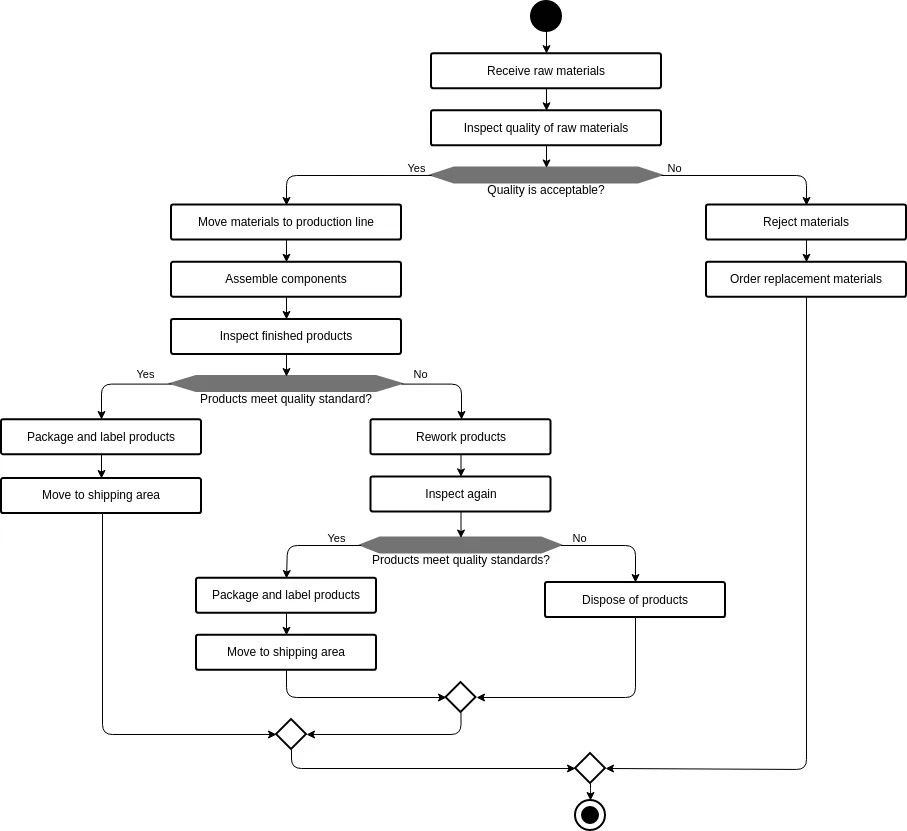
Ein praktischer nächster Schritt
Sammeln Sie einen akzeptierten Musterdatensatz und einen kontrollierten Ausnahmedatensatz aus dem laufenden Prozess. Prüfen Sie, ob für jeden Datensatz folgende Fragen beantwortet werden können: Welche Spule, welches Material, welche Revision, was wurde beobachtet, wer hat die Prüfung durchgeführt und welche Entscheidung wurde getroffen? Fehlende Angaben stellen das nächste Nachweisfeld dar, das hinzugefügt werden muss, bevor eine Spannungs- oder Überlappungseinstellung als festgelegt gilt.
Visuelle Details
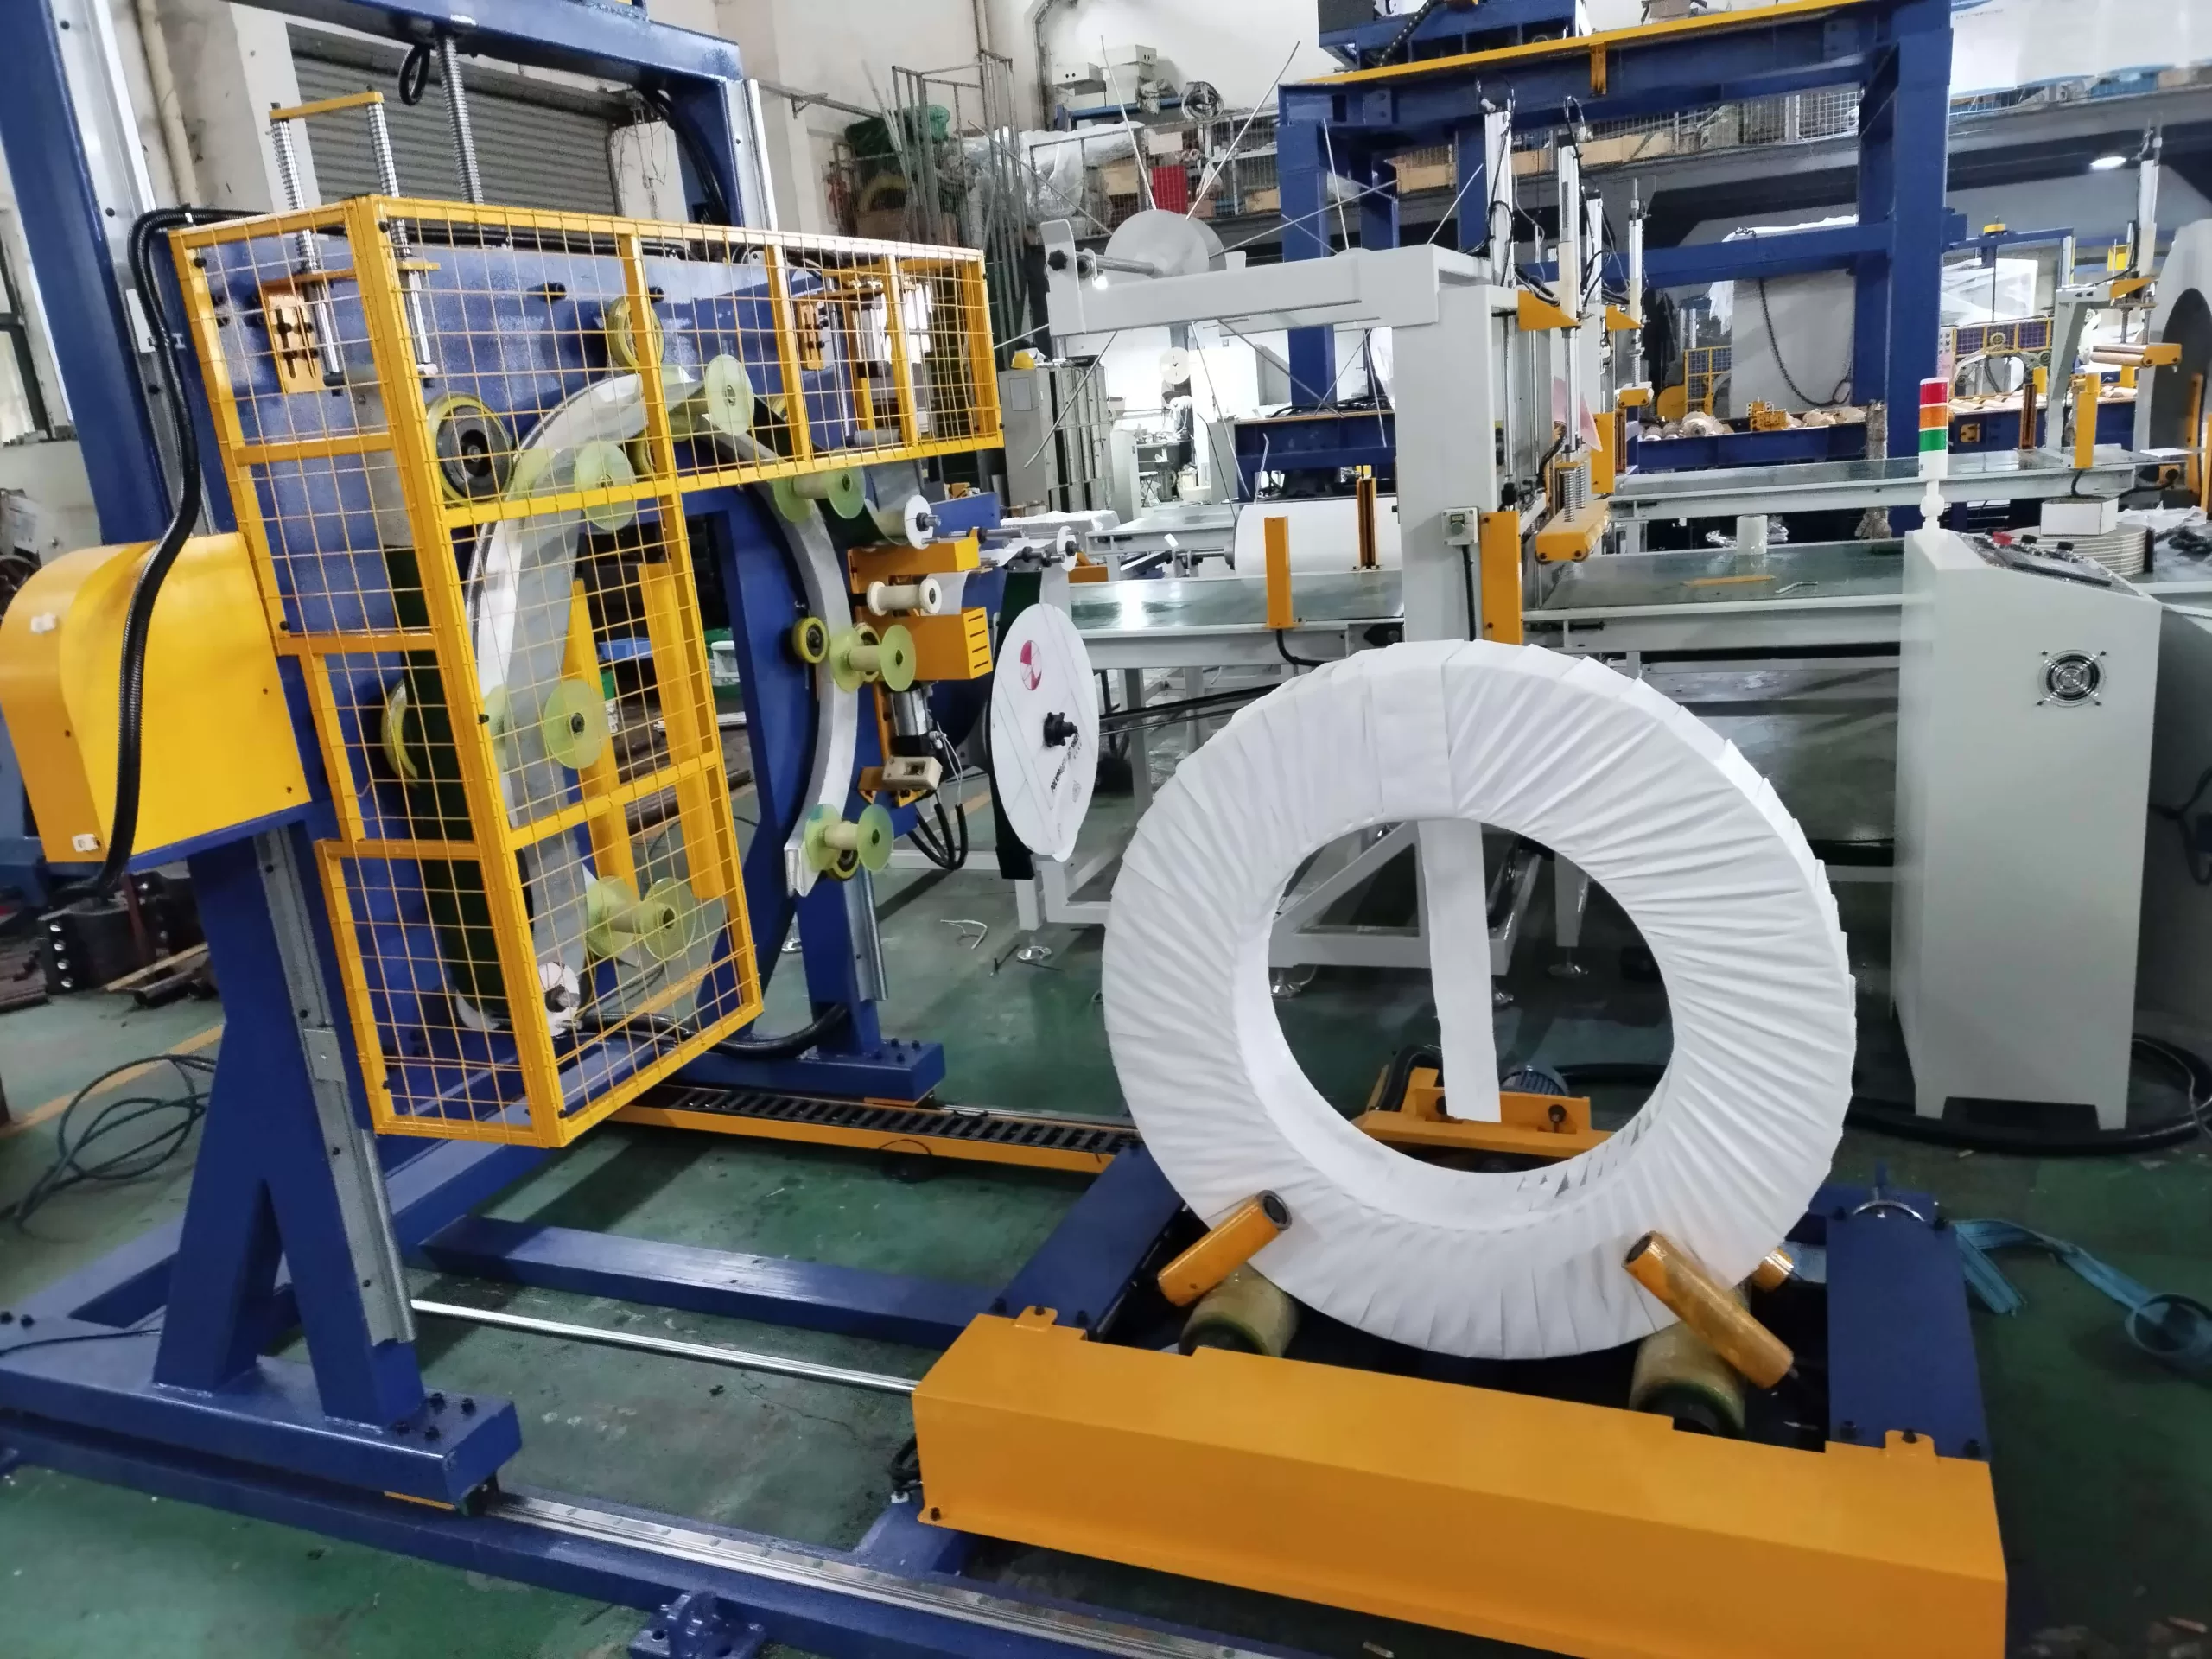
Zum Vergrößern klicken

Zum Vergrößern klicken
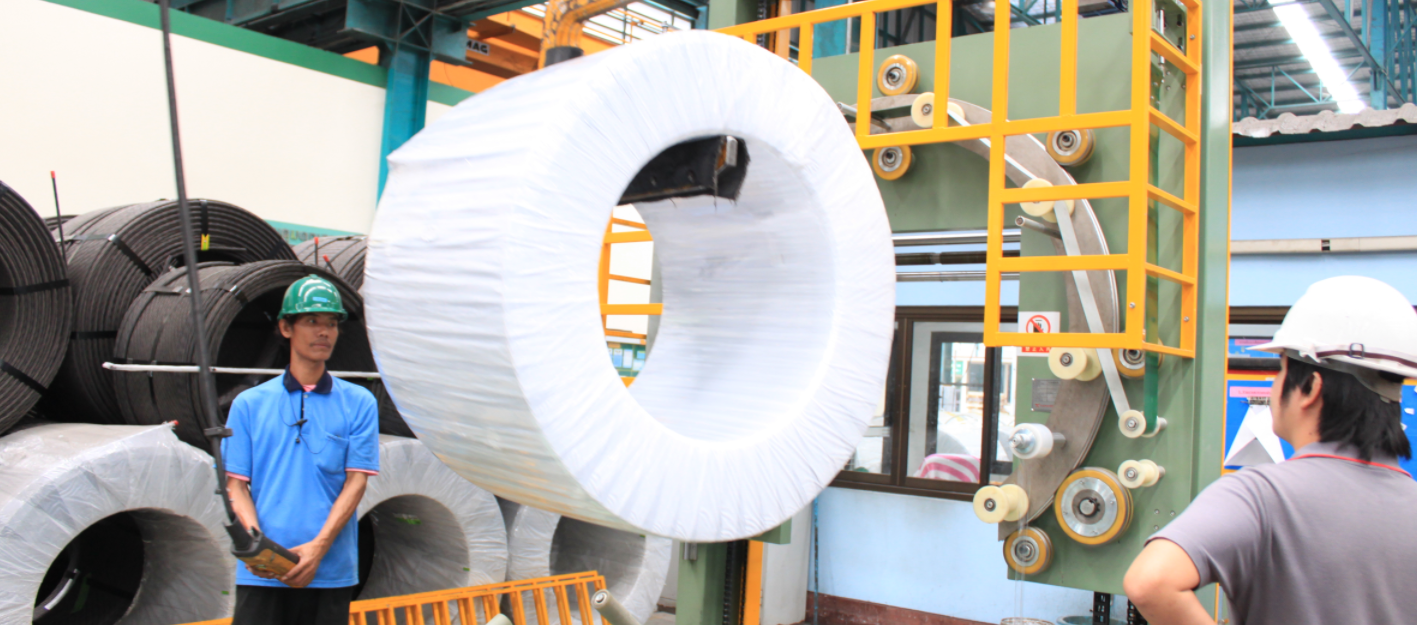
Zum Vergrößern klicken
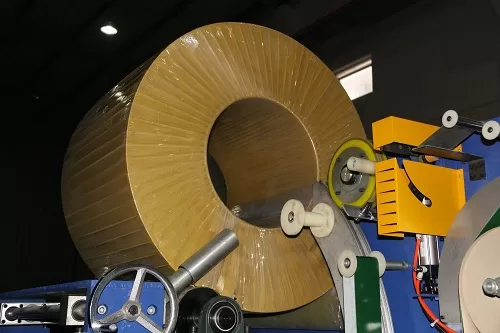
Zum Vergrößern klicken
Sehen Sie, wie es funktioniert
Erfahren Sie, wie unsere automatisierten Verpackungslösungen Ihre Produktionslinieneffizienz optimieren. Dieses Video demonstriert den reibungslosen Ablauf für maximalen Schutz.
Eingesetzt von Stahlwerke & Branchenführer
Globale Hersteller vertrauen auf die robusten Verpackungsanlagen von FHOPE.


Sind Sie bereit, Ihre Verpackungslinie zu optimieren?
Erhalten Sie ein individuelles Angebot inklusive ROI-Analyse. Unsere Ingenieure antworten Ihnen innerhalb von 24 Stunden.
- Kostenlose Layoutgestaltung
- Weltweiter Installationssupport
- 2 Jahr Garantie inklusive
Ihre Daten sind sicher und werden niemals weitergegeben.
Verwandte Maschinen
Verpackungslinie für Stahlspulen
Details anzeigen →
Vertikale Coil-Verpackungslinie
Details anzeigen →
Verpackungslinie für Schlauchspulen
Details anzeigen →
Verpackungslinie für Kupferspulen
Details anzeigen →
Verpackungslinie für Drahtspulen
Details anzeigen →
Panel-Verpackungslinie
Details anzeigen →
Rohrsackmaschine
Details anzeigen →
Verpackungslinie für Aluminiumprofile
Details anzeigen →
FHOPE Automatische Bündelungs- und Umreifungslinie für Rohre
Details anzeigen →
Automatische Rohrbündel- und Umreifungslinie
Details anzeigen →
Automatische Umreifungsmaschine für Stahlrohre
Details anzeigen →
FHOPE Automatische Verpackungsmaschine für Stahlrohre
Details anzeigen →
Automatische Verpackungslinie für die Umreifung von Kunststoffrohren
Details anzeigen →
Automatische Verpackungslinie für PPR/PVC-Rohre
Details anzeigen →
Kunststoff-Rohrbeutel-Verpackungsmaschine
Details anzeigen →
Reifenpackmaschine FPT-200
Details anzeigen →
Reifenpackmaschine FPT-300
Details anzeigen →
Reifenpackmaschine FPT-400
Details anzeigen →
Kabelspulen-Verpackungsmaschine-FPCA100
Details anzeigen →