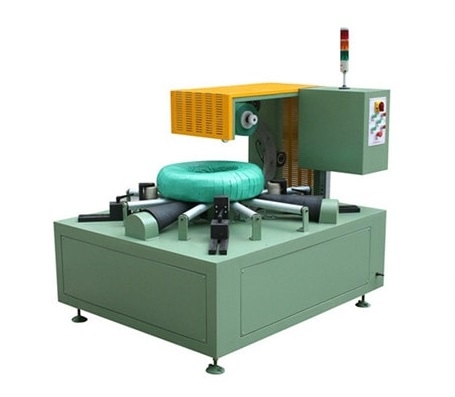
Wie funktioniert eine Stahlcoil-Wickelmaschine? Eine Schritt-für-Schritt-Anleitung
Eine Stahlcoil-Wickelmaschine besteht aus mehr als nur einem rotierenden Ring. Erfahren Sie, wie Beladung, Positionierung, Wickelbewegung, Materialkontrolle und Nachbearbeitung zusammenwirken, um eine gleichmäßige Coil-Verpackung zu gewährleisten, die Handhabungseffizienz zu steigern und den Aufwand für die manuelle Verpackung zu reduzieren.

Wie funktioniert eine Stahlcoil-Wickelmaschine?
Wie funktioniert eine Stahlcoil-Wickelmaschine?
Eine Stahlcoil-Wickelmaschine koordiniert einen Arbeitsablauf: Die Coil wird in eine definierte Position gebracht, Wickelmaterial wird durch die Coil-Öse eingeführt, eine kontrollierte Relativbewegung legt das Material um die Coil, das Ende wird fixiert und die Coil wird dem nächsten freigegebenen Arbeitsschritt übergeben. Die genauen Komponenten, die Bewegungsreihenfolge, die Sicherheitsfunktionen und die Wiederherstellungsmaßnahmen hängen von der freigegebenen Modelldokumentation und der Gefährdungsbeurteilung des Standorts ab.
Die praktische Frage lautet nicht einfach: „Dreht sich der Ring?“ Es geht vielmehr darum, ob für jeden Übergabeschritt – von der Beladung bis zur Ausgabe – eine bekannte Bedingung für den weiteren Ablauf, eine verantwortliche Person oder ein verantwortliches System und ein akzeptiertes Ergebnis vorliegt.
Diese Sequenz erläutert eine dokumentierte Konfiguration; Modell, Spule, Material, Einstellungen und Timing-Bedingungen müssen sichtbar sein.
Betrachten Sie zunächst den gesamten Zyklus als sieben Übergaben.
Der Textumbruch kann wichtige Arbeitsschritte vor und nach der sichtbaren Drehung verdecken. Ein vollständiger Zyklus wirft mindestens folgende Fragen auf:
- Ankunft: Ist die Spule auf einem zugelassenen Transportweg am Umspannwerk angekommen?
- Positionierung: Ist es innerhalb des für die Maschine zugelassenen Gehäuses positioniert, richtig ausgerichtet und angebracht?
- Materialeinführung: Liegt das Verpackungsmaterial auf dem vorgesehenen Weg und ist sein vorderes Ende mit der zugelassenen Methode gesichert?
- Kontrollierte Wickelbewegung: Sind die erforderlichen Bewegungs- und Sicherheitsbedingungen vor Beginn der Bewegung gegeben?
- Fertigstellung: Wurde der vereinbarte Leistungsumfang bzw. der geplante Fertigstellungszustand erreicht?
- Finish: Wurde das Heck gesichert und das Verpackungsergebnis überprüft?
- Weiterleiten: Ist der Bereich sicher und ist die Spule für den nächsten definierten Prozessschritt freigegeben?
Dieser Artikel folgt dieser Reihenfolge, da sie für Betreiber, Ingenieure und Käufer unerlässlich ist. Er ersetzt jedoch nicht die Vorgehensweise vor Ort für eine bestimmte Station.
Wie sich der Verpackungszyklus entfaltet
Schritt 1: Spule einlegen und positionieren
Die Spule kann per Kran, Wagen, Förderband oder über eine Linienschnittstelle angeliefert werden. Die Hardware zur Lagerung und Zentrierung kann Rollen, Anschläge, Führungen, Sensoren oder eine andere zugelassene Vorrichtung umfassen. Bevor der Wickelvorgang gestartet werden kann, kann die Maschinenlogik ein Anwesenheitssignal, eine Positionsbestätigung, den Schutzstatus oder andere Bedingungen erfordern.
Die Position ist entscheidend, da der Materialweg und die beweglichen Teile für einen bekannten Spulenbereich ausgelegt sind. Eine verschobene oder falsch ausgerichtete Spule kann die Abdeckung verändern, einen unbeabsichtigten Kontakt verursachen oder die nächste Übergabe unzuverlässig machen. Die zulässige Position und die Reaktion auf eine Abweichung müssen sich aus der aktuellen Zeichnung, der Beschreibung der Steuerungseinrichtungen und der Risikobewertung ergeben – nicht aus einem allgemeinen Video.
Schritt 2: Verpackungsmaterial einbringen und befestigen
Das Material wird von einer Rolle oder einem Spender in Richtung der Wickelbahn transportiert. Bei manchen Ausführungen wird es von Führungen und Aktuatoren positioniert und gehalten; bei anderen führt ein Bediener einen freigegebenen Einfädel- oder Befestigungsschritt durch, bevor der automatische Vorgang beginnt. Die Produktfamilien-Wissensdatenbank listet mehrere Materialfamilien auf:
- Dehnfolie
- VCI-Film oder -Papier
- PVC / undurchsichtige Folie
- Stoff
- Papier
Es wird nicht festgelegt, welches Material für eine bestimmte Spule, Umgebung oder Verpackungsanforderung geeignet ist.
Die Grenze zwischen Mensch und Maschine muss klar definiert sein. Eine Maschine kann den Verpackungsvorgang automatisieren, während Materialbeladung, Umrüstung oder Endkontrolle manuell erfolgen. Das ist nicht automatisch ein Fehler, sondern eine bewusste Konstruktions- und Risikokontrollentscheidung, die in der Arbeitsanweisung und im Layout ersichtlich sein sollte.
Schritt 3: Erstellen des Umschlingungspfads mit relativer Bewegung
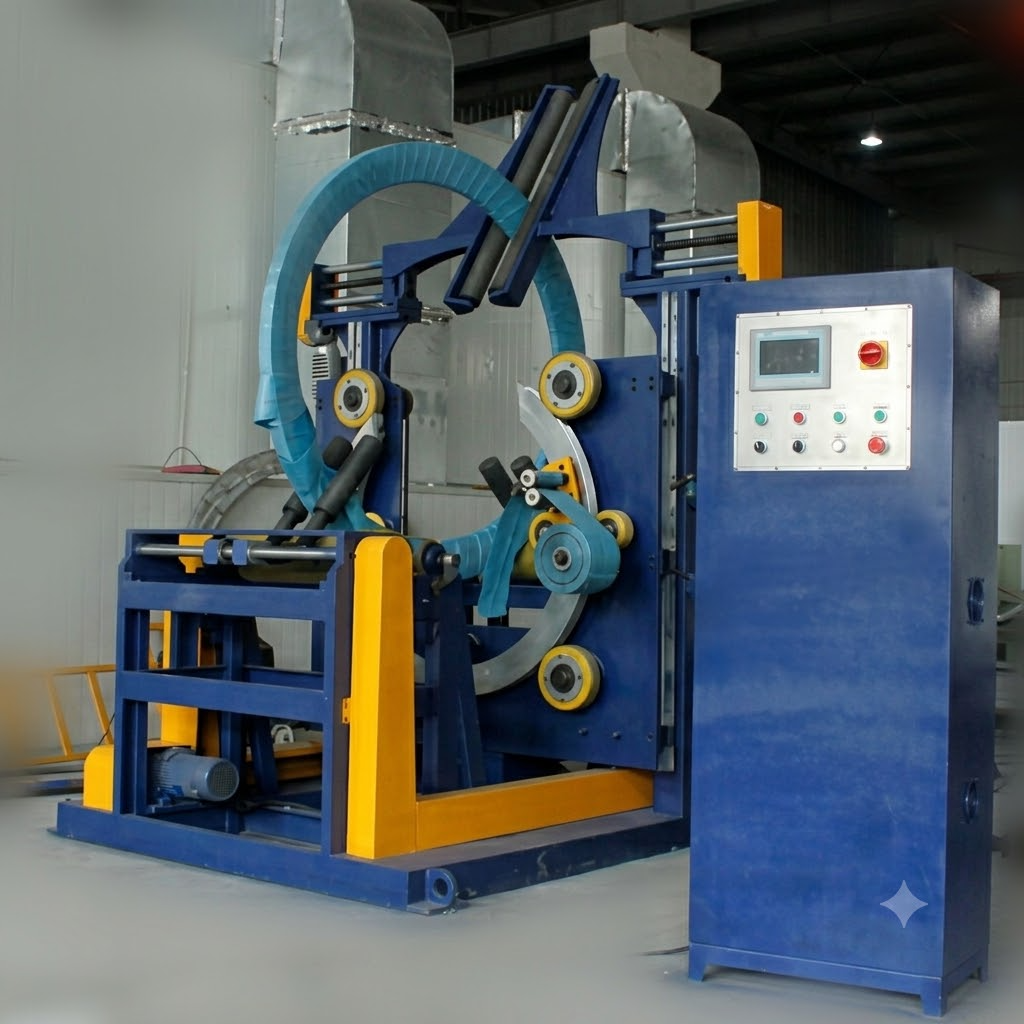
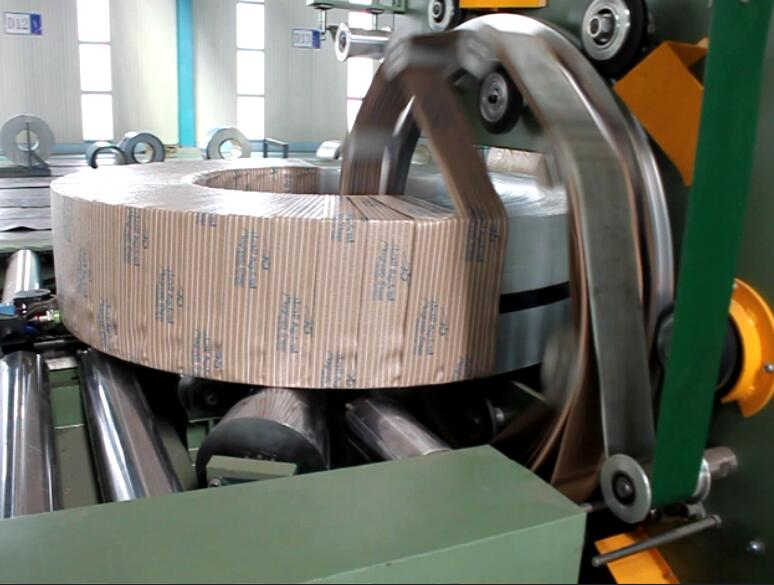
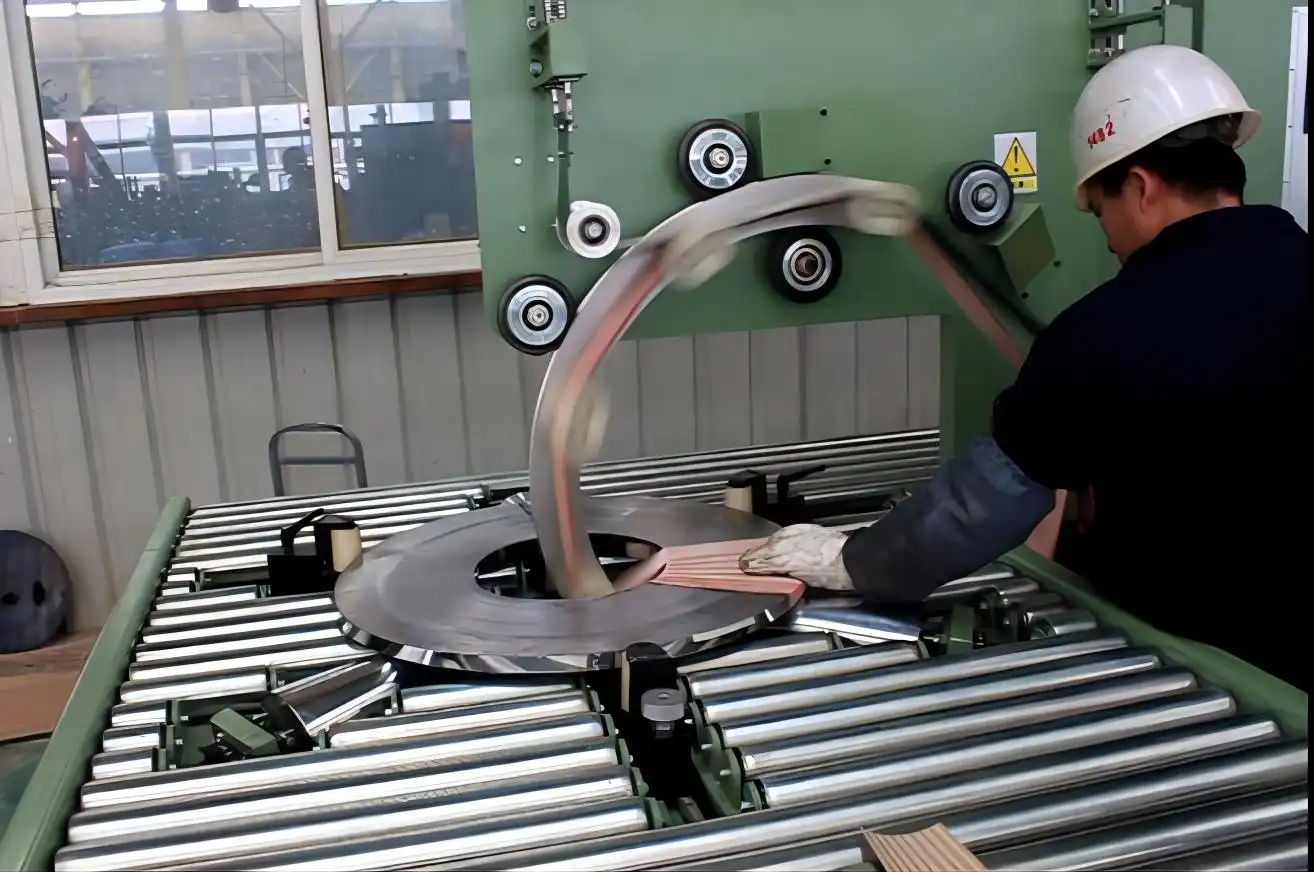
Beim Durchlaufverfahren wird das Material durch die Öffnung der Spule geführt. Ein Wickelring oder eine Wickelvorrichtung bewegt sich um diese Öffnung, während die Spule von Rollen gehalten oder bewegt wird. Durch das Zusammenspiel dieser Bewegungen wird das Material über die gewünschte Oberfläche transportiert und ein überlappender Pfad erzeugt.
Die Bezeichnungen der Arbeitsschritte sind weniger wichtig als das Ergebnis: Das Material muss dem vorgegebenen Pfad folgen, ohne ungewollte Lücken, Hänger, lose Enden oder Kontakt mit Schutzbereichen. Unterschiedliche Maschinen erreichen dies durch verschiedene mechanische Anordnungen. Daher muss ein öffentliches Diagramm entweder der abgebildeten Ausrüstung entsprechen oder als allgemeine Erklärung dienen.

Schritt 4: Kontrolle der Abdeckung, ohne eine Einstellung mit einem Ergebnis zu verwechseln
Die Spannung trägt dazu bei, dass das Material in Kontakt mit der Spule bleibt; die Überlappung beschreibt das Verhältnis zweier Durchgänge zueinander. Beides beeinflusst das Aussehen und die Kontinuität der Verpackung, aber keines von beiden allein beweist Schutz oder Abnahme der Verpackung. Materialart, Oberflächenbeschaffenheit, Spulengeometrie, Belichtungsweg, Handhabung und Prüfverfahren spielen eine entscheidende Rolle.
Für einen realen Verpackungsversuch sollten Sie Folgendes dokumentieren – und dabei „vorgegeben“, „gemessen“ und „empfohlen“ getrennt halten :
| Was muss aufgezeichnet werden? | Warum es wichtig ist |
|---|---|
| Materialspezifikation | Unterschiedliche Materialfamilien verhalten sich unterschiedlich und bieten unterschiedlichen Schutz. |
| Einstellung oder Rezeptversion | Die Ergebnisse müssen anhand einer bekannten Konfiguration reproduzierbar sein. |
| Spulenzustand und Abmessungen | Die Abdeckung hängt von der tatsächlichen Spulenhülle und Oberfläche ab. |
| Deckungsanforderung | Definiert das Akzeptanzziel, nicht nur die Maschineneinstellung. |
| Untersuchungsmethode | Die Annahme muss durch ein vereinbartes Verfahren überprüfbar sein. |
| Lösung | Wandelt den Versuch in einen nachvollziehbaren Qualitätsnachweis um. |
Veröffentlichen Sie keine scheinbar präzisen Überlappungsprozentsätze oder Spannungswerte ohne die aktuelle Modellaufzeichnung und Qualitätsgrundlage.
Schritt 5: Feststellen, wann die Verpackung abgeschlossen ist
Die Fertigstellung kann auf programmierten Umdrehungen, Fahrstrecken, Positionen oder anderen genehmigten Bedingungen basieren. „Der Motor ist stehen geblieben“ ist jedoch kein Abnahmekriterium für die Verpackung. Die Verpackung muss weiterhin die definierte Abdeckung, das gesicherte Ende und das für den jeweiligen Auftrag erforderliche Prüfergebnis aufweisen.
Hier liegt der Vorteil einer klar definierten Verantwortlichkeit in der Produktionslinie: Die Steuerungslogik kann feststellen, dass die Bewegung abgeschlossen ist; eine Qualitätsregel kann entscheiden, ob das Ergebnis akzeptabel ist; die nächste Station kann ein zusätzliches Freigabesignal erfordern. Werden diese Entscheidungen in einer vagen, „automatischen“ Aussage zusammengefasst, werden Risiken verschleiert.
Schritt 6: Das Ende festklemmen, abschneiden und befestigen
Am Ende des Arbeitszyklus kann eine Maschine das Material einspannen, zuschneiden und das Ende mittels einer maschinenspezifischen Methode fixieren. Andere Systeme erfordern möglicherweise einen vom Bediener unterstützten Nachbearbeitungsschritt. Übertragen Sie den Mechanismus nicht von einem anderen Modell und beschreiben Sie keine Methoden wie Hitze, Druck, Klebstoff oder Klemmung, es sei denn, diese sind für die gewählte Konfiguration dokumentiert.
Die entscheidende Prüffrage ist einfach: Kann das zuständige Team aufzeigen, wo das fertige Produkt aussehen soll, wie es geprüft wird, wie ein Fehler aussieht und was passiert, wenn es nicht akzeptabel ist? Dadurch wird ein undurchsichtiger Mechanismus in einen kontrollierten Abnahmepunkt verwandelt.
Schritt 7: Entladen, Zurücksetzen und Übergeben der Spule
Nachdem das Paket angenommen und die Betriebsbereitschaft der Station erfüllt ist, wird die Spule zum nächsten Bearbeitungsschritt weitergeleitet. Die Auswahl eines Rezepts kann von einem Bediener oder über ein angeschlossenes System erfolgen; dieser Artikel geht jedoch nicht auf die Art der Auswahl ein. Der nächste Zyklus sollte erst beginnen, wenn die definierten Betriebsbereitschaftsbedingungen der Maschine erfüllt sind.
Wenn im Rahmen des umgebenden Prozesses Umreifungs-, Etikettierungs-, Wiege-, Stapel- oder ERP/MES-Datensätze erforderlich sind, handelt es sich dabei um angrenzende Module oder Schnittstellen, es sei denn, sie sind ausdrücklich im angegebenen Leistungsumfang enthalten und getestet.
Was die Steuerelemente sichtbar machen müssen
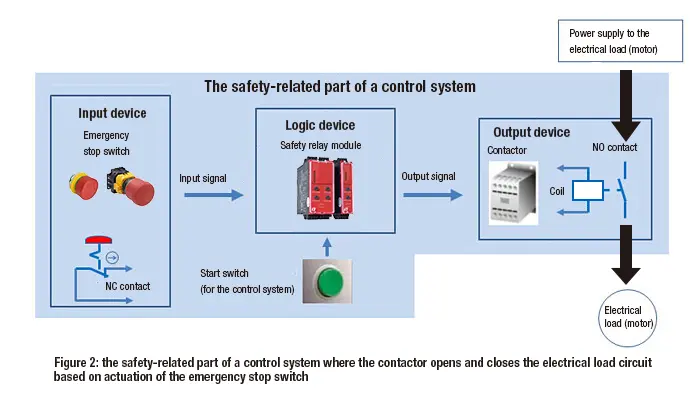
Bei einer bestimmten Anlage dient die SPS/HMI als zentrale Anlaufstelle für die Anzeige von Maschinenstatus, Freigaben, ausgewähltem Rezept, Bewegungsstatus und Fehlern. Eine aussagekräftige technische Überprüfung erfordert ein einfaches Ablaufdiagramm anstelle eines ansprechenden Bildschirmfotos. Dieses sollte aufzeigen, welches Signal oder welcher Zustand die nächste Aktion auslöst, welches System dafür zuständig ist und wodurch die Sequenz beendet wird.
Sicherheitsfunktionen erfordern eine maschinenspezifische Risikobewertung, Dokumentation und qualifizierte Prüfung. Diese Übersicht darf niemals dazu verwendet werden, eine Schutzvorrichtung zu umgehen, eine Verriegelung außer Kraft zu setzen oder einen Neustart zu autorisieren.
Wenn der normale Zyklus unterbrochen wird
Häufige Unterbrechungen sind:
- Materialbruch oder erschöpfte Rolle
- Wache geöffnet
- Spulenschaltung
- Verlust eines erforderlichen Signals
- Leistungsereignis
Dies sind nicht bloße Störungen – sie verändern den Betriebszustand. Die empfohlene Vorgehensweise ist modell- und standortspezifisch. Generell gilt: Bewegung wie geplant stoppen, unerwarteten Neustart verhindern, Last stabil halten, den genehmigten Isolierungs-/Wiederherstellungsprozess befolgen, das Teilergebnis überprüfen und bei Bedarf eskalieren.
Wie man den Zyklus überprüft, bevor er als produktionsreif gilt
Führen Sie einen zeitlich begrenzten, dokumentierten Testlauf durch – nicht die schnellste Einzeldemonstration. Definieren Sie Start- und Stopppunkte der Zeitmessung, protokollieren Sie wiederholte Zyklen, identifizieren Sie Unterbrechungen und dokumentieren Sie Spule, Material, Einstellungen und Prüfmethode. Erfassen Sie sowohl den Normalablauf als auch die genehmigte Reaktion auf realistische Unterbrechungen nur dann, wenn ein Test gemäß dem geltenden Verfahren sicher ist.
Das nutzbare Ergebnis ist nicht nur eine Durchschnittszeit. Es ist ein nachvollziehbarer Datensatz, der es Produktion, Qualitätssicherung, Entwicklung und dem Lieferanten ermöglicht, zu erkennen, was enthalten war, was variierte und was verbessert werden muss.
Empfohlener nächster Schritt
Bitte fordern Sie diese drei Artikel für die betreffende Maschine an:
- Ein Strombewegungsablaufdiagramm
- Ein repräsentatives Video mit kontinuierlichem Zyklus
- Das genehmigte Unterbrechungs-/Wiederherstellungsverfahren
Besprechen Sie diese Punkte zusammen mit der Spulenhülle, den Materialspezifikationen, den Abnahmekriterien und dem Baustellenhandhabungsplan in derselben Besprechung. Erst dann wird aus einer allgemeinen Erklärung ein umsetzbarer Betriebsplan.
Visuelle Details

Zum Vergrößern klicken
Zum Vergrößern klicken
Zum Vergrößern klicken
Zum Vergrößern klicken
Sehen Sie, wie es funktioniert
Erfahren Sie, wie unsere automatisierten Verpackungslösungen Ihre Produktionslinieneffizienz optimieren. Dieses Video demonstriert den reibungslosen Ablauf für maximalen Schutz.
Eingesetzt von Stahlwerke & Branchenführer
Globale Hersteller vertrauen auf die robusten Verpackungsanlagen von FHOPE.


Sind Sie bereit, Ihre Verpackungslinie zu optimieren?
Erhalten Sie ein individuelles Angebot inklusive ROI-Analyse. Unsere Ingenieure antworten Ihnen innerhalb von 24 Stunden.
- Kostenlose Layoutgestaltung
- Weltweiter Installationssupport
- 2 Jahr Garantie inklusive
Ihre Daten sind sicher und werden niemals weitergegeben.
Verwandte Maschinen
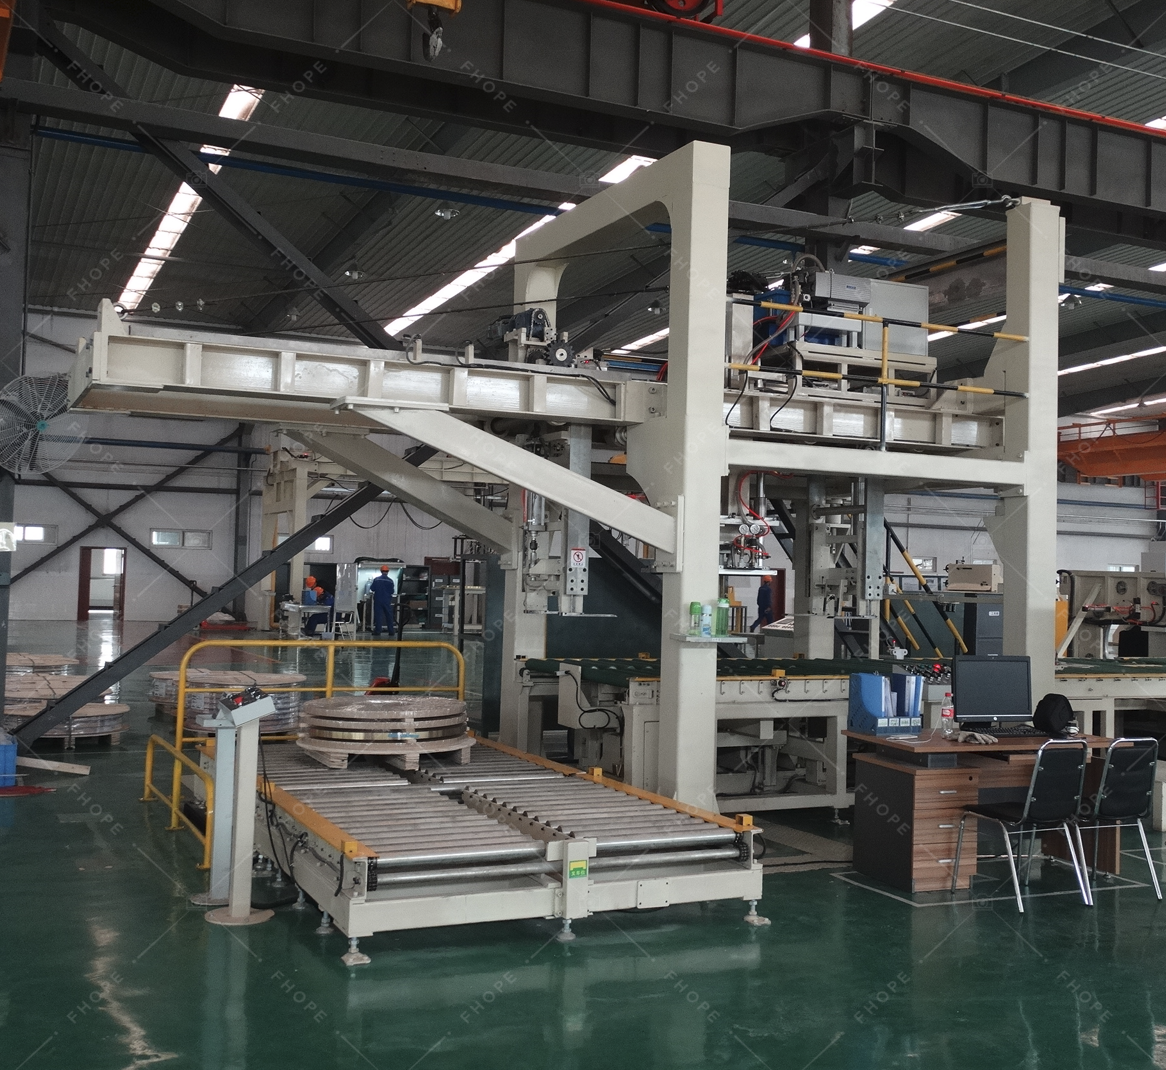
Verpackungslinie für Stahlspulen
Details anzeigen →
Vertikale Coil-Verpackungslinie
Details anzeigen →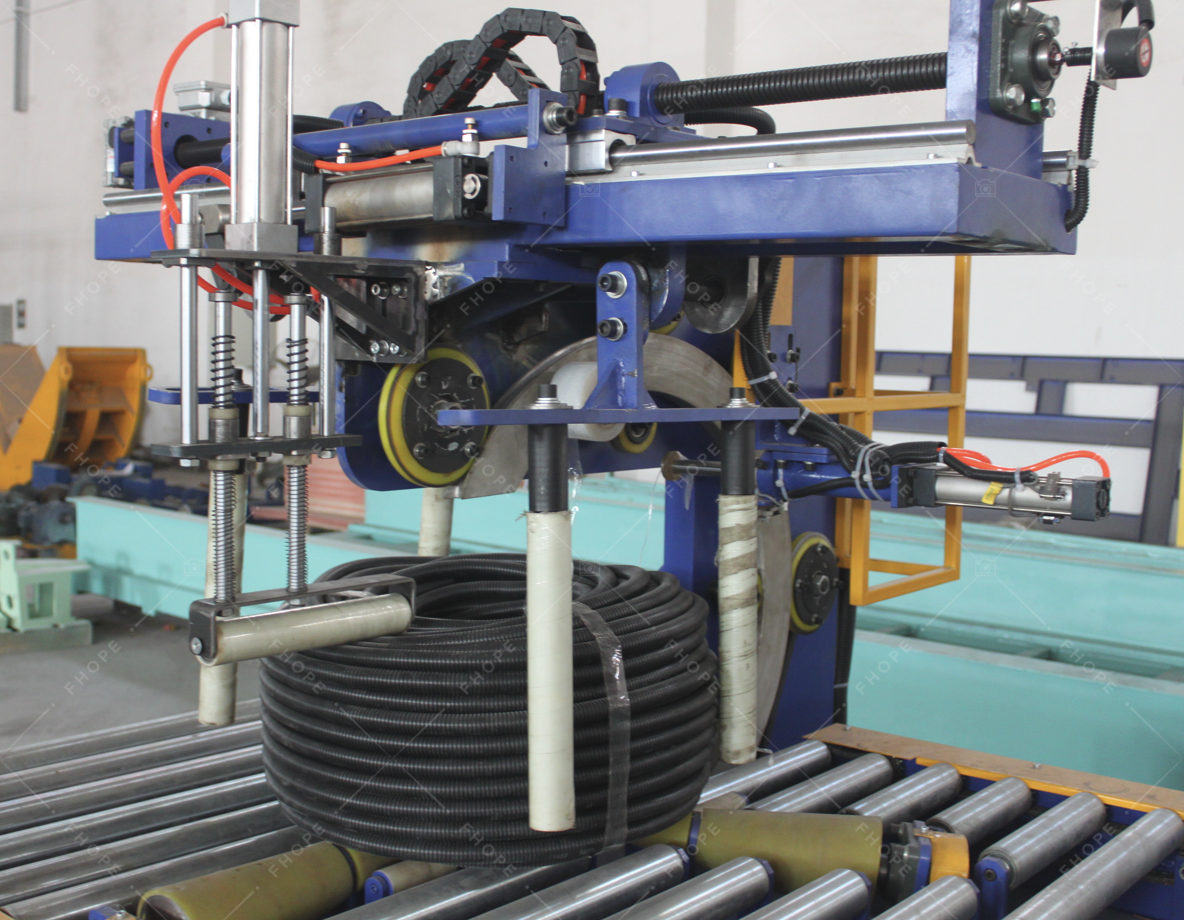
Verpackungslinie für Schlauchspulen
Details anzeigen →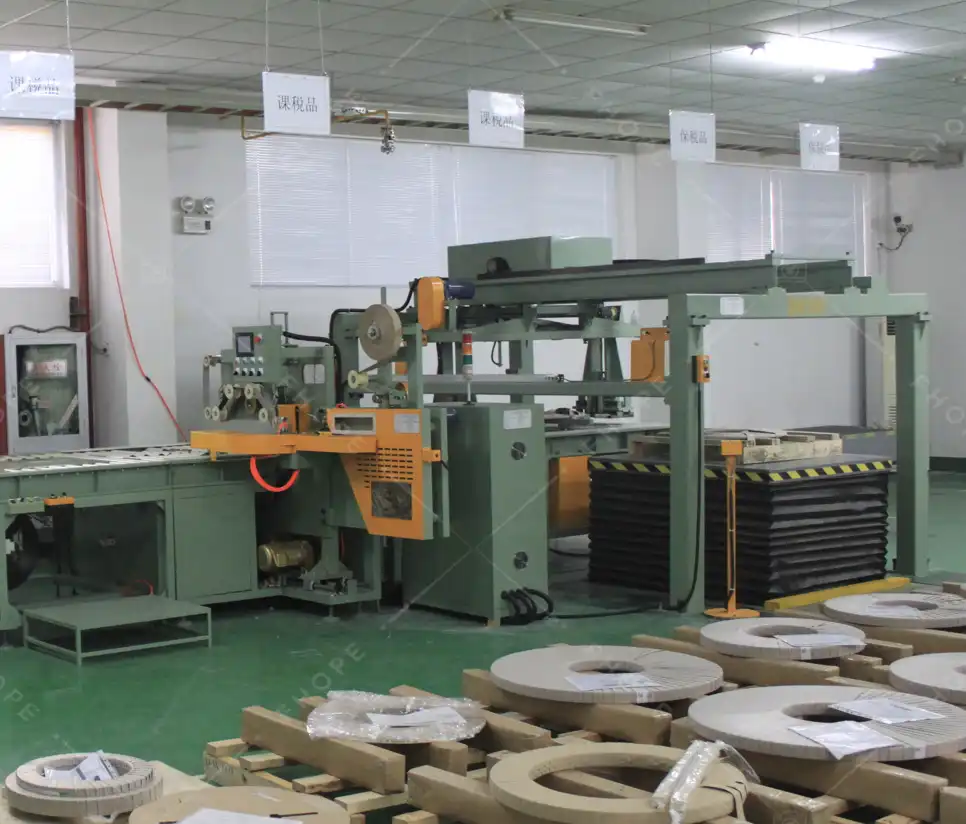
Verpackungslinie für Kupferspulen
Details anzeigen →
Verpackungslinie für Drahtspulen
Details anzeigen →
Panel-Verpackungslinie
Details anzeigen →
Rohrsackmaschine
Details anzeigen →
Verpackungslinie für Aluminiumprofile
Details anzeigen →
FHOPE Automatische Bündelungs- und Umreifungslinie für Rohre
Details anzeigen →
Automatische Rohrbündel- und Umreifungslinie
Details anzeigen →
Automatische Umreifungsmaschine für Stahlrohre
Details anzeigen →
FHOPE Automatische Verpackungsmaschine für Stahlrohre
Details anzeigen →
Automatische Verpackungslinie für die Umreifung von Kunststoffrohren
Details anzeigen →
Automatische Verpackungslinie für PPR/PVC-Rohre
Details anzeigen →
Kunststoff-Rohrbeutel-Verpackungsmaschine
Details anzeigen →
Reifenpackmaschine FPT-200
Details anzeigen →
Reifenpackmaschine FPT-300
Details anzeigen →
Reifenpackmaschine FPT-400
Details anzeigen →
Kabelspulen-Verpackungsmaschine-FPCA100
Details anzeigen →