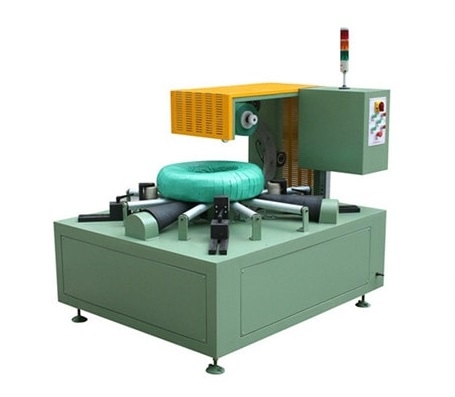
Checkliste für die Fett- und gesättigten Prüfwerte von Stahlcoil-Wickelmaschinen
Eine vollständige Checkliste für Werksabnahme (FAT) und Abnahmeprüfung (SAT) hilft dabei, sicherzustellen, dass eine Stahlcoil-Wickelmaschine vor dem Versand und nach der Installation den vereinbarten Leistungsumfang erfüllt. Entdecken Sie die wichtigsten Abnahmeschritte für die Prüfung von Funktionen, Schnittstellen, Dokumentation, Sicherheitsgrenzen und Produktionsbereitschaft.

FAT- und SAT-Checkliste für Stahlcoil-Wickelmaschinen
Die Werksabnahmeprüfung (FAT) und die Baustellenabnahmeprüfung (SAT) sind keine bloßen Zeremonien am Ende eines Projekts. Sie stellen vielmehr den kontrollierten Nachweis dar, ob das gelieferte System dem im Werk vereinbarten Leistungsumfang entspricht und ob es anschließend vor Ort sicher installiert, integriert und abgenommen werden kann.
Eine Werksabnahmeprüfung (FAT) kann die Leistungsfähigkeit vor Ort erst nachweisen, wenn die Maschine ihre tatsächlichen Anforderungen hinsichtlich Anlagen, Layout, Materialfluss und Betriebsumgebung erfüllt. Eine Abnahmeprüfung (SAT) kann einen unklaren Vertrag nicht korrigieren. Legen Sie die Abnahmegrundlage frühzeitig fest, dokumentieren Sie jedes Ergebnis im Zusammenhang damit und unterscheiden Sie zwischen einer bestandenen Prüfung und einem offenen Risiko oder einer aufgeschobenen Verpflichtung.
Dieser Artikel stellt einen Rahmen für die Abnahmeplanung dar, keine universelle Testprozedur oder Sicherheitsvalidierungsanweisung. Vertrag, technische Spezifikation, genehmigte Zeichnungen, Risikobewertung, Maschinenhandbuch, Zielmarktanforderungen und benannte, sachkundige Prüfer regeln das Projekt.
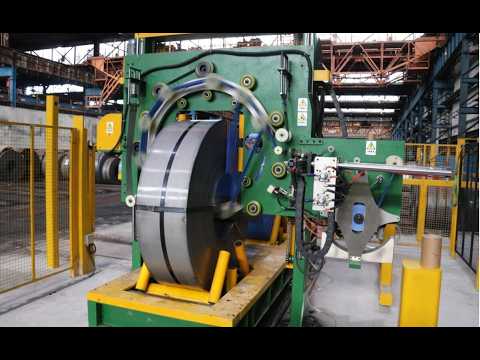
Die Annahmephasen und Entscheidungsbefugnisse definieren
Geben Sie an, was die Werksabnahmeprüfung (FAT) beim Lieferanten und die Standardabnahmeprüfung (SAT) nach der Installation umfasst und ob eine spätere Produktionsleistungsphase erforderlich ist. Legen Sie fest, wer die Abnahme bezeugt, wer die Dokumentation übernimmt, wer Abweichungen akzeptieren darf, wer für die Mängelliste verantwortlich ist und welche Nachweise vor Versand, Installation oder Endabnahme benötigt werden.
Verwenden Sie eindeutige Statusangaben: bestanden, bedingt bestanden mit dokumentierter Einschränkung, nicht bestanden oder nicht getestet. Eine bedingte Bestandsaufnahme ist keine stillschweigende Genehmigung. Sie erfordert einen Verantwortlichen, ein Fälligkeitsdatum, eine vorläufige Kontrolle und einen Nachweis über eine erneute Prüfung.
Die Abnahmekriterien vor der Maschinenprüfung festlegen
Erstellen Sie ein kontrolliertes Inhaltsverzeichnis für Vertrag, technische Vereinbarung, genehmigte Zeichnungen, Layout, elektrische und pneumatische Dokumente, E/A-Liste, Software-/Rezepturversion, genehmigte Materialien, Verpackungsmuster, Risikodokumente, Handbücher, Stückliste und genehmigte Änderungen. Jede Zeile sollte das zugehörige Dokument und die Revision angeben.
Fehlt ein Dokument oder ist eine genehmigte Änderung nicht im Testplan enthalten, protokollieren Sie dies als offenen Punkt. Verlassen Sie sich während des Zeugentests nicht auf mündliche Erläuterungen.
Repräsentative Spulen und Materialien vorbereiten
Legen Sie die Testpopulation fest: kleinste, typische, größte und schwierigste zugelassene Kombinationen, sofern diese sicher und praktikabel zu testen sind. Dokumentieren Sie Spulenabmessungen, Gewicht, Oberflächenbeschaffenheit, Materialart, Verpackungsmaterial, Rezeptur und erwartete Akzeptanzkriterien. Halten Sie fest, wer die Muster geliefert hat und ob diese den Produktionsbedingungen entsprechen.
Betrachten Sie einen erfolgreichen Test mit einer einzelnen Spule nicht als Beweis für die gesamte zugelassene Leistung. Testen Sie ebenso wenig eine Kombination außerhalb des vereinbarten sicheren Betriebsbereichs, nur um einen maximalen Leistungswert nachzuweisen.
Dokumente prüfen und den gelieferten Leistungsumfang überprüfen
Vor den Funktionstests ist zu prüfen, ob die kontrollierten Dokumente vorhanden sind und ob die gelieferten Mechaniken, Bedienelemente, Kennzeichnungen und aufgeführten Komponenten dem genehmigten Leistungsumfang entsprechen. Sichtbarer Zustand, Etiketten, Zugang, Schutzvorrichtungen, Kabel-/Steckverbinderzustand und Montagenachweise sind gemäß Vereinbarung zu dokumentieren.
Für sicherheitsrelevante Merkmale ist die genehmigte Risikobewertung und Validierungsgrundlage des Projekts zu verwenden. Fehler dürfen nicht improvisiert herbeigeführt, Verriegelungen nicht umgangen, gesperrte Bereiche nicht betreten und unsichere Methoden zum „Nachweis“ einer Stoppfunktion nicht angewendet werden. Die zulässige Testmethode wird von einem sachkundigen Sicherheitsprüfer und gemäß dem geltenden Verfahren festgelegt.
Testen Sie vollständige Funktionen, nicht isolierte Bewegungen.
Der FAT-Plan sollte einen genehmigten Zyklus vom autorisierten Beladungszustand über Positionierung, Verpackung, Materialhandhabung, Fertigstellung und Freigabe bis hin zu den definierten manuellen/automatischen Betriebsarten, Rezepturänderungen, genehmigten Schnittstellen und Störfällen nachzeichnen. Geben Sie für jeden Zeit- oder Kapazitätsdatensatz an, was Start- und Endpunkte bedeuten.
Zur Beurteilung der Verpackungsleistung sollten Proben aufbewahrt und Spulen-/Materialbedingungen, Einstellungen oder Rezepturänderungen, visuelle Kriterien, Messungen, Beobachtungen und Ergebnisse dokumentiert werden. Für den Nachweis im kontinuierlichen Betrieb sind die Anzahl der akzeptierten Zyklen, Eingriffe, geplante Pausen, Alarme, Ausschussware und die Berechnungsmethode zu erfassen. Der schnellste Einzelzyklus ist kein Ergebnis zur Bestimmung der Linienkapazität.

Testschnittstellen und Wiederherstellungsgrenzen
Wenn der Leistungsumfang Förderbänder, Transportwagen, Umreifungsgeräte, Wiegeeinrichtungen, Etiketten, Scanner oder den Datenaustausch mit MES/ERP umfasst, testen Sie die vereinbarte Schnittstellenzuständigkeit und den Datenpfad. Protokollieren Sie normale Handshakes, erwartete Nichtverfügbarkeitszustände, Duplikate, Kommunikationsunterbrechungen und den zulässigen Wiederherstellungspfad. Gehen Sie nicht davon aus, dass eine Wrapper-Software eine vorgelagerte oder nachgelagerte Funktion ausführt, es sei denn, sie ist im gelieferten System und im Abnahmeumfang enthalten.
Nutzen Sie die Mängelliste als Entscheidungshilfe
Jeder Punkt auf der Mängelliste benötigt die Anforderungsreferenz, das beobachtete Ergebnis, das Risiko/die Auswirkung, den Verantwortlichen, den Fälligkeitstermin, die vorübergehende Einschränkung, die Prüfmethode und den Abschlussnachweis. Legen Sie fest, welche Punkte den Versand und die Inbetriebnahme verhindern und welche unter einem dokumentierten Plan bedingt akzeptiert werden können. Fügen Sie den Nachweis der erneuten Prüfung dem ursprünglichen Punkt bei, anstatt die Historie zu ersetzen.
SAT beweist den installierten Kontext
Überprüfen Sie vor Ort die installierte Anlage, gegebenenfalls Fundamente/Verankerung, Versorgungsleitungen, Materialfluss, Schnittstellen, Schutzabgrenzung, Zugang, Schulungen, Dokumentation und die tatsächlichen Betriebsbedingungen anhand des Vertrags. Führen Sie die vereinbarten relevanten Tests unter den Bedingungen vor Ort erneut durch. Sollten die Installations-, Schnittstellen- oder Produktbedingungen von der Werksabnahmeprüfung (FAT) abweichen, dokumentieren Sie die Abweichungen, anstatt davon auszugehen, dass die Werksergebnisse unverändert übernommen werden.
Der nächste Schritt: Ausgabe eines kontrollierten Zeugenpakets
Vor der Werksabnahmeprüfung (FAT) sollte ein Abnahmeprotokoll mit der Abnahmematrix, der Testspulenliste, den Testprotokollen, den Medienberechtigungsregeln, dem Fehlerlistenformat, dem Versionsindex, den benannten Rollen und den Freigabekriterien erstellt werden. Diese Vorbereitung wandelt die FAT/SAT von einer Demonstration in einen fairen und nachvollziehbaren Abnahmeprozess um.
Visuelle Details

Zum Vergrößern klicken
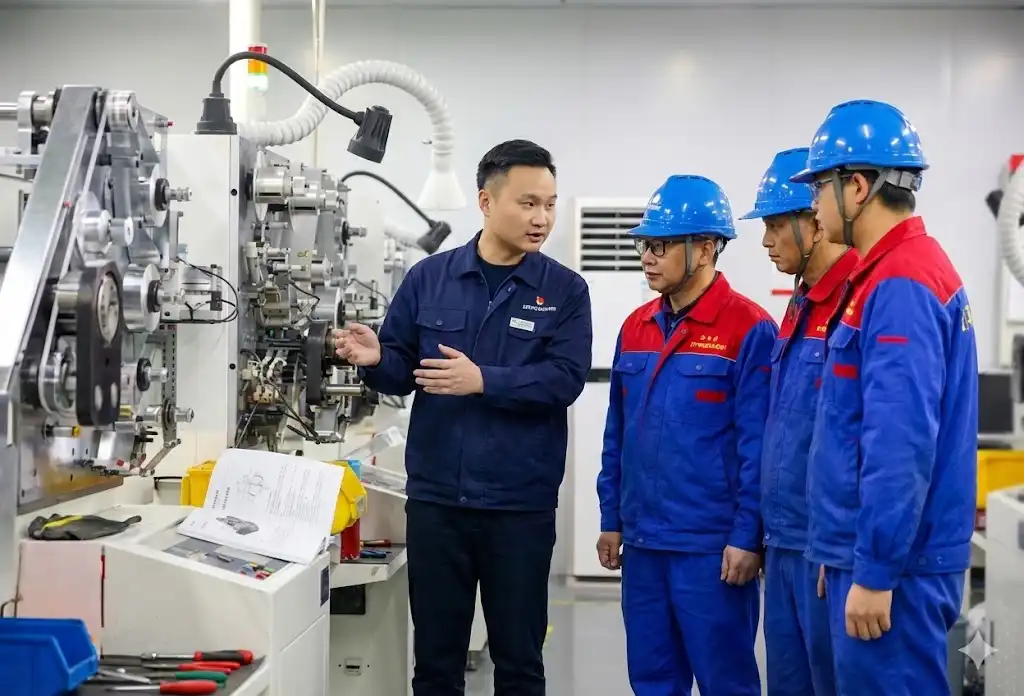
Zum Vergrößern klicken

Zum Vergrößern klicken
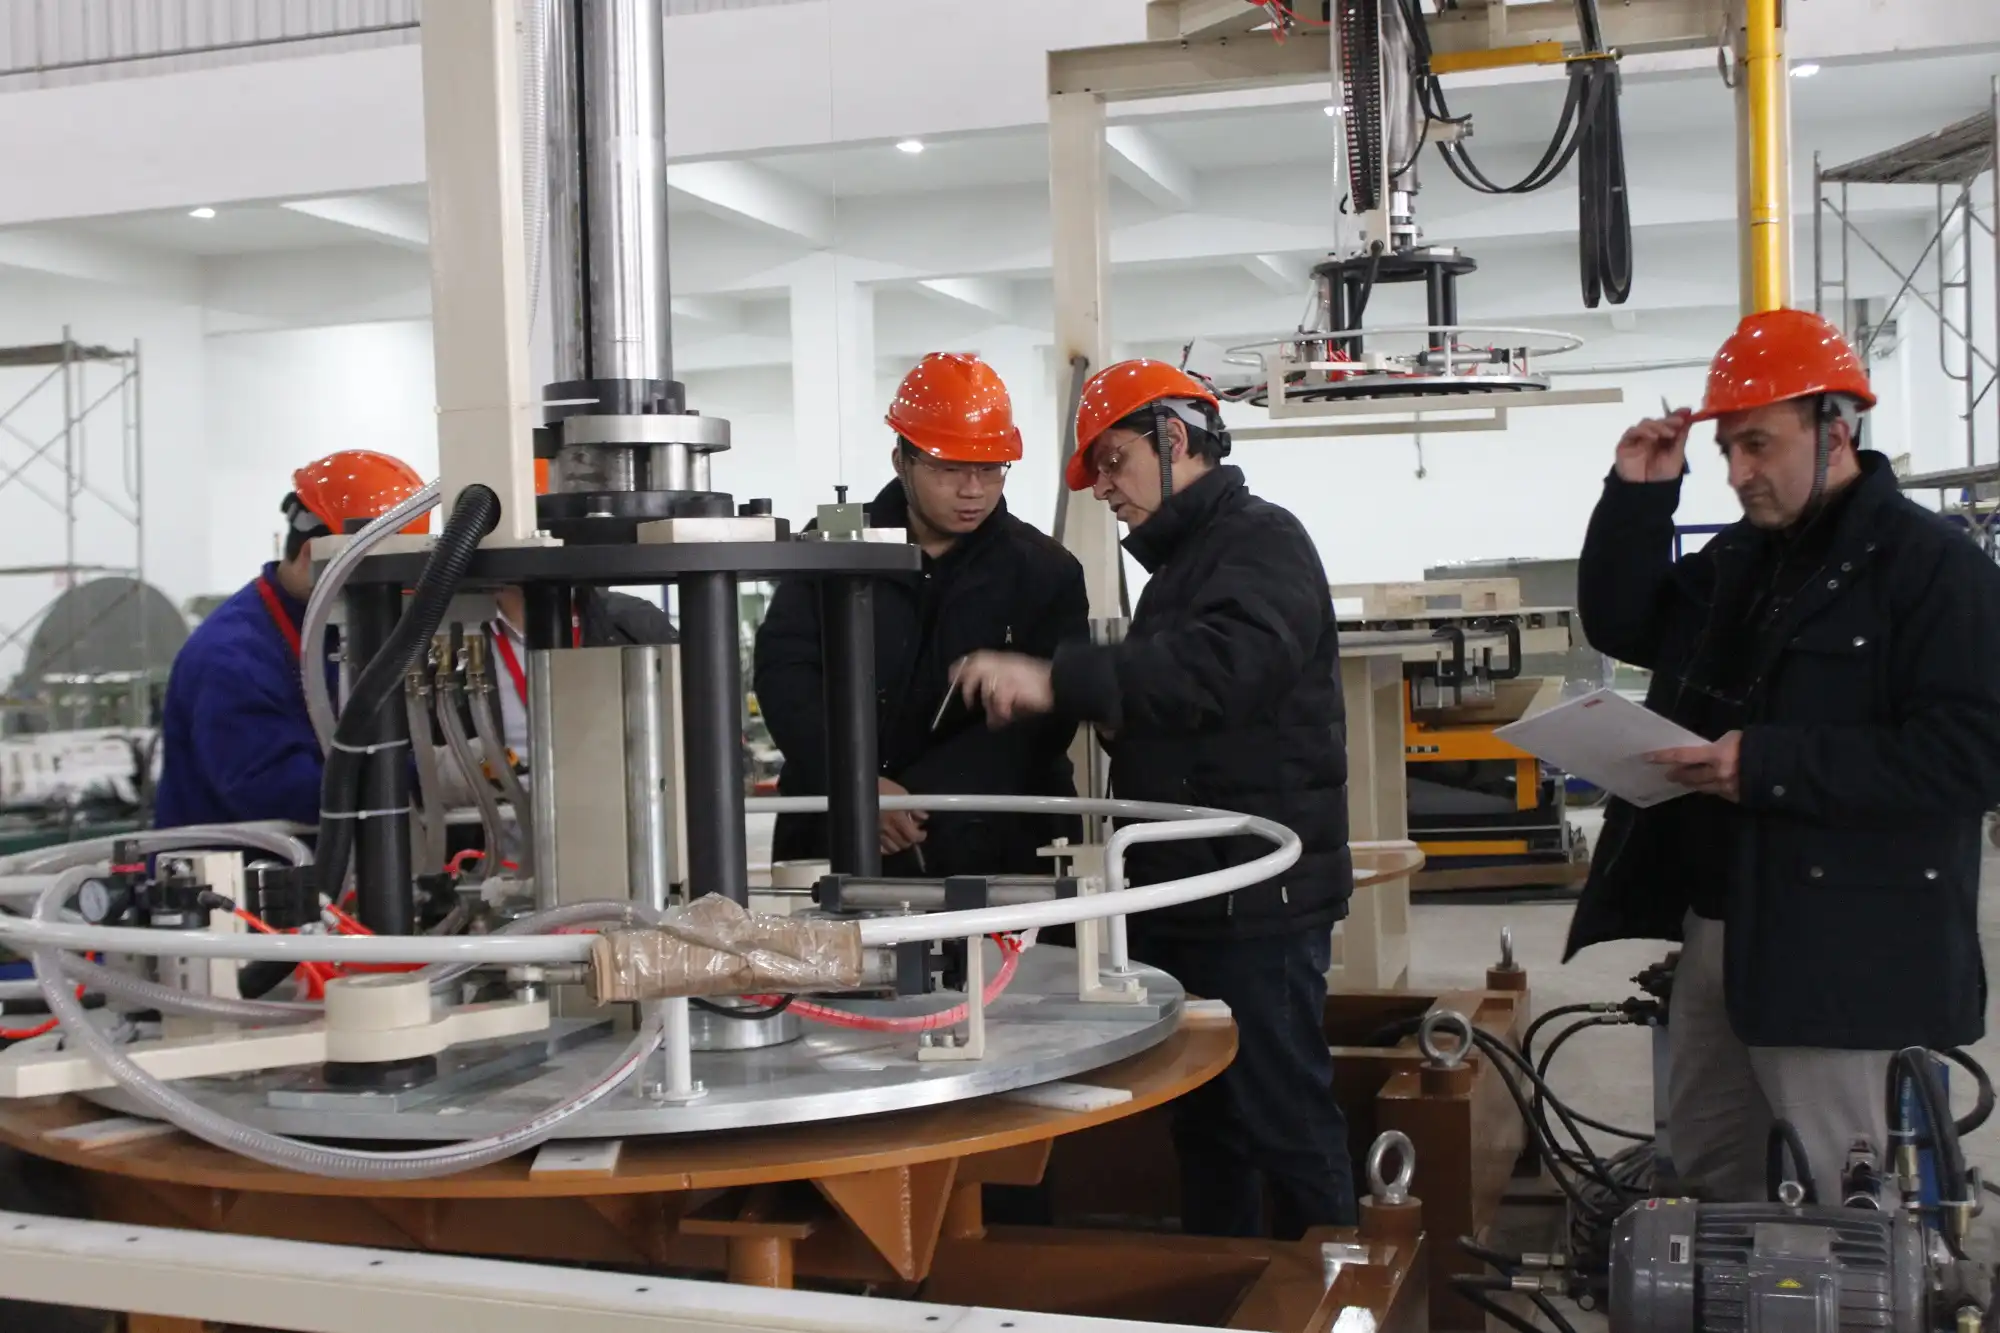
Zum Vergrößern klicken
Sehen Sie, wie es funktioniert
Erfahren Sie, wie unsere automatisierten Verpackungslösungen Ihre Produktionslinieneffizienz optimieren. Dieses Video demonstriert den reibungslosen Ablauf für maximalen Schutz.
Eingesetzt von Stahlwerke & Branchenführer
Globale Hersteller vertrauen auf die robusten Verpackungsanlagen von FHOPE.


Sind Sie bereit, Ihre Verpackungslinie zu optimieren?
Erhalten Sie ein individuelles Angebot inklusive ROI-Analyse. Unsere Ingenieure antworten Ihnen innerhalb von 24 Stunden.
- Kostenlose Layoutgestaltung
- Weltweiter Installationssupport
- 2 Jahr Garantie inklusive
Ihre Daten sind sicher und werden niemals weitergegeben.
Verwandte Maschinen
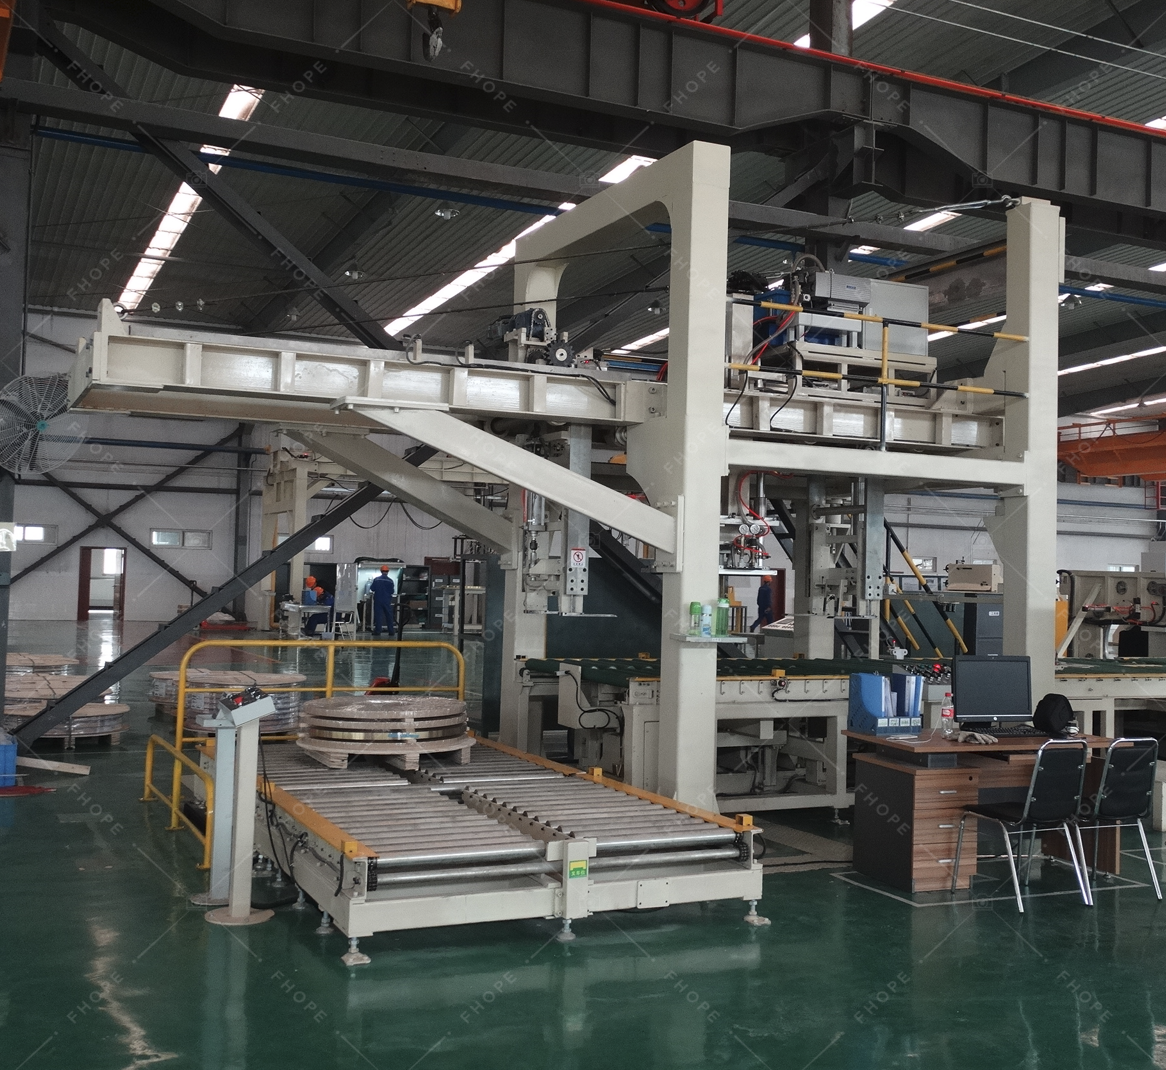
Verpackungslinie für Stahlspulen
Details anzeigen →
Vertikale Coil-Verpackungslinie
Details anzeigen →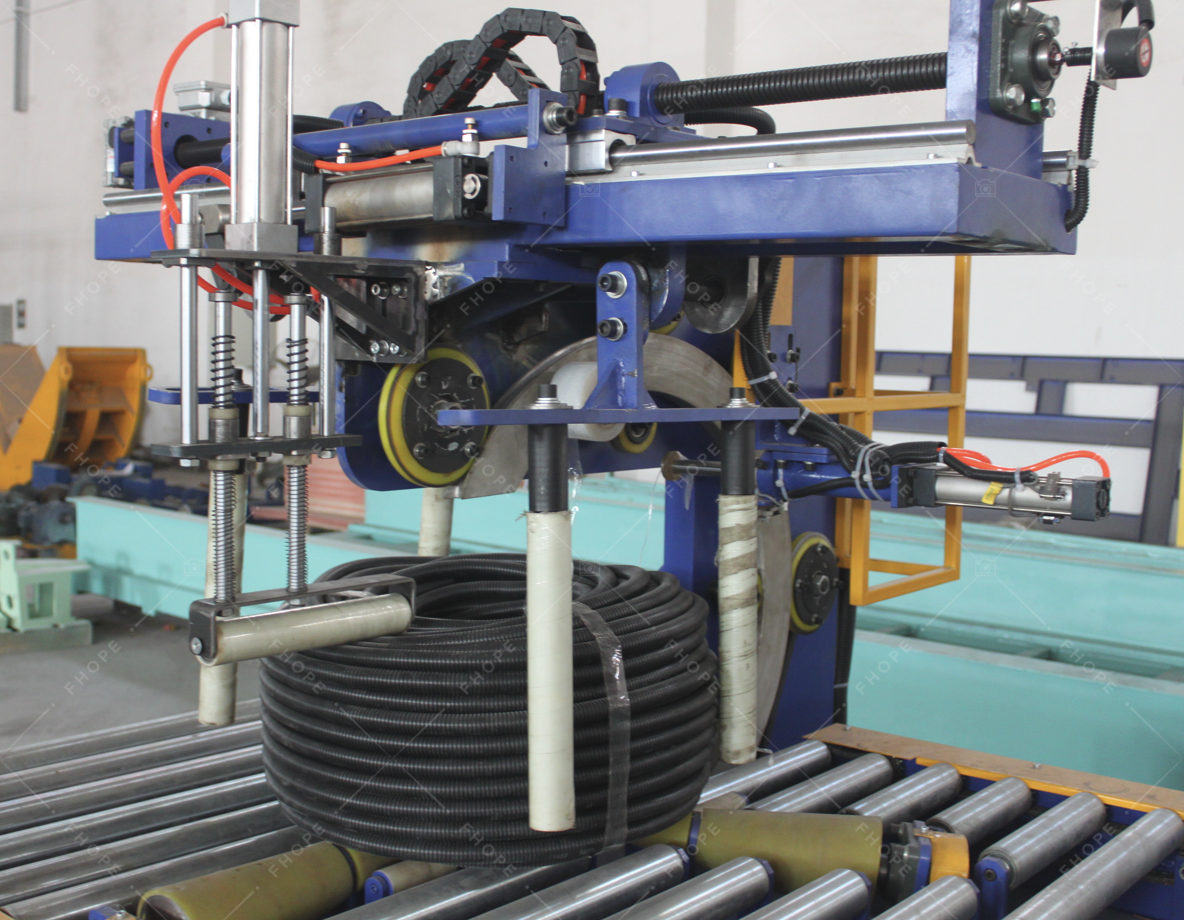
Verpackungslinie für Schlauchspulen
Details anzeigen →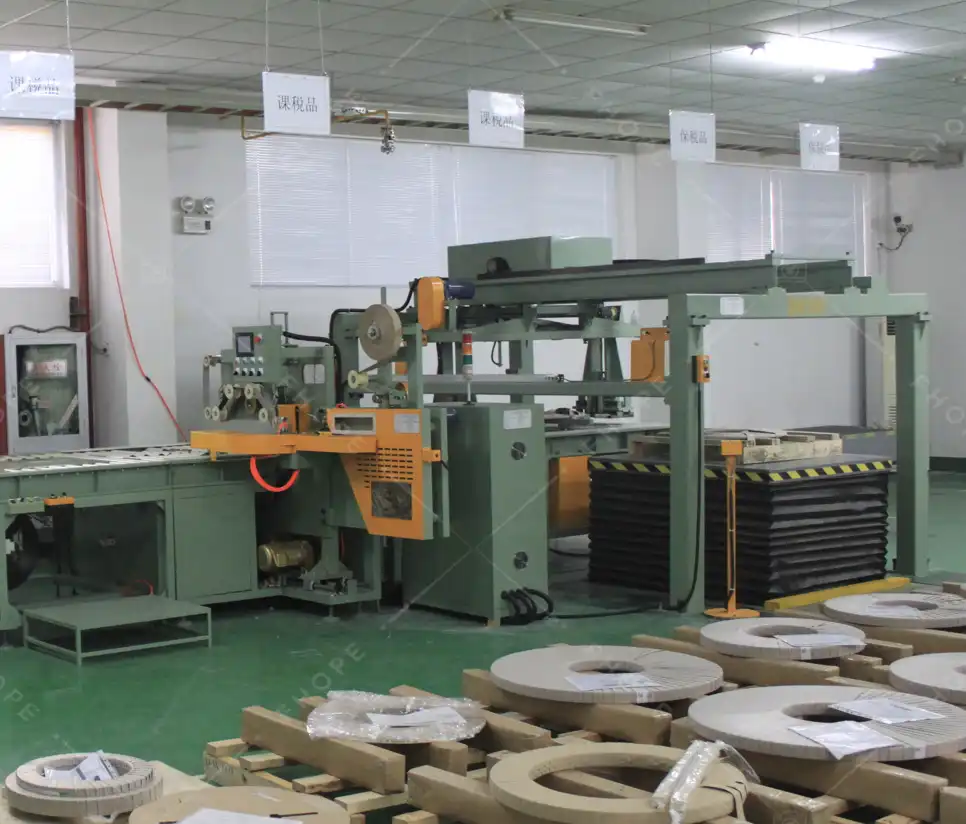
Verpackungslinie für Kupferspulen
Details anzeigen →
Verpackungslinie für Drahtspulen
Details anzeigen →
Panel-Verpackungslinie
Details anzeigen →
Rohrsackmaschine
Details anzeigen →
Verpackungslinie für Aluminiumprofile
Details anzeigen →
FHOPE Automatische Bündelungs- und Umreifungslinie für Rohre
Details anzeigen →
Automatische Rohrbündel- und Umreifungslinie
Details anzeigen →
Automatische Umreifungsmaschine für Stahlrohre
Details anzeigen →
FHOPE Automatische Verpackungsmaschine für Stahlrohre
Details anzeigen →
Automatische Verpackungslinie für die Umreifung von Kunststoffrohren
Details anzeigen →
Automatische Verpackungslinie für PPR/PVC-Rohre
Details anzeigen →
Kunststoff-Rohrbeutel-Verpackungsmaschine
Details anzeigen →
Reifenpackmaschine FPT-200
Details anzeigen →
Reifenpackmaschine FPT-300
Details anzeigen →
Reifenpackmaschine FPT-400
Details anzeigen →
Kabelspulen-Verpackungsmaschine-FPCA100
Details anzeigen →