Souhrn: Tato technická analýza zkoumá integrovanou linku pro kompresi a páskování svitků, která je navržena pro optimalizaci logistiky nákladní dopravy a eliminaci poškození během přepravy. Kombinací poloautomatického hydraulického lisování s automatickým páskováním PET dosahuje systém 100% pokrytí povrchu a 98% ochrany proti vlhkosti u svitků do 2 tun, přičemž každou jednotku zpracuje za 60 sekund.
[ZÁSTUPNÍ OZNAM PRO VIDEA]
🛠️ Prostředí klienta
Výrobci válcovaného drátu se středním objemem, kteří dodávají více než 1 000 kusů měsíčně, vyžadují standardizované balení, aby splňovali tolerance dodavatelského řetězce pro automobilový a stavební průmysl. Tato složená případová studie hodnotí zařízení spravující svitky o hmotnosti 800–1 500 kg s vnějším průměrem 100–200 mm a šířkou až 3 000 mm.
Závod provozoval tři výrobní linky, které přepravovaly volné, nestlačené svazky. Dřívější ruční balení do fólie a ocelová páska vedly k nekonzistentní hustotě, vysokému plýtvání materiálem a častým přesunům nákladu. Logistická data ukazovala 12% míru škod způsobených škodami, která byla způsobena vzduchovými mezerami ve volné geometrii svitků a ocelovou páskou náchylnou ke korozi ve vlhkých exportních kontejnerech. Balicí pracovní postup vyžadoval 45 minut na svitek, což před expedicí vytvářelo úzké hrdlo.
🏗️ Výzva
Objemové náklady na přepravu překročily průmyslové standardy o 18 % kvůli neefektivnímu využití prostoru, zatímco poškození při přepravě pramenilo z nestabilního napětí pásky a nedostatečných bariér proti vlhkosti. Snížení zpoplatněného objemu bez ohrožení integrity cívky vyžadovalo mechanizované zhutňování a páskování.
Hlavním provozním omezením bylo eliminování poruch způsobených přesunem zátěže, které způsobovaly, že 10–15 % zásilek dorazilo s povrchovým oděrem nebo přetrženou páskou. Ruční ocelová páska během přepravy korodovala a vyžadovala časté napínání. Volná geometrie svitku navíc zvýšila fakturovatelný objem o 25–30 %, což si vynutilo rezervace dalších kontejnerů. 45minutový cyklus balicího týmu omezoval propustnost a bránil škálovatelným exportním operacím.
🔗 Související : Prozkoumejte další řešení
📈 Návrh řešení
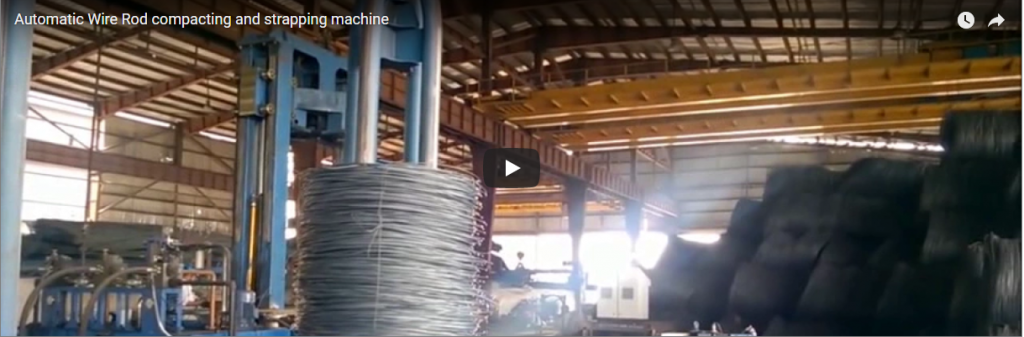
Pro stlačování svitků a rovnoměrné napínání byl nasazen integrovaný poloautomatický lis a automatizovaná páskovací linka. Systém zvládá vnější průměry 100–200 mm a šířky 1 000–3 000 mm a zpracovává svitky o hmotnosti až 2 tuny se čtyřmi páskovacími hlavami v 60sekundovém cyklu.
Řešení kombinuje poloautomatický zhutňovač drátěných cívek s automatizovaným modulem pro PET páskování. Hydraulická komprese aplikuje kalibrovanou sílu ke snížení výšky cívky o 18–22 % bez deformace drátěného válce. Čtyři nezávislé páskovací hlavy napínají 12mm PET pásku na 150–250 N na pásku a svařují ji třecími svary pro konzistentní udržení zatížení. Horizontální balicí modul aplikuje 2–4 vrstvy strečové fólie, tkané textilie nebo papíru, čímž dosahuje 98% ochrany před vlhkostí (ověřeno dle testování ve vlhkostní komoře ASTM D4332). Systém pracuje přes zjednodušené rozhraní HMI s přednastavenými profily komprese, což umožňuje obsluze nastavit hydraulickou sílu (5–20 tun) bez složitého programování.
🛡️ Implementace
Integrace na místě vyžadovala tři dny pro mechanické nastavení a dva dny pro kalibraci operátorem. Pracovní postup přivádí stlačené svitky přímo na otočný páskovací stůl, kde se automaticky aplikují příčné a obvodové pásky, což snižuje ruční manipulaci a standardizuje 60sekundové okno pro zpracování.
Instalace zahrnovala rekonfiguraci stávajícího uspořádání tak, aby se na kompresní stůl dodával materiál pomocí poháněného válečkového dopravníku. Po stlačení se svitky automaticky přesunou na otočný páskovací stůl pro dvojité křížové a dvojité obvodové páskování. Obsluha upravuje parametry komprese pomocí HMI, čímž se hydraulická síla u tenkých drátů o tloušťce 1.5 mm sníží na 8 tun, aby se zabránilo zploštění. První týden výroby dosáhl konzistentní doby cyklu 55–65 sekund. Menší zaseknutí pásky u úzkých svitků (šířka <150 mm) bylo vyřešeno úpravou časování hlavy, což prokázalo přizpůsobivost systému smíšeným výrobním sériím.
🔗 Viz také : Související vybavení
⚙️ Výsledky
Metriky po nasazení ukazují 22% snížení objemové hmotnosti, pokles škodních událostí na 1.5 % a 30% snížení nákladů na páskovací materiál. Souhrnná provozní data potvrzují lepší využití kontejnerů a konzistentní propustnost napříč specifikacemi smíšených cívek.
Tříměsíční sledování provozu přineslo následující ukazatele výkonnosti:
-
Optimalizace přepravy: Objemová hmotnost se snížila o 22 %, což zlepšilo využití kontejneru z 22 na 28 svitků na 40metrovou jednotku.
-
Zmírnění škod: Počet škod způsobených přepravou klesl z 12 % na 1.5 %, což je v souladu s osvědčenými postupy v oboru (<2 %) díky stabilnímu napětí PET a 100% pokrytí povrchu.
-
Materiálová efektivita: PET páska snížila náklady na metr o 30 % ve srovnání s ocelovou páskou a automatizované napínání snížilo odpad o 18 %.
-
Propustnost a práce: Linka zpracovávala 1 200 cívek měsíčně s 95% provozuschopností a udržovala cykly 55–68 sekund. Pracovní postup nyní řídí jeden operátor, který nahradil předchozí dvoučlenný manuální tým.
Poznámka: Všechny uvedené finanční a provozní metriky jsou ilustrativní odhady založené na standardních průmyslových benchmarkech a měly by být validovány s ohledem na regionální sazby za přepravu a místní náklady na pracovní sílu.
🛠️ Analýza návratnosti investic
Kapitálové výdaje na integrovanou linku se obvykle pohybují mezi 180 000 a 220 000 USD, včetně instalace a počátečních náhradních dílů. Roční úspory plynoucí z optimalizace přepravy, snížení spotřeby materiálu a efektivity práce obvykle vedou k době návratnosti 10–14 měsíců s návratností 800–1 100 % během 10leté životnosti.
Celková investice zahrnuje lis, páskovací modul, balicí jednotku a integraci dopravníku. Roční úspory se předpokládají prostřednictvím tří hlavních kanálů: snížení nákladů na dopravu (snížení objemu o 22 %), nahrazení materiálů (PET oproti oceli) a optimalizace práce. Za předpokladu středního kapitálového výdaje se doba návratnosti pohybuje mezi 10 a 14 měsíci. Systém je navržen pro 10letou provozní životnost před generální opravou. Prohlášení: Finanční projekce jsou procentuální modely a ilustrativní odhady. Skutečné doby návratnosti se budou lišit v závislosti na regionálních přepravních tarifech, sazbách práce a objemu výroby.
🏗️ Kontrolní seznam pro rozhodnutí o nákupu
Týmy pro zadávání zakázek musí před nasazením ověřit nosnost cívek, tvrzení o snížení objemu a shodu materiálu pásky s předpisy. Potvrzení požadavků na podlahovou plochu, skladovacích kapacit receptur a infrastruktury podpory dodavatelů zajišťuje bezproblémovou integraci a minimalizuje provozní prostoje.
Než se rozhodnete pro integrovanou balicí linku svitků, ověřte následující technická a provozní kritéria:
-
[ ] Ověření kapacity: Ověřte, zda lis zvládne maximální hmotnost svitku (až 2 tuny) a zda odpovídá vašim specifikacím vnějšího průměru (100–200 mm) a šířky (1 000–3 000 mm).
-
[ ] Zkouška komprese: Požádejte o fyzickou zkoušku komprese cívky, abyste ověřili tvrzení o objemovém snížení (obvykle 15–25 %) oproti vaší specifické tloušťce drátu.
-
[ ] Shoda popruhů s předpisy: Ujistěte se, že specifikace PET popruhů (mez pevnosti v tahu ≥1 200 N, odolnost proti UV záření) odpovídají normám ISO 5811 nebo ASTM D3953 pro vaše přepravní prostředí.
-
[ ] Architektura řízení: Ověřte, zda řídicí systém podporuje ukládání receptur pro alespoň 10 profilů cívek, aby bylo možné zvládnout smíšené výrobní cykly.
-
[ ] Zastavěná plocha a logistika: Ověřte přidělení podlahové plochy (40–60 m²) a přístup k dopravníku pro bezproblémovou integraci linky.
-
[ ] Podpora dodavatelů: Vyhodnoťte možnosti vzdálené diagnostiky a dodací lhůty náhradních dílů, abyste předešli zastavení výroby.
📈 Často kladené otázky
Níže jsou uvedeny technické dotazy týkající se kompatibility vnitřních průměrů, intervalů údržby, výběru materiálu pásky a proveditelnosti dodatečné montáže. Standardizované protokoly zajišťují dlouhodobou spolehlivost a snadné zaškolení obsluhy pro různé specifikace válcovaného drátu.
Otázka: Může systém zpracovat svitky válcovaného drátu s vnitřním průměrem menším než 200 mm?
A: Ano. Lisovací stůl je navržen pro vnější průměry 100–200 mm a páskovací hlavy lze mechanicky nastavit pro menší velikosti jader. Před nasazením si vždy ověřte konkrétní rozsah vnitřních průměrů u dodavatele zařízení.
Otázka: Jaký je typický plán údržby balicí linky cívek?
A: Běžná údržba zahrnuje denní mazání vodicích lišt, týdenní kontrolu hladiny hydraulické kapaliny a ostrosti řezačky pásky a měsíční kalibraci senzorů napětí. Komplexní preventivní kontrola údržby se doporučuje každých 1 000 provozních hodin, aby se zachovala konzistence cyklu.
Otázka: Jak si PET páska vede v porovnání s ocelovou páskou pro exportní kontejnery?
A: PET páska nabízí vynikající odolnost proti korozi a zachovává si stabilitu napětí i při teplotních cyklech, což ji činí ideální pro námořní přepravu. Ocel je sice levnější na metr, ale vyžaduje ochranu proti korozi a časté napínání. Pro většinu aplikací v kovových cívkách splňuje PET požadavky na tah normy ISO 5811 a snižuje dlouhodobou údržbu.
Otázka: Je možné dovybavit stávající balicí stroj kompresním modulem?
A: Dodatečná montáž je proveditelná, pokud stávající rám podporuje hydraulický lis. Integrovaná poloautomatická linka však poskytuje synchronizované časování cyklů, jednotnou řídicí logiku a záruku od jednoho dodavatele. Pro posouzení strukturální kompatibility a optimalizace pracovního postupu se poraďte se svým dodavatelem zařízení.