🛠️ Problémy v oboru
Otočné balicí stroje selhávají, když odstředivý moment překročí úhel skluzu zátěže, což způsobuje katastrofální protržení fólie a úzká hrdla dopravníku za ním, která přímo snižují propustnost směny, zvyšují plýtvání fólií a ohrožují dodržování bezpečnostních předpisů pro obsluhu v moderních distribučních centrech.
Základní porucha při automatickém balení palet nastává, když rychlost otáčení generuje odstředivou sílu překračující konstrukční toleranci nákladu. Úhel skluzu (maximální prahová hodnota náklonu, než se naskládané vrstvy po sobě posunou) se při výběru zařízení často ignoruje. Když se otočný stůl otáčí pevnou rychlostí 10–12 ot./min, výsledná boční síla smyká spodní fóliový spoj, zejména u nákladů s poměrem výšky k šířce přesahujícím 2:1 nebo u nákladů se zvýšeným těžištěm. Mokrý karton, kolísání teploty a nekonzistentní vzory stohování dále snižují tření mezi vrstvami, což mění drobné odstředivé napětí v úplný kolaps nákladu. To se přímo promítá do neplánovaných prostojů, poškození produktu a zvýšené spotřeby fólie.
Na vstupním rozhraní vzniká sekundární úzké hrdlo. Dopravníkové linky s nedostatečnou vyrovnávací kapacitou nutí balicí stanici diktovat rychlost výroby. Když se balicí stroj zastaví kvůli spojování fólie nebo narazí na špatně zarovnanou paletu, celá linka se zastaví. Snímač doby letu (laserový měřicí systém, který vypočítává vzdálenost na základě doby, za kterou se světelný impuls odrazí zpět) často nesprávně odečítá výšku nákladu, pokud není kalibrován pro operace se smíšenými SKU, což spouští předčasné zahájení cyklu nebo falešné signály zastavení. Bez synchronizované logiky PLC se balicí stanice stává spíše škrticím bodem propustnosti než procesem s přidanou hodnotou.
-
Klíčový bod: Výběr otočného balicího stroje pouze na základě rozměrů palety ignoruje odstředivou dynamiku a prahové hodnoty úhlu skluzu, což zaručuje trhání fólie u nákladů s vysokou horní částí nebo s omezenou vlhkostí.
-
Klíčový bod: Otočné stoly s pevnou rychlostí (6–12 ot./min) se nemohou přizpůsobit proměnné stabilitě zatížení bez pneumatické komprese nebo řízení s proměnnou frekvencí (VFD), což přímo zvyšuje množství odpadu a intervaly údržby.
-
Klíčový bod: Integrace dopravníků vyžaduje vyrovnávací zóny a synchronizaci PLC, aby se oddělily doby balicích cyklů od rychlosti výroby v předprovozním procesu a zachoval se tak nepřetržitý tok linky.
🏗️ Mechanismus řešení
Hybridní automatizace kombinuje systémy otočných stolů s pneumatickým stlačováním pro nestabilní náklady a zároveň využívá horizontální orbitální baličky pro nepaletizované dlouhé zboží, čímž eliminuje rotační moment a synchronizuje dopravníky řízené PLC pro udržení plynulého toku na lince.
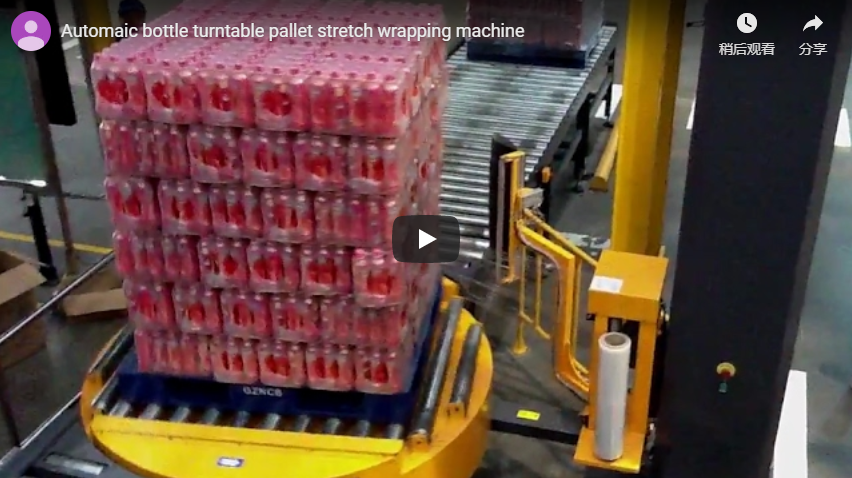
Optimální strategie balení vyžaduje sladění architektury stroje s geometrií nákladu a parametry stability. Otočné balicí stroje fungují tak, že otáčí paletu na motorizované plošině, zatímco vertikální vozík s fólií aplikuje obal. Tato konstrukce nabízí cenově efektivní a kompaktní řešení s ohledem na rozměry, ideální pro stabilní standardní náklady ve skladovém, potravinářském a nápojářském průmyslu a stavebních materiálech. Jejich závislost na rotaci palet je však činí náchylnými k odstředivému smyku u nepravidelných nebo nahoře těžkých jednotek. Aby se tento problém zmírnil, inženýři specifikují otočné stoly vybavené frekvenčními měniči s proměnnou rychlostí (v rozsahu 5–8 ot./min) a pneumatickými kompresními deskami, které během balicího cyklu vyvíjejí sílu 150–250 kg směrem dolů. Tato kompresní síla působí proti bočnímu točivému momentu, stabilizuje těžiště nákladu a zachovává integritu fólie.
Pro nepaletizované, protáhlé nebo nepravidelně tvarované produkty, jako je řezivo, trubky, dveře, okna a rolované textilie, poskytují horizontální strečové balicí stroje mechanicky lepší alternativu. Tyto systémy fungují na zásadně odlišném principu: produkt zůstává nehybný na dopravníku, zatímco rotující fóliový prstenec se pohybuje po lineární kolejnici. Úplnou eliminací rotačního momentu zabraňují horizontální orbitální balicí stroje posunu zátěže a udržují konzistentní upínací sílu bez ohledu na poměr délky k šířce. Tato architektura je povinná pro jakýkoli obrobek, který přesahuje rozměrový poměr 3:1 nebo má rozložení hmotnosti mimo střed.
-
Klíčový bod: Technologie předběžného natahování (mechanické protahování fólie před aplikací pro zvýšení výtěžnosti) snižuje spotřebu materiálu o 30–40 % při kalibraci na prodloužení 200–300 %, což přímo snižuje náklady na balení na jednotku.
-
Klíčový bod: Automatické stroje na balení palet na bázi PLC integrují dopravníkové systémy pro vkládání/vykládání, což umožňuje bezproblémovou integraci do výrobní linky a konzistentní propustnost pro velkoobjemové a rovnoměrné nakládací operace.
-
Klíčový bod: Přizpůsobení specifické pro dané odvětví (senzory, vzory opásání, upínací zařízení) zajišťuje soulad s bezpečnostními normami ISO 12100 a směrnicemi CE pro strojní zařízení a zároveň optimalizuje zadržovací sílu pro specifickou křehkost produktu.
🔗 Související : Prozkoumejte další řešení
📈 Podrobnosti a parametry implementace
Integrace přesných dopravníků vyžaduje vyrovnávací vstupní zóny, laserovou detekci výšky a synchronizovaný točivý moment motoru, aby se zabránilo prokluzování, zatímco optimalizované poměry předpětí přímo snižují spotřebu fólie a stabilizují doby cyklů napříč smíšenými SKU operacemi.
Úspěšné nasazení závisí na mechanické synchronizaci a kalibraci senzorů. Balicí buňka musí obsahovat třímetrový vstupní vyrovnávací prostor schopný pojmout dvě palety, čímž se oddělí předcházející výroba od variability balicího cyklu. Centrovací vodítka a řetězem poháněné válečky (s roztečí 80–100 mm) umožňují použití palet s evropskými, americkými a zakázkovými rozměry bez bočního posunu. Točivý moment motoru dopravníku musí být dimenzován tak, aby zvládl maximální hmotnost nákladu (obvykle 1 000–1 800 kg) při provozních rychlostech 8–15 m/min, čímž se zabrání prokluzování během fází zrychlení. Fotoelektrické zářiče s dobou odezvy 30–50 ms spouštějí centrovací zastavení, zatímco senzory doby letu (rozsah 0.5–2.5 m, přesnost ±5 mm) dynamicky upravují parametry výšky balení.
| Provozní fáze | Trvání | Hlavní obchodní výsledek |
|---|---|---|
| Přísuv a centrování | 10–14 s | Eliminuje úzká hrdla v předprodejním řetězci díky vyrovnávací kapacitě |
| Detekce výšky | 2–3 s | Zabraňuje plýtvání fólií při proměnlivé výšce nákladu |
| Balicí cyklus | 60–70 s | Zachovává uzavírací sílu s předběžným natažením 200–300 % |
| Řezání a zalepování fólie | 5–8 s | Snižuje riziko ručního zásahu a protržení fólie |
| Výdej a přesun | 8–12 s | Zajišťuje nepřetržitou synchronizaci paletizátoru |
Údržbové protokoly musí řešit dynamiku vozíku fólie a čistotu senzorů. Předpínací válce hromadí kartonová vlákna a prach, což způsobuje prokluzování a nekonzistentní protahování fólie. Týdenní profukování stlačeným vzduchem (70–80 psi, 20–30 sekund) a ověřování mezery válců (0.3–0.5 mm) zabraňují vadám obalu. Operátoři by měli denně zaznamenávat události přetržení fólie a upravovat poměry předpínacího protažení na základě jakosti fólie (obvykle 17–23 mikronů pro LLDPE). U horizontálních orbitálních systémů musí upínací zařízení aplikovat sílu 40–80 N na běžný metr, aby se zajistily podlouhlé výrobky bez stlačování okrajů, zatímco rychlost dopravníku v prstenci se sníží na 5–8 m/min, aby odpovídala rychlosti otáčení prstence 30–50 ot/min.
-
Klíčový bod: Rozteč dopravníku a materiál válečků musí být v souladu se standardy pro stopu palet, aby se zabránilo bočnímu posunu, což přímo snižuje prostoje způsobené nesouosostí a plýtvání fólií.
-
Klíčový bod: Dynamická detekce výšky eliminuje ruční zadávání parametrů, čímž zajišťuje konzistentní vzory opásání a snižuje chybovost obsluhy v rámci vícesměnného provozu.
-
Klíčový bod: Preventivní údržba předpínacích válců a senzorů prodlužuje životnost vozíku s fólií o 25–30 %, čímž snižuje celkové náklady na vlastnictví.
🛡️ Ověřené výsledky a protokol o zadávání zakázek
Zdokumentované zvýšení výkonu ukazuje, že synchronizované balicí buňky snižují poškození nákladu o více než 90 % a snižují náklady na fólii o jednu třetinu, za předpokladu, že smlouvy o dodávkách výslovně garantují metriky propustnosti a definují intervaly údržby.
Poznámka ke zdroji: Níže uvedené 90denní provozní metriky představují agregované oborové srovnávací hodnoty ze středně objemových distribučních zařízení, která implementují hybridní systémy s otočným stolem a horizontální orbitální balicí systémy. Skutečné výsledky se liší v závislosti na složení nákladu, druhu fólie a dodržování předpisů pro údržbu.
Zařízení, která přecházejí z otočných stolů s pevnou rychlostí na hybridní systémy synchronizované s PLC, konzistentně vykazují měřitelná provozní zlepšení. Rotace s proměnnou rychlostí a pneumatickou kompresí eliminuje selhání způsobená naklápěním u nestabilních zásilek, zatímco horizontální orbitální baličky zvládají prodloužené zásilky bez trhání fólie. Integrace vyrovnávací paměti dopravníku umožňuje nepřetržitý provoz balicí hlavy, čímž se zabraňuje volnoběhu stroje před ním. Optimalizace předběžného natažení snižuje spotřebu fólie o 35–40 %, což přímo zlepšuje zisk na paletu. Propustnost se zvyšuje o 15–25 %, protože se stabilizují doby cyklu a snižuje se počet manuálních zásahů.
Kontrolní seznam rozhodnutí pro manažery závodů a obalové inženýry:
-
Audit parametrů zatížení v nejhorším případě : Změřte výšku, hmotnost, obsah vlhkosti a těžiště vzhledem k šířce palety. Vypočítejte úhel skluzu pro určení tolerance odstředivého zatížení.
-
Ověřte skutečný čas cyklu : Zahrňte fáze podávání, detekce, balení, řezání/utěsňování a vykládání. Vyžádejte si simulace od dodavatele s použitím skutečných rozměrů palet a rychlostí dopravníku.
-
Specifikujte kalibraci předběžného natažení : Cílové prodloužení 200–300 % pro standardní fólie LLDPE. Ověřte výtěžnost fólie (m²/kg) v porovnání s pevností v tahu (ASTM D882).
-
Ověřte kompatibilitu dopravníku : Ujistěte se, že rozteč válečků (80–100 mm) a točivý moment motoru odpovídají standardům pro palety a maximální hmotnosti nákladu.
-
Vyjednávejte záruky propustnosti : Smluvně definujte časové limity cyklu, intervaly výměny fólie a plány preventivní údržby pro zajištění provozuschopnosti.
Pro velkoobjemové a rovnoměrné operace s nakládáním zajišťují automatické stroje na balení palet s integrovanou logikou dopravníku a PLC řízením konzistentní propustnost a sníženou závislost na pracovní síle. Pro podlouhlé nebo nepravidelné obrobky poskytují horizontální balicí stroje stabilizaci bez kroutícího momentu a bezproblémovou integraci do linky. Výběr správné architektury na základě geometrie zatížení, prahových hodnot stability a synchronizace dopravníku zajišťuje maximální uzavírací sílu, minimální plýtvání fólií a trvalou efektivitu výroby.
🔗 Viz také : Související vybavení