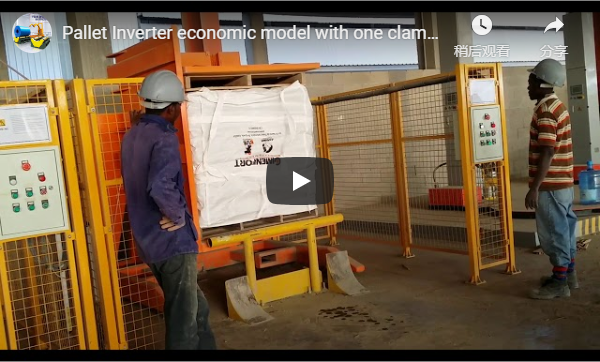
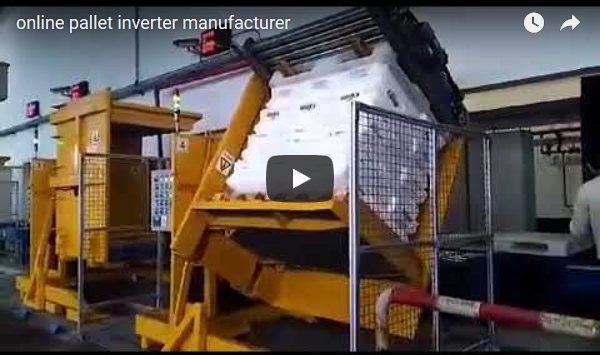
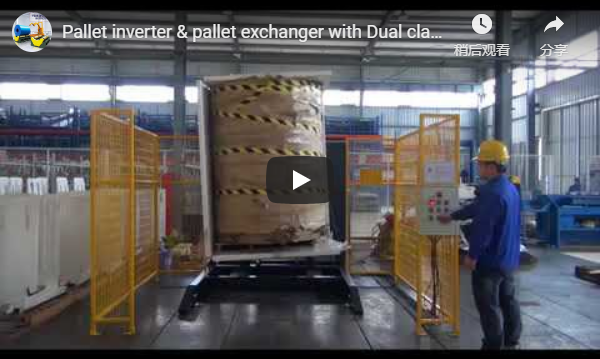
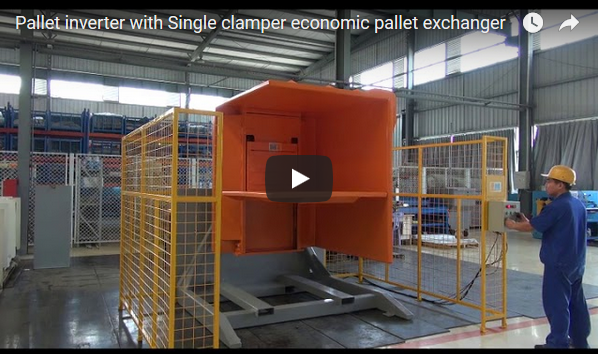
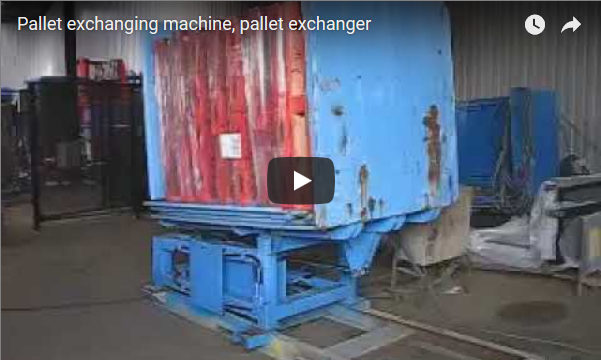
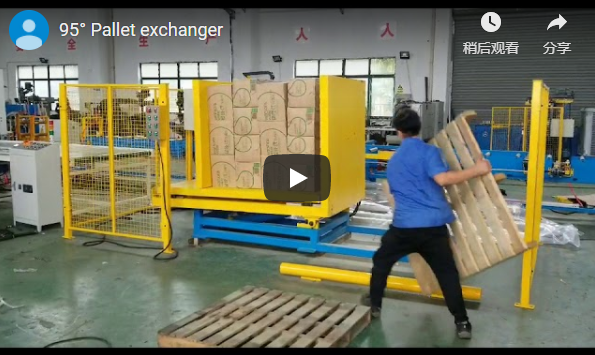
Souhrn: Výměna palet často představuje úzké hrdlo výrobních linek pro výrobce MDF a EPS. Ruční manipulace vytváří bezpečnostní rizika a nekonzistentní doby cyklů, které přímo snižují celkovou energetickou účinnost (OEE). Automatizované měniče palet stabilizují parametry pracovního postupu, obvykle snižují pracnost přímé manipulace o 20–50 %, přičemž v nejlepším případě se dosahuje vyššího posunu při optimalizovaných směnných strukturách a zároveň se minimalizuje poškození výrobku. Management musí před zadáváním zakázek vyhodnotit požadavky na propustnost, omezení podlahové plochy a složitost integrace.
🛠️ Kritéria hodnocení
Rozhodnutí o zadávání veřejných zakázek musí upřednostňovat celkové náklady na vlastnictví a provozní efektivitu před stanovením ceny zařízení, protože nesprávně sladěné investice do automatizace často narušují plánovanou návratnost investic. Vedoucí závodů obvykle špatně odhadují návratnost investic do automatizace tím, že se zaměřují pouze na jednotkovou cenu, nikoli na celkovou dobu cyklu a metriky vynaloženého pracovního úbytku. Parametry rozhodování musí kvantifikovat roční prahové hodnoty objemu palet, cílové zisky OEE, omezení podlahové plochy a složitost integrace se stávajícími sítěmi pro manipulaci s materiálem. Chybou při zadávání veřejných zakázek je výběr zařízení bez ověření tolerancí stability zatížení nebo rozsahů upínacího tlaku před podpisem smlouvy. Stohy MDF desek vyžadují přesné rozložení síly, aby se zabránilo drcení hran během otáčení. Izolační panely EPS vyžadují nižší prahové hodnoty upnutí kvůli své nízké hustotě a strukturální křehkosti. Management musí před hodnocením dodavatele definovat okrajové podmínky. Klíčový bod: Ověřte specifikace dodavatele oproti maximálním rozměrům stohu (délka 1 200–5 000 mm) a požadavkům na objem špičkové směny.
Varování týkající se zadávání veřejných zakázek: Objednávka měniče palet bez ověření jmenovitých hodnot hydraulického těsnění pro nepřetržité pracovní cykly vede k předčasnému selhání a zvýšeným nákladům na údržbu. Před dokončením harmonogramu instalace si vždy vyžádejte certifikované protokoly o tlakových zkouškách, ověřte plánované intervaly údržby a potvrďte podmínky záručního krytí, abyste zmírnili provozní riziko.
Provozní manažeři musí zmapovat stávající úzká hrdla pracovních postupů s ohledem na automatizované možnosti propustnosti. Alokace podlahové plochy určuje, zda se mobilní nebo stacionární konfigurace hladce integrují do stávajících balicích linek. Kompatibilita napájecích zdrojů vyžaduje modernizaci elektrické infrastruktury. Řízení rizik vyžaduje kontrolu protokolů nouzového zastavení a dodržování předpisů pro hydraulické ochranné kryty za podmínek maximálního zatížení. Složitost implementace se zvyšuje s požadavky na synchronizaci dopravníků a konektivitou systému správy skladu.
🏗️ Možnost A
Ruční výměna palet s sebou nese nepředvídatelné náklady na pracovní sílu, zvýšené bezpečnostní riziko a nekonzistentní propustnost, což přímo snižuje celkovou efektivitu zařízení napříč všemi výrobními směnami. Tato konvenční metoda vyžaduje nepřetržitý personální obsazení a vytváří nepředvídatelné přerušení pracovního postupu během špičky. Každá výměnná operace vyžaduje tři až pět minut manuální manipulace na jeden přesun za standardních dvousměnných výrobních podmínek. Polohování vysokozdvižného vozíku prodlužuje celkovou dobu cyklu o další dvě až čtyři minuty. Míra poškození výrobků u stohů MDF desek dosahuje konzistentně sedmi až deseti procent a u panelů EPS s nízkou hustotou přesahuje patnáct procent. Požadavky na pracovní sílu zůstávají pevné na třech až čtyřech zaměstnancích na směnu bez ohledu na kolísání objemu. Bezpečnostní incidenty často zahrnují namáhání zad, nebezpečí rozdrcení a zranění z opakovaných pohybů. Konzistence pracovního postupu klesá až o čtyřicet procent kvůli únavě obsluhy a různým technikám zvedání.
🔗 Související : Prozkoumejte další řešení
📈 Možnost B
Automatizované měniče palet poskytují měřitelná zlepšení OEE standardizací dob cyklů, eliminací ruční manipulace a přímým sladěním s požadavky na synchronizaci kontinuální balicí linky. Tento mechanický přístup eliminuje ruční zvedání, stabilizuje doby cyklů a přímo se sladí s požadavky na synchronizaci kontinuální balicí linky. Hydraulické plošiny aplikují upínací sílu pět až dvacet pět kilonewtonů za podmínek automatického snímání výšky. Rotační systémy provádějí otočení o sto osmdesát stupňů s úhlovou tolerancí plus nebo mínus nula, pět stupňů za ověřených parametrů hmotnosti nákladu. Doby cyklů se stabilizují mezi dvaceti a třiceti pěti sekundami na výměnu za těžkých provozních podmínek. Požadavky na napájení odpovídají standardním průmyslovým třífázovým napájecím jmenovitým hodnotám, zatímco limity konfigurace PLC závisí na ověřených manuálech dodavatelů pro konkrétní architektury modelů. Integrační rozhraní podporují synchronizaci dopravníků a výměnu dat systému správy skladu za ověřených standardů komunikačního protokolu. Varianty mobilních bočních lisů nabízejí flexibilní polohování pro dočasné úpravy linky, zatímco stacionární modely sklápěčů poskytují trvalou montáž pro velkoobjemový kontinuální provoz.
🛡️ Srovnávací tabulka
Vedení by mělo ověřit tyto výkonnostní metriky oproti základním auditům specifickým pro dané místo, aby se zajistilo, že se předpokládané zvýšení propustnosti promítne do měřitelné návratnosti investic a snížení pojistného. Přímé výkonnostní metriky ukazují, že automatizované systémy zkracují dobu cyklu o osmdesát procent a zároveň snižují závislost na pracovní síle jednoho supervizora na směnu ve všech provozních scénářích. Před finalizací specifikací zadávání veřejných zakázek musí vedení tyto kvantifikované parametry posoudit s ohledem na omezení zařízení.
| Dimenze hodnocení | Ruční výměna palet (možnost A) | Automatický měnič palet (možnost B) |
|---|---|---|
| Čas cyklu | 8–12 minut na výměnu | 20–35 sekund na výměnu |
| Požadavky na pracovní sílu | 3–4 operátoři na směnu | 0.5 supervizora na směnu |
| Míra poškození produktu | 7–10 % (MDF), 10–15 % (EPS) | 1–3 % napříč všemi typy zatížení |
| Regulace upínacího tlaku | Nekontrolované, manuální použití síly | Nastavitelný 5-25 kN se snímáním výšky |
| Přesnost rotace | N/A (manuální přemístění) | ± 0.5 ° úhlová tolerance při otočení o 180° |
| Dopadová proměnná OEE | Vysoké prostoje způsobené zpožděním při manipulaci | Stabilní integrace propustnosti s dopravníky |
Režijní náklady na integraci určují dlouhodobou ziskovost automatizovaných konfigurací. Tolerance vyrovnání dopravníků obvykle vyžadují přesnost plus mínus dva milimetry, aby se zabránilo chybnému podávání. Elektrické rozvaděče musí splňovat regionální předpisy pro průmyslovou bezpečnost při nepřetržitém provozu. Intervaly údržby závisí na provozních teplotních rozsazích a úrovni prachu v okolí. Vedení by mělo zavést standardizovaný rámec pro výpočet návratnosti investic, který sleduje zlepšení OEE, snížené náklady na likvidaci odpadu a nižší prémie za odškodnění pracovníků v pětiletém horizontu nasazení. Před nasazením ověřte, zda záruční podmínky dodavatele zahrnují degradaci hydraulického těsnění a harmonogramy mazání převodovky.
🔗 Viz také : Související vybavení
⚙️ Rady s výběrem
Validace zadávání veřejných zakázek vyžaduje mezifunkční sladění mezi provozním, finančním a bezpečnostním týmem, aby se ověřilo, zda specifikace zařízení odpovídají skutečným požadavkům na propustnost a dlouhodobým cílům škálovatelnosti. Správci zařízení musí před dokončením smluv s dodavateli sladit kapacitu zařízení s ročními limity objemu palet a zároveň ověřit volnou podlahovou plochu a kompatibilitu napájecího zdroje. Rozhodnutí o zadávání veřejných zakázek vyžadují přísné sladění se stávající infrastrukturou pro manipulaci s materiálem a dlouhodobými cíli provozní škálovatelnosti. Roční objemy výměny přesahující dvacet tisíc palet ospravedlňují automatizované kapitálové investice prostřednictvím přímého vytlačování pracovní síly a snížení počtu škod. Provozy vyžadující tepelně ošetřené nebo sanitární základní platformy těží z rychlovýměnných upínacích přípravků, které zachovávají shodu s požadavky bez ruční rekonfigurace. Omezení podlahové plochy upřednostňují kompaktní mobilní konfigurace, zatímco trvalé instalační linky vyžadují stacionární montáž s železobetonovým ukotvením. Před plným nasazením proveďte zkušební provoz k ověření udržení napětí fólie a tolerancí zarovnání palet. Management by měl vypočítat celkové náklady na vlastnictví s využitím předpokládaných zisků OEE, sníženého pojistného v důsledku nižší míry úrazovosti a snížených nákladů na likvidaci odpadu. Schvalování napříč odděleními zajišťuje, že finanční projekce odpovídají provozní realitě, a zabraňuje tak posunu rozsahu během implementačních fází.
Kontrolní seznam pro rozhodování o nákupu
-
Ověřte, zda maximální rozměry stohu odpovídají specifikacím velikosti plošiny v rámci výrobních tolerancí.
-
Ověřte kompatibilitu napájecího zdroje se stávající infrastrukturou závodu a limity harmonického zkreslení.
-
Ověřte rozsahy upínacího tlaku vzhledem k prahovým hodnotám křehkosti výrobku za podmínek špičkového zatížení.
-
Projděte si integrační protokoly PLC pro připojení k WMS a standardy synchronizace dopravníků.
-
Provést audit dokumentace o shodě s bezpečností z hlediska požadavků na hydraulické ochranné kryty a doby odezvy nouzového zastavení.
🛡️ Poznámka k shodě : Toto zařízení je navrženo tak, aby splňovalo požadavky ISO a CE. Před zakoupením si ověřte konkrétní certifikace u výrobce.
Nejčastější dotazy
Otázka: Jakou dokumentaci dodavatele je nutné ověřit před uzavřením smlouvy o automatizaci? Odpověď: Týmy pro zadávání veřejných zakázek by si měly vyžádat certifikované zprávy o stabilitě zátěže, certifikáty o hydraulických tlakových zkouškách a podrobné plány údržby, které odpovídají okolním podmínkám vašeho zařízení. Ověřte, zda záruční podmínky výslovně zahrnují degradaci těsnění, intervaly mazání převodovky a aktualizace firmwaru PLC, aby se předešlo neočekávaným kapitálovým výdajům během prvních tří let provozu. Před schválením objednávky porovnejte tyto dokumenty s interními bezpečnostními audity.
Otázka: Jak by měl management strukturovat rámec pro validaci návratnosti investic (ROI) pro automatizaci manipulace s paletami? Odpověď: Vedoucí finančního a provozního oddělení musí před instalací vyhodnotit aktuální počet pracovních hodin, míru poškození výrobků a ztráty OEE. Sledování po nasazení by mělo porovnávat skutečné doby cyklu s předpokládaným zvýšením propustnosti, zatímco pojišťovny mohou upravovat pojistné na základě ověřeného snížení počtu pojistných událostí na pracovišti a metrik plýtvání materiálem. Stanovte čtvrtletní kontrolní milníky pro úpravu intervalů údržby a rekalibraci finančních prognóz s rostoucími objemy výroby.