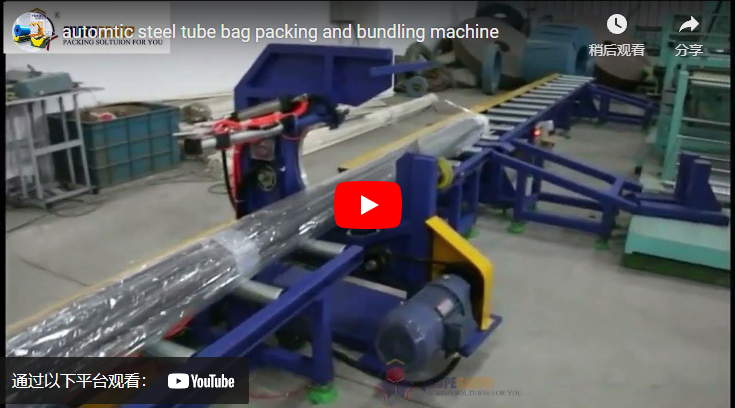
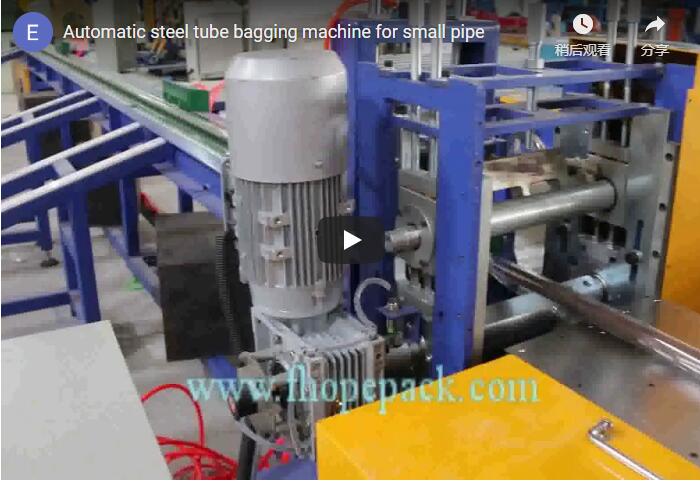
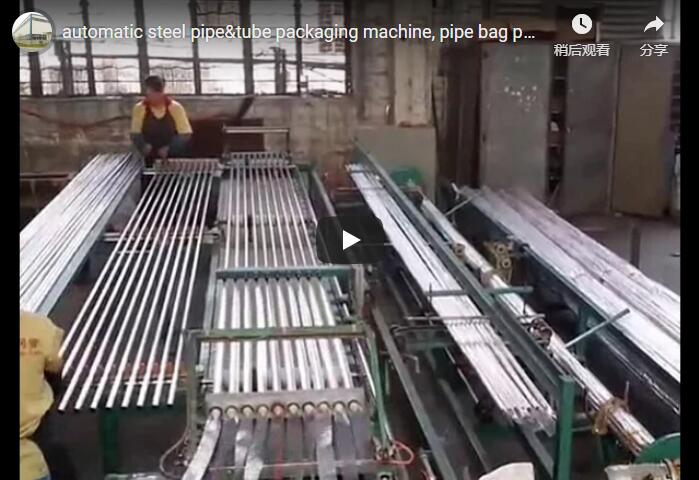
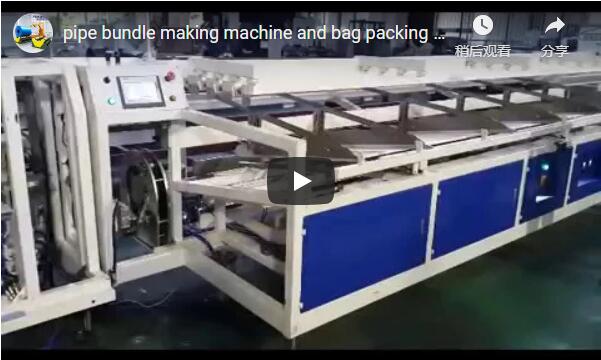
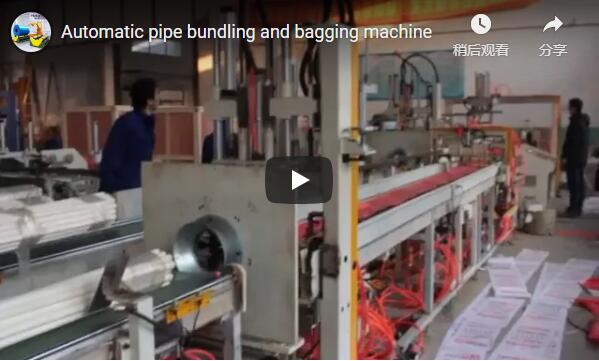
Automatický stroj na balení a balení sáčků z ocelových trubek
Efektivita inženýrství: Technický pohled na automatizované systémy balení a svazkování ocelových trubek
Manipulace a balení ocelových trubek představuje významné logistické výzvy napříč průmyslovými odvětvími od stavebnictví a automobilové výroby až po energetickou infrastrukturu. Ruční procesy jsou často pracné, náchylné k nesrovnalostem, zvyšují riziko poškození produktu a představují ergonomická rizika. Řešení těchto výzev vyžaduje sofistikovanou automatizaci, příkladem je automatický stroj na balení a svazkování ocelových trubek – kritická součást při modernizaci pracovních postupů zpracování a distribuce oceli.
Nezbytnost automatizace v balení ocelových trubek
Tradiční způsoby balení ocelových trubek zahrnují ruční skládání, vkládání do ochranných sáčků a následné svazování nebo páskování. Tento přístup má několik nevýhod:
Nízká propustnost: Ruční manipulace ze své podstaty omezuje rychlost balení a vytváří úzká místa ve výrobních linkách.
Nekonzistentní kvalita: Rozdíly v ručním balení a svazkování mohou vést ke špatně zabezpečeným balíkům, což zvyšuje riziko poškození během přepravy a skladování. Výzkum naznačuje, že nekonzistentní napětí pásku může ohrozit integritu svazku, zejména za podmínek dynamického zatížení (Zdroj: Obalová technologie a věda).
Mzdové náklady a bezpečnost: Ruční zvedání a manipulace s těžkými ocelovými trubkami významně přispívají k mzdovým nákladům a vystavují pracovníky rizikům poranění pohybového aparátu. Pokyny OSHA zdůrazňují navržené kontroly ke zmírnění takových nebezpečí.
Materiálový odpad: Ruční aplikace pytlovací fólie a páskování může vést k nadměrné spotřebě materiálu.
qq截图20230713152627
Automatizované systémy přímo řeší tyto problémy, jsou v souladu s principy štíhlé výroby a rostoucí poptávkou po vyšší efektivitě a sledovatelnosti v dodavatelských řetězcích.
Ocelové trubky jsou přijímány z předcházejících procesů (např. řezání, konečná úprava) pomocí válečkových nebo řetězových dopravníků. Senzory detekují přítomnost a rozměry trubek. Pokročilé systémy mohou využívat servopoháněné mechanismy nebo robotická ramena pro přesné zarovnání a třídění do předem stanovených konfigurací svazků (šestiúhelníkové, čtvercové). Tato fáze je klíčová pro zajištění konzistentní geometrie svazků, což je faktor často optimalizovaný pomocí technik simulačního modelování (viz International Journal of Advanced Manufacturing Technology ).
2. Automatická balicí jednotka
Po seřazení je svazek trubek přenesen do pytlovací stanice.
Výdej filmu: Role polyetylenu (PE) nebo jiné vhodné ochranné fólie se automaticky odvine.
Formování sáčku: Stroj vytvoří sáček kolem svazku, často pomocí tepelně svařovacích tyčí. Inovace v technologii těsnění, které někdy čerpají z výzkumů materiálových věd (např. ultrazvukové těsnění pro konkrétní typy fólií), zajišťují integritu a rychlost těsnění. Patentová literatura často podrobně popisuje nové konstrukce přiváděcích a svařovacích čelistí fólie zaměřené na zkrácení doby cyklu a zlepšení kvality spoje (např. profily proměnných teplot na základě tloušťky fólie).
Řezání: Vytvořený pytel je přesně odříznut z nekonečné role fólie.
3. Modul svazkování a páskování
Zabalený balík pokračuje do páskovací stanice.
Krmení popruhem: Polypropylenová (PP) nebo polyesterová (PET) páska je vedena kolem svazku na předem nastavených místech.
Napínání: Páska se automaticky napne na naprogramovanou úroveň, která je rozhodující pro stabilitu svazku. Výzkum mechaniky páskování informuje o optimálním nastavení napětí, aby se zabránilo poškození trubky a zároveň zajistilo bezpečné uzavření.
Těsnění: Konce popruhů jsou spojeny, obvykle tepelným svařováním nebo třecím svařováním.
Řezání: Řemínek se odřízne, čímž se dokončí proces svazkování. Na jeden svazek se obvykle aplikuje více popruhů.
4. Řídicí systém a integrace
Celý proces řídí PLC, propojené s rozhraním člověk-stroj (HMI) pro nastavení parametrů (velikost svazku, počet popruhů, úrovně napnutí) a diagnostiku. Senzory (fotoelektrické, přiblížení, laserové měření) monitorují polohu trubice/svazku a stav procesu. Moderní systémy často disponují schopnostmi pro integraci do celozávodních výrobních Execution Systems (MES) prostřednictvím protokolů jako OPC UA nebo EtherNet/IP, což umožňuje protokolování dat, vzdálené monitorování a sladění s iniciativami Průmyslu 4.0.
Klíčové parametry výkonu a konstrukční aspekty
Hodnocení těchto systémů zahrnuje posouzení několika klíčových metrik:
Propustnost: Obvykle se měří ve svazcích za hodinu nebo sekundy na cyklus (např. 15-60 sekund na svazek, v závislosti na velikosti a složitosti).
Specifikace trubky: Rozsah přijatelných průměrů trubek (např. 10 mm – 150 mm) a délek (např. 3 m – 12 m).
Konfigurace balíčku: Maximální hmotnost svazku (např. do 5000 kg) a rozměry. Programovatelné tvary svazků (hex, čtverec, kulatý).
Obalové materiály: Kompatibilita s různými pytlovacími fóliemi (tloušťka, typ) a páskovacími materiály (šířka, síla).
Doba přechodu: Čas potřebný k nastavení stroje pro různé velikosti trubek nebo konfigurace svazků. Mechanismy rychlé výměny jsou klíčovým designovým zaměřením.
Spolehlivost a údržba: Robustní konstrukce, použití vysoce kvalitních komponent (motory, ložiska, senzory) a snadný přístup pro údržbu jsou kritické, často se řídí FMEA (analýza poruchových režimů a efektů) ve fázi návrhu.
Bezpečnost: Shoda s mezinárodními bezpečnostními normami (např. ISO 13849, ANSI B11) prostřednictvím vhodného zabezpečení, blokování a systémů nouzového zastavení.
Výhody nad rámec základní automatizace
Výhody přesahují jednoduchou rychlost a snížení pracnosti:
Vylepšená ochrana produktu: Konzistentní pytlování minimalizuje povrchové škrábance, kontaminaci a atmosférickou korozi během skladování a manipulace.
Vylepšená logistika: Jednotně tvarované a bezpečně přivázané balíky se snadněji manipulují s vysokozdvižnými vozíky, efektivně stohují ve skladech a optimalizují přepravní zatížení.
Snížený odpad materiálu: Automatizované ovládání optimalizuje délku filmu a využití popruhu ve srovnání s manuálními metodami. Některé systémy obsahují algoritmy pro minimalizaci odpadu založené na rozměrech svazků.
Záznam dat a sledovatelnost: Integrované řídicí systémy mohou zaznamenávat výrobní data pro každý svazek (čas, datum, parametry, množství), čímž podporují kontrolu kvality a požadavky na sledovatelnost.
Průmyslové aplikace
Tyto automatizované systémy jsou nepostradatelné v zařízeních vyrábějících nebo zpracovávajících velké objemy trubek, včetně:
Ocelárny a servisní střediska
Výroba komponentů pro automobily (např. výfukové potrubí, prvky podvozku)
Dodavatelé stavebních materiálů (např. lešení, konstrukční trubky)
Výroba nábytku
Výrobci hadic hydraulického a pneumatického systému
Budoucí perspektivy
Pokračující vývoj se zaměřuje na zvýšenou flexibilitu, inteligenci a udržitelnost. Mezi potenciální pokroky patří:
Robotická integrace: Použití robotů pro složitější vzory řazení nebo manipulační úkoly.
Optimalizace řízená umělou inteligencí: Algoritmy strojového učení pro dynamickou optimalizaci cyklů, využití materiálu nebo předvídání potřeb údržby na základě dat ze senzorů.
Udržitelné materiály: Přizpůsobení strojů k efektivní manipulaci s balicími fóliemi a pásky s biologicky odbouratelným nebo recyklovaným obsahem.
Vylepšené systémy vidění: Implementace strojového vidění pro kontrolu kvality (např. kontrola integrity těsnění, ověření konfigurace svazku).
Závěrem lze říci, že automatický stroj na balení a svazkování ocelových trubek představuje významný technický úspěch, který přímo řeší klíčové provozní výzvy v ocelářském průmyslu. Díky integraci robustní mechanické konstrukce se sofistikovanými řídicími systémy poskytují tyto stroje podstatná zlepšení v účinnosti, kvalitě produktů, bezpečnosti a logistickém výkonu, což z nich činí zásadní investici pro konkurenceschopné výrobní a distribuční operace.