Souhrn: Balení palet do fólie automatizuje zajištění nákladu aplikací kalibrovaného napětí fólie kolem paletizovaného zboží, čímž se zabraňuje poškození během přepravy. Operátoři upravují poměry předpětí (200–300 %) a spirálové překrytí (40–60 %) na základě hmotnosti produktu a konfigurace stohu. Tento proces snižuje náklady na pracovní sílu, plýtvání materiálem a reklamace při přepravě a zároveň zlepšuje konzistenci.
Promeškání dodacího okna kvůli narušenému obalu a zvyšování nákladů v důsledku urychlené přepravy a sankcí pro zákazníky. S blížící se hlavní sezónou riskují zařízení, která zpožďují automatizaci, erozi marží a úzká místa v propustnosti. Moderní automatizované systémy pro balení do fólie – ať už s otočným stolem, rotačním ramenem nebo dopravníkem – mohou snížit spotřebu fólie o 25–35 % a zkrátit dobu cyklů o polovinu. Výběr optimální konfigurace vyžaduje sladění architektury stroje s dynamikou zatížení, denní propustností a rozlohou zařízení.
🛠️ Standardní přehled
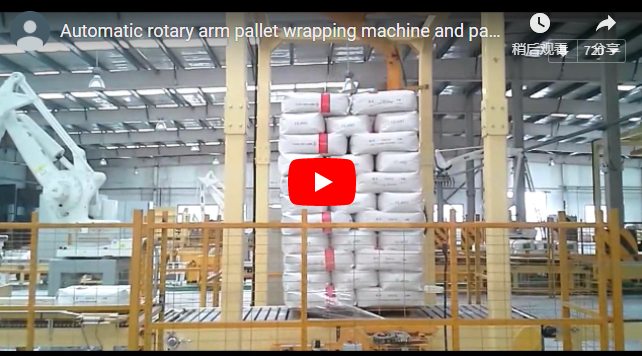
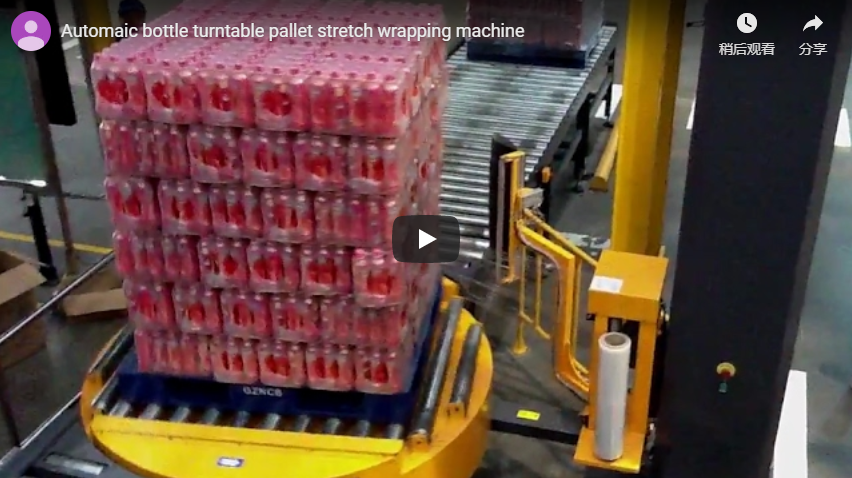
Automatizované systémy pro balení do fólie zajišťují paletizované náklady pomocí kalibrované spirálové aplikace fólie s využitím předpínacích válců a programovatelných ovládacích prvků napětí pro optimalizaci uzavírací síly. Operátoři volí architekturu s otočným stolem, rotačním ramenem nebo rotačním prstencem na základě stability nákladu, světlé výšky podlahy a požadavků na propustnost. Litá lineární fólie z nízkohustotního polyethylenu (LLDPE) se před kontaktem protahuje pomocí mechanických předpínacích válců, přičemž obvykle dosahuje protažení 200–300 %. Výsledný spirálový obal si udržuje konzistentní překrytí (40–60 %) od základny nahoru. Modely s otočným stolem otáčejí paletou, zatímco vozík stoupá, což je ideální pro stabilní náklady s vysokou hmotností. Systémy s rotačním ramenem udržují paletu v klidu, zatímco hlava fólie obíhá, čímž se zachovává prostor na podlahe a přizpůsobuje se nestabilním nebo vysokým profilům. Rotační prstencové baličky zajišťují kontinuální vertikální aplikaci fólie pro nepravidelné tvary, zatímco dopravníkové jednotky se integrují přímo do vysokorychlostních výrobních linek.
| Parametr | Typický rozsah | Technická poznámka |
|---|---|---|
| Poměr předběžného protažení | 200-300% | Vyžaduje litý LLDPE; ověřte kompatibilitu s válci. |
| Překrytí filmu | 40-60% | Upravte podle auditu stability nákladu a profilu přepravy. |
| doba cyklu | 60–120 s | Váha s nastavením výšky nákladu a otáček točny. |
🏗️ Klíčové změny
Přechod z manuálního balení na automatizované systémy eliminuje variabilitu napětí závislou na obsluze, což umožňuje programovatelné profily balení a integrované softwarové nástroje, které optimalizují využití fólie. Automatické řízení síly a zatížení dynamicky upravuje napětí balení na základě odporu stohu v reálném čase, čímž zajišťuje konzistentní udržení bez protržení fólie. Manuální metody vedou k nekonzistentním spirálovým vzorům a častým přetržením fólie, zatímco automatizované architektury poskytují opakovatelné křivky napětí. Moderní systémy zahrnují aplikátory rohových lepenek, vstupní dopravníky a dávkovače vrchních listů pro standardizaci přípravy nákladu. Softwarově řízené ovládací prvky umožňují obsluze ukládat více profilů balení a okamžitě přepínat mezi lehkými, těžkými nebo křehkými konfiguracemi. Tato programovatelnost snižuje závislost na pracovní síle a umožňuje jednomu technikovi dohlížet na více balicích stanic a zároveň udržovat propustnost 60–100 palet za hodinu v plně automatizovaných nastaveních.
🔗 Související : Prozkoumejte další řešení
📈 Dopad na podnikání
Automatizované ovíjení fólií přímo optimalizuje tři klíčové provozní metriky: alokaci práce, spotřebu fólie a četnost poškození při přepravě. Zařízení obvykle dosahují návratnosti investic za 12–18 měsíců díky sníženému plýtvání materiálem, nižším nákladům na manipulaci a minimalizaci reklamací na přepravu, přičemž výkonnostní metriky se liší podle typu nákladu a třídy fólie. Technologie předběžného napínání snižuje spotřebu fólie o 25–35 % na paletu, což se promítá do významných ročních úspor. Náklady na práci klesají, protože jeden operátor spravuje více automatizovaných stanic, čímž se eliminují specializované role v ovíjení. Konzistentní zadržovací síla zabraňuje posunu nákladu během přepravy, což ve velkoobjemových distribučních centrech snižuje nároky na náhradu škody o 40–60 %. Pro zařízení zpracovávající 300 palet denně přináší 25% snížení spotřeby fólie obvykle roční úsporu materiálu ve výši 15 000–25 000 USD, zatímco realokace práce často pokrývá financování zařízení v prvním fiskálním čtvrtletí.
🛡️ Opatření v oblasti dodržování předpisů
Dodržování předpisů pro stabilitu nákladu se řídí spíše požadavky smlouvy se zákazníkem než vládními nařízeními, obvykle s odkazem na normy pro simulaci přepravy ISTA 3A nebo ASTM D4169. Operátoři musí kalibrovat napětí fólie, poměry předběžného natažení a parametry překrytí tak, aby odpovídaly specifickým konfiguracím stohů a podmínkám přepravy. Pravidelné kalibrační protokoly zajišťují konzistentní zadržovací sílu napříč různými hmotnostmi produktů. Zařízení by měla provádět čtvrtletní audity stability stohů, přičemž by se vzorky palet měly podrobovat kontrolovaným vibračním a sklonovým zkouškám, aby se ověřila integrita fólie. Výběr tloušťky fólie (obvykle 15–25 mikronů) musí odpovídat schopnosti stroje předběžného natažení, aby se zabránilo přetížení válců. Vedení podrobných kalibračních protokolů a záznamů o školení operátorů splňuje požadavky na logistické audity třetích stran a certifikaci kvality.
🔗 Viz také : [Související vybavení]( https://www.fhopepack.com/Semi-auto-pallet-wrapping-machine/Pallet-Stretch-Wrapping-Machine JL-A10.html)
⚙️ Harmonogram a termíny
Cykly zadávání veřejných zakázek a instalace obvykle trvají 8–12 týdnů a jsou spíše řízeny provozními termíny, jako je příprava na sezónní špičku, rozšiřování skladu nebo rostoucí míra škodních událostí, než dodržováním předpisů. Přesný časový harmonogram diktují technické ověření, dodací lhůty pro výrobu a protokoly pro uvedení do provozu, což vyžaduje přesnou analýzu zatížení a mapování volné plochy podlahy před nasazením kapitálu. Standardní fáze zadávání veřejných zakázek zahrnují definici požadavků, technické vyhodnocení, dodací lhůtu pro výrobu a uvedení do provozu. Týden 1–2 se zaměřuje na analýzu zatížení a mapování propustnosti. Týdny 3–4 zahrnují technické ověření dodavatele a porovnávání konfigurace. Týdny 5–8 se zabývají výrobou a přepravou, přičemž standardní modely vyžadují 4–6 týdnů. Týdny 9–10 se zabývají přípravou pracoviště, instalací a školením obsluhy. Od týdne 11 se zahajuje náběh výroby a ověření výkonu. Odkládání automatizace do doby, než ruční balení způsobí zpoždění dodávek, obvykle vede k vyšším kumulativním nákladům než počáteční kapitálové výdaje.
🛠️ Kontrolní seznam pro rozhodnutí o nákupu
Výběr optimální architektury balení vyžaduje vyhodnocení denních prahových hodnot propustnosti, dynamiky zatížení, omezení světlé výšky podlahy, kompatibility fólie a smluv o úrovni služeb (SLA) pro podporu po instalaci, aby se zajistila bezproblémová integrace do stávajících pracovních postupů manipulace s materiálem, maximalizovala kapitálová efektivita a zabránilo se provozním úzkým místům během špičkových výrobních cyklů.
-
Propustnost: 300/den → plně automatizovaná linka s podávacími zařízeními/dávkovači vrchních listů.
-
Charakteristiky zatížení: Nestabilní nebo vysoké profily → otočné rameno. Těžké, husté náklady → otočný stůl s pohonem s vysokým točivým momentem. Nepravidelné tvary → obalovací rotační prstenec.
-
Fólie a předběžné natažení: Pro předběžné natažení 250 % a více je vyžadován litý LLDPE. Ověřte průměr válce a rozsah regulace napětí.
-
Uspořádání podlahy: Otočný stůl vyžaduje 360° volný prostor. Rotační rameno potřebuje vertikální a boční prostor. Dopravníkové jednotky vyžadují integraci do linky.
-
Rozpočet: Poloautomatický otočný stůl: 8 000–15 000 USD. Rotační rameno: 18 000–35 000 USD. Plně automatizovaná linka: více než 45 000 USD.
-
Podpora: Minimálně 12měsíční záruka, regionální dostupnost servisu a přístup k aktualizacím softwaru.
🏗️ Často kladené otázky
Co je to poměr předběžného protažení a proč ovlivňuje provozní náklady?
Poměr předběžného natažení definuje procento prodloužení aplikované na litou LLDPE fólii před kontaktem se zátěží. Poměr 250 % prodlužuje 1 metr fólie na 2.5 metru, což přímo snižuje spotřebu materiálu. Vyšší poměry vyžadují robustní předběžné napínací válce a kompatibilní druhy fólie, aby se zabránilo jejímu protržení. Typický průmyslový rozsah: 200–300 %.
Jak si mohu vybrat mezi architekturami pro obalování otočného stolu a rotačního ramene?
Systémy s otočným stolem otáčejí paletou, zatímco vozík s fólií stoupá, čímž optimalizují uložení stabilních a vysoce hmotnostních nákladů. Systémy s rotačním ramenem udržují paletu v klidu, zatímco hlava s fólií obíhá, čímž šetří podlahovou plochu a pojmou nestabilní, vysoké nebo lehké profily. Rotační prstencové baličky zajišťují kontinuální vertikální aplikaci pro nepravidelné tvary.
Mohou automatizované systémy zvládnout nadměrné nebo nepravidelné palety?
Ano. Moderní architektury se vyznačují nastavitelnou výškou vozíku fólie, programovatelnými balicími profily a specializovanými nástroji. Rotační prstencové baličky vynikají s rolemi a dlouhými profily, zatímco dopravníkové systémy se integrují s vlastními konfiguracemi vstupu/výstupu. Ověřte si maximální rozměry zatížení a požadavky na volný prostor s technickými specifikacemi.
Prohlášení: Výkonnostní metriky, doby cyklu a úspory filmu se výrazně liší v závislosti na typu zatížení, konfiguraci stohu, druhu filmu a okolních podmínkách. Všechny údaje odrážejí typické rozsahy v oboru a specifikace výrobce v datových listech. Opatření pro zajištění souladu s předpisy se týkají spíše požadavků smluv se zákazníky a logistických norem (např. ISTA, ASTM D4169) než vládních nařízení.