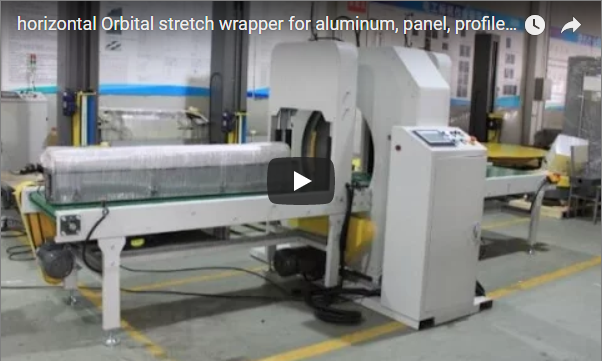
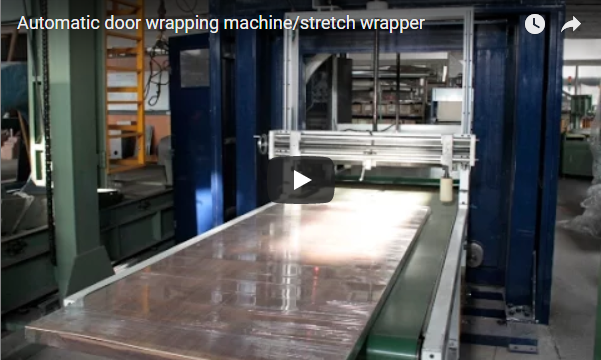
Shrnutí: Tato příručka popisuje horizontální balicí stroje, které otáčejí pevnou věží kolem stacionárních nákladů, aby byla zajištěna konzistentní aplikace fólie a podporována nepřetržitá propustnost. Kupujícím doporučuje, aby sladili specifikace stroje s omezeními skladu, jako je podlahová plocha a směnný režim, a maximalizovali tak návratnost investic. Text uvádí, že standardní modely pojmou typické palety, zatímco specializované konfigurace mohou vyžadovat upravenou geometrii věží.
[ZÁSTUPNÍ OZNAM PRO VIDEA]
Sklady využívající zastaralé techniky ručního balení plýtvají odhadem 14 % ročních provozních rozpočtů na nadměrné používání fólie, přepracování práce a reklamace poškozeného inventáře. Toto provozní vyčerpání přímo snižuje ziskovost zařízení a zvyšuje riziko odpovědnosti za přepravu v rámci distribučních sítí.
🛠️ Rozsah
Týmy pro zadávání zakázek musí upřednostňovat zařízení, která odpovídají uspořádání zařízení, hladce se integrují se stávajícími systémy a podporují špičkové objemy, aby byla zajištěna konzistentní propustnost bez narušení denního provozu nebo zvýšení nákladů na modernizaci. Horizontální balicí systémy otáčejí pevnou věž kolem stacionárních břemen, čímž eliminují problémy s hybností otočného stolu a zároveň zachovávají konzistentní aplikaci fólie. Tato konfigurace podporuje prostředí s nepřetržitou propustností, kde omezení podlahové plochy a stabilita zátěže diktují výkonnostní metriky. Kupující by měli sladit specifikace stroje se stávajícími skladovými omezeními a směnnými schématy, aby maximalizovali návratnost investic. Standardní modely pojmou typické paletizované zboží, zatímco specializované konfigurace rolí mohou vyžadovat upravené geometrie věží srovnatelné se systémy balení hadicových cívek nebo integracemi offline ohraňovacích linek. Šířka stroje akceptuje palety o rozměrech 900–1200 mm podle standardních specifikací strečové fólie (obvykle tloušťka 15–30 μm; přesné třídy ověřte u dodavatelů). Výška věže se přizpůsobuje profilům zatížení 1800–2400 mm pomocí servopoháněného vertikálního vozíku (elektromotory, které zajišťují přesné řízení rychlosti a polohy pro plynulé zvedání). Napájení vyžaduje třífázový vstup 400 V/50 Hz s tolerancí napětí ±5 %. Zařízení by si měla od dodavatelů vyžádat podrobné matice užitných materiálů, aby si před objednáním ověřila kompatibilitu.
🏗️ Tělo kontrolního seznamu
Strukturovaný ověřovací protokol zabraňuje nákladným zpožděním při nasazení tím, že zajišťuje, aby mechanické tolerance, elektrická kompatibilita a bezpečnostní certifikace byly v souladu se základními požadavky skladu před dodáním zařízení. Týmy pro zadávání zakázek musí dokumentovat každý krok potvrzení, aby se předešlo zpožděním při nasazení, snížily se náklady na uvedení do provozu a zaručil se soulad se zavedenými standardy výkonu balicí linky. Každá ověřovaná položka vyžaduje před autorizací dodání zařízení schválení inženýrem s časovým razítkem. Standardizovaná dokumentace zabraňuje nedorozumění mezi správci zařízení, údržbářskými týmy a technickými zástupci dodavatelů během fází přejímacích zkoušek v továrně.
| Krok ověření | Je vyžadována akce | Status | Business Impact |
|---|---|---|---|
| Rozměry zatížení | Ověřte, zda se maximální velikost palety vejde do mezery hrdla stroje. | ☐ Prospěl / ☐ Neprospěl | Zabraňuje poškození konstrukce a nárokům na náhradu škody způsobeným nesprávně vyrovnaným zatížením |
| Specifikace filmu | Ověřte šířku pásu 500 mm a rozsah tloušťky 15–30 μm (typický příklad) | ☐ Prospěl / ☐ Neprospěl | Snižuje plýtvání materiálem a snižuje náklady na balení na jednotku |
| Integrace dopravníků | Zarovnejte vstupní/výstupní válečky s existujícím tokem palet ve skladu | ☐ Prospěl / ☐ Neprospěl | Zabraňuje úzkým hrdlům ve výrobě a minimalizuje náklady na integrační pracovní sílu |
| Bezpečnostní blokování | Ověření ISO 13849-1 kategorie 3 (bezpečnostní norma redundantního obvodu) doba odezvy <200 ms (typický cíl) | ☐ Prospěl / ☐ Neprospěl | Zajišťuje dodržování předpisů a snižuje odpovědnost za úrazy na pracovišti |
| Řídicí napětí | Ověřte třífázové napájení 400 V/50 Hz se správným uzemňovacím odporem. | ☐ Prospěl / ☐ Neprospěl | Zabraňuje elektrickým poruchám a prodlužuje životnost zařízení |
| Hodnocení propustnosti | Ověřte dobu cyklu 40–60 zatížení/hodinu za podmínek nepřetržitého provozu (příklad rozsahu) | ☐ Prospěl / ☐ Neprospěl | Sladí výstup s rozvrhy směn pro ochranu cílů tržeb |
Napětí obalu se udržuje v rozsahu síly 30–150 N s přesností servopohonu ±3 N (přesnost elektromotoru). Cyklus trvá 30–75 sekund na jedno zatížení při automatickém výběru vzoru. Detekce přerušení fólie spouští okamžité zasunutí vozíku do 0.5 sekundy od aktivace senzoru. Týmy pro zadávání zakázek by si měly od dodavatelů vyžádat skutečné protokoly o výkonu, spíše než se spoléhat na teoretická maxima.
🔗 Související : Prozkoumejte další řešení
📈 Kritéria prospěl/neprospěl
Stanovení jasných prahových hodnot pro úspěšné/neúspěšné provedení během přejímacích zkoušek ve výrobě chrání kupující před přijetím zařízení, které nesplňuje bezpečnostní normy, cíle propustnosti nebo dlouhodobé kritéria spolehlivosti. Inženýři musí během přejímacích zkoušek ve výrobě odmítnout jednotky vykazující nadměrný posun napětí, zpožděné odezvy bezpečnostních blokování nebo odchylky od vyrovnání dopravníku. Všechna ověřovací data vyžadují před konečným schválením uvedení do provozu dokumentaci s časovým razítkem. Standardizované testování zabraňuje problémům s dlouhodobou spolehlivostí a zajišťuje soulad s regionálními protokoly bezpečnosti práce. Zařízení by měla provádět průběžné 100cyklové validační běhy, aby se potvrdil konzistentní výkon za podmínek maximální jmenovité nosnosti. Konzistence fóliového obalu udržuje ≤5% kolísání napětí napříč plnou výškou zatížení během 100cyklového zkušebního provozu (typický průmyslový standard). Doba bezpečnostní odezvy je <200 ms zpoždění přerušení světelné clony dle norem ISO 13849-1 kategorie 3 (přesné načasování ověřte s datovými listy dodavatele). Synchronizace dopravníku dosahuje tolerance bočního vyrovnání ±15 mm při maximální jmenovité nosnosti. Kupující by měli tyto metriky považovat spíše za validační cíle než za absolutní záruky a upravovat očekávání na základě skutečných podmínek v zařízení a proměnlivosti zatížení.
🛡️ Často zapomenuté položky
Přehlížení environmentálních omezení, dostupnosti náhradních dílů a lokalizace softwaru během počátečního hodnocení často vede ke zpožděním po instalaci a zvýšeným nákladům na údržbu. Zařízení běžně zanedbávají rozsahy teplot prostředí, požadavky na zásoby náhradních dílů, protokoly lokalizace HMI a dokumentaci k matici inženýrských sítí během fází počátečního hodnocení zařízení. Řešení těchto mezer zabraňuje zpožděním nasazení a snižuje náklady na řešení problémů po instalaci v rámci skladových operací. Údržbářské týmy musí před uzavřením kupních smluv ověřit shodu s hladinou hluku, odporem elektrického uzemnění a dostupností diagnostického portu softwaru. Správná dokumentace zabraňuje nákladné dodatečné montáži a zajišťuje bezproblémovou integraci se stávající infrastrukturou balicí technologie. Provozní prostředí vyžaduje teplotu okolí 0–35 °C s vyhrazenou ventilační mezerou dle pokynů výrobce (ověřte si specifické klimatické parametry pro váš region). Sada náhradních dílů musí obsahovat doporučený inventář kritických komponentů zahrnující těsnění vozíku fólie, napínací kladky a hnací řemeny; kupující by si měli sjednat prodlouženou záruku nebo balíčky údržby, aby kontrolovali dlouhodobé výdaje. Lokalizace HMI vyžaduje dvojjazyčné ovládací rozhraní odpovídající primárnímu provoznímu jazyku skladu pro prostředí se smíšeným personálem. Nákupní týmy by si měly během fáze podávání nabídek vyžádat kompletní technické manuály a harmonogramy školení, aby se předešlo skrytým nákladům na zaškolení.
🔗 Viz také : Související vybavení
⚙️ Kontrolní seznam pro rozhodování o nákupu
Konsolidace technických, finančních a logistických ověřovacích bodů do jediného schvalovacího rámce chrání kapitálové výdaje a zajišťuje provozní připravenost před podpisem smlouvy. Kupující musí před dokončením smluv o vybavení ověřit záruční podmínky, dodací lhůty, protokoly školení a celkové náklady na vlastnictví. Všechna kritéria vyžadují podepsané schválení od technického a provozního managementu, aby se zabránilo překročení rozpočtu a úzkým místům v nasazení. Standardizované finanční modelování zabraňuje nadměrnému inženýrství a maximalizuje efektivitu v celém ekosystému balicí linky a zároveň je v souladu s ročními cykly plánování údržby zařízení. Celkové náklady na vlastnictví se vypočítávají na 48 000–62 000 EUR ročně (příkladné rozpětí pro velkoobjemová zařízení; skutečné náklady se liší v závislosti na spotřebě fólie, místních sazbách energie a modelech práce). Energetická účinnost spotřebovává 3.5 kW nepřetržité energie při optimalizovaném provozu servopohonu (typický odběr: ~3.0–4.0 kW; ověřte přesné specifikace během továrních zkoušek). Interval údržby vyžaduje 500hodinový cyklus kontroly napínacích kladek, hnacích řetězů a elektrických kontaktů. Nákupní týmy by si měly před uzavřením kupních smluv vyžádat podrobné modely celkových nákladů na vlastnictví od dodavatelů a certifikáty spotřeby energie, aby ověřily finanční prognózy.
🛠️ Často kladené otázky
Řešení běžných otázek týkajících se integrace a shody s předpisy předem zefektivňuje proces zadávání veřejných zakázek tím, že se zaměřuje na praktické rozhodovací body spíše než na složité technické tolerance. Odpovědi se zaměřují na kvantifikovatelné specifikace, standardní prahové hodnoty kompatibility a zdokumentované validační postupy, které jsou v souladu s obecnými požadavky na průmyslové nákupy. Všechny odpovědi odkazují na ověřené technické parametry nebo rozsahy benchmarků v oboru, aby byl zajištěn přesný výběr zařízení a plánování dlouhodobé spolehlivosti.
Otázka: Jaký rozsah tloušťky fólie optimalizuje stabilitu nákladu pro těžké paletizované zboží? Odpověď: Standardní strečové fólie obvykle pracují s tloušťkou 15–30 μm (příkladný rozsah). Těžší náklady obvykle využívají silnější prémiové třídy, aby se během přepravy udrželo konzistentní napětí. Týmy pro zadávání zakázek by si měly od dodavatelů vyžádat výsledky testů vzorků, aby ověřily kompatibilitu s vašimi konkrétními typy nákladu před hromadným nákupem.
Otázka: Jak ovlivňuje shoda s bezpečnostními požadavky kategorie 3 normy ISO 13849-1 nasazení strojů? Odpověď: Tato klasifikace (vyžadující redundantní obvody senzorů pro vysoce rizikové stroje) zajišťuje vyšší spolehlivost během neočekávaných výpadků. Zařízení by měla před uvedením do provozu ověřit, zda dodavatelé poskytují certifikovanou bezpečnostní dokumentaci, a provést testování blokování na místě, aby splňovala regionální předpisy na pracovišti a snížila se míra odpovědnosti.
Otázka: Mohou se horizontální baličky integrovat do stávajících dopravníkových sítí bez strukturálních úprav? Odpověď: Většina jednotek podporuje standardní šířky válců, ale tolerance bočního vyrovnání se liší podle modelu. Kupující by si měli během fáze cenové nabídky ověřit, zda rozměry vstupu/výstupu odpovídají současným skladovým systémům. Pro nestandardní palety mohou být nutné zakázkové adaptéry, proto před dokončením objednávky zohledněte ve svém rozpočtu potenciální náklady na integraci.
Otázka: Jaké intervaly údržby zajišťují spolehlivý dlouhodobý provoz? Odpověď: Kritické komponenty obvykle vyžadují kontrolu každých 500 provozních hodin. Týmy pro zadávání veřejných zakázek by měly vyjednat jasné servisní smlouvy, předem ověřit dostupnost náhradních dílů a potvrdit, že školení dodavatelů zahrnuje pravidelné mazání a měření opotřebení, aby se minimalizovaly neočekávané prostoje a prodloužila životnost zařízení.