Na středně velkém extruzním závodě pro vlnité trubky balicí stanice neustále řídí celkovou rychlost linky. Operátoři ručně natahují fólii LLDPE kolem stacionárních šestimetrových svazků trubek a spoléhají se na hmatovou zpětnou vazbu pro nastavení napětí. Výsledná uzavírací síla kolísá mezi směnami, což vytváří uvolněné svazky, které se během přepravy posouvají, a příliš utažené svazky, které deformují vlnité profily. Současně pracovníci opakovaně zvedají těžká jádra trubek, což způsobuje opakované incidenty s přetížením a nutí management obsluhovat více balicích stanic jen proto, aby se shodoval s výstupem extruze. Omezení uspořádání staveniště dále omezují rozšiřování dopravníků, zatímco absence automatizovaného ověřování množství vede k nejednotným hmotnostem svazků, které komplikují skladování a nakládku nákladu. Toto manuální úzké hrdlo přímo zvyšuje plýtvání materiálem, zvyšuje bezpečnostní závazky a brání standardizovanému škálování výroby napříč různými průměry trubek a uspořádáním staveniště.
🛠️ Problémy v oboru
Ruční balení trubek trpí výraznou neefektivností pracovní síly, nekonzistentní integritou svazků a zvýšenou úrazovostí na pracovišti, což přímo omezuje propustnost extruzní linky, zvyšuje náklady na balení na jednotku a brání standardizovanému škálování výroby napříč různými průměry trubek a uspořádáním pracovišť.
Provozní selhání jádra pramení z aplikace proměnného napětí během ručního balení do fólie. Bez mechanického předběžného napínání nebo programovatelné regulace napětí nemohou operátoři udržovat konzistentní profil uzavírací síly, což vede k překročení spotřeby fólie o 15 % až 30 % na jednu výrobní sérii. Toto plýtvání materiálem přímo koreluje s nepředvídatelnými náklady na balení a nekonzistentní stabilitou nákladu během manipulace s vysokozdvižným vozíkem a přepravy zboží. Fyzické nároky na otáčení těžkých trubek a ruční nastavování rolí fólie navíc vytvářejí ergonomická rizika, která zvyšují fluktuaci pracovníků a odměňování pracovníků.
Diverzifikace forem balení trubek na základě průměru přináší další složitost. Manuální stanice vyžadují časté mechanické seřizování a rekalibraci při přepínání mezi trubkami o průměru 16 mm a 32 mm, což způsobuje delší prostoje při přestavbě a zvyšuje riziko nesprávného podávání. Absence jednotných standardů pro množství obalů znamená, že hmotnosti svazků se výrazně liší, což komplikuje algoritmy pro zařazování do skladu a optimalizaci přepravních kontejnerů. Stávajícím návrhům balicích pracovišť často chybí dostatečná plocha nebo energetická infrastruktura potřebná pro škálovatelnou automatizaci, což nutí zařízení provozovat fragmentované, poloautomatické stanice, které se nemohou synchronizovat s vysokorychlostními extruzními linkami. Tyto složené neefektivnosti stanoví pevný strop pro výrobní kapacitu a provozní ziskovost.
🏗️ Mechanismus řešení
Automatizované horizontální orbitální balicí systémy eliminují ruční manipulaci díky nasazení motorizovaného prstencového vozíku, který aplikuje předpjatou fólii nebo PP pásky kolem stacionárních svazků trubek, což zaručuje rovnoměrné rozložení napětí a nepřetržitou synchronizaci linky.
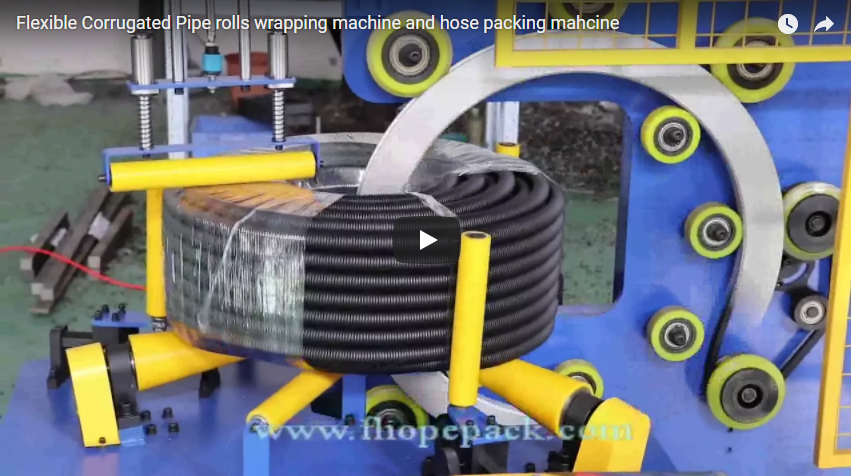
Automatizovaná architektura balení nahrazuje hmatové napínání průchozím orbitálním vozíkem s prstenci, který se pohybuje podél trubky, zatímco zátěž zůstává nehybná. Tato metoda horizontálního balení zabraňuje rotační deformaci flexibilních vlnitých profilů a eliminuje nutnost ručního otáčení nebo přemisťování těžkých jader trubek ze strany obsluhy. Vozík s prstenci integruje poháněný předpínací mechanismus, který prodlužuje fólii LLDPE na poměr 250 %–300 % před aplikací, čímž maximalizuje výtěžnost materiálu a zároveň udržuje přesnou uzavírací sílu v každém obrysu zvlnění. Programovatelné logické řídicí jednotky (PLC) regulují rychlost prstence, hustotu vzoru balení a pokles napětí, čímž zajišťují opakovatelnou geometrii svazku v nepřetržitých výrobních cyklech.
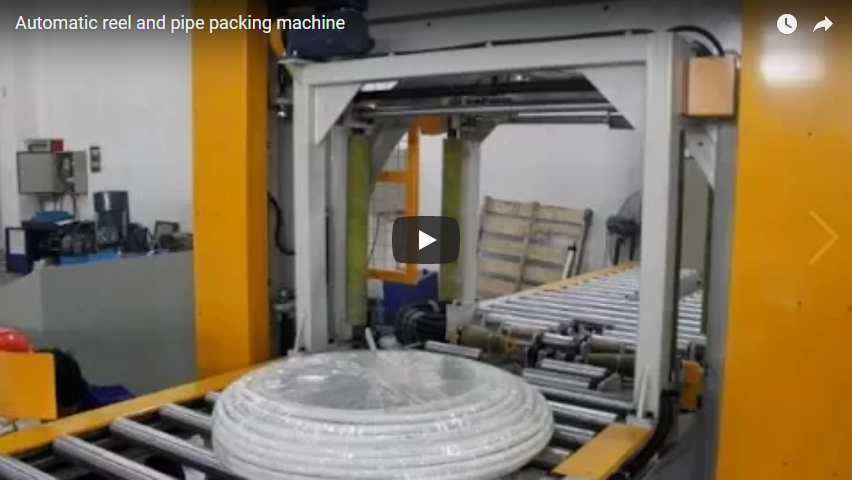
Kromě aplikace fólie systém provádí kompletní sekvenci tvorby svazků. Automatizované vstupní dopravníky zarovnávají trubky s milimetrovou přesností, zatímco následné páskovací moduly aplikují PP pásky nebo strečovou fólii v předem stanovených intervalech, aby se zajistila geometrie svazků. Pro zařízení vyžadující sekundární uzavření integrované balicí stanice do PE sáčků obalují hotové svazky, následované průmyslovými šicími uzavíracími jednotkami, které utěsňují otvory v sáčcích bez ručního zásahu. Tato komplexní automatizace odstraňuje lidskou variabilitu z pracovního postupu balení, což umožňuje extruzním linkám provozovat s maximální propustností bez úzkých hrdel způsobených balením. Modulární architektura také zohledňuje omezení specifických rozměrů daného místa využitím kompaktních horizontálních uspořádání, která se bezproblémově integrují se stávajícími dopravníkovými sítěmi a skladovými zařízeními pro manipulaci s materiálem.
🔗 Související : Prozkoumejte další řešení
📈 Podrobnosti a parametry implementace
Automatizovaná architektura balení podporuje průměry trubek od 16 do 32 milimetrů s ověřenou propustností přibližně šedesáti svazků za minutu a využívá poháněné mechanismy předběžného napínání a programovatelné logické řídicí jednotky pro přesnou aplikaci fólie.
| Parametr | Specifikace | Provozní stav |
|---|---|---|
| Rozsah průměrů potrubí | 16 mm - 32 mm | Vnější průměr, vlnité nebo hladké profily |
| Kapacita propustnosti | ~60 svazků za minutu | Ověřeno za standardních podmínek směny |
| Poměr předběžného natažení fólie | 250% - 300% | Mechanické předepínací napínání LLDPE fólie |
| Páskovací médium | PP pásky nebo strečová fólie | Aplikováno v programovatelných intervalech |
| Sekundární kontejnment | Balení v PE sáčku + zašití | Automatické zarovnání a utěsnění vstupu |
| Řídicí rozhraní | Dotykový PLC | Nastavení napětí, rychlosti a vzoru ovinutí v reálném čase |
| Synchronizace dopravníku | Poháněné pole válečků/řemenů | Odpovídá výstupní rychlosti extruzní linky |
Implementace vyžaduje přesné zarovnání šířky dopravníku, otvoru prstence a vozíku fólie tak, aby se přizpůsobil cílovému rozsahu průměrů trubek. Operátoři vkládají konce trubek do automatizovaného podávacího systému, načež PLC řídí celý cyklus balení bez manuálního zásahu. Systém se integruje přímo s předřazenými extruzními linkami prostřednictvím standardizovaných komunikačních protokolů, což umožňuje přizpůsobení rychlosti v reálném čase a sledování výroby. Protokoly údržby se zaměřují na kalibraci předpínacích válců, kontrolu ložisek vozíku fólie a ověření napnutí dopravního pásu, což zajišťuje trvalou provozní dostupnost a konzistentní kvalitu svazků.
🛡️ Ověřené výsledky
Polní zkoušky potvrzují, že automatizované orbitální balení snižuje plýtvání materiálem standardizací profilů napětí, zvyšuje propustnost balení tak, aby odpovídala rychlosti extruze, a eliminuje rizika spojená s ručním zvedáním, přičemž si zachovává konzistentní geometrii svazků napříč výrobními směnami.
Data z typických instalací od dodavatelů ukazují, že automatizované orbitální balení snižuje plýtvání strečovou fólií a PP páskou o 15 % až 30 % ve srovnání s manuálními balicími stanicemi. Tato optimalizace materiálu vychází z poháněného předpínacího mechanismu, který eliminuje odchylky napětí vyvolané obsluhou a zajišťuje rovnoměrné rozložení fólie po celém obrysu trubky. Propustnost se zvyšuje v souladu s kapacitou extruzní linky, přičemž se dosahuje přibližně šedesáti svazků za minutu pro rozsah průměrů 16–32 mm, aniž by bylo nutné přidělovat dodatečnou pracovní sílu. Eliminace ručních zdvihacích a rotačních úkolů přímo snižuje počet hlášených ergonomických úrazů a umožňuje stávajícím zaměstnancům přejít na role v oblasti kontroly kvality a monitorování systému.
Konzistence kvality se měřitelně zlepšuje, protože automatizovaný systém vynucuje standardizované hmotnosti svazků a jednotné profily síly zadržování. Operace skladování a nakládky nákladu těží z předvídatelných rozměrů svazků, což snižuje prázdný prostor v kontejneru a optimalizuje logistické náklady. Horizontální orbitální konstrukce také minimalizuje oděr povrchu a deformaci profilu, čímž zachovává integritu výrobku během přepravy. Zařízení, která dříve provozovala fragmentované poloautomatické stanice, vykazují vyšší celkovou efektivitu zařízení (OEE), protože balení již nediktuje rychlost extruzní linky. Tyto ověřené výsledky stanovují automatizované horizontální balení jako kritickou modernizaci infrastruktury pro velkoobjemovou výrobu trubek.
🔗 Viz také : Související vybavení
⚙️ Technický glosář a definice v jednoduchém jazyce
-
Mechanické předběžné napínání : Motorizovaný válečkový systém, který prodlužuje strečovou fólii před aplikací, obvykle na 250–300 % její původní délky, čímž maximalizuje výtěžnost materiálu a zároveň udržuje konzistentní napětí bez nutnosti použití silnější fólie.
-
Zadržovací síla : Tlak působící na svazek směrem dovnitř, aby se zabránilo jeho posunutí během manipulace a přepravy; automatizované systémy udržují tuto sílu v úzkém tolerančním pásmu, zatímco ruční balení vytváří vysoce proměnlivý tlak.
-
Otvor prstence : Vnitřní průměr orbitálního balicího vozíku, který musí odpovídat maximální velikosti svazku trubek, aby bylo zajištěno úplné pokrytí fólií bez mechanického rušení nebo trhání fólie.
-
Celková efektivita zařízení (OEE) : Výrobní metrika kombinující dostupnost, výkon a kvalitu; automatizované balicí systémy zlepšují OEE eliminací manuálních úzkých míst, zkrácením doby přestavby a standardizací konzistence výstupu.
Přechod od ručního balení k automatizovanému horizontálnímu orbitálnímu balení řeší chronickou neefektivitu v závodech na výrobu trubek. Standardizací profilů napětí, eliminací rizik ruční manipulace a synchronizací rychlosti balení s výstupem extruze dosahují operátoři měřitelného snížení plýtvání materiálem a nákladů na práci. Modulární architektura systému umožňuje různé průměry trubek a omezení na místě a zároveň zachovává konzistentní geometrii svazků napříč nepřetržitými výrobními cykly. Zařízení, která se snaží eliminovat úzká hrdla v balení a optimalizovat logistiku nákladní dopravy, by měla před integrací ověřit specifikace systému oproti cílovému rozsahu průměrů a požadavkům na propustnost.
🛡️ Poznámka k shodě : Toto zařízení je navrženo tak, aby splňovalo požadavky ISO a CE. Před zakoupením si ověřte konkrétní certifikace u výrobce.