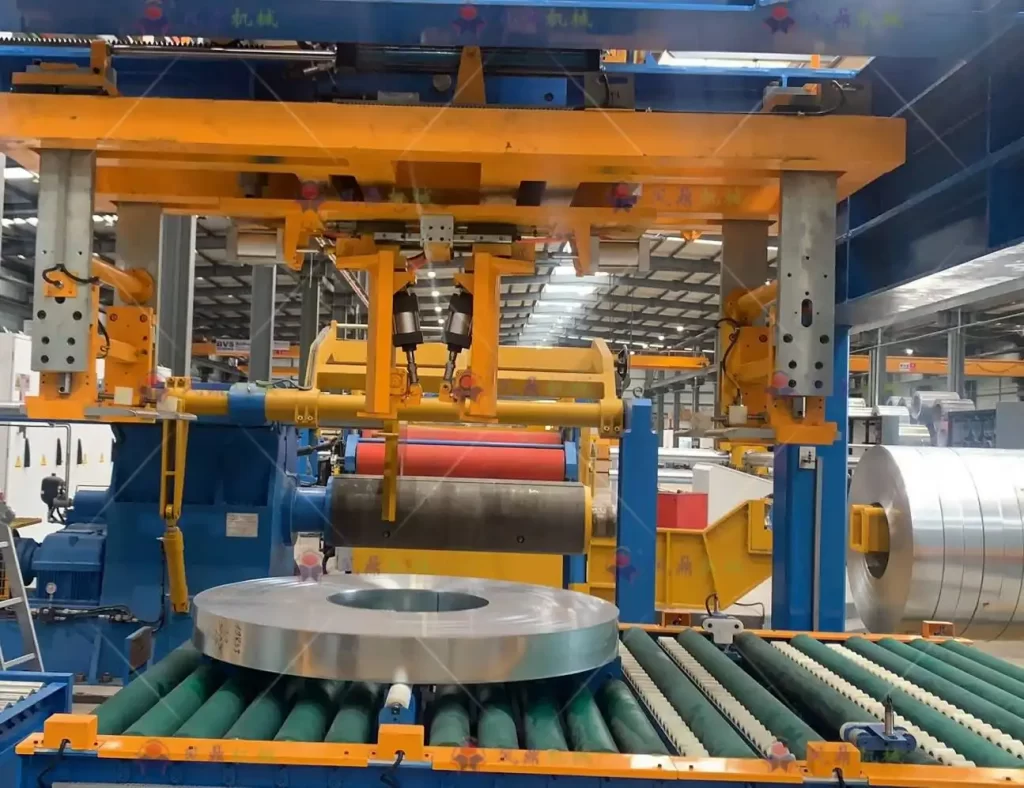
Úspěšné uvedení nové balicí linky na cívky do provozu je klíčovým krokem k optimalizaci vašeho provozního postupu. Počáteční spuštění se netýká jen zapnutí strojů; je to pečlivý proces, který zajišťuje harmonické fungování všech komponent – od napájecích zdrojů až po senzory a dopravníky. Uspěchaný nebo nepřipravený první start může vést k neefektivitě, prostojům a potenciálním bezpečnostním rizikům. Tato příručka poskytuje strukturovaný, instruktážní přístup založený na osvědčených postupech v oboru pro efektivní zahájení instalace balicí linky na cívky hned napoprvé.
Vzhledem k četným instalacím spočívá rozdíl mezi hladkým a náročným spuštěním často v metodické přípravě a ověřování. To zahrnuje potvrzení stabilního výkonu a vzduchu, důsledné manuální testování jednotlivých funkcí stanice, přesnou kalibraci senzorů a pečlivý přechod na plnou automatizaci. Přehlédnutí jakéhokoli jednotlivého kroku v této sekvenci spouštění zařízení pro manipulaci se svitky může narušit celou linku.
Pochopení *proč* za každým krokem je stejně důležité jako *co*. Například ruční testování stanice není pouze kontrolou redundance; je to zásadní pro izolování potenciálních mechanických nebo elektrických problémů předtím, než se stanou kaskádou v automatickém režimu. Podobně přesná kalibrace senzoru zabraňuje chybám, které by mohly zastavit výrobu.
Důvěra ve výkon vaší balicí linky svitků začíná důkladným a dobře provedeným procesem uvedení do provozu. Pojďme prozkoumat základní kroky potřebné k tomu, aby vaše linka fungovala bezpečně, spolehlivě a produktivně od prvního dne.
1. Ověření základních připojení: Napájení a přívod vzduchu
1.1. Zajištění stabilního napájení a pneumatického napájení
Před zahájením jakýchkoli provozních testů je prvním kritickým krokem potvrzení stabilní a adekvátní dodávky elektřiny i stlačeného vzduchu. Toto jsou základní záchranná lana pro váš automatický systém balení cívek. Ověřte, že napětí, proud a fáze elektrického napájení přesně odpovídají specifikacím stroje. Zkontrolujte, zda vedení stlačeného vzduchu dodává čistý, suchý vzduch o požadovaném tlaku (PSI nebo Bar), bez kolísání.
- Elektrické kontroly: Potvrďte odpojení hlavního napájení, zkontrolujte těsnost připojení svorek a zajistěte správné uzemnění v souladu s bezpečnostními předpisy. Podívejte se na zdroje jako Elektrické normy OSHA pro orientaci.
- Pneumatické kontroly: Zkontrolujte vzduchové filtry, regulátory a maznice (jednotky FRL). Odvzdušněte vzduchové potrubí, abyste odstranili vlhkost a zajistili správné čtení tlakoměrů.
1.2. Důsledky nestabilních připojení
Nekonzistentní výkon nebo kolísající tlak vzduchu mohou způsobit nevyzpytatelné chování stroje, včetně neúplných cyklů, přehřátí motoru, poruch čidel a náhlých vypnutí. Uvolněné elektrické spoje představují nebezpečí požáru, zatímco kontaminovaný nebo nízkotlaký vzduch může vést k pomalému výkonu pneumatického pohonu a předčasnému opotřebení součástí. Důkladné zajištění všech spojů – kabelů, trubek, pneumatických armatur – je nezbytné, aby se zabránilo pozdějším nákladným řešením problémů a prostojům.
1.3. Využití diagnostických nástrojů
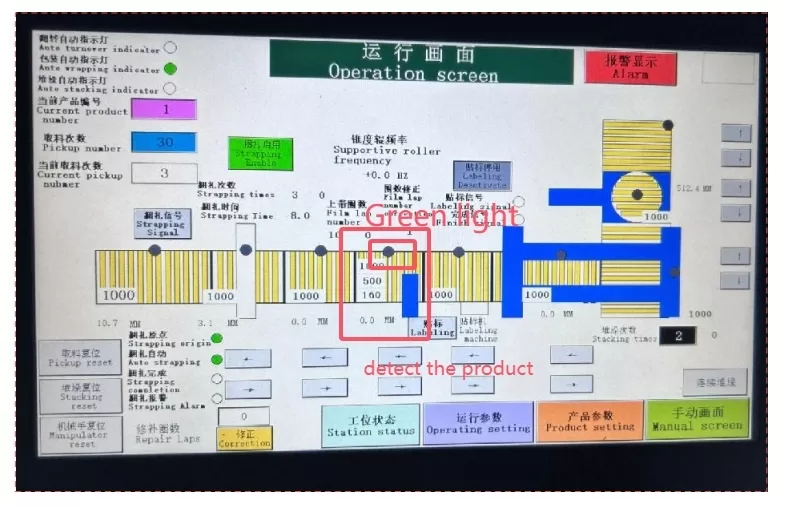
Moderní balicí linky cívek často obsahují integrované diagnostické systémy přístupné přes rozhraní člověk-stroj (HMI). Tyto systémy mohou monitorovat kvalitu vstupní energie a tlak vzduchu a poskytovat upozornění na nesrovnalosti. Během fáze uvádění do provozu seznamte svůj tým s těmito diagnostickými obrazovkami a kódy alarmů. Pochopení těchto včasných varování umožňuje proaktivní úpravy dříve, než drobné problémy přerostou ve velké problémy.
2. Provádění manuálních testů stanice pro funkční validaci
2.1. Izolace a testování jednotlivých funkcí
Před automatickým spuštěním celé linky musí být každá stanice (např. nakládání svitků, centrování, balení, páskování, stohování, vykládání) individuálně otestována v ručním nebo krokovém režimu. To umožňuje operátorům ověřit správný mechanický pohyb, elektrickou odezvu a aktivaci senzoru pro každý konkrétní úkol. Přístup k ručním ovládacím prvkům, obvykle prostřednictvím HMI, můžete aktivovat komponenty, jako jsou motory, dopravníky, svorky, řezačky a akční členy, jeden po druhém.
Během těchto testů sledujte:
- Hladký a správný pohyb mechanických částí (žádné váznutí, nadměrný hluk nebo vibrace).
- Správné zapínání a vypínání pohonů, spojek a brzd.
- Správné řazení a časování pneumatických nebo hydraulických válců.
- Přesné spouštění přidružených senzorů (koncové spínače, senzory přiblížení), když komponenty dosáhnou zamýšlené polohy.
- Funkčnost bezpečnostních zařízení, jako jsou nouzové zastávky a světelné závory související s touto stanicí. Dodržování principy ochrany stroje je prvořadá.
2.2. Včasná identifikace a řešení problémů
Manuální testování je hlavní příležitostí k zachycení problémů, jako je vychýlení motoru, nesprávné napnutí dopravníkového pásu, nesprávně nastavené mechanické dorazy nebo vadné zapojení dříve, než způsobí problémy v automatickém provozu. Pokud například uchopovač fólie balicí stanice nevyvíjí konzistentní tlak, lze jej okamžitě upravit nebo opravit. Při nerovnoměrném chodu dopravníkové sekce lze zkontrolovat její hnací systém nebo válečky.
Během manuálních testů použijte diagnostické obrazovky I/O (vstup/výstup) HMI. To pomáhá potvrdit, že programovatelný logický regulátor (PLC) přijímá správné signály ze snímačů a odesílá správné příkazy akčním členům. Nesrovnalosti zde často poukazují na problémy se zapojením, vadné součásti nebo nesprávné logické parametry PLC.
2.3. Simulace zatížení a podmínek
Pokud je to možné a bezpečné, použijte během ručního testování cívky se vzorky nebo simulované zátěže. To pomáhá ověřit, že nosné komponenty, snímače hmotnosti a polohovací mechanismy fungují správně za reálných podmínek. Například ruční podávání zkušební cívky zajišťuje, že vodítka a dopravníky nakládací stanice správně zvládají hmotnost a rozměry. Tento krok přidává další vrstvu ověřování nad rámec testování pohybů prázdného stroje.
3. Kalibrace přesnosti optických spínačů a senzorů
3.1. Kritická role senzorů
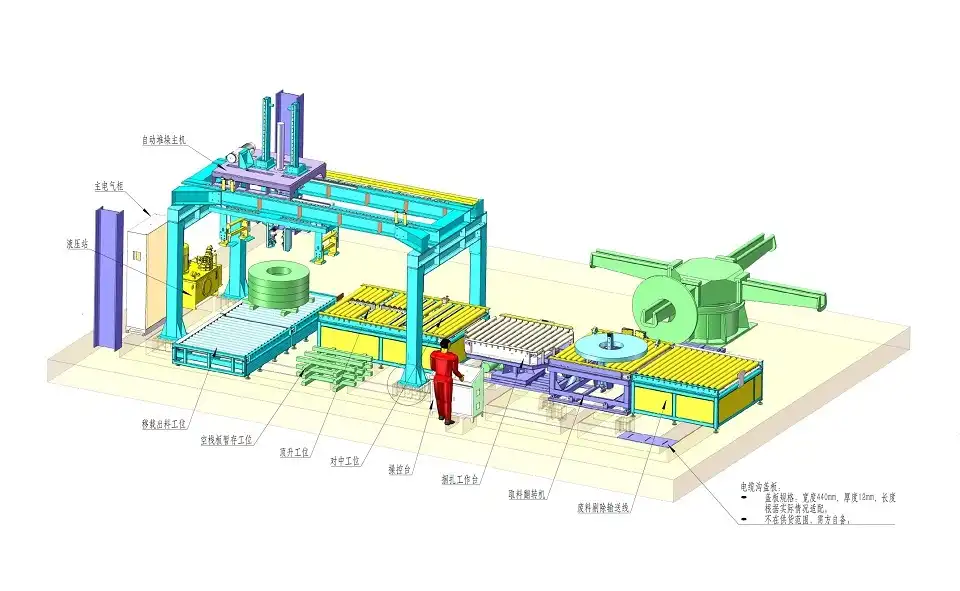
Optické spínače (fotoelektrické snímače), snímače přiblížení, koncové spínače a kodéry jsou „očima a ušima“ automatizované balicí linky cívek. Detekují přítomnost, polohu, rozměry a pohyb cívky a spouštějí následné akce, jako je balení, páskování nebo doprava. Mezi běžné typy patří jednocestné, retroreflexní a difuzní fotoelektrické senzory, z nichž každý je vhodný pro různé detekční úlohy. Jejich přesná funkce je nezbytná pro synchronizaci procesů a předcházení kolizím nebo zásekům.
3.2. Postupy přesné kalibrace
Kalibrace senzoru zahrnuje úpravu parametrů, jako je rozsah detekce (citlivost), doba odezvy a vyrovnání, aby byla zajištěna spolehlivá a opakovatelná detekce. To se často provádí pomocí potenciometrů na samotném snímači nebo prostřednictvím softwaru HMI.
- Zarovnání: Zajistěte, aby vysílací a přijímací prvky (pro jednocestné nebo retroreflexní typy) byly dokonale vyrovnány. Reflektory musí být čisté a správně umístěné.
- Citlivost: Nastavte citlivost tak, aby snímač spolehlivě detekoval cílový objekt (cívku), ale ignoroval prvky pozadí nebo drobné změny prostředí (prach, světlo). Vyzkoušejte se skutečným rozsahem velikostí cívek a materiálů, které linka zvládne.
- Ověření signálu: Použijte diagnostickou obrazovku nebo obrazovku monitorování I/O rozhraní HMI k potvrzení, že PLC obdrží jasný signál „ZAPNUTO“ nebo „VYPNUTO“, když je senzor spuštěn nebo vymazán. Zkontrolujte „chvění“ nebo nestabilitu signálu.
Podrobné pokyny ke kalibraci specifické pro použité modely naleznete v dokumentaci výrobce senzoru a v dalších zdrojích, jako jsou například vzdělávací příručky o základech senzorů .
3.3. Testování integrace senzoru se systémovou logikou
Po individuální kalibraci otestujte, jak každý senzor spolupracuje s celkovou logikou řídicího systému. Ručně umístěte nebo posuňte cívku (nebo testovací objekt), abyste spustili senzory a sledujte, zda k odpovídající akci stroje dojde správně a rychle. Zahájí se například balicí cyklus okamžitě, když se spustí snímač přítomnosti cívky na balicí stanici? Zastaví se dopravník, když cívka dosáhne snímače konce linky? Nesprávné časování nebo nesprávná logická sekvence často indikují problémy s umístěním senzoru, kalibrací nebo programováním parametrů PLC.
4. Plynulý přechod na automatický provoz
4.1. Fázová aktivace automatického režimu
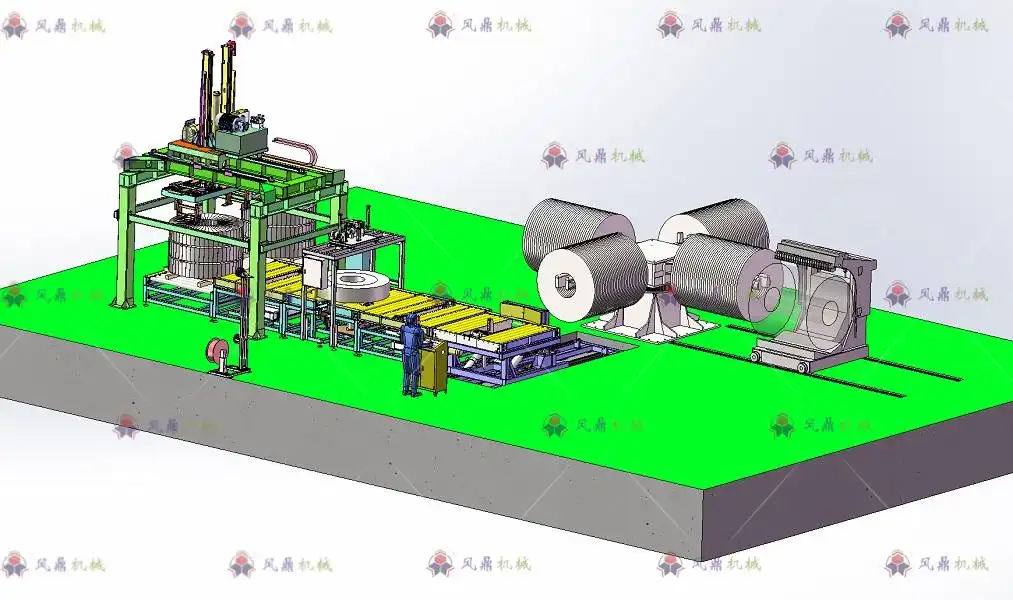
Po dokončení manuálních testů a kalibrací senzoru by měl být přechod do automatického režimu pozvolný. Začněte konfigurací nezbytných provozních parametrů prostřednictvím HMI – receptury svitků (rozměry, hmotnost), parametry balení (napětí fólie, překrytí), rychlosti dopravníku a nastavení cyklu. Začněte s "suchým chodem" v automatickém režimu bez jakýchkoliv cívek, abyste mohli sledovat pořadí a interakci mezi stanicemi. Ujistěte se, že všechny pohyby jsou synchronizované a probíhají podle naprogramování.
Dále zavádějte cívky jednu po druhé při snížené provozní rychlosti. To umožňuje operátorům pečlivě monitorovat celý proces – nakládku, přesun mezi stanicemi, zpracování (balení/páskování) a vykládání – a identifikovat jakákoli potenciální úzká hrdla, problémy s načasováním nebo nepřesnosti polohování při zatížení.
4.2. Nepřetržité monitorování a pozorování
Během těchto počátečních automatických běhů je zásadní nepřetržité monitorování. Operátoři by měli bedlivě sledovat fyzický provoz stroje a současně monitorovat HMI pro aktualizace stavu, doby cyklů a případná chybová hlášení nebo alarmy. Věnujte pozornost:
- Konzistentní umístění cívky a přenos mezi stanicemi.
- Správná aplikace obalových materiálů (napnutí fólie, umístění popruhu).
- Plynulé zrychlení a zpomalení motorů a dopravníků.
- Přesný výkon automatických úprav (např. polohování vodicích lišt na základě velikosti cívky).
- Odezva systému na senzorové vstupy v reálném čase.
4.3. Jemné doladění pro optimální výkon
Na základě pozorování během počátečních automatických běhů je často nutné jemné doladění. To může zahrnovat mírné úpravy hodnot časovačů PLC, parametrů smyčky PID pro regulaci napětí, profilů otáček motoru (rampy zrychlení/zpomalení) nebo poloh senzorů. Cílem je dosáhnout plynulého, efektivního a spolehlivého provozu při cílové rychlosti výroby. Veškeré provedené úpravy zdokumentujte pro budoucí použití. Dodržování zavedených osvědčených provozních postupů může být vodítkem pro tento optimalizační proces.
Teprve poté, co linka prokáže stabilní a správný provoz při snížené rychlosti, by měla být propustnost postupně zvyšována na požadovanou úroveň výroby, přičemž by se mělo pokračovat v pečlivém sledování během fáze náběhu.
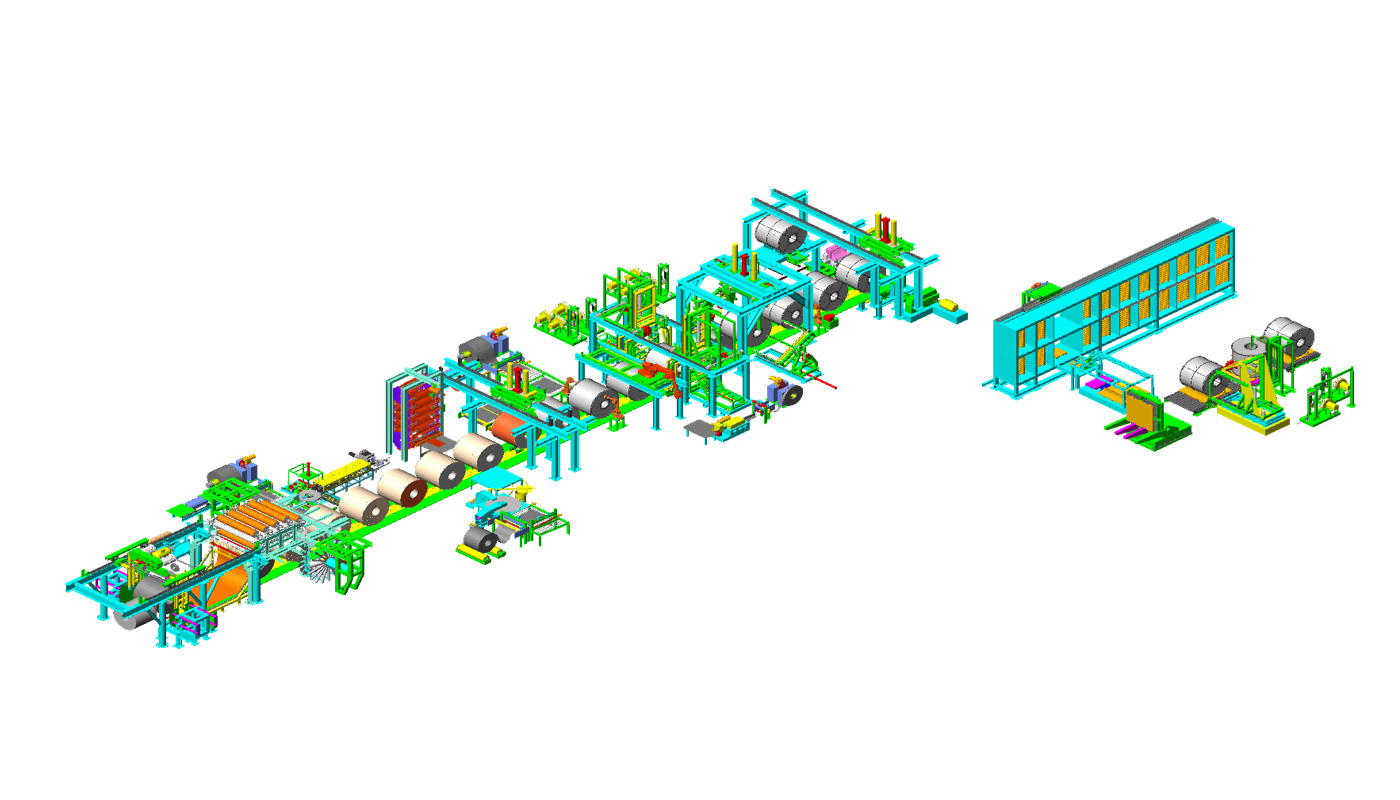
Závěr: Dosažení úspěšného spuštění balicí linky svitků
Efektivní uvedení balicí linky svitků do provozu vyžaduje systematický a detailní přístup. Pečlivým ověřováním napájecího a vzduchového připojení, prováděním důkladných manuálních testů na každé stanici, přesnou kalibrací všech senzorů a prováděním fázového přechodu do automatického režimu s pečlivým monitorováním a doladěním vytvoříte pevný základ pro spolehlivý a efektivní provoz. Tento metodický proces minimalizuje počáteční neúspěchy a zajišťuje, že vaše investice bude od začátku optimálně fungovat.
[Nárok: Dobře provedený proces spouštění balicí linky svitků přemění složité strojní zařízení na produktivní, bezpečný a spolehlivý prostředek připravený splnit vaše provozní požadavky.]
Získejte své nejlepší řešení!