Optimalizace svařovacích standardů pro stroje s otočným polohovačem
1. Úvod: Role svařovacích norem v automatizované výrobě
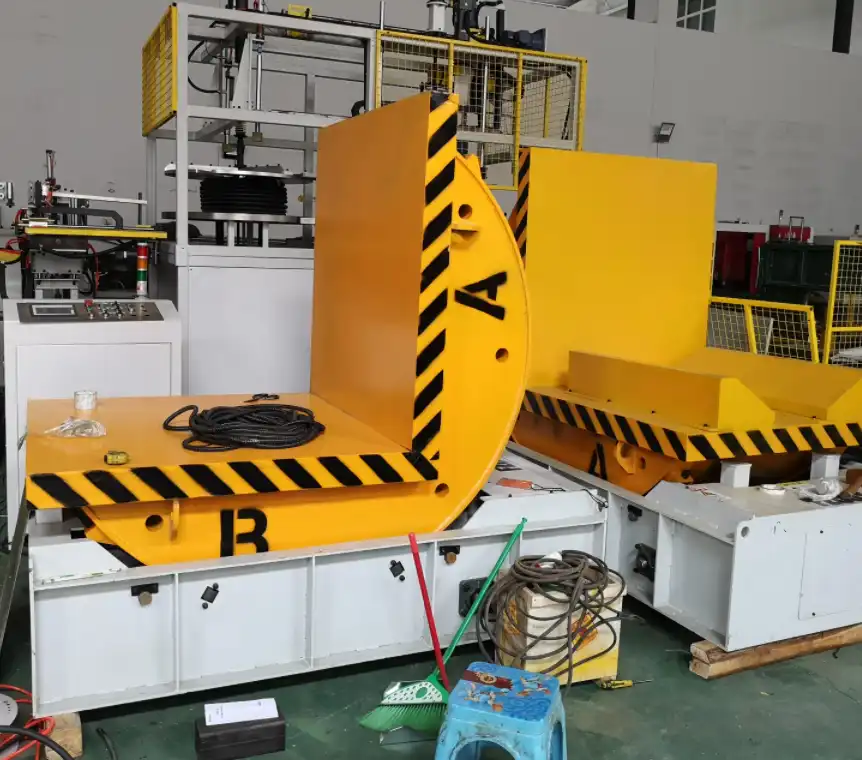
Otočné stroje s polohovači hrají klíčovou roli v moderní výrobě, protože umožňují svářečům manipulovat se složitými obrobky pro optimální přístup ke spojům a konzistentní kvalitu svaru. Účinnost těchto strojů však závisí na aplikaci přesných svařovacích norem. Stanovení a dodržování vhodných parametrů je zásadní pro prevenci běžných vad svařování, jako je propálení, neúplné propálení a pórovitost, zejména při práci s materiály náchylnými k tepelné deformaci, jako jsou tenké plechy. Tato příručka zkoumá základní svařovací normy pro otočné stroje s polohovači a zaměřuje se na řízení parametrů, stabilitu a prevenci vad pro dosažení robustních a vysoce kvalitních svarů.

2. Proč jsou přesné svařovací normy důležité pro stroje na otáčení polohovacích zařízení
Použití polohovacího stroje umožňuje automatizované nebo poloautomatické svařovací procesy, což zvyšuje efektivitu a ergonomii. Automatizace však vyžaduje konzistenci. Drobné odchylky v parametrech svařování mohou mít značné důsledky:
- Nedostatečná penetrace: Nízký tepelný příkon (často kvůli nízkému proudu nebo napětí) může vést ke slabým svarům, které nedokážou správně spojit základní materiály.
- Propálení: Nadměrný přívod tepla může protavit materiál a vytvořit díry, což je problematické zejména v tenčích částech.
- Strukturální integrita: Obě vady snižují pevnost svaru a strukturální integritu hotového výrobku, což může vést k poruchám, nákladným opravám nebo odmítnutí.
Tato výzva se zintenzivňuje při svařování tenkých materiálů. Například při automatickém svařování materiálů o tloušťce přibližně 3 mm je přijatelné okno pro hloubku průvaru svaru (n1) extrémně úzké. Pokud je n1 menší než přibližně 1.5 mm, je pravděpodobné neúplné propálení. Naopak překročení 2.0 mm často vede k propálení. Tato těsná tolerance (méně než 1 mm) vyžaduje přísnou kontrolu parametrů svařování při použití polohovacích strojů s překlápěním.
3. Pochopení klíčových parametrů svařování a jejich vlivu
Dosažení optimální kvality svaru vyžaduje pečlivé řízení několika vzájemně propojených svařovacích parametrů. I když konkrétní hodnoty silně závisí na typu materiálu, tloušťce, konstrukci spoje, svařovacím procesu (např. GMAW, FCAW, SAW) a ochranném plynu, pochopení role každého z nich je zásadní:
- Svařovací proud (ampér): Primárně řídí rychlost tavení elektrody (drátu) a ovlivňuje hloubku průvaru. Vyšší proud obecně znamená hlubší průvar a rychlejší podávání drátu.
- Napětí (obloukové napětí): Ovlivňuje délku oblouku a šířku/profil svarové housenky. Vyšší napětí obvykle vytváří plošší a širší housenku a může zvýšit náchylnost k rozstřiku nebo podřezání, pokud není vyváženo proudem a rychlostí svaru.
- Rychlost jízdy: Rychlost, s jakou se svařovací hořák pohybuje podél spoje. Ovlivňuje příkon tepla na jednotku délky; nižší rychlosti zvyšují příkon tepla a průvar, zatímco vyšší rychlosti je snižují.
- Rychlost podávání drátu (WFS): Přímo souvisí s proudem v procesech s konstantním napětím (jako je GMAW). Řídí množství naneseného přídavného materiálu. Pro správné vytvoření housenky musí být vyváženo proudem a rychlostí svaru.
- Ochranný plyn: Chrání roztavenou tavnou lázeň před znečištěním atmosférou. Typ plynu (např. CO2, směsi argonu) ovlivňuje stabilitu oblouku, profil průvaru a vzhled svaru.
4. Parametry pro tenké materiály (příklad: tloušťka 3 mm)
Svařování tenkých materiálů vyžaduje jemnou rovnováhu, aby se dosáhlo dostatečného tavení bez nadměrného vneseného tepla. Univerzální nastavení sice není možné, ale klíčové jsou principy výběru parametrů. Jako ilustrativní příklad lze použít drát o průměru φ1.6 mm (parametry se budou výrazně lišit v závislosti na skutečném procesu a průměru drátu):
4.1 Hlavní parametry svařování švů
Pro primární svarové švy na materiálech o tloušťce kolem 3 mm se často preferuje nižší rozsah proudu, aby se minimalizoval příkon tepla a snížilo riziko deformace nebo propálení.
- Příklad rozsahu proudu (I1): 160A - 200A
- Dolní konec (např. 160A): Minimalizuje teplo, vhodné pro velmi tenké řezy nebo materiály citlivé na teplo, ale vyžaduje pečlivou kontrolu pro zajištění dostatečné penetrace.
- Vyšší třída (např. 200A): Poskytuje robustnější pronikání, potenciálně potřebné pro mírně silnější úseky v kategorii „tenkých“ nebo specifické typy spojů, ale zvyšuje riziko propálení.
4.2. Parametry kořenové nebo těsnicí vrstvy
Kořenové přechody často vyžadují dostatek energie k zajištění úplného srůstu v oblasti kořene kloubu.
- Příklad rozsahu proudu (I2): 220A - 280A
- Tento vyšší rozsah se zaměřuje na plné propálení. Nadměrný proud je zde však hlavní příčinou propálení tenkých materiálů. Pečlivé nastavení a případné použití technik, jako je pulzní svařování, může pomoci s regulací tepelného příkonu.
Důležitá poznámka: Tyto proudové rozsahy jsou pouze příklady a silně závisí na konkrétním svařovacím procesu (GMAW, FCAW atd.), ochranném plynu, typu/průměru drátu a materiálu. Vypracování specifické specifikace svařovacího postupu (WPS) pomocí testování je nezbytné pro jakoukoli aplikaci.

5. Kritická role stability parametrů
Pro konzistentní výsledky, zejména v automatizovaných nastaveních s použitím polohovacích strojů a při svařování tenkých materiálů, je stabilita prvořadá.
- Vysoký požadavek na stabilitu: I malé kolísání proudu nebo napětí během svařování může vést k nekonzistentnímu provaření, změnám profilu housenky a zvýšené pórovitosti.
- Tolerance řízení: Snažte se o minimální variaci. V ideálním případě:
- Aktuální kolísání: V rozmezí ±10 A od nastavené hodnoty.
- Kolísání napětí: V rozmezí ±2V od nastavené hodnoty.
- Konzistentní tepelný příkon: Stabilní parametry zajišťují rovnoměrný přívod tepla po celé délce svaru. To je zásadní pro předvídatelné provaření a minimalizuje riziko zachycování plynů, které způsobují pórovitost. Pokročilé zdroje energie a regulátory v moderních polohovacích systémech pomáhají této stability dosáhnout.
6. Prevence běžných vad svařování pomocí polohovačů
Pečlivá kontrola parametrů a stabilní provoz jsou klíčem k předcházení závadám:
- Propálení:
- Způsobit: Nadměrný příkon tepla (vysoký proud/napětí, pomalá rychlost jízdy).
- Prevence: Snižte proud/napětí, zvyšte rychlost posuvu, použijte vhodnou techniku (např. tkaní, pulzní režimy) a zajistěte správné uložení. Pro tenké řezy použijte spodní hranici příslušných rozsahů parametrů.
- Neúplná penetrace (nedostatek fúze):
- Způsobit: Nedostatečný přívod tepla (nízký proud/napětí, vysoká rychlost posuvu), nesprávný úhel hořáku, nedostatečná příprava spoje.
- Prevence: Přiměřeně zvyšte proud/napětí, snižte rychlost posuvu, zajistěte správný úhel hořáku a pracovní úhel usnadněný polohovačem, řádně očistěte a připravte spoj. Zajistěte, aby parametry kořenového svaru poskytovaly dostatečnou energii.
- Porozita:
- Způsobit: Plyn zachycený ve svarovém kovu (kontaminace atmosféry, nečistoty na základním kovu/přídavném drátu, nedostatečné pokrytí ochranným plynem, nadměrné napětí/délka oblouku, nekonzistentní tepelný příkon).
- Prevence: Zajistěte dostatečný průtok a pokrytí ochranného plynu, kontrolujte netěsnosti v plynových potrubích, používejte čisté/suché materiály a spotřební materiál, udržujte stabilní a správné parametry (vyhněte se nadměrnému napětí) a zajistěte konzistentní příkon tepla.
- Podříznutí:
- Způsobit: Drážka natavená do základního kovu vedle paty svaru, čímž se zmenšila tloušťka průřezu. Často je to způsobeno nadměrným proudem/napětím nebo nesprávným úhlem hořáku.
- Prevence: Optimalizujte nastavení napětí a proudu, upravte úhel hořáku a použijte vhodnou rychlost pohybu.
- Překrytí:
- Způsobit: Svarový kov vyčnívající za patu nebo kořen svaru, aniž by se svaril se základním kovem. Často je to způsobeno nedostatečným přívodem tepla nebo pomalou rychlostí svaru v porovnání s rychlostí navařování.
- Prevence: Zvyšte rychlost svařování, upravte parametry pro lepší svařování (potenciálně vyšší proud/napětí, pečlivě vyvážené), zajistěte správné umístění hořáku.

hydraulický naklápěč a podvozek pro otáčení4 7. Nejlepší postupy pro implementaci svařovacích norem
Pro efektivní využití polohovacích překlápěcích strojů a zajištění konzistentní kvality svaru:
- Vypracovat specifikace postupu svařování (WPS): Proveďte důkladné testování k určení optimálních parametrů (proud, napětí, rychlost pohybu, průtok plynu atd.) pro každou konkrétní aplikaci (materiál, tloušťka, typ spoje). Zdokumentujte je ve formálním protokolu o práci s materiálem (WPS).
- Používejte kvalifikované postupy a personál: Zajistěte, aby svařovací postupy byly kvalifikovány podle příslušných předpisů (např. AWS D1.1 pro konstrukční ocel) a aby byli operátoři nebo programátoři svařování řádně vyškoleni a kvalifikovaní.
- Pravidelná kalibrace a údržba zařízení: Zajistěte pravidelnou kalibraci a údržbu zdroje svařovacího proudu, podavače drátu a samotného otočného stroje pro polohování. Tím je zaručeno, že nastavené parametry přesně odrážejí skutečný výkon a zajišťuje stabilitu a konzistenci.
- Využijte automatizaci a monitorování: Využijte funkce moderních polohovacích systémů, které mohou zahrnovat monitorování v reálném čase a zpětnovazební smyčky, jež dokáží automaticky upravovat parametry pro kompenzaci drobných odchylek a zajistit tak konzistentní tepelný příkon.
- Upřednostněte přípravu a úpravu spoje: Konzistentní a přesná příprava a uložení spoje jsou klíčové. Špatné uložení vyžaduje nadměrné množství svarového kovu nebo ztěžuje dosažení konzistentního provaření, a to i při perfektních parametrech.
- Konzultujte s autoritativními zdroji: Podrobné pokyny k parametrům svařování, analýze vad a kvalifikaci postupů získáte od normalizačních orgánů a technických organizací, jako je Americká svářečská společnost (AWS).
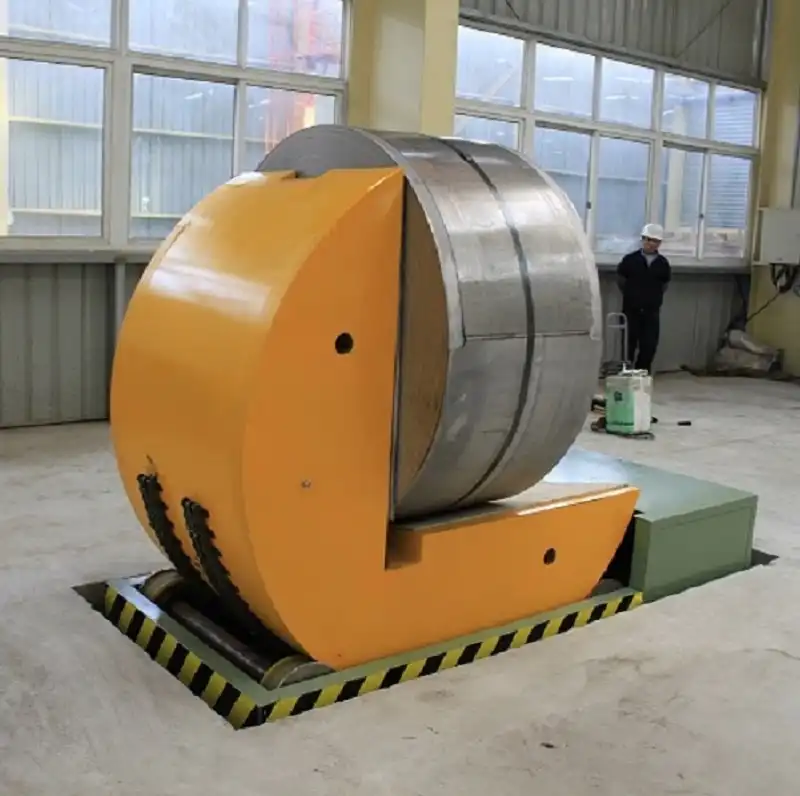
upender naklápěče cívky44 8. Závěr: Přesné parametry pro spolehlivou výrobu
Efektivní svařovací standardy jsou při použití polohovacích překlápěcích strojů nedílnou součástí, zejména pro náročné aplikace, jako je svařování tenkých materiálů. Přesná regulace svařovacího proudu, napětí, rychlosti posuvu a zajištění stability parametrů jsou zásadní pro prevenci vad, jako je propálení, neúplné propálení a pórovitost. Stanovením robustních specifikací svařovacích postupů založených na důkladném testování, udržováním kalibrace zařízení a využitím možností moderních polohovacích a svařovacích technologií mohou výrobci dosáhnout konzistentně vysoce kvalitních a strukturálně spolehlivých svarů, které splňují přísné průmyslové požadavky. Dodržování těchto standardů se přímo promítá do zvýšení produktivity, snížení nutnosti oprav a zvýšení spolehlivosti výrobku.
Získejte své nejlepší řešení!